

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ИПК Издательство стандартов, 2001 Примечание к документу Отдельные положения данного документа включены в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия - национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности упаковки" (ТР ТС 005/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 29.01.2024 N 9). Отдельные положения данного документа включены в Перечень стандартов (пункты 198, 211), в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза "О безопасности упаковки" (ТР ТС 005/2011), и в Перечень стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности упаковки" (ТР ТС 005/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Комиссии Таможенного союза от 16.08.2011 N 769). С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 N 184-ФЗ. Документ введен в действие с 1 января 1987 года. Название документа "ГОСТ 26891-86*. Межгосударственный стандарт. Клапаны аэрозольные, головки распылительные и колпачки. Технические условия" (введен Постановлением Госстандарта СССР от 12.05.1986 N 1210) (ред. от 01.06.1991) "ГОСТ 26891-86*. Межгосударственный стандарт. Клапаны аэрозольные, головки распылительные и колпачки. Технические условия"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Список изменяющих документов (в ред. Изменения N 1, утв. в мае 1988 г., Изменения N 2, утв. в июне 1991 г.) |
ОКСТУ 7900
Постановлением Государственного комитета СССР по стандартам от 12.05.86 N 1210 срок введения установлен
с 1 января 1987 года
* Издание (март 2001 г.) с Изменениями N 1, 2, утвержденными в мае 1988 г., июне 1991 г. (ИУС 8-88, 10-91)
Настоящий стандарт распространяется на аэрозольные клапаны, предназначенные для сохранения, эвакуации продукта и обеспечения герметичности; распылительные головки, предназначенные для подачи содержимого из аэрозольной упаковки; колпачки, предназначенные для предохранения распылительных головок от повреждения и случайного срабатывания клапана.
(Измененная редакция, Изм. N 1).
1.1. Общий вид аэрозольного клапана приведен на черт. 1.
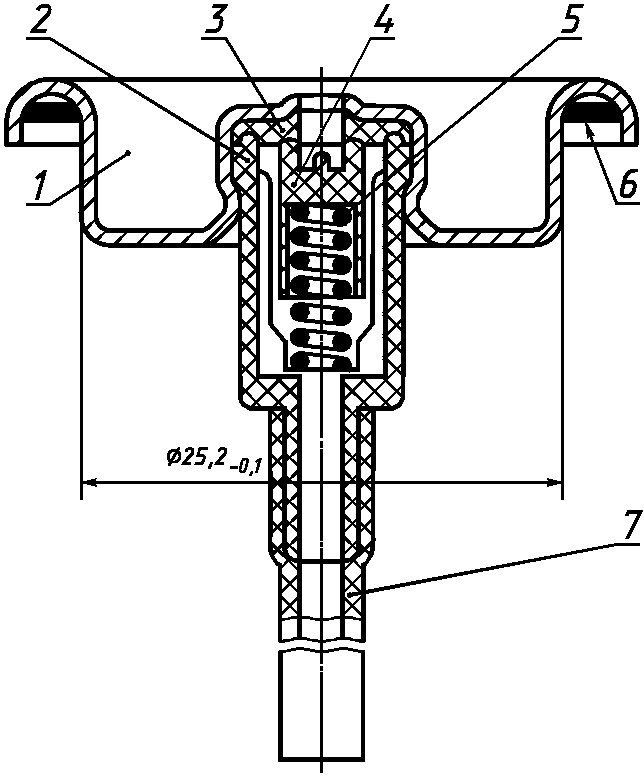
1 - корпус клапана; 2 - карман; 3 - ниппель;
4 - шток; 5 - пружина; 6 - прокладка
или уплотнитель из пасты; 7 - трубка
Черт. 1
1.2. Аэрозольный клапан устанавливают в аэрозольные баллоны с горловиной диаметром 25,4 мм по ГОСТ 26220-84 или другой нормативно-технической документации. Распылительную головку устанавливают в шток (или на шток) аэрозольного клапана. Колпачок устанавливают на аэрозольный баллон с фиксацией его на клапане или баллоне.
1.3. Конструкция, размеры, форма уплотнительных элементов деталей, материалы для изготовления деталей должны соответствовать рабочим чертежам, утвержденным в установленном порядке.
1.4. Аэрозольный клапан
1.4.1. Аэрозольный клапан должен открываться при нажиме до отказа на распылительную головку и закрываться немедленно после освобождения головки.
1.4.2. Максимальное усилие нажатия для открывания аэрозольного клапана не должно превышать 40 Н (4 кгс).
1.4.3. Допускаемая микроутечка пара через места уплотнения ниппеля не должна превышать 0,4 см3 в течение 6 ч при давлении (1,20 +/- 0,05) МПа [(12 +/- 0,5) кгс/см2].
1.4.4. Аэрозольный клапан должен выдерживать осевое усилие сжатия не менее 150 Н (15 кгс). Аэрозольный клапан должен выдерживать не менее 500 рабочих циклов (открывание - закрывание).
(1,00 +/- 0,05) МПа [(10,0 +/- 0,5) кгс/см2] - для алюминиевого корпуса;
(1,20 +/- 0,05) МПа [(12,0 +/- 0,5) кгс/см2] - для усиленного алюминиевого корпуса;
(1,50 +/- 0,05) МПа [(15,0 +/- 0,5) кгс/см2] - для жестяного корпуса;
(2,20 +/- 0,05) МПа [(22,0 +/- 0,5) кгс/см2] - для усиленного жестяного корпуса.
(Измененная редакция, Изм. N 2).
1.4.6. Усилие снятия трубки с хвостовика кармана должно быть не менее 40 Н (4 кгс). Допускаемый зазор между торцом трубки и карманом - не более 0,8 мм.
Применение на добровольной основе пункта 1.4.7 обеспечивает соблюдение требований технического регламента Таможенного союза "О безопасности упаковки" (ТР ТС 005/2011) (Решение Комиссии Таможенного союза от 16.08.2011 N 769). |
1.4.7. Внутренняя поверхность корпуса клапана должна быть покрыта антикоррозионным лаком или эмалью.
Покрытие должно быть сплошным и гладким.
Показатель сплошности покрытия устанавливают с 01.01.91.
Допускается не защищать внутреннюю поверхность клапана в зависимости от свойств препарата.
(Измененная редакция, Изм. N 1, 2).
для жестяного корпуса - лаковое или эмалевое;
для алюминиевого корпуса - лаковое, эмалевое или окисное.
Допускается изготовлять корпус клапана без наружного покрытия.
При визуальном осмотре поверхность покрытия должна быть целостной и гладкой.
(Измененная редакция, Изм. N 1).
На нерабочей поверхности корпуса клапана допускаются плавные следы перехода вытяжки глубиной до 0,1 мм.
1.4.11. Поверхности кармана и штока должны быть гладкими, без пятен, расслоений, холодного спая, вздутий и облоя. Структура деталей должна быть однородной без внутренних пор и раковин.
1.4.12. На нерабочих поверхностях кармана и штока, в местах обрыва литника или разъема литьевой формы допускаются выступы высотой до 0,3 мм.
1.4.13. Уплотнитель из пасты должен обеспечивать герметичность соединения корпуса клапана и баллона аэрозольной упаковки.
(Измененная редакция, Изм. N 1).
1.4.14. Прокладка не должна спадать при колебаниях клапана с частотой 50 Гц с амплитудой 0,3 мм в течение (20 +/- 2) мин.
1.4.15. Трубка должна иметь ровную гладкую поверхность без расслоений и пористости. На ее поверхности допускаются следы инструмента.
(Измененная редакция, Изм. N 1).
1.4.16. Трубка должна быть стойкой к растрескиванию под действием внутренних напряжений в активной среде при температуре (50 +/- 5) °C в течение (60 +/- 5) мин.
1.5. Детали клапана
1.5.2. Карман и шток должны соответствовать требованиям пп. 1.4.11 и 1.4.12.
1.5.3. Поверхности ниппеля и прокладки должны быть гладкими, не иметь инородных включений, раковин, пузырьков, пор и механических повреждений.
На рабочих поверхностях не допускаются заусенцы и недорезы.
1.5.4. На резиновых и пластмассовых прокладках и ниппелях допускаются круговые следы резания - не более 0,1 мм.
1.5.5. Концы пружины должны быть без заусенцев. Крайние витки пружины должны быть поджаты к рабочим виткам.
1.5.6. На поверхности витков не допускаются волосовины, раковины, расслоения, закаты, а также местная скрученность проволоки.
1.5.7. Предел остаточной деформации после сжатия пружин под максимальной рабочей нагрузкой не должен превышать 1,5% первоначальной высоты пружины, измеренной в свободном состоянии.
(Измененная редакция, Изм. N 2).
1.5.8. Трубка должна соответствовать требованиям пп. 1.4.15 и 1.4.16.
1.6. Распылительная головка
1.6.1. Наружная поверхность распылительной головки должна быть гладкой или с декоративным рифлением, без пятен, расслоений, холодного спая, вздутий, пористостей и облоя.
1.6.3. На распылительной головке должен быть четкий рельефный указатель направления выхода содержимого или выходное отверстие должно легко обнаруживаться по углублению или скосу головки.
1.6.4. На поверхностях распылительных головок в местах обрыва литника допускаются выступы высотой до 0,3 мм.
пластмассовое - (1,00 +/- 0,05) МПа [(10 +/- 0,5) кгс/см2];
металлическое - (1,20 +/- 0,05) МПа [(12 +/- 0,5) кгс/см2].
(Измененная редакция, Изм. N 1).
1.7. Колпачок
Не допускается искажение формы, холодный спай, трещины и механические повреждения.
1.7.2. Допускается отливка фирменного знака или декоративного рисунка.
1.7.4. Допускается остаток точечного литника высотой до 0,5 мм и искажение формы посадочного диаметра колпачка, исчезающее при посадке колпачка на баллон.
2.1. Аэрозольные клапаны, распылительные головки, колпачки или детали клапанов и головок принимают партиями.
Партией считают количество клапанов, головок, колпачков или деталей клапанов и головок одного вида, изготовленное по одному технологическому режиму и сопровождаемое одним документом о качестве, содержащим:
наименование и (или) товарный знак предприятия-изготовителя;
наименование изделия;
дату изготовления (месяц, год);
номер и объем партии;
обозначение настоящего стандарта.
2.2. При контроле качества клапанов, головок и колпачков проводят приемосдаточные и периодические испытания.
2.3. Приемосдаточные и периодические испытания проводят по группам, указанным в табл. 1.
Таблица 1
Номер группы | Контролируемые показатели по пунктам | |
при приемосдаточных испытаниях | при периодических испытаниях | |
1 | ||
2 | ||
3 | ||
Пункт 2.4 содержит правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности упаковки" (ТР ТС 005/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Комиссии Таможенного союза от 16.08.2011 N 769). |
2.4. Для контроля качества изделий по показателям приемосдаточных и периодических испытаний отбирают выборки по табл. 2.
Допускается переход от нормального контроля к ослабленному, если выполнены условия, предусмотренные ГОСТ 18242-72 <*>.
--------------------------------
<*> На территории Российской Федерации действует ГОСТ Р 50779.71-99.
(Измененная редакция, Изм. N 1).
2.4.1. Решение о партии:
по результатам контроля изделий первой выборки партию принимают, если количество изделий, не соответствующих требованиям настоящего стандарта, по показателям приемосдаточных испытаний в первой выборке меньше или равно указанному в графах 3, 9, 15 табл. 2, и бракуют, если это количество больше или равно указанному в графах 4, 10, 16 табл. 2.
Объем партии | Выборки | |||||||||||||||||
1 группа | 2 группа | 3 группа | ||||||||||||||||
Первая | Вторая | Первая | Вторая | Первая | Вторая | |||||||||||||
Объем выборки | Приемочное число | Браковочное число | Объем выборки | Приемочное число | Браковочное число | Объем выборки | Приемочное число | Браковочное число | Объем выборки | Приемочное число | Браковочное число | Объем выборки | Приемочное число | Браковочное число | Объем выборки | Приемочное число | Браковочное число | |
1 | 2 | 5 | 8 | 11 | 14 | 17 | ||||||||||||
От 3200 до 10000 | 50 | 5 | 9 | 50 | 12 | 13 | 50 | 2 | 5 | 50 | 6 | 7 | 32 | 0 | 2 | 32 | 1 | 2 |
" 10001 " 35000 | 80 | 7 | 11 | 80 | 18 | 19 | 80 | 3 | 7 | 80 | 8 | 9 | 32 | 0 | 2 | 32 | 1 | 2 |
" 35001 " 150000 | 125 | 11 | 16 | 125 | 26 | 27 | 125 | 5 | 9 | 125 | 12 | 13 | 50 | 0 | 3 | 50 | 3 | 4 |
" 150001 " 500000 | 200 | 11 | 16 | 200 | 26 | 27 | 200 | 7 | 11 | 200 | 18 | 19 | 50 | 0 | 3 | 50 | 3 | 4 |
Если количество изделий, не соответствующих требованиям настоящего стандарта, в выборке больше указанного в графах 3, 9, 15, но меньше указанного в графах 4, 10, 16 табл. 2, то отбирают вторую выборку.
По результатам контроля второй выборки партию принимают, если количество изделий, не соответствующих требованиям настоящего стандарта, в двух выборках меньше или равно указанному в графах 6, 12, 18 табл. 2, и бракуют, если это количество больше или равно указанному в графах 7, 13, 19.
(Введен дополнительно, Изм. N 1).
2.5. (Исключен, Изм. N 1).
2.6. Периодические испытания изготовитель проводит не реже одного раза в месяц в объеме приемосдаточных испытаний.
Результаты периодических испытаний оформляют протоколом по ГОСТ 15.001-88 <**>.
--------------------------------
<**> На территории Российской Федерации действует ГОСТ Р 15.201-2000.
(Измененная редакция, Изм. N 1).
3.1. Соответствие аэрозольных, распылительных головок, колпачков, деталей клапана и деталей головок требованиям пп. 1.4.7; 1.4.9; 1.4.10; 1.4.11; 1.4.12; 1.4.13; 1.4.15; 1.4.16; 1.5.3; 1.5.5; 1.5.6; 1.6.1; 1.6.2; 1.6.3; 1.6.5; 1.7.1; 1.7.3; 1.7.4 определяют визуально без применения увеличительных приборов.
3.2. Проверку геометрических размеров деталей клапана по п. 1.3 проводят универсальным измерительным микроскопом с ценой деления шкалы отсчетного устройства 0,001 мм; универсальным измерительным инструментом по ГОСТ 166-89 и ГОСТ 11358-89 или специальными шаблонами и калибрами с погрешностью измерения не более 0,05 мм.
3.3. Проверка открывания (закрывания) клапана в соответствии с п. 1.4.1 и определение максимального усилия для открывания клапана в соответствии с п. 1.4.2.
Приспособление (черт. 2), состоящее из следующих составных частей:
манометр по ГОСТ 2405-88 с верхним пределом измерения давления 1 МПа (10 кгс/см2), класса точности 2,5;
установка измерительная с основной погрешностью измерения не более 2%;
головка приспособления с распылительной головкой;
основание приспособления;
индикатор часового типа по ГОСТ 577-68 с пределами измерения 0 - 10 мм, класса точности 1;
секундомер с ценой деления секундной шкалы 0,2 с, класса точности 3.
(Измененная редакция, Изм. N 2).
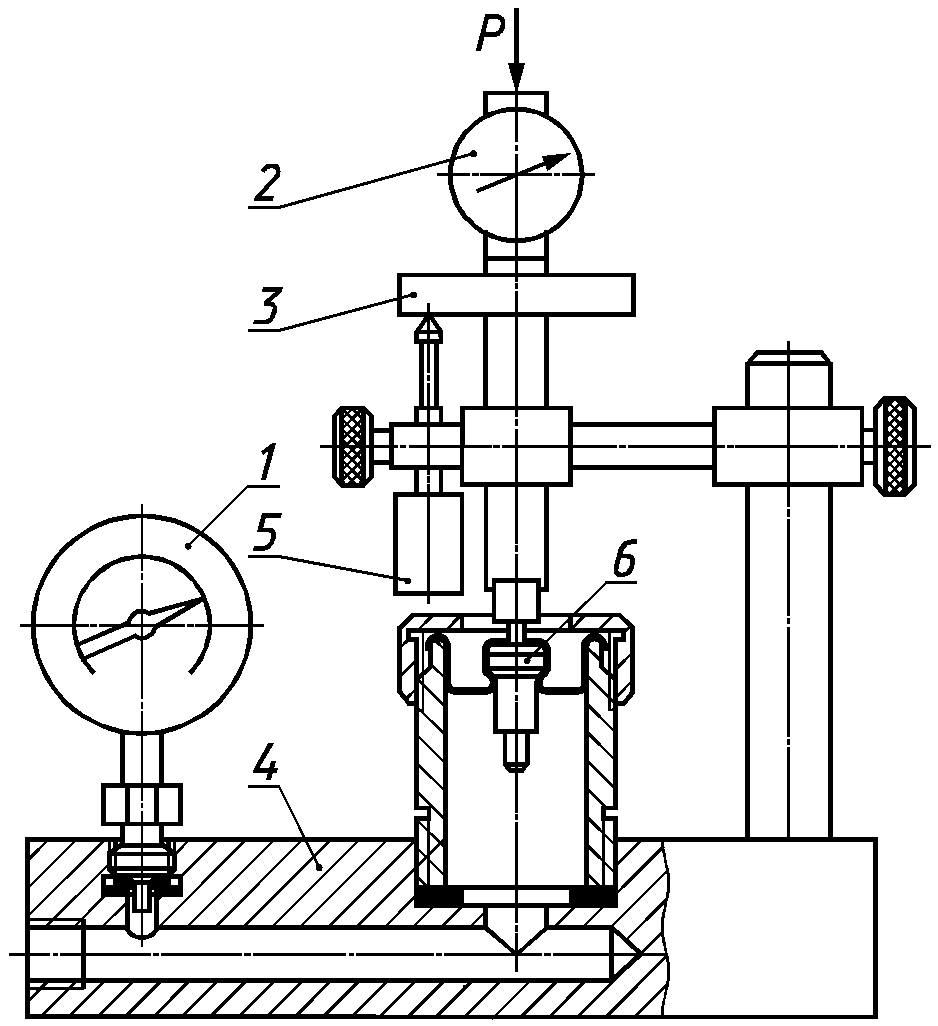
1 - манометр; 2 - измерительная установка; 3 - головка
приспособления; 4 - основание приспособления; 5 - индикатор
часового типа; 6 - аэрозольный клапан; P - прилагаемая сила
3.3.2. Проведение испытания
Клапан аэрозольный 6 с распылительной головкой герметично закрепляют в приспособление 4, через редуктор подводят сжатый воздух или инертный газ, или другие неагрессивные среды под давлением от 0,4 до 0,5 МПа (от 4 до 5 кгс/см2). Нажатием пальца на распылительную головку открывают клапан, после снятия пальца с распылительной головки клапан должен немедленно закрываться. Затем при усилии P = 0 стрелку индикатора 5 устанавливают на нулевую отметку. Усилие P = 15 Н (1,5 кгс) половина от предполагаемого усилия открывания клапана, достигается плавно после чего усилие повышают ступенчато по 2 Н (0,2 кгс) с выдержкой каждой ступени до полного прекращения движения стрелки индикатора 5. После прекращения движения стрелки индикатора, фиксируют усилие по показанию измерительной установки 2, которое является определяемой величиной.
(Измененная редакция, Изм. N 1).
3.4. Проверка микроутечки через ниппель аэрозольного клапана - в соответствии с п. 1.4.3.
3.4.1. Аппаратура
Приспособление для определения микроутечки (черт. 3), состоящее из следующих частей:
манометр по ГОСТ 2405-88 с верхним пределом измерения давления 1,6 МПа, класса точности 2,5;
затвор стеклянный градуировочный, с ценой деления не более 0,1 см3;
приспособление;
часы.
(Измененная редакция, Изм. N 2).
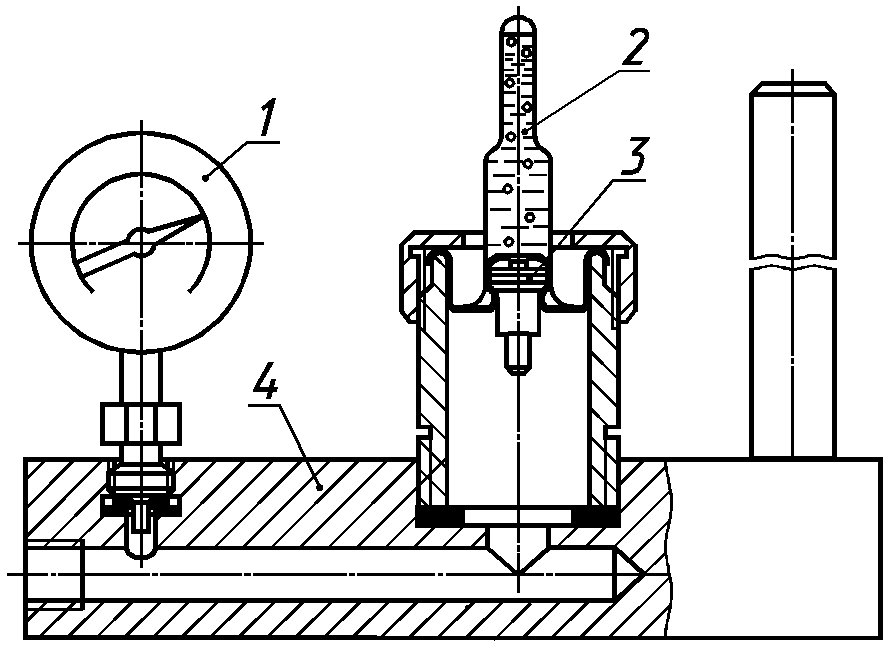
1 - манометр; 2 - стеклянный градуированный затвор;
3 - клапан аэрозольный; 4 - основание приспособления
3.4.2. Проведение испытания
Клапан герметично закрепляют в приспособлении. Под клапан через редуктор подают сжатый воздух или инертный газ под давлением (1,20 +/- 0,05) МПа [(12 +/- 0,5) кгс/см3]. На центральный выступ корпуса клапана одевают стеклянный градуированный затвор, наполненный водой.
Газ, входящий через отверстие в ниппель в виде пузырьков, поднимается вверх и скапливается над водой в затворе. Объем воды, вытесненный сжатым воздухом или инертным газом в течение 6 ч +/- 10 мин, соответствует величине микроутечки.
3.5. Определение работоспособности аэрозольного клапана - в соответствии с п. 1.4.4.
3.5.1. Аппаратура - по п. 3.3.1.
3.5.2. Проведение испытания
Для определения работоспособности аэрозольного клапана используется клапан, проверенный по п. 3.3.
Под клапан через редуктор подается сжатый воздух или инертный газ давлением (0,4+0,1) МПа [(4+1 кгс/см2)], когда стрелка манометра остановится, плавно прилагается осевое усилие P = (150 +/- 5) Н [(15 +/- 0,5) кгс] и выдерживается (60 +/- 5) с.
Давление под клапаном, которое определяется манометром, должно оставаться постоянным.
Для испытания на выдержку установленного количества циклов работы клапана к головке приспособления 3 прилагают 500 раз изменяющееся усилие P от 0 до 3 Н (0,3 кгс) не менее, определенного по п. 3.3.
Давление под клапаном контролируется манометром 1, который должен показывать постоянное давление.
(Измененная редакция, Изм. N 1).
3.6. Проверка клапана на деформацию - в соответствии с п. 1.4.5.
3.6.1. Аппаратура
Приспособление для испытания (черт. 4), состоящее из следующих составных частей:
манометр по ГОСТ 2405-88 с верхним пределом измерения давления 2,5 МПа (25 кгс/см2), класса точности 2,5;
индикатор часового типа по ГОСТ 577-68 с диапазоном измерения от 0 до 10 мм, класса точности 1;
секундомер с ценой деления секундной шкалы 0,2 с, класса точности 3.
(Измененная редакция, Изм. N 2).
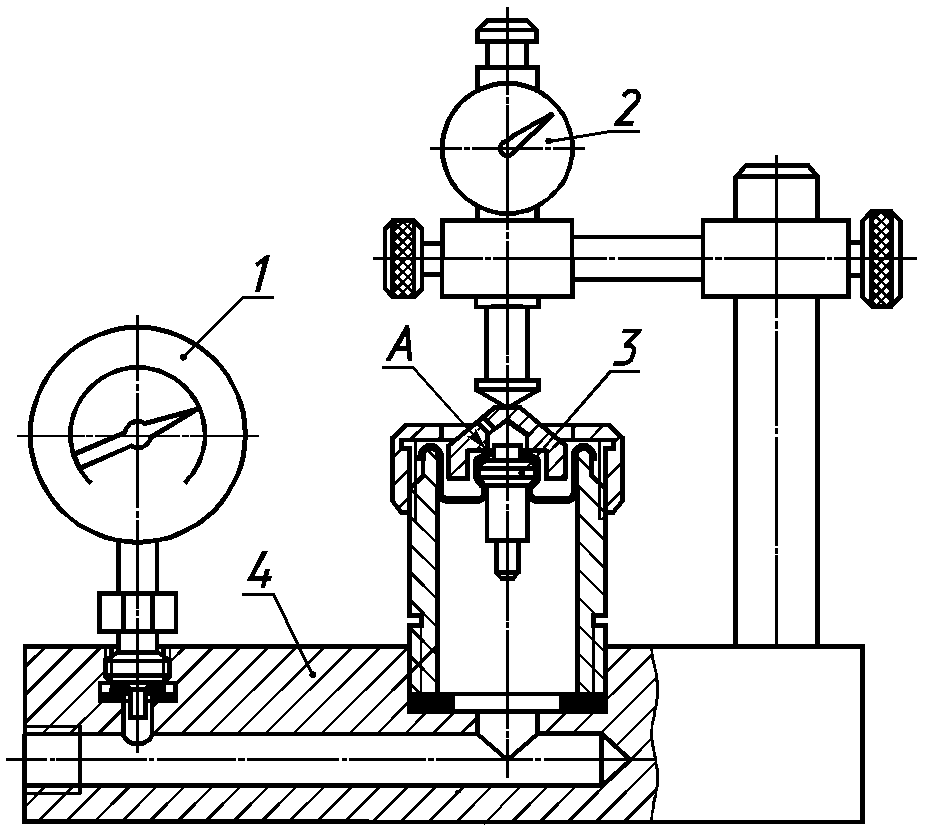
1 - манометр; 2 - индикатор часового типа;
3 - аэрозольный клапан; 4 - основание приспособления
3.6.2. Проведение испытания
Аэрозольный клапан закрепляют в приспособлении. В корпус клапана вставляют поплавок, приспособление устанавливают на горизонтальной поверхности с допускаемым уклоном не более 1:100.
Стрелку индикатора устанавливают на нулевую отметку. Через редуктор к приспособлению подают сжатый воздух или инертный газ, или другие неагрессивные среды.
При помощи редуктора давление в приспособлении поднимают до 0,6 МПа (6 кгс/см2). Затем давление в приспособлении равномерно повышают.
После достижения давления, указанного в п. 1.4.5, его выдерживают в течение (5 +/- 1) мин и по индикатору 2 отсчитывают величину деформации поверхности A, которая не должна превышать 0,8 мм.
(Измененная редакция, Изм. N 1).
3.7. Проверка усилия снятия трубки с хвостика кармана - в соответствии с п. 1.4.6.
3.7.1. Аппаратура
Приспособление (черт. 5) для проведения проверки, состоящее из следующих составных частей:
основание приспособления;
зажим трубки;
динамометр ДПУ-0,02-2 по ГОСТ 13837-79.
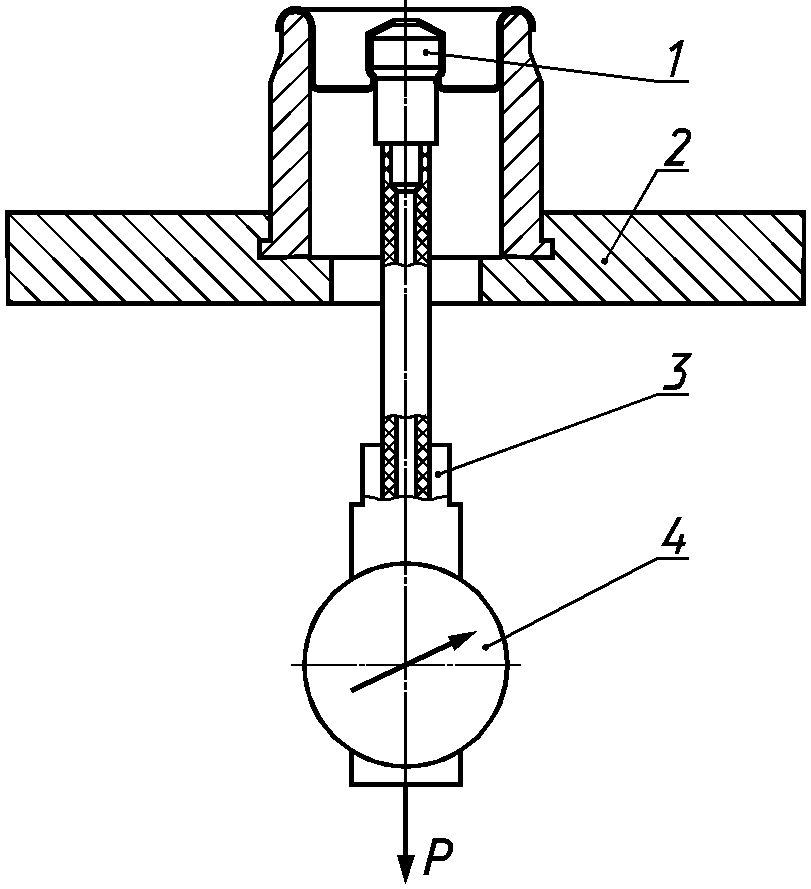
1 - клапан аэрозольный; 2 - основание приспособления;
3 - зажим трубки; 4 - динамометр; P - прилагаемая сила
3.7.2. Проведение испытания
Клапан с трубкой помещают в приспособление, зажимом 3, связанным с динамометром 4, зажимают конец трубки.
При приложении возрастающей нагрузки до (40+4) Н (4+0,4) кгс не должно происходить смещения или съема трубки.
Пункт 3.8 содержит правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности упаковки" (ТР ТС 005/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Комиссии Таможенного союза от 16.08.2011 N 769). |
3.8. Определение сплошности антикоррозионного покрытия по п. 1.4.7 проводят по ГОСТ 24691-89.
(Измененная редакция, Изм. N 2).
3.9. Определение степени отвердения антикоррозионного покрытия корпуса клапана - по п. 1.4.8.
3.9.1. Материалы и реактивы:
тампон из ткани;
Ацетон технический по ГОСТ 2768-84 или метилэтилкетон по нормативно-технической документации.
3.9.2. Проведение испытания
Тампоном, смоченным в ацетоне или метилэтилкетоне, протирают 40 раз лаковое покрытие корпуса клапана, после чего проводят визуальный осмотр. На поверхности не должно быть размягчения, разрушения, растворения и других изменений лакового покрытия.
Испытание проводят в помещении с температурой 16 - 25 °C.
Если указанный растворитель не вскрывает дефектов покрытия, допускается заменить его другим с учетом свойств применяемого покрытия.
При изготовлении корпуса клапана из лакированной жести контроль степени отверждения лакового покрытия проверяется на лакированной жести.
3.10. Определение величины выступа обрывов литников - по пп. 1.4.12, 1.6.4 и 1.7.4; глубины следов вытяжки корпуса клапана - п. 1.4.10, следов резания прокладки и ниппелей - п. 1.5.4.
3.9.1 - 3.10. (Измененная редакция, Изм. N 1).
3.10.1. Аппаратура и материалы:
микроскоп универсальный с ценой деления шкалы 0,001 мм;
скальпель медицинский по ГОСТ 21240-89;
лезвия по нормативно-технической документации;
ИС NORMPROD: примечание. ГОСТ 6645-86 утратил силу на территории Российской Федерации с 1 января 2011 года в связи с введением в действие ГОСТ Р 53411-2009 (Приказ Ростехрегулирования от 15.10.2009 N 453-ст). |
полотно ножовочное для металла по ГОСТ 6645-86;
надфили по ГОСТ 1513-77 с номерами насечек 6 - 8.
(Измененная редакция, Изм. N 2).
3.10.2. Проведение испытания
Высоту выступов в местах обрывов литников измеряют без разрушения детали.
Глубину следов вытяжки корпуса клапана измеряют после разреза корпуса, прокладки и ниппеля по осевой линии.
3.11. Определение прочности посадки прокладки в канавку корпуса клапана - по п. 1.4.14.
3.11.1. Аппаратура:
стол вибрационный, обеспечивающий частоту (50 +/- 5) Гц и амплитуду колебаний 0,3 мм;
часы.
3.11.2. Проведение испытания
Аэрозольный клапан с прокладкой закрепляют вертикально за хвостовик кармана на вибрационном столе, включают вибратор на (20 +/- 2) мин. Во время испытания прокладка не должна выпадать из канавки корпуса клапана.
3.12. Проверка трубки на растрескивание под напряжением - по п. 1.4.16.
3.12.1 Аппаратура, материалы и реактивы:
дорн-шаблон из нержавеющей стали;
баня водяная или термостат, обеспечивающие температуру (50+5) °C;
часы;
спирт этиловый технический марки А или Б по ГОСТ 17299-78 или по ГОСТ 18300-87;
пробирка П2Т-21 или стакан исполнения В-1 из термостойкого стекла по ГОСТ 25336-82;
линейка по ГОСТ 427-75.
3.12.2 Проведение испытания
Для проведения испытаний от партии отбирают 10% бухт и отрезают по три образца от каждой бухты.
Образцы трубки длиной (50 +/- 5) мм с одним ровно обрезанным концом надевают вручную вращательным движением на дорн-шаблоны, имитирующие форму хвостовика кармана. Размер дорн-шаблона должен соответствовать диаметру хвостовика кармана с плюсовым допуском от 0,1 до 0,2 мм.
Шаблоны с трубками помещают в пробирку или стакан, заполненные этиловым спиртом, накрывают и помещают в термостат или водяную баню, выдерживают в течение (60 +/- 5) мин при температуре (50+5) °C.
После выдержки образцы вынимают из термостата или водяной бани и дают остыть до температуры окружающей среды, после чего осматривают.
Поверхность трубок должна быть гладкой, трещины не допускаются.
3.12.1. 13.12.2. (Измененная редакция, Изм. N 1).
3.13. Проверка остаточной деформации пружин - по п. 1.5.7.
3.13.1. Аппаратура
Машина для статических испытаний винтовых и плоских пружин марки МИП-10-1 или другая, по нормативно-технической документации. Испытания проводят в соответствии с инструкцией по эксплуатации машин.
3.13.2. Проведение испытания
Пружины нагружают предельной нагрузкой не менее двух раз, выдерживая под нагрузкой 1 мин. После снятия нагрузки замеряют высоту пружины в свободном состоянии. Затем пружины нагружают вновь предельной нагрузкой и после снятия нагрузки замеряют их высоту.
(Введен дополнительно, Изм. N 2).
3.14. Проверка прочности запрессовки сопла в головке - по п. 1.6.5.
3.14.1. Аппаратура
Приспособление для испытания (черт. 6), в которое входят:
манометр по ГОСТ 2405-88 с верхним пределом измерения давления 1,6 МПа (16 кгс/см2), класса точности 2,5;
основание приспособления.
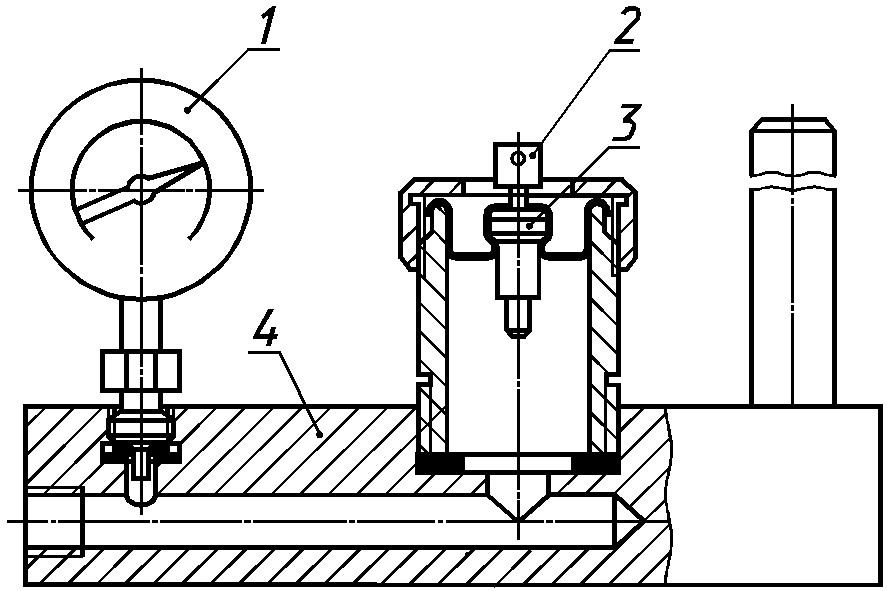
1 - манометр; 2 - головка с соплом;
3 - аэрозольный клапан; 4 - основание приспособления
3.14.2. Проведение испытания
Распылительную головку с соплом 2 вставляют в аэрозольный клапан 3. Под клапан через редуктор подают сжатый воздух или инертный газ под давлением (1,2 +/- 0,05) МПа [(12 +/- 0,5) кгс/см2].
Нажатием пальца на распылительную головку три раза открывают клапан, затем снимают головку и визуально определяют положение сопла, которое не должно выпадать или смещаться от первоначального положения.
3.15. Определение массы прокладки, изготовленной из пасты по п. 1.3.
3.15.1. Аппаратура
весы лабораторные с наибольшим пределом взвешивания не более 100 г, с ценой деления шкалы 2 мг и погрешностью взвешивания +/- 6 мг.
3.15.2. Проведение испытания
Иголкой извлекают прокладку из канавки клапана и взвешивают.
За результат испытаний принимают среднеарифметическое пяти параллельных взвешиваний. Отклонение результатов между параллельными взвешиваниями не должно быть более 1%.
4.1. Аэрозольные клапаны, детали клапана, распылительные головки и колпачки упаковывают по наименованиям в количествах, кратных 100, массой брутто не более 20 кг, в следующую тару:
ИС NORMPROD: примечание. ГОСТ 13512-91 утратил силу на территории Российской Федерации с 1 марта 2012 года в связи с введением в действие ГОСТ Р 54463-2011 (Приказ Росстандарта от 30.09.2011 N 433-ст). |
ящики по ГОСТ 13841-95; ГОСТ 13511-91; ГОСТ 13512-91;
мешки четырехслойные бумажные непромокаемые по ГОСТ 2226-88;
мешки полиэтиленовые по ГОСТ 17811-78;
ящики деревянные по ГОСТ 15841-88, ГОСТ 13356-84.
Допускается применение транспортной тары бывшей в употреблении, при условии обеспечения сохранности продукции.
4.2. По согласованию с потребителем допускается поставка клапанов без трубок.
4.3. Трубка в бухтах должна быть длиной не менее 500 м и иметь два конца. Допускаются бухты длиной от 200 до 500 м, не более 10% от общего количества бухт. Каждую бухту упаковывают в оберточную бумагу по ГОСТ 8273-75 или полиэтиленовую пленку толщиной не менее 0,05 мм и перевязывают текстильной лентой по нормативно-технической документации или шпагатом по ГОСТ 17308-88.
(Измененная редакция, Изм. N 2).
4.4. Ящики, мешки и бухты при транспортировании должны быть уложены рядами, ящики - крышками вверх.
4.5. На торцовую стенку ящиков или верхнюю часть (у шва) мешков наклеивают бумажный ярлык или при помощи трафарета несмываемой краской наносят маркировку:
наименование предприятия-изготовителя и его товарный знак;
наименование изделия и обозначения рабочего чертежа;
количество изделий в упаковке;
номера партии;
даты изготовления (года, месяца);
обозначение настоящего стандарта;
номера или фамилии упаковщика;
штамп отдела технического контроля.
(Измененная редакция, Изм. N 1).
4.6. На упаковку в соответствии с ГОСТ 14192-96 наносят манипуляционные знаки, имеющие значение "Беречь от влаги", "Хрупкое. Осторожно".
(Измененная редакция, Изм. N 2).
4.7. На бухту трубки подвешивают ярлык с указанием:
наименование предприятия-изготовителя и его товарного знака;
наименование трубки и обозначения рабочего чертежа;
массы или длины трубки;
номера партии или номера бухты;
даты изготовления (года, месяца);
обозначения настоящего стандарта;
номера или фамилии упаковщика;
штампа отдела технического контроля.
4.8. Аэрозольные клапаны, детали клапанов, распылительные головки и колпачки транспортируют всеми видами транспорта, в соответствии с правилами перевозки грузов, действующими на данном виде транспорта.
4.9. Аэрозольные клапаны, детали клапанов, распылительные головки и колпачки хранят в закрытых помещениях с предохранением продукции от попадания влаги, при температуре не ниже минус 20 °C и не выше плюс 40 °C.
4.10. Ящики и мешки хранят в штабелях высотой не более 1,5 м.
Трубки в бухтах, во избежание образования овальности, хранят на стеллажах или штабелях высотой не более трех бухт.
5.1. Изготовитель гарантирует соответствие продукции требованиям настоящего стандарта при соблюдении условий хранения и транспортирования.
5.2. Гарантийный срок хранения клапанов, головок и колпачков устанавливается 6 месяцев со дня изготовления до установки их на аэрозольную упаковку.
ПРИЛОЖЕНИЕ. (Исключено, Изм. N 2).
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/48/gost_67033.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|