

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2024 Примечание к документу Документ введен в действие с 01.12.2024. Взамен ГОСТ Р 58095.2-2018. Название документа "ГОСТ Р 58095.2-2024. Национальный стандарт Российской Федерации. Системы газораспределительные. Сети газопотребления. Часть 2. Медные газопроводы" (утв. и введен в действие Приказом Росстандарта от 31.10.2024 N 1583-ст) "ГОСТ Р 58095.2-2024. Национальный стандарт Российской Федерации. Системы газораспределительные. Сети газопотребления. Часть 2. Медные газопроводы"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

главная заземляющая шина: Шина, являющаяся частью заземляющего устройства электроустановки до 1 кВ и предназначенная для присоединения нескольких проводников с целью заземления и уравнивания потенциалов. [[4], пункт 1.7.37] |
3.4 защитный слой: Слой пола из бетонного или цементного раствора, который укладывается над газопроводом в полу монолитной конструкции и обеспечивает его защиту от механических повреждений.
3.5
импост: Профильный элемент, закрепляемый в раме изделия, предназначенный для притвора створок и установки ответных частей фурнитуры в двухстворчатых и с  количеством створок изделиях, а также для установки глухого остекления. Примечание - В зависимости от расположения в раме может быть вертикальным, горизонтальным, а при необходимости может быть установлен под углом к вертикали/горизонтали. В отдельных случаях импост(ы) может (могут) быть установлен(ы) в створочные элементы оконных блоков, а также использован(ы) для конструктивного деления рамы с глухим остеклением на несколько частей (в таком случае импост называют "горбылек"). [ГОСТ 23166-2024, пункт 3.12] |
3.6 капиллярная пайка: Пайка, при которой расплавленный припой заполняет паяльный зазор и удерживается в нем преимущественно поверхностным натяжением.
3.7
катушка: Отрезок трубы длиной не менее 200 мм, изготовленный из трубы идентичного класса прочности, того же диаметра, толщины стенки, имеющий торцы, обработанные механическим способом или путем газовой резки с последующей обработкой металлорежущим инструментом, и предназначенный для вварки в газопровод. [ГОСТ 34715.2-2021, пункт 3.4] |
3.8 общественное здание: Здание, предназначенное для обеспечения общественных функций за счет размещения в нем учреждений, предприятий, организаций и т.д., предоставляющих услуги (обслуживание) населению.
3.9 операционный контроль: Часть строительного контроля, при котором осуществляют контроль технологических операций, выполняемых при строительно-монтажных работах газопроводов.
3.10 подстилающий слой: Слой пола из бетонного или цементного раствора, на который укладывается газопровод, обеспечивающий его устойчивое проектное положение в полу монолитной конструкции и защиту от механических повреждений.
3.11 прессование (прессовое обжатие): Технологический процесс образования неразъемного соединения медной трубы и соединительной детали с эластичным уплотнителем путем равномерного поконтурного обжатия соединительной детали на трубе с помощью специального инструмента.
3.12 производственное здание: Здание промышленных, сельскохозяйственных предприятий и предприятий бытового обслуживания производственного назначения.
3.13 соединительная деталь: Элемент газопровода, предназначенный для изменения направления оси газопровода, ответвления от него, соединения участков, герметизации концов, изменения диаметра газопровода или толщины стенок.
Примечание - К соединительным деталям относятся отводы, переходы, тройники, переходные кольца и пр.
4.1.1 Проектирование газопроводов (в т.ч. разработку проектной и рабочей документации) выполняют в соответствии с ГОСТ Р 58095.0.
4.1.2 При определении диаметра газопровода гидравлическим расчетом абсолютную шероховатость внутренней поверхности медных труб принимают равной 1,5·10-6 м.
4.1.3 При проектировании газопроводов проводят расчет на прочность и устойчивость в соответствии с СП 42-102. При этом в качестве значений расчетных характеристик материалов труб (временное сопротивление, предел текучести металла труб и сварных соединений, модуль упругости, коэффициент линейного теплового расширения, коэффициент Пуассона, плотность материала труб) принимают значения соответствующих характеристик медных труб.
4.1.4 Минимальная толщина стенки медных труб должна определяться расчетом на прочность, но быть не менее 1 мм.
4.1.5 При проектировании газопроводов предусматривают компенсацию перемещений газопровода при температурных воздействиях и/или осадке здания. Рекомендуется применять самокомпенсацию в виде гнутых труб и отводов или Г-, П- и Z-образные компенсаторы. Расчет компенсаторов выполняют в соответствии с правилами строительной механики и СП 36.13330.2012 (подраздел 12.6). При этом в качестве значений расчетных характеристик материалов труб (временное сопротивление, предел текучести металла труб и сварных соединений, модуль упругости, коэффициент линейного теплового расширения, коэффициент надежности материала труб) принимают значения соответствующих характеристик медных труб.
4.1.6 Крепления и опоры газопроводов предусматривают перед углами поворота газопровода и/или на его прямолинейных участках на расстоянии, исключающем провисание и/или повреждение газопровода и обеспечивающем возможность дальнейшей эксплуатации газопровода и установленных на нем технических устройств.
Расстояние от соединительной детали до крепления и опоры должно составлять не менее 0,05 м.
Места соединения труб не допускается размещать на креплениях и опорах. Расстояние от края крепления и опоры до неразъемного соединения газопровода должно быть не менее 200 мм.
Расстояние между креплениями и опорами горизонтального участка газопровода, выполненного из труб твердого состояния, принимают по таблице 1.
Таблица 1
газопровода, выполненного из труб твердого состояния
Наружный диаметр трубы, мм | Пролет между креплениями, м |
От 6,0 до 15,0 включ. | 1,30 |
18,0 | 1,50 |
22,0 | 2,00 |
28,0 | 2,30 |
35,0 | 2,80 |
42,0 | 3,00 |
54,0 | 3,50 |
64,0 | 4,00 |
76,1 | 4,30 |
88,9 | 4,75 |
108,0 | 5,00 |
133,0 | 5,25 |
159,0 | 5,75 |
219,0 | 6,00 |
267,0 | 6,50 |
Расстояние между креплениями и опорами для труб полутвердого состояния следует принимать на 10% менее расстояний, приведенных в таблице 1.
Расстояния между креплениями вертикальных газопроводов принимают на 25% или 30% более расстояний, приведенных в таблице 1.
На стояке должно быть установлено как минимум одно крепление на каждом этаже независимо от высоты помещения.
Установку креплений на вертикальных и горизонтальных участках газопроводов предусматривают на расстоянии не более:
- 0,1 м в свету от неразъемных соединений медных труб между собой;
- 0,8 м в обе стороны от места установки запорной арматуры.
4.2.1 Выбор медных труб и соединительных деталей из меди и медных сплавов для монтажа газопроводов осуществляют в соответствии с СП 62.13330.2011 (раздел 4) и ГОСТ Р 58095.0-2024 (подраздел 5.2).
4.2.2 Для проектирования газопроводов применяют медные трубы, соответствующие ГОСТ 617, ГОСТ 32598 и ГОСТ Р 52318, и соединительные детали, изготовленные из меди и медных сплавов, соответствующих ГОСТ 32590, ГОСТ 32591, ГОСТ Р 52922 и ГОСТ Р 52948.
Соединение медных труб со стальными трубами или техническими устройствами осуществляют с использованием соединительных деталей из медных сплавов (латунных или бронзовых) по ГОСТ Р 52949 и ГОСТ 32585.
Непосредственное присоединение медных труб газопроводов к стальным трубам или стальным деталям технических устройств не допускается.
4.2.3 Условные обозначения медных труб, маркировку, а также методы контроля и испытаний выполняют по ГОСТ 617, ГОСТ 32598 и ГОСТ Р 52318.
4.3.1 Прокладку газопроводов следует осуществлять в соответствии с СП 62.13330.2011 (пункт 7.5) и ГОСТ Р 58095.0-2024 (подраздел 5.8).
4.3.2 Прокладку газопровода осуществляют исходя из условия обеспечения удобства его монтажа и эксплуатации при соблюдении расстояния от газопровода до строительных конструкций здания и систем инженерно-технического обеспечения не менее:
а) по горизонтали:
1) от трубопровода системы отопления, водопровода, канализации - 150 мм;
2) сетей электроснабжения - согласно [4];
б) по вертикали:
1) от трубопровода системы отопления, водопровода, канализации - 100 мм;
2) сетей электроснабжения - 100 мм.
Расстояние от газопровода до конструкций дымового канала при открытой прокладке принимают не менее 200 мм.
При этом не должны создаваться дополнительные неудобства для использования помещения по прямому назначению.
4.3.3 При скрытой прокладке в стене здания газопровод рекомендуется помещать в специальный канал (штрабу), оборудованный вентилируемыми щитами в соответствии с ГОСТ Р 58095.0-2024 (пункт 5.8.5).
Допускаются замоноличивание штрабы и штукатурка стен при условии прокладки медной трубы в гофрированной полиэтиленовой трубе, внутренний диаметр которой выбирается из условия возможности свободного протаскивания внутри нее медной трубы, но, как правило, не менее 5 мм.
Наличие разъемных и неразъемных соединений при скрытой прокладке газопровода не допускается.
4.3.4 В производственных зданиях допускается скрытая прокладка газопровода в каналах полов и полах монолитной конструкции.
При скрытой прокладке в каналах полов конструкция каналов должна исключать возможность распространения газа и обеспечивать возможность технического обслуживания и ремонта газопровода при эксплуатации. Каналы пола засыпают песком и закрывают съемными плитами из негорючих материалов. Не допускается прокладка газопровода в тех местах, где по условиям производства возможно попадание в каналы агрессивных сред, а также пересечение газопровода каналами других систем инженерно-технического обеспечения.
При скрытой прокладке в полах монолитной конструкции газопровод, помещенный в гофрированную полиэтиленовую трубу, замоноличивают в конструкцию пола цементным или бетонным раствором, марку которого определяют проектной и рабочей документацией. Толщина подстилающего слоя должна быть не менее 60 мм, защитного слоя - не менее 30 мм. Расстояние до других конструкций, расположенных в полу, должно быть не менее 50 мм.
4.3.5 Запрещена прокладка газопроводов в помещениях, указанных в ГОСТ Р 58095.0-2024 (пункт 5.8.12).
Не допускается:
а) пересечение газопроводами вентиляционных решеток, оконных и дверных проемов;
б) прокладка через помещения со средами, содержащими аммоний, нитраты или сульфиды, пары кислотных электролитов и в которых газопровод может быть подвержен коррозии;
в) прокладка в местах, где возможно возникновение блуждающих токов;
г) использование газопроводов в качестве заземляющего и зануляющего проводника;
д) прямой контакт между медным и стальным газопроводами, техническими устройствами и элементами крепления.
В производственных зданиях допускается пересечение газопроводами переплетов и импостов неоткрывающихся окон и оконных проемов, заполненных стеклоблоками.
4.3.6 Для крепления газопроводов рекомендуется предусматривать медные, латунные или бронзовые кронштейны, хомуты или крючья, обеспечивающие свободное продольное перемещение газопровода. При прокладке газопроводов допускается применять стальные крепления с установкой диэлектрической прокладки между медным газопроводом и креплением.
4.3.7 При пересечении газопроводами строительных конструкций зданий предусматривают стальные футляры в соответствии с ГОСТ Р 58095.0-2024 (пункты 5.8.6 - 5.8.8), при этом для исключения контакта газопровода со стальным футляром дополнительно газопровод помещают в неметаллический футляр (например, из полипропиленовых или полиэтиленовых труб). Пространство между газопроводом и неметаллическим футляром, а также между стальным и неметаллическим футляром на всю его длину заделывают эластичным материалом, стойким к атмосферным воздействиям и не являющимся химически агрессивной средой по отношению к материалу, из которого изготовлены внутренний газопровод и футляры.
Зазор между стальным и неметаллическим футлярами должен обеспечивать свободное протаскивание трубы в трубе, но, как правило, не менее 5 мм.
Размещение разъемных и неразъемных соединений внутри футляра не допускается.
Диаметр неметаллического футляра определяют расчетом. Кольцевой зазор между газопроводом и футляром принимают равным не менее:
- 5 мм - для газопроводов наружным диаметром не более 32 мм;
- 10 мм - для газопроводов наружным диаметром 32 мм и более.
Расстояние от конца футляра до неразъемного или разъемного соединения газопровода принимают не менее 50 мм.
4.3.8 Допускается транзитная прокладка медных газопроводов через помещения в соответствии с ГОСТ Р 58095.0-2024 (пункт 5.8.11).
Способ соединения газопроводов определяют в соответствии с СП 62.13330.2011 (пункт 4.13).
Строительство газопроводов выполняют в соответствии с ГОСТ Р 58095.0.
5.1.1 Транспортирование, упаковку и хранение медных труб осуществляют в соответствии с ГОСТ 617, ГОСТ 32598 и ГОСТ Р 52318, соединительных деталей - по ГОСТ Р 52922, ГОСТ Р 52948, ГОСТ Р 52949, ГОСТ 32590, ГОСТ 32591, ГОСТ 32585, а также настоящим разделом.
5.1.2 Медные трубы и соединительные детали транспортируют крытыми транспортными средствами всех видов в соответствии с правилами перевозок, действующими для данного вида транспорта.
5.1.3 Медные трубы поставляют на объект строительства партиями в бухтах или в прямых отрезках, при этом транспортирование осуществляют в горизонтальном положении.
5.1.4 Погрузку и разгрузку медных труб осуществляют с использованием строп из мягкого материала. Не допускается волочение медных труб по любой поверхности, а также сбрасывание медных труб при погрузочно-разгрузочных работах.
5.1.5 Медные трубы и соединительные детали в процессе транспортирования защищают от механических повреждений, загрязнений, а также от попадания влаги и химически активных веществ.
5.1.6 Медные трубы и соединительные детали хранят в закрытом помещении при температуре воздуха от минус 40 °C до плюс 40 °C. Условия хранения медных труб и соединительных деталей должны исключать их повреждение, попадание влаги и химически активных веществ, а также загрязнение и деформацию.
5.1.7 Припои хранят в закрытом сухом помещении при температуре от минус 40 °C до плюс 40 °C, если иное не предусмотрено предприятием-изготовителем, при этом припои защищают от воздействия прямых солнечных лучей, влаги и механических повреждений.
5.1.8 Транспортирование, хранение, разгрузку и погрузку медных труб и соединительных деталей осуществляет персонал, прошедший обучение и проверку знаний по вопросам безопасности, приемам выполнения работ в соответствии с ГОСТ Р 58095.0-2024 (пункт 4.3).
5.2.1 Перед монтажом газопроводов выполняют (при необходимости):
- резку труб;
- снятие с концов труб заусенцев и грата;
- калибровку концов труб;
- гибку труб.
5.2.2 Резку медных труб допускается осуществлять вручную с применением ножовки для металла или трубореза, а также с применением труборезной машины, при этом деформация труб не допускается.
Ручные труборезы рекомендуется использовать для резки труб наружным диаметром не более 54 мм. При больших диаметрах рекомендуется использовать дисковые труборезные пилы.
5.2.3 Заусенцы, образующиеся при резке трубы, удаляют как с внешней, так и с внутренней поверхности трубы. Для удаления заусенцев используют:
- специальный инструмент - фаскосниматель (гратосниматель);
- скребки, ножи и другие доступные режущие инструменты.
5.2.4 Для восстановления равномерности капиллярного зазора после резки труб осуществляют их калибровку.
Калибровке подлежит сначала внутренний, затем - наружный диаметр трубы. Калибровку внутреннего диаметра трубы осуществляют при помощи калибровочных стержней, внешнего - оправок-калибраторов.
При калибровке используют деревянные, пластиковые или резиновые молотки (киянки), отвечающие техническим условиям или стандартам.
Одновременная калибровка наружного и внутреннего диаметров трубы не допускается.
5.2.5 Гибку труб допускается осуществлять как в условиях мастерских при производстве сборных изделий, так и на месте монтажа. Выбор способа гибки медных труб осуществляют в зависимости от состояния твердости меди (в соответствии с ГОСТ 617, ГОСТ 32598 и ГОСТ Р 52318) и диаметра трубы.
5.2.6 Медные трубы всех состояний твердости с наружным диаметром не более 22 мм включительно допускается гнуть в холодном состоянии:
- труб мягкого состояния - вручную, с использованием специальных пружин или с применением трубогибов;
- труб полутвердого и твердого состояний - трубогибами (ручными или механизированными).
5.2.7 Гибку медных труб всех состояний твердости наружным диаметром более 22 мм выполняют трубогибами, при этом твердые и полутвердые трубы гнут после предварительного отжига места изгиба и естественного охлаждения. Предварительный отжиг мягких труб допускается не осуществлять.
5.2.8 Гибку труб с предварительным отжигом места изгиба осуществляют в следующей последовательности:
- определение зоны нагрева;
- отжиг зоны нагрева и ее естественное охлаждение;
- гибка трубы с помощью трубогиба.
5.2.9 Радиус закругления при гибке труб берется не меньше трех наружных диаметров трубы, при этом длина зоны нагрева зависит от угла изгиба и диаметра трубы. При изгибе трубы:
- на 90° - зона нагрева составляет 6d;
- 60° - зона нагрева составляет 4d;
- 45° - зона нагрева составляет 3d;
- 30° - зона нагрева составляет 2d.
Длину зоны нагрева трубы также определяют по формуле
 (1)
где L - длина нагреваемого участка, мм;
a - угол изгиба трубы, град.;
d - наружный диаметр трубы, мм;
15 - постоянный коэффициент.
5.2.10 Отжиг зоны нагрева производят, как правило, горелками. При любых технологических операциях, связанных с нагревом медных труб, охлаждение труб допускается осуществлять только естественным образом.
Пламя в горелке при отжиге поддерживают нормальным (нейтральным), с гладким и четким ядром.
В начале нагрева расстояние между головкой горелки и нагреваемой поверхностью трубы должно быть в пределах двойной длины конуса пламени, затем это расстояние увеличивают вдвое. Нагрев зоны гибки трубы производят в температурных пределах от 450 °C до 550 °C (розовый цвет поверхности).
5.2.11 Радиус изгиба принимают не менее:
- шести наружных диаметров трубы - при гибке труб вручную;
- четырех наружных диаметров трубы - при гибке труб с помощью трубогибов.
5.2.12 Отклонение трубы от круглости в местах ее гибки не должно превышать 10% наружного диаметра трубы. При гибке не допускается возникновение трещин, заломов или волнистости на внутреннем радиусе изгиба. Для предотвращения деформации труб рабочие поверхности трубогиба перед началом гибки смазывают специальными гелями или смазками.
5.3.1 Монтаж газопроводов выполняют после окончания общестроительных работ здания и в соответствии с СП 62.13330.2011 (разделы 4, 7).
5.3.2 При монтаже газопровода:
- соблюдают технические решения, предусмотренные проектной и рабочей документацией;
- выполняют положения эксплуатационных документов (по ГОСТ Р 2.601) предприятий-изготовителей на трубы, соединительные детали и технические устройства;
- соединение медных труб между собой и с техническими устройствами осуществляют с применением технологий, указанных в 5.4.
5.3.3 Монтаж газопроводов начинают после проведения верификации труб, монтажных узлов и соединительных деталей, технических устройств, расходных материалов и оборудования для соединения труб, а также при наличии на объекте их необходимого количества.
5.3.4 Монтаж газопроводов осуществляют:
- методами пайки - паяльщики не ниже четвертого разряда согласно ОКПДТР ОК 016;
- методом прессования - монтажники не ниже третьего разряда, прошедшие дополнительное профессиональное обучение на учебных курсах по монтажу газопроводов при помощи медных соединительных деталей (пресс-фитингов).
5.3.5 Паяльщик газопроводов проходит квалификационные испытания в соответствии с приложением А.
5.3.6 Монтаж газопроводов осуществляют в следующей последовательности:
- разметка мест креплений газопроводов и установка креплений в стенах (штрабах) и перегородках (кронштейны, крючья, хомуты и т.п.);
- подготовка штрабы для прокладки газопровода (при скрытой прокладке);
- сборка и соединение газопровода от границы наружной конструкции здания до места присоединения к газорегуляторной установке, газоиспользующему оборудованию с установкой технических устройств или установленных на их месте заглушек (катушек) на время проведения испытаний;
- испытание газопровода давлением в соответствии с 5.6;
- присоединение газоиспользующего оборудования к газопроводу.
5.3.7 Монтаж газопроводов, как правило, осуществляют из трубных заготовок, монтажных узлов и деталей, изготовленных по монтажным чертежам с маркировкой по каждому объекту (дому), подъезду, квартире.
5.3.8 Допускается отклонение от положения стояков в пределах этажа и прямолинейных участков газопровода, предусмотренного проектной и рабочей документацией, не более чем на 2 мм на 1 м длины газопровода.
При необходимости вварки вставок на газопроводе их длина должна быть не менее 100 мм.
5.3.9 Расстояние между границами кольцевых швов газопровода и шва ответвлений от стояка к газоиспользующему оборудованию принимают не менее 50 мм в свету.
5.3.10 Перед прокладкой газопровода в штрабе дополнительно выполняют работы по устройству штрабы, прокладке газопровода (без соединений) в штрабе и установке щитов для заделки штрабы.
5.3.11 Перед прокладкой газопровода в полу монолитной конструкции дополнительно выполняют работы по устройству подстилающего слоя пола под газопроводом. После укладки газопровода выполняют работы по устройству защитного слоя над газопроводом с обеспечением соблюдения 4.3.4 и устанавливают футляры на входе и выходе из конструкции пола. После проведения работ по устройству защитного слоя и установки футляров газопровод замоноличивают в конструкцию пола.
5.3.12 Газопроводы в местах их соединения с техническими устройствами, газоиспользующим оборудованием и соединительными деталями не должны подвергаться нагрузкам от сжатия, изгиба, кручения, а также не допускается наличие перекосов и натяжений.
5.3.13 Технические устройства располагают параллельно стене с учетом направления потока газа. Направление потока газа должно совпадать с направлением стрелки, нанесенной на корпусе технического устройства.
Технические устройства на газопроводах располагают с учетом обеспечения свободного доступа и возможности проведения работ по техническому обслуживанию и ремонту.
5.3.14 По окончании строительно-монтажных работ газопровод присоединяют к системе уравнивания потенциалов зданий (при ее наличии) согласно [4]. При отсутствии системы уравнения потенциалов в здании внутренний газопровод присоединяют к главной заземляющей шине здания (при ее наличии). На вводе в здание газопровода устанавливают электроизолирующее соединение в соответствии с ГОСТ Р 58095.0-2024 (пункт 5.7.14).
5.3.15 Сведения о схемах расположения скрытых газопроводов включают в исполнительную документацию (в виде копий).
5.4.1 Соединения медных труб должны быть неразъемными. Разъемные соединения предусматривают в местах присоединения газопровода к газоиспользующему оборудованию или техническим устройствам. Герметичность резьбовых соединений обеспечивают при помощи уплотнительных материалов, соответствующих ГОСТ 24222, ГОСТ 9833, ГОСТ 10007, ГОСТ ISO 16010, ГОСТ Р 53484, ГОСТ Р 53549, а также техническим условиям на их изготовление.
5.4.2 Разъемные резьбовые соединения выполняют с использованием соединительных деталей из меди и медных сплавов по ГОСТ Р 52949 или ГОСТ 32585.
При присоединении газоиспользующего оборудования с использованием газовых шлангов разъемное соединение газового шланга со стороны газопровода должно быть изготовлено из нержавеющей стали, латуни или бронзы.
5.4.3 Разъемные соединения газопроводов располагают в местах, доступных для дальнейшей эксплуатации.
5.4.4 Неразъемные соединения медных труб между собой выполняют методами высокотемпературной капиллярной пайки или прессования при помощи соединительных деталей из меди и медных сплавов.
5.4.5 Соединение газопроводов способом пайки и прессования осуществляют в любом пространственном положении соединяемых деталей при температуре окружающего воздуха от минус 10 °C до плюс 40 °C.
При монтаже прямолинейных участков газопровода длиной свыше 5 м при температуре ниже 5 °C учитывают расчетное изменение длины газопровода при температуре эксплуатации.
5.4.6 Пайка
5.4.6.1 Высокотемпературную капиллярную пайку осуществляют припоем по ГОСТ 31921 в соответствии с 5.4.5 и настоящим разделом. Паяные соединения должны соответствовать типам ПН-4, ПН-5 по ГОСТ 19249.
Условное обозначение паяного соединения должно состоять:
- из буквенно-цифрового обозначения типа паяного соединения;
- толщины, ширины и длины паяного соединения;
- обозначения стандарта.
Пример условного обозначения паяного соединения ПН-5 толщиной 0,1 мм, шириной 15 мм, длиной 47 мм:
ПН-5, 0,1 x 15 x 47 ГОСТ 19249-73
Толщину паяного шва определяют расстоянием между поверхностями соединенных деталей.
Ширину шва определяют протяженностью капиллярного шва в сечении, характеризующем тип паяного соединения.
Длина шва должна быть равна длине окружности паяного соединения.
Толщину шва определяют величиной сборочного зазора и физико-химическими свойствами паяемого материала и припоя.
5.4.6.2 Пайку заготовок из медных труб осуществляют в следующей последовательности:
- формирование раструба на конце заготовки трубы;
- очистка наружной поверхности конца заготовки трубы при помощи губок из нетканого материала, специальных салфеток или мелкой шкурки и внутренней поверхности соединительной детали при помощи специальных ершей соответствующего диаметра. Механическую очистку спаиваемых поверхностей производят до блеска;
- нанесение флюса на наружную поверхность трубы (при необходимости);
- сборка соединительной детали (или раструба) с трубой со взаимным вращением для равномерного распределения флюса (при его применении);
- удаление избыточного флюса (при его применении) за пределами соединения;
- равномерный нагрев соединения;
- подведение припоя к монтажному зазору прогретого соединения;
- заполнение монтажного зазора расплавом припоя в пламени горелки с образованием галтели по всему периметру соединения;
- одновременное отведение припоя и пламени;
- естественное охлаждение соединения до температуры окружающего воздуха;
- зачистка паяного соединения.
5.4.6.3 Раздачу конца трубы при формировании раструба выполняют с помощью специальных инструментов - экспандеров (расширителей). Ручной экспандер для изготовления раструбов применяют для труб наружным диаметром не более 54 мм.
Раздачу внутреннего диаметра трубы при формировании раструба осуществляют до значения, равного сумме величин наружного диаметра и капиллярного зазора. Раструб должен иметь форму цилиндра, а капиллярный зазор между раструбом и трубой после их сборки должен соответствовать значениям, приведенным в таблице 2.
Таблица 2
В миллиметрах
Наружный диаметр трубы | Монтажный капиллярный зазор |
От 6,0 до 18,0 включ. | От 0,02 до 0,20 |
" 22,0 " 28,0 " | " 0,02 " 0,24 |
" 35,0 " 54,0 " | " 0,03 " 0,30 |
" 64,0 " 108,0 " | " 0,03 " 0,41 |
" 133,0 " 159,0 " | " 0,03 " 0,90 |
5.4.6.4 Для обеспечения необходимой прочности паяного соединения глубину захода конца трубы в раструб принимают не менее значений, приведенных в таблице 3.
Таблица 3
В миллиметрах
Наружный диаметр трубы | Глубина захода |
12,0 | 8,6 |
15,0 | 10,6 |
18,0 | 12,6 |
22,0 | 15,4 |
28,0 | 18,4 |
35,0 | 23,0 |
42,0 | 27,0 |
54,0 | 32,0 |
64,0 | 32,5 |
76,1 | 33,5 |
88,9 | 37,5 |
108,0 | 47,5 |
133,0 | 53,5 |
159,0 | 63,5 |
5.4.6.5 Формирование раструба на конце трубы осуществляют в следующей технологической последовательности:
- удаление заусенцев;
- отжиг медной трубы в температурных пределах от 450 °C до 550 °C;
- естественное охлаждение места отжига;
- выбор сменной головки требуемого диаметра и ее закрепление в экспандере;
- формирование раструба раздачей сегментов головки экспандера.
При изготовлении раструба не допускаются разрывы и трещины металла.
При формировании раструба на мягкой трубе отжиг конца трубы допускается не осуществлять.
5.4.6.6 Флюс применяют при пайке медных труб:
- с применением бронзовых или латунных соединительных деталей;
- припоями, не обладающими самофлюсующимися свойствами;
- многокомпонентными припоями или припоями с высоким содержанием серебра.
Флюс наносят на поверхность трубы сразу после ее очистки с помощью кисточки. Для исключения попадания на влажную поверхность посторонних частиц стыкуемые элементы немедленно соединяют.
5.4.6.7 Пайку выполняют газовыми горелками, пламя горелки должно быть "нормальным" (нейтральным) ярко-синего цвета. Для обеспечения равномерного нагрева пламя горелки постоянно перемещают вдоль раструба медных труб и соединительной детали, нагревая поверхности до темно-вишневого цвета (от 750 °C до 900 °C). Достаточность нагрева также определяют по началу плавления прутка припоя при его прикосновении к раструбной части соединительной детали (трубы).
Окончание пайки визуально определяют по заполнению капиллярного зазора по всей окружности спаиваемых элементов.
5.4.6.8 После естественного охлаждения паяного соединения до температуры окружающего воздуха избыток припоя удаляют, поверхности деталей в зоне паяного соединения зачищают до металлического блеска.
5.4.6.9 При производстве пайки не допускаются:
- недогрев соединений, особенно при пайке массивных соединительных деталей;
- перегрев соединений, особенно при пайке труб малых диаметров.
5.4.6.10 Каждое паяное соединение маркируется личным клеймом паяльщика (резиновым оттиском) или несмываемым карандашом-маркером на трубе рядом с соединительной деталью.
5.4.7 Прессование
5.4.7.1 Соединение медных труб методом прессования осуществляют путем кругового обжатия (прессования) на трубе специальных пресс-фитингов.
5.4.7.2 Соединение труб прессованием осуществляют с использованием специального инструмента (ручного или механизированного), указанного предприятием - изготовителем пресс-фитингов.
5.4.7.3 Соединение медных труб прессованием осуществляют после их подготовки (в соответствии с 5.2) в следующей последовательности:
- проверка наличия и посадки эластичного уплотнительного кольца пресс-фитинга;
- сборка соединения введением трубы в пресс-фитинг до упора с небольшим вращением;
- нанесение на трубу метки глубины посадки пресс-фитинга;
- оснащение пресса подходящими по диаметру и профилю пресс-клещами и закрепление их крепежным штифтом;
- установка пресс-клещей на пресс-фитинге с охватыванием ими буртика (гребня) пресс-фитинга;
- выполнение прессового обжатия смыканием губок пресс-клещей;
- размыкание губок пресс-клещей и отведение пресс-клещей.
5.5.1 Контроль качества строительно-монтажных работ осуществляют на всех этапах проведения работ в соответствии с [5], СП 62.13330.2011 (раздел 10) и СП 48.13330.
5.5.2 Верификацию закупленной продукции проводят в соответствии с ГОСТ 24297.
При верификации медных труб, соединительных деталей и технических устройств проверяют наличие:
- документов, удостоверяющих соответствие (сертификатов, деклараций), выданных в установленном законодательством порядке;
- технических свидетельств о пригодности новой продукции для применения в строительстве (см. [6]).
Медные трубы, соединительные детали и технические устройства проверяют на соответствие эксплуатационным документам (по ГОСТ Р 2.601) предприятия-изготовителя.
Соединительные детали и технические устройства проверяют на комплектность.
5.5.3 При верификации флюсов и припоев проверяют наличие эксплуатационных документов (по ГОСТ Р 2.601) предприятия-изготовителя.
5.5.4 Верификацию медных труб, соединительных деталей и технических устройств проводят визуальным и измерительным методами в соответствии с документами по стандартизации и нормативными документами, устанавливающими правила их проведения.
5.5.5 При визуальном контроле медных труб выявляют:
- отсутствие недопустимых вмятин, гофр и прочих механических повреждений;
- наличие маркировки и ее соответствие сертификатам/паспортам.
При помощи измерительных приборов проверяют овальность, толщину стенки, кривизну медных труб, отсутствие расслоений на концах труб, измеряют размеры имеющихся на трубах вмятин и рисок.
5.5.6 Медные трубы, соединительные детали, технические устройства и материалы, имеющие дефекты, превышающие допустимые значения, установленные стандартами или техническими условиями, не прошедшие верификацию и/или признанные непригодными, к использованию не допускаются.
5.5.7 Результаты верификации оформляют в соответствии с ГОСТ 24297-2013 (раздел 8).
5.5.8 При проведении строительно-монтажных работ осуществляют строительный контроль, включая операционный контроль.
Операционный контроль осуществляют:
- производитель работ в ходе выполнения технологических операций по схемам, разработанным для каждого из видов контролируемых работ;
- заказчик (застройщик) или привлеченные производителем работ или заказчиком лица на основании договора (кроме жилых одноквартирных домов).
Операционному контролю подлежат строительно-монтажные (включая работы по пайке или прессованию медных труб и монтажные) работы, а также работы по испытанию газопроводов давлением.
5.5.9 При операционном контроле строительно-монтажных работ проверяют:
- соответствие пространственного положения газопровода, точек подсоединения и т.д. проектной и рабочей документации, нормативной документации и документам по стандартизации;
- соответствие примененных материалов проектной и рабочей документации, документам по стандартизации;
- последовательность выполнения технологических операций по монтажу газопроводов;
- технологию скрытой и открытой прокладки газопроводов;
- способы и технологическую последовательность выполнения неразъемных соединений медных труб;
- способы и технологическую последовательность выполнения разъемных соединений на газопроводах в местах присоединения технических устройств и газоиспользующего оборудования.
5.5.10 При операционном контроле работ по пайке проверяют:
- качество подготовки поверхностей деталей под пайку;
- диаметры сопрягаемых поверхностей и зазоры между ними;
- соответствие марок припоев технологической карте;
- конструктивные элементы паяного шва;
- наличие центрирующих приспособлений (при необходимости);
- наличие клейма сварщика.
Качество паяных соединений проверяют внешним осмотром на полноту и вогнутый мениск, отсутствие видимых трещин галтели паяного соединения в соответствии с ГОСТ 19249. Осмотру подвергают 100% паяных соединений.
5.5.11 При операционном контроле работ по прессованию медных труб визуальным осмотром проверяют наличие:
- на корпусе пресс-фитингов хорошо различимых меток желтого цвета в соответствии с ГОСТ Р 52948;
- характерных следов приложения обжимающего усилия клещей пресс-инструмента;
- соответствия меток глубины установки пресс-фитинга с его фактическим положением.
5.5.12 Выявленные в результате внешнего осмотра дефектные соединения вырезают и устанавливают ремонтные соединительные детали.
5.5.13 Результаты проведения операционного контроля заносят в журнал работ, по форме, приведенной в [7] (приложение 1).
По завершении строительства (реконструкции, технического перевооружения) и капитального ремонта газопроводы испытывают в соответствии с ГОСТ Р 58095.0-2024 (подраздел 6.5).
6.1 Эксплуатацию газопроводов выполняют в соответствии с ГОСТ Р 58095.4 с учетом положений [8] и [9].
(справочное)
А.1 Для проверки квалификации и получения допуска к работе паяльщик газопроводов выполняет три допускных соединения в условиях, близких к производственным, в следующих случаях:
- если впервые приступает к работе на предприятии;
- при перерыве в работе более двух календарных месяцев;
- при применении новых марок расходных материалов (припоев, флюсов);
- при внесении изменений в технологический процесс пайки.
А.2 Вид пайки, технология производства работ и пространственное положение допускного стыка (поворотный или неповоротный) должны соответствовать выполняемым паяльщиком при строительстве объекта.
А.3 Допускные соединения, выполненные способом пайки, подвергают механическим испытаниям на статическое растяжение по ГОСТ 28830 в соответствии с СП 62.13330. Паяные соединения медных труб не более 54 мм включительно допускается испытывать целиком согласно А.4.
Длину допускного соединения определяют типом разрывной машины, используемой при проведении испытаний.
Для удобства проведения испытаний концы образца допускается сплющить. Образец нагружают равномерно и непрерывно до разрушения, в момент разрушения определяют максимальную нагрузку P и место разрушения: по основному материалу или по пайке. По окончании испытания рассчитывают временное сопротивление разрыву (предел прочности)  , МПа, по формуле
 (А.1)
где P - максимальная нагрузка при растяжении, кН;
S - площадь поперечного сечения трубы, м2.
Площадь поперечного сечения трубы S, мм2, рассчитывают до проведения испытания по формуле
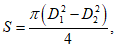 (А.2)
где D1 - наружный диаметр трубы, мм;
D2 - внутренний диаметр трубы, мм.
А.5 По результатам механических испытаний паяные соединения считают удовлетворительными, если разрушение произошло не по паяному шву, а величина временного сопротивления разрыву (предела прочности) 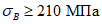 (при пайке происходит отжиг меди до мягкого состояния).
А.6 Допускные соединения независимо от способа соединения подвергают внешнему осмотру. Если по результатам внешнего осмотра соединения не отвечают установленным положениям, то соединения бракуют и дальнейшему контролю они не подлежат, а производитель работ выполняет пайку повторно.
А.7 Качество допускных соединений внешним осмотром проверяют на полноту, вогнутый мениск и отсутствие видимых трещин галтели. Осмотр производят визуально или с применением лупы 2 - 4-кратного увеличения.
А.8 При неудовлетворительных результатах контроля допускных соединений на статическое растяжение проверку повторяют на удвоенном числе образцов.
А.9 При получении неудовлетворительных результатов повторного контроля как минимум одного образца паяльщик проходит дополнительную практику по пайке, после чего выполняет пайку нового допускного образца, подлежащего испытаниям в соответствии с положениями настоящего раздела.
А.10 Результаты контроля допускных соединений регистрируют в журнале и оформляют протоколами по формам, приведенным в приложении Б.
(рекомендуемое)
на статическое растяжение
от "_____" ___________________ г. N _________
Тип и номер образца _______________________________________________________
Тип испытательной машины __________________________________________________
Материал (марка или химический состав): ___________________________________
Труба _____________________________________________________________________
Соединительная деталь _____________________________________________________
Припой (марка или химический состав) ______________________________________
Способ пайки ______________________________________________________________
Паяльщик (N клейма) _______________________________________________________
Объект (адрес) ____________________________________________________________
Дата производства работ ___________________________________________________
Результаты контроля паяного соединения
Параметр образца | Разрушающая нагрузка P, кН | Предел прочности  , МПа | Место разрушения | Оценка пайки (годен/не годен) | ||
Наружный диаметр трубы D1, мм | Внутренний диаметр трубы D2, мм | Площадь сечения образца S, м2 | ||||
Начальник лаборатории ________________________ ________________________
личная подпись инициалы, фамилия
Испытания провел _______________ ________________ _____________________
должность личная подпись инициалы, фамилия
Постановление Правительства Российской Федерации от 29 октября 2010 г. N 870 "Об утверждении технического регламента о безопасности сетей газораспределения и газопотребления" | ||
Федеральный закон от 30 декабря 2009 г. N 384-ФЗ "Технический регламент о безопасности зданий и сооружений" | ||
Технический регламент Евразийского экономического союза ТР ЕАЭС 046/2018 | О безопасности газа горючего природного, подготовленного к транспортированию и (или) использованию | |
Правила устройства электроустановок (ПУЭ) (7-е издание) | ||
Федеральный закон от 29 декабря 2004 г. N 190-ФЗ "Градостроительный кодекс Российской Федерации" | ||
Постановление Правительства Российской Федерации от 27 декабря 1997 г. N 1636 "О правилах подтверждения пригодности новых материалов, изделий, конструкций и технологий для применения в строительстве" | ||
Приказ Минстроя России от 2 декабря 2022 г. N 1026/пр "Об утверждении формы и порядка ведения общего журнала, в котором ведется учет выполнения работ по строительству, реконструкции, капитальному ремонту объекта капитального строительства" | ||
Федеральный закон от 22 июля 2008 г. N 123-ФЗ "Технический регламент о требованиях пожарной безопасности" | ||
Постановление Правительства Российской Федерации от 16 сентября 2020 г. N 1479 "Об утверждении правил противопожарного режима в Российской Федерации" | ||
УДК 669.3:006.354 | ОКС 23.040 |
Ключевые слова: система газораспределительная, сеть газопотребления, медный внутренний газопровод, природный газ, жилые одноквартирные дома, жилые многоквартирные здания, общественные здания, производственные здания | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/0/gost_44790.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|