

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации В данном виде документ опубликован не был. Первоначальный текст документа опубликован в издании М.: Стандартинформ, 2019. Информацию о публикации документов, создающих данную редакцию, см. в справке к этим документам. Примечание к документу Изменение N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст, введено в действие с 01.06.2025. Название документа "ГОСТ Р 58612-2019. Национальный стандарт Российской Федерации. Колеса составные железнодорожного подвижного состава. Технические требования к процессу сборки" (утв. и введен в действие Приказом Росстандарта от 30.10.2019 N 837-ст) (ред. от 26.03.2025) "ГОСТ Р 58612-2019. Национальный стандарт Российской Федерации. Колеса составные железнодорожного подвижного состава. Технические требования к процессу сборки"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Список изменяющих документов Росстандарта от 26.03.2025 N 221-ст) |
ОКС 45.060
ОКПД2 30.20.40.110
Дата введения
1 марта 2020 года
1 РАЗРАБОТАН Акционерным обществом "Научно-исследовательский и конструкторско-технологический институт подвижного состава" (АО "ВНИКТИ")
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 45 "Железнодорожный транспорт"
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 30 октября 2019 г. N 837-ст
4 ВВЕДЕН ВПЕРВЫЕ
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. N 162-ФЗ "О стандартизации в Российской Федерации". Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
Настоящий стандарт распространяется на составные (ходовые) колеса колесных пар локомотивов, моторвагонного подвижного состава (МВПС) и специального железнодорожного подвижного состава железных дорог колеи 1520 мм.
Настоящий стандарт устанавливает требования к процессу сборки бандажа и колесного центра посредством бандажного кольца при изготовлении составных колес колесных пар и методы контроля качества сборки.
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 8.051 Государственная система обеспечения единства измерений. Погрешности, допускаемые при измерении линейных размеров до 500 мм
ГОСТ 12.0.003 Система стандартов безопасности труда. Опасные и вредные производственные факторы. Классификация
ГОСТ 12.1.005 Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны
ГОСТ 12.2.017 Оборудование кузнечно-прессовое. Общие требования безопасности
ГОСТ 12.3.002 Система стандартов безопасности труда. Процессы производственные. Общие требования безопасности
ГОСТ 398 Бандажи черновые для железнодорожного подвижного состава. Технические условия
ГОСТ 427 Линейки измерительные металлические. Технические условия
ГОСТ 2310 Молотки слесарные стальные. Технические условия
ГОСТ 4491 Центры колесные литые железнодорожного подвижного состава. Общие технические условия
ГОСТ 5000 Бандажи черновые для вагонов и тендеров железных дорог колеи 1520 мм. Размеры
ГОСТ 5267.0 Профили горячекатаные для вагоностроения. Общие технические условия
ГОСТ 5267.10 Профиль для бандажных колец. Сортамент
ГОСТ 9378 (ИСО 2632-1-85, ИСО 2632-2-85) Образцы шероховатости поверхности (сравнения). Общие технические условия
Ссылка исключена с 01.06.2025. - Изменение N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст.
ГОСТ 18442 Контроль неразрушающий. Капиллярные методы. Общие требования
ГОСТ 19300 Средства измерений шероховатости поверхности профильным методом. Профилографы-профилометры контактные. Типы и основные параметры
Ссылка исключена с 01.06.2025. - Изменение N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст.
ГОСТ 34650 Колеса цельнокатаные и бандажи колесных пар железнодорожного подвижного состава. Методы неразрушающего контроля
(ссылка введена Изменением N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
ГОСТ Р 52366 Бандажи черновые для локомотивов железных дорог широкой колеи. Типы и размеры
ГОСТ Р 55498 Центры колесные катаные для железнодорожного подвижного состава. Технические условия
ГОСТ Р 56512 Контроль неразрушающий. Магнитопорошковый метод. Типовые технологические процессы
ГОСТ Р ИСО 15549 Контроль неразрушающий. Контроль вихретоковый. Основные положения
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю "Национальные стандарты", который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя "Национальные стандарты" за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 бандаж: Деталь составного колеса, предназначенная для установки на обод колесного центра.
(п. 3.1 в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
3.2
бандажное кольцо: Деталь, предназначенная для фиксирования бандажа на колесном центре. [ГОСТ 11018-2011, пункт 3.13] |
3.3
допуск непостоянства диаметра в поперечном сечении: Наибольшее допустимое непостоянство диаметра в поперечном сечении. [ГОСТ 11018-2011, пункт 3.17] |
3.4
допуск непостоянства диаметра в продольном сечении: Наибольшее допустимое непостоянство диаметра в продольном сечении. [ГОСТ 11018-2011, пункт 3.19] |
3.4а
колесный центр: Деталь составного колеса с ободом, дисковой, спицевой или каркасно-спицевой средней частью и ступицей.
(п. 3.4а введен Изменением N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
3.5
составное (ходовое) колесо: Сборочная единица колесной пары, состоящая из колесного центра, бандажа и закрепляющего его бандажного кольца. [ГОСТ 11018-2011, пункт 3.5] |
3.6
непостоянство диаметра в поперечном сечении посадочной поверхности: Разность наибольшего и наименьшего единичных диаметров, измеренных в одном и том же поперечном сечении. [ГОСТ 11018-2011, пункт 3.16] |
3.7
непостоянство диаметра в продольном сечении посадочной поверхности: Разность наибольшего и наименьшего единичных диаметров, измеренных в одном и том же продольном сечении. [ГОСТ 11018-2011, пункт 3.18] |
3.8
обод колесного центра: Наружная утолщенная часть колесного центра, предназначенная для посадки бандажа. [ГОСТ 11018-2011, пункт 3.12] |
3.9 посадочная поверхность бандажа: Внутренняя поверхность бандажа, сопрягаемая при сборке с посадочной поверхностью обода колесного центра.
3.10 посадочная поверхность обода колесного центра: Наружная поверхность обода колесного центра, сопрягаемая при сборке с внутренней поверхностью бандажа.
3.11
прижимной бурт бандажа: Часть бандажа, расположенная между внутренней боковой поверхностью бандажа и выточкой под бандажное кольцо, предназначенная для фиксирования бандажного кольца в выточке бандажа. [ГОСТ 11018-2011, пункт 3.10] |
3.12
упорный бурт бандажа: Часть бандажа, расположенная между наружной боковой поверхностью бандажа и наклонной поверхностью, сопряженной с посадочной поверхностью бандажа, предназначенная для упора боковой части обода колесного центра. [ГОСТ 11018-2011, пункт 3.9] |
3.13
черновина: Часть поверхности детали с шероховатостью исходной заготовки или предыдущей операции технологического процесса. [ГОСТ 11018-2011, пункт 3.23] |
3.14
черновой бандаж: Бандаж, подвергнутый после формообразования термической обработке и подлежащий дальнейшей механической обработке. [ГОСТ Р 52366-2005, пункт 3.1] |
(п. 3.14 введен Изменением N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
4.1.1 Черновые детали, предназначенные для сборки составного колеса, должны соответствовать:
- колесные литые центры - ГОСТ 4491, колесные катаные центры - ГОСТ Р 55498;
(в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
- профиль для бандажного кольца - ГОСТ 5267.0 и ГОСТ 5267.10.
4.1.2 Показатели микроклимата в помещении при проведении технологических операций должны соответствовать санитарным правилам и нормам [1]. Не допускается проведение технологических операций вне помещения.
- производить посадку бандажей на колесные центры, у которых отверстия ступиц окончательно расточены под посадку на ось;
- производить посадку бандажей на колесные центры при разности температуры нагрева различных участков бандажа более 50 °C;
- при посадке бандажей ставить прокладки между бандажом и ободом колесного центра.
4.1.4 Параметр шероховатости Ra посадочной поверхности обода колесного центра и бандажа должен быть не более 5,0 мкм.
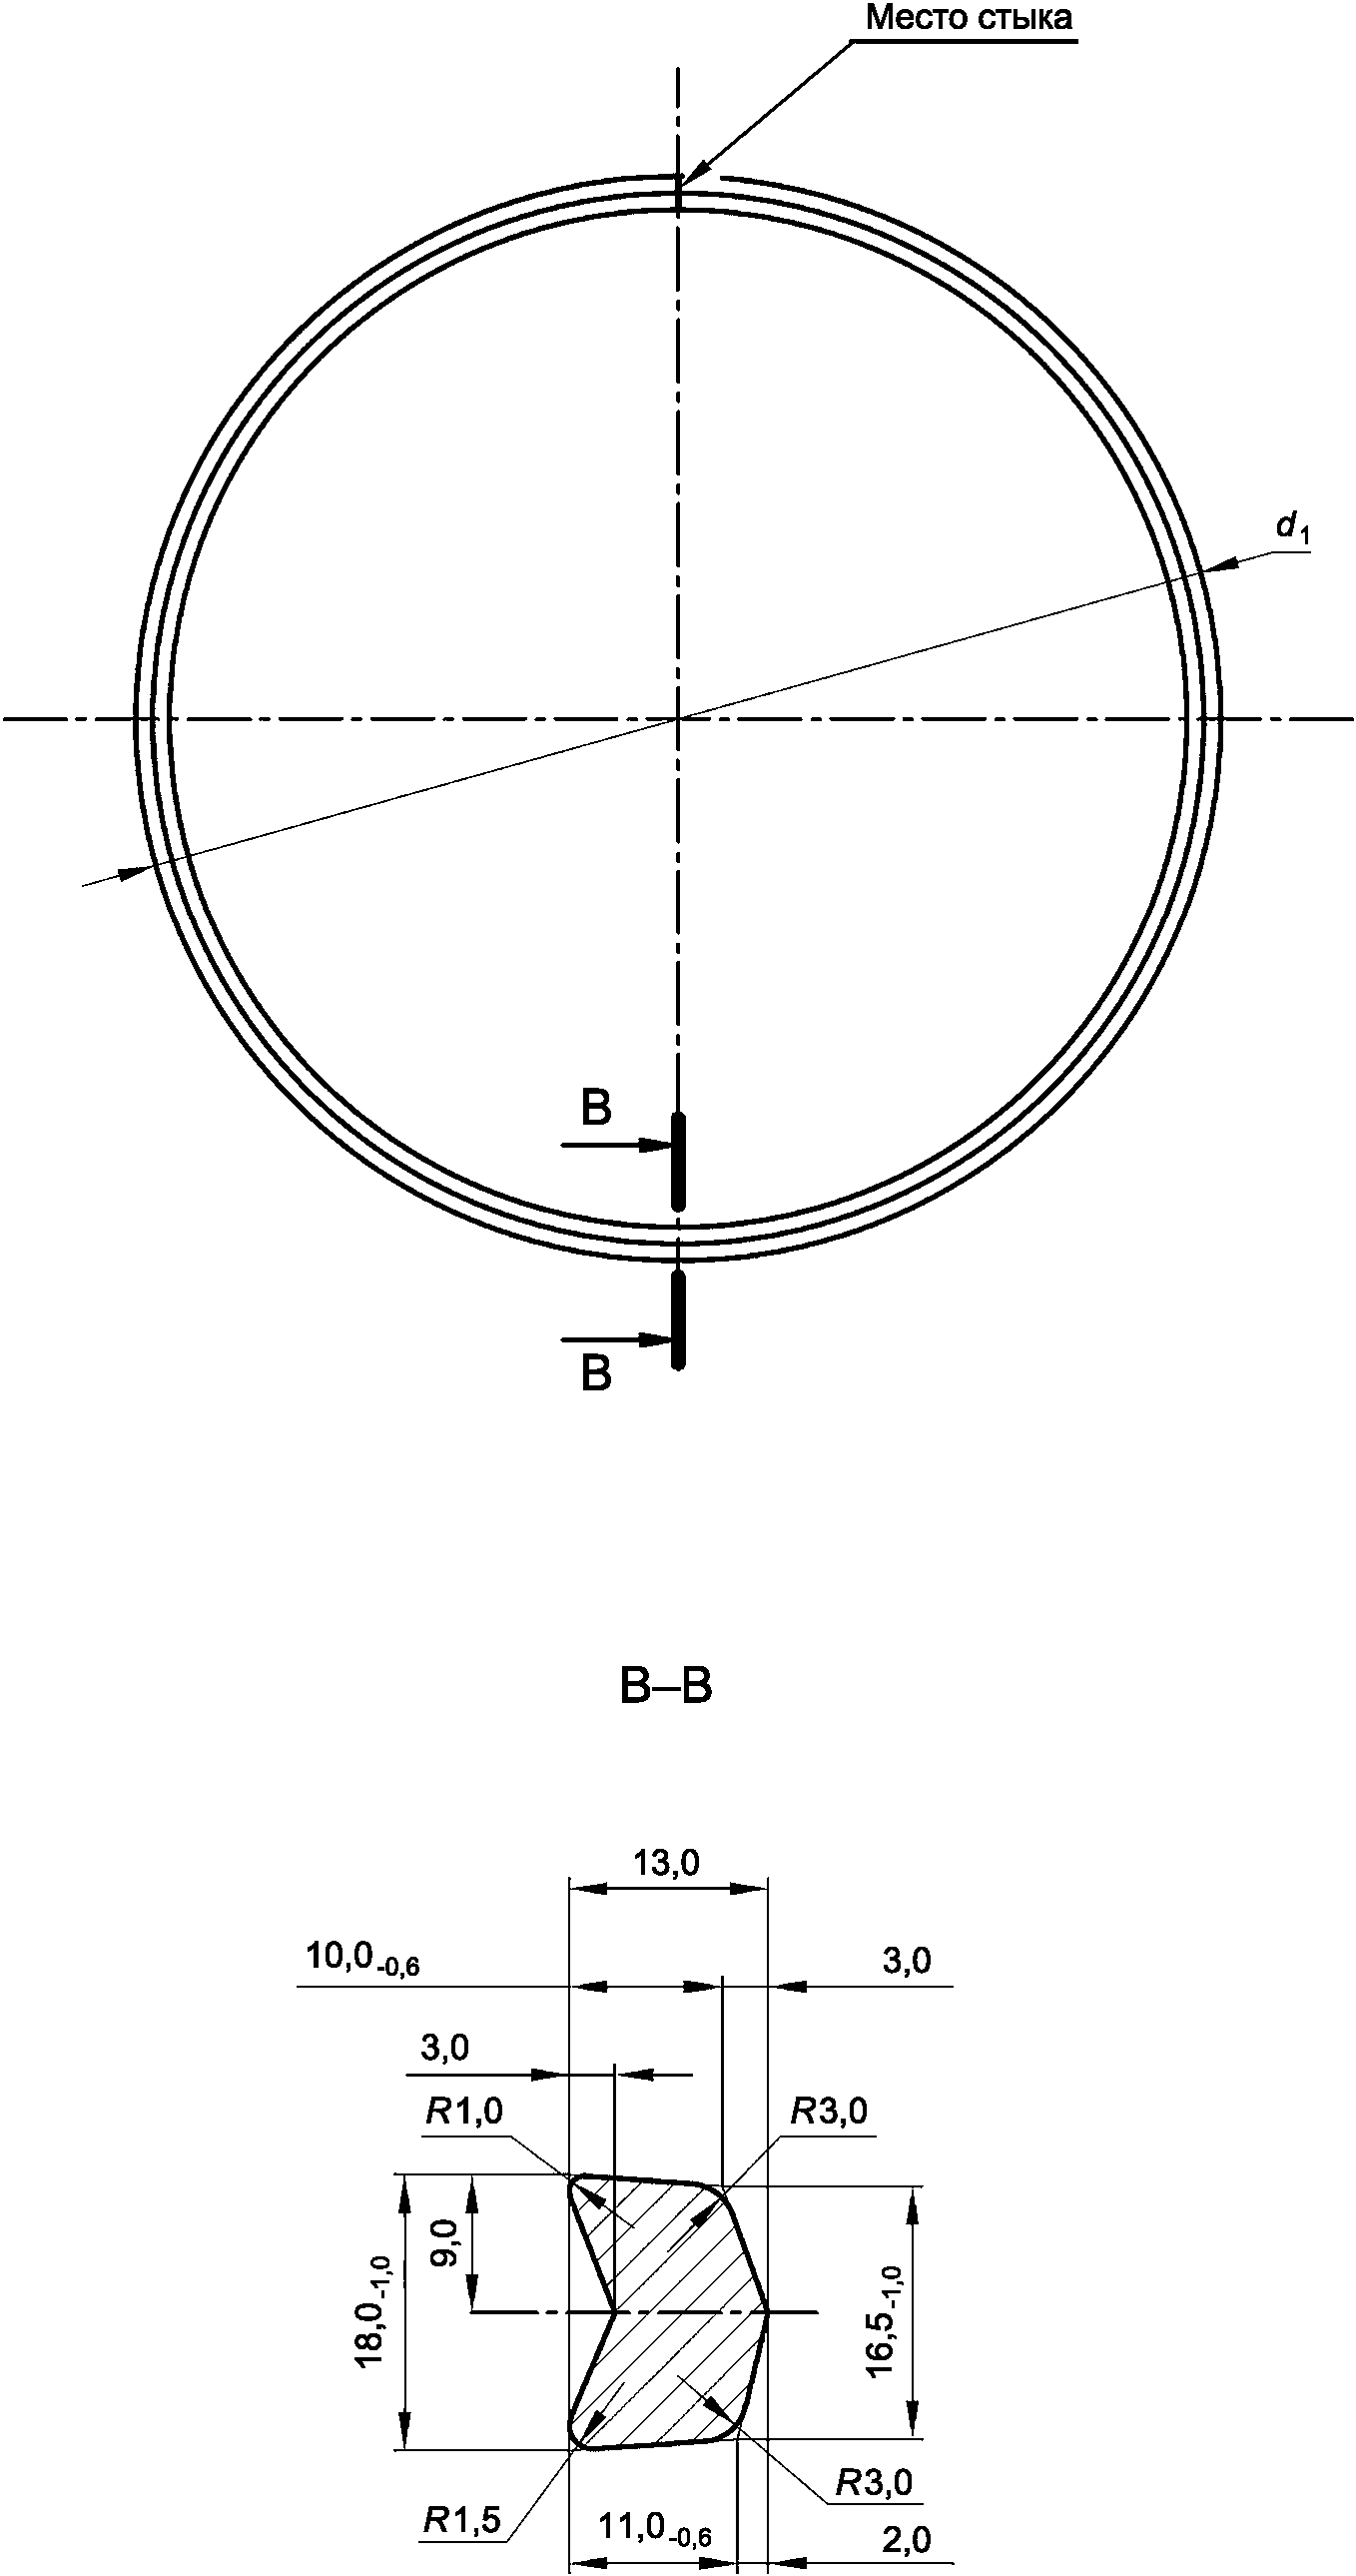
4.1.5 На рисунках А.1 - А.3 (приложение А) приведены размеры и параметры сопрягаемых деталей, подготовленных к сборке (указаны размеры для вариантов бандажа с гребнем; для варианта бандажа без гребня соответствующие размеры устанавливают в конструкторской документации). На рисунке А.4 (приложение А) приведено соединение бандажа с колесным центром.
(п. 4.1.5 в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
4.2.1 Кромки посадочной поверхности обода колесного центра [см. рисунок А.1 (приложение А)] должны быть с фасками, скругление кромок радиусом не допускается.
(п. 4.2.1 в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
4.2.2 Допуск непостоянства диаметра обода колесного центра под посадку бандажа (см. рисунок А.1, размер d) в поперечном сечении должен быть не более 0,2 мм, в продольном сечении - не более 0,1 мм.
Схема измерений для определения непостоянства диаметра в поперечном и продольном сечениях обода колесного центра приведена на рисунке Б.1 (приложение Б).
(в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
В случае конусообразности посадочной поверхности обода колесного центра направление конусообразности должно совпадать с направлением конусообразности внутренней посадочной поверхности бандажа, при этом разность значений отклонений непостоянства диаметров в продольных сечениях бандажа и обода колесного центра должна составлять не более 0,05 мм, а больший натяг на ширине бандажа должен приходиться на его наружную часть.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
4.2.3 Не допускаются верхнее и нижнее отклонения от номинального значения диаметра сопряжения бандажа и колесного центра более чем на плюс 3 и минус 1,5 мм соответственно.
4.3.1 Кромка выточки под бандажное кольцо [см. рисунок А.2 (приложение А)] должна быть с фаской, скругление кромки радиусом не допускается.
(п. 4.3.1 в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
4.3.2 Радиусы сопряжения посадочной поверхности бандажа и поверхности упорного бурта, а также радиусы сопряжения поверхностей выточки под бандажное кольцо должны быть выполнены, как показано на рисунке А.2 (приложение А).
Допускается уменьшение радиуса сопряжения посадочной поверхности бандажа и поверхности упорного бурта до 1,5 мм.
(п. 4.3.2 в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
4.3.3 Допуск непостоянства диаметра D на рисунке А.2 (приложение А) посадочной поверхности бандажа в поперечном сечении должен быть не более 0,2 мм, в продольном сечении - не более 0,1 мм. В случае конусообразности направление конусообразности должно соответствовать требованиям к сопрягаемой поверхности колесного центра по 4.2.2.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
Схема измерений для определения непостоянства диаметра в поперечном и продольном сечениях посадочной поверхности бандажа приведена на рисунке В.1 (приложение В).
(в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
4.3.4 На внутренней посадочной поверхности бандажа шириной до 10 мм, расположенной у упорного бурта и у выточки под бандажное кольцо, черновины не допускаются. На остальной части этой поверхности допускаются черновины не более двух общей площадью не более 16 см2 при максимальной длине черновины не более 40 мм.
4.3.5 Допуск плоскостности наружной боковой поверхности М на рисунке А.2 (приложение А) должен быть не более 1,0 мм, исключая зону маркировки бандажа. В случае превышения этого значения поверхность М механически обрабатывают с параметром шероховатости не грубее Ra 20 мкм. На обработанной поверхности допускаются черновины глубиной не более 1 мм.
4.3.6 Толщина упорного бурта П бандажа с гребнем для нового формирования составного колеса приведена на рисунке А.2 (приложение А).
(п. 4.3.6 в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
4.3.7 Значения ширины чернового бандажа с гребнем составного колеса Н приведены на рисунке А.2 (приложение А).
(п. 4.3.7 в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
4.4.1 Размеры и предельные отклонения бандажного кольца должны соответствовать ГОСТ 5267.10.
4.4.2 Размеры профиля бандажного кольца приведены на рисунке А.3 (приложение А).
(п. 4.4.2 в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
4.4.3 Диаметр бандажного кольца d1 на рисунке А.3 (приложение А) определяют исходя из размеров деталей составного колеса.
4.5 Требования к процессу сборки
4.5.1 Детали составного колеса, подлежащие сборке, не менее чем за одни сутки до начала проведения технологических операций размещают в помещении согласно 4.1.2.
4.5.2 Для обеспечения необходимой плотности посадки (натяга) внутренний диаметр бандажа должен быть меньше диаметра обода колесного центра на 1,2·10-3 - 1,6·10-3 диаметра обода колесного центра.
4.5.3 Перед сборкой расточенный бандаж должен быть подвергнут магнитопорошковому контролю по ГОСТ 34650 на отсутствие дефектов на посадочной поверхности.
Допускается по согласованию с заказчиком дополнительно выполнять ультразвуковой контроль бандажа по ГОСТ 34650. Допускается выполнять ультразвуковой контроль бандажа на сформированной колесной паре после окончательной механической обработки бандажей по профилю.
(п. 4.5.3 в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
4.5.4 Посадку бандажа на обод колесного центра проводят тепловым методом с учетом требований 4.1.3.
Перед нагревом посадочную поверхность бандажа и обода колесного центра протирают сухой, чистой ветошью. Нагрев бандажа для посадки на колесный центр производят на оборудовании, обеспечивающем объемный равномерный нагрев, а также автоматическое отключение нагревателя при достижении конечной температуры нагрева в любой из контролируемых точек бандажа. Конечную температуру нагрева устанавливают не более 270 °C. Контроль температуры нагреваемого бандажа выполняют в соответствии с 4.6.5 с использованием средств измерений по 4.6.1.
Температура бандажа перед посадкой на обод колесного центра должна составлять не менее 220 °C.
(п. 4.5.4 в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
4.5.5 Бандаж на колесном центре укрепляют бандажным кольцом из проката по ГОСТ 5267.10. Бандажное кольцо заводят в выточку бандажа утолщенной стороной, при этом температура бандажа должна быть не ниже 200 °C.
Зазор между концами бандажного кольца после заведения в выточку бандажа, обжатия прижимного бурта и остывания составного колеса должен быть не более 2,0 мм. Допускается отсутствие зазора после обжатия прижимного бурта.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
Не допускается осуществлять удаление излишка бандажного кольца на бандаже без подкладки металлической пластины толщиной от 10,0 до 12,0 мм.
4.5.6 После заведения бандажного кольца в выточку прижимной бурт нагретого бандажа обжимают роликом на прессе при вращении составного колеса не менее чем на четыре оборота. Усилие на ролик должно быть от 44·104 до 49·104 Н (от 45 до 50 тс).
Обжатие прижимного бурта должно быть завершено при температуре бандажа не ниже 100 °C.
После обжатия прижимного бурта и остывания бандажа до температуры окружающей среды допускаются местные зазоры:
- между упорным буртом бандажа и боковой поверхностью обода колесного центра:
- не более 0,1 мм, суммарной длиной не более 1/6 окружности,
- не более 0,5 мм, суммарной длиной не более 50 мм, образовавшийся в
результате устранения литейных дефектов обода колесного центра;
- между поверхностью бандажного кольца и боковой поверхностью обода колесного центра - не более 0,1 мм, суммарной длиной не более 1/6 окружности, при условии отсутствия данного зазора на участках до 100 мм от замка бандажного кольца.
(п. 4.5.6 в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
4.5.7 Исключен с 01.06.2025. - Изменение N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст.
4.5.8 Колесный центр в сборе с бандажом после заведения бандажного кольца и обжатия прижимного бурта должны самостоятельно остывать при температуре окружающего воздуха не ниже 5 °C. Запрещается искусственное охлаждение колеса, а также выставление за пределы помещения до полного его остывания.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
4.5.9 Остывший до температуры окружающей среды и после обжатия прижимного бурта бандаж подвергают контролю на отсутствие дефектов (трещин) на участке С [см. рисунок А.4 (приложение А)] магнитопорошковым методом по ГОСТ Р 56512, или вихретоковым методом по ГОСТ Р ИСО 15549, или капиллярными методами по ГОСТ 18442.
(п. 4.5.9 в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
4.5.9а Прижимной бурт бандажа подвергают механической обработке на сформированной колесной паре до размеров посадочного диаметра d1, соответствующего наружному (посадочному) диаметру обода колесного центра, на ширине Т от внутреннего торца обработанного профиля бандажа [см. рисунок А.4 (приложение А)]. Следы обработки на бандажном кольце не допускаются.
После обработки прижимного бурта допускается остаточная деформация не более 3,0 мм [см. рисунок А.4 (приложение А)].
Допускается выполнять неразрушающий контроль зоны обжатия по 4.5.9 на сформированной колесной паре после механической обработки бандажей по профилю.
(п. 4.5.9а введен Изменением N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
4.5.10 Для контроля отсутствия проворота бандажа на колесном центре во время эксплуатации, после посадки бандажа на наружных торцах бандажа и обода колесного центра на одной прямой, по радиусу составного колеса наносят контрольные отметки.
Контрольные отметки на бандаже в виде четырех-пяти кернов [см. рисунок А.4 (приложение А)] глубиной от 1,5 до 2,0 мм наносят на расстоянии не ближе 10 мм и не далее 45 мм от внутреннего диаметра кромки упорного бурта бандажа и располагают равными интервалами между кернами не менее 5 мм.
Контрольную отметку на торцевой части обода колесного центра наносят напротив контрольных отметок на бандаже притупленным инструментом в виде канавки глубиной от 0,5 до 1,0 мм, длиной от 10 до 20 мм [см. рисунок А.4 (приложение А)].
Допускается наносить контрольные отметки после формирования колесной пары.
(абзац введен Изменением N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
Примечание - Исключено с 01.06.2025. - Изменение N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст.
4.6 Методы контроля
(в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
4.6.1 Средства измерений должны быть утвержденного типа (зарегистрированы в Госреестре РФ) и поверены.
4.6.2 Исключен с 01.06.2025. - Изменение N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст.
4.6.3 Контроль внешнего вида, качество обработки поверхностей (4.2, 4.3, 4.4) и местные зазоры (4.5.6) осуществляют с использованием универсальных измерительных инструментов или шаблонов, утвержденных в установленном порядке. Погрешности при измерении линейных размеров - по ГОСТ 8.051.
Шероховатость посадочных поверхностей определяют с помощью образцов шероховатости поверхности по ГОСТ 9378 или профилометром по ГОСТ 19300. Контроль параметров шероховатости проводят в трех точках, равноудаленных друг от друга по окружности.
Контроль заготовок, готовых деталей и составного колеса на соответствие требованиям 4.1 - 4.4 проводит аттестованный персонал предприятия-изготовителя с участием, при необходимости, представителя заказчика.
4.6.4 Наличие дефектов на посадочной поверхности бандажа (4.3.4) контролируют визуальным осмотром с определением суммарной площади черновин и измерением их длины линейкой по ГОСТ 427.
4.6.5 Контроль температуры нагрева каждого бандажа по 4.5.4 осуществляют при помощи средств измерений и устройств, позволяющих контролировать ее значение в процессе нагрева и регистрировать на сохраняемом носителе информации график изменения температуры (диаграмму нагрева) бандажа во времени. Пределы допускаемой погрешности средств измерений температуры не должны превышать +/- 5 °C.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
Контроль разницы температуры нагрева осуществляют не менее чем в трех равноудаленных поперечных сечениях бандажа. Точки замера должны находиться на внутренней боковой поверхности бандажа на равном удалении от торца прижимного бурта.
На диаграмме нагрева бандажа должны быть указаны следующие данные:
- дата выполнения нагрева;
- обозначение бандажа в соответствии с конструкторской документацией;
- порядковый номер бандажа, номер плавки;
- обозначение колесного центра в соответствии с конструкторской документацией;
- порядковый номер колесного центра, номер плавки.
Диаграмма нагрева в бумажном виде должна содержать подписи мастера подразделения, производящего посадку бандажа на колесный центр, а также контролера отдела технического контроля. Диаграмма нагрева должна храниться в течение трех лет в электронном и/или бумажном виде.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
Примечание - При посадке бандажа после запрессовки колесного центра на ось вместо данных по колесному центру допускается указывать порядковый номер колесной пары.
4.6.6 Плотность посадки бандажа и обжатия бандажного кольца по 4.5.6 проверяют по звуку при обстукивании слесарным молотком по ГОСТ 2310 массой не менее 0,2 кг после остывания составного колеса. Обстукивание слесарным молотком осуществляют по поверхности катания бандажа и бандажному кольцу не менее чем в четырех равноудаленных точках. Глухой звук не допускается.
(п. 4.6.6 в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст)
5.1 Безопасность труда при изготовлении деталей и сборке составного колеса обеспечивают в соответствии с требованиями ГОСТ 12.3.002.
5.2 Безопасность труда при проведении работ на гидравлическом прессе обеспечивают в соответствии с требованиями ГОСТ 12.2.017.
5.3 При проведении работ предусматривают меры защиты работающих от воздействия опасных и вредных производственных факторов по ГОСТ 12.0.003.
5.4 Санитарно-гигиенические показатели микроклимата и концентрация вредных веществ на рабочих местах не должны превышать предельно допустимых значений, установленных ГОСТ 12.1.005.
(справочное)
РАЗМЕРЫ И ПАРАМЕТРЫ ДЕТАЛЕЙ СОСТАВНЫХ КОЛЕС
(приложение А в ред. Изменения N 1, утв. Приказом
Росстандарта от 26.03.2025 N 221-ст)
А.1 Размеры и параметры сопрягаемых поверхностей составного колеса (указаны размеры для вариантов бандажа с гребнем) приведены на рисунках А.1 - А.3. Соединение бандажа с колесным центром представлено на рисунке А.4.
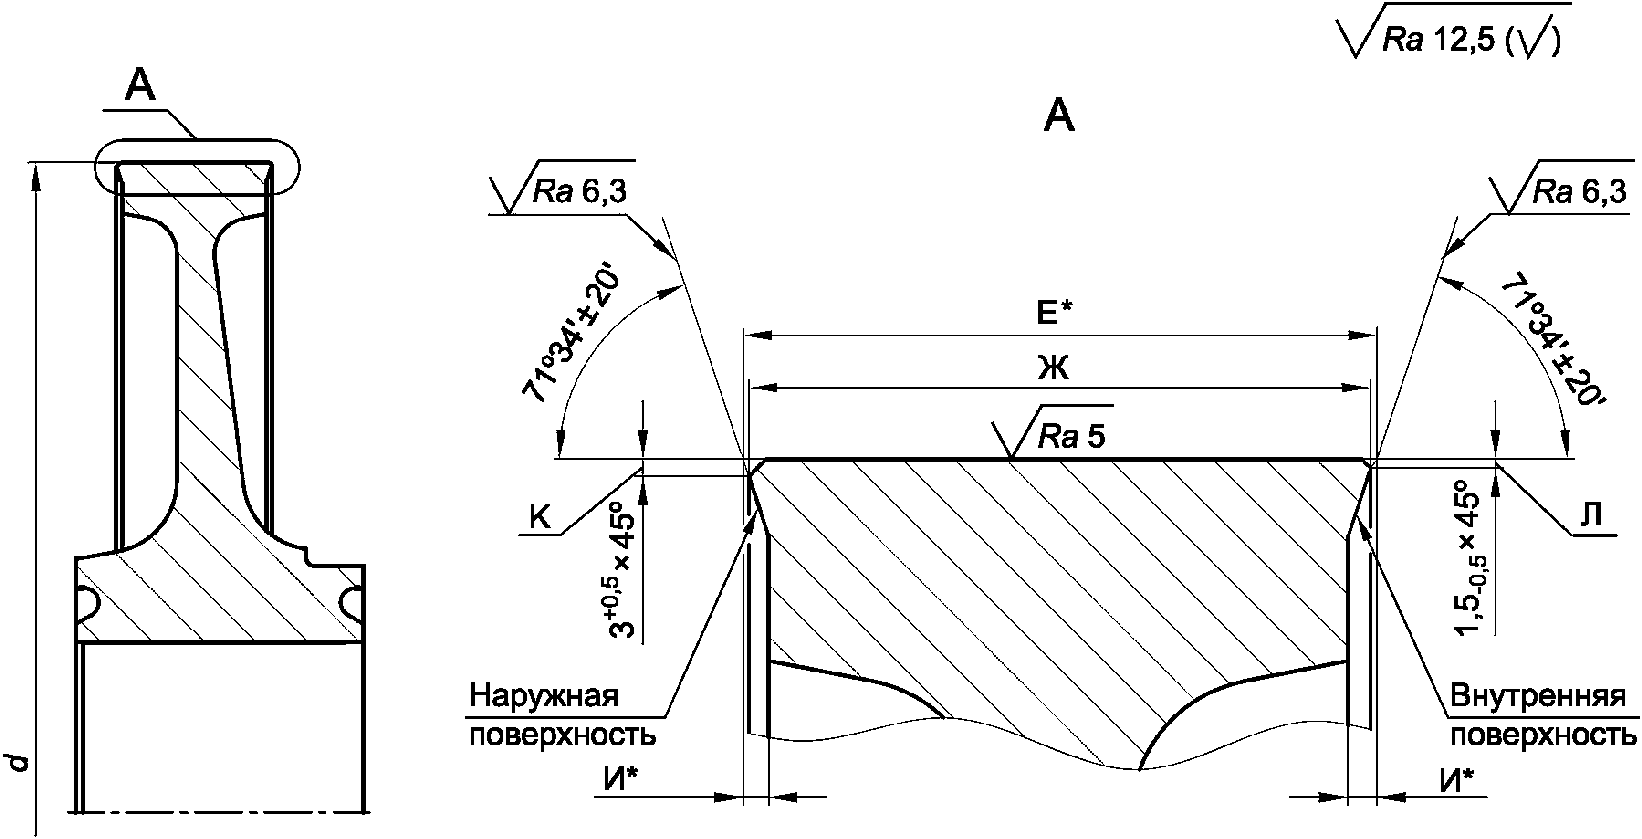
--------------------------------
<*> Размеры следует контролировать до снятия фасок К и Л.
Вид подвижного состава | Исполнение обода <1> | Размеры, мм | ||
Е | Ж | И | ||
Локомотивы | -01 | 109,5 h12(-0,35) | 108,2-0,75 | 4,5+0,5 |
-02 | 112,0 h12(-0,35) | 110,7-0,75 | ||
МВПС, специальный железнодорожный подвижной состав | -01 | 88 h12(-0,35) | 86,7-0,75 | 3,5+0,5 |
-02 | 101 h12(-0,35) | 99,7-0,75 | 4,5+0,5 | |
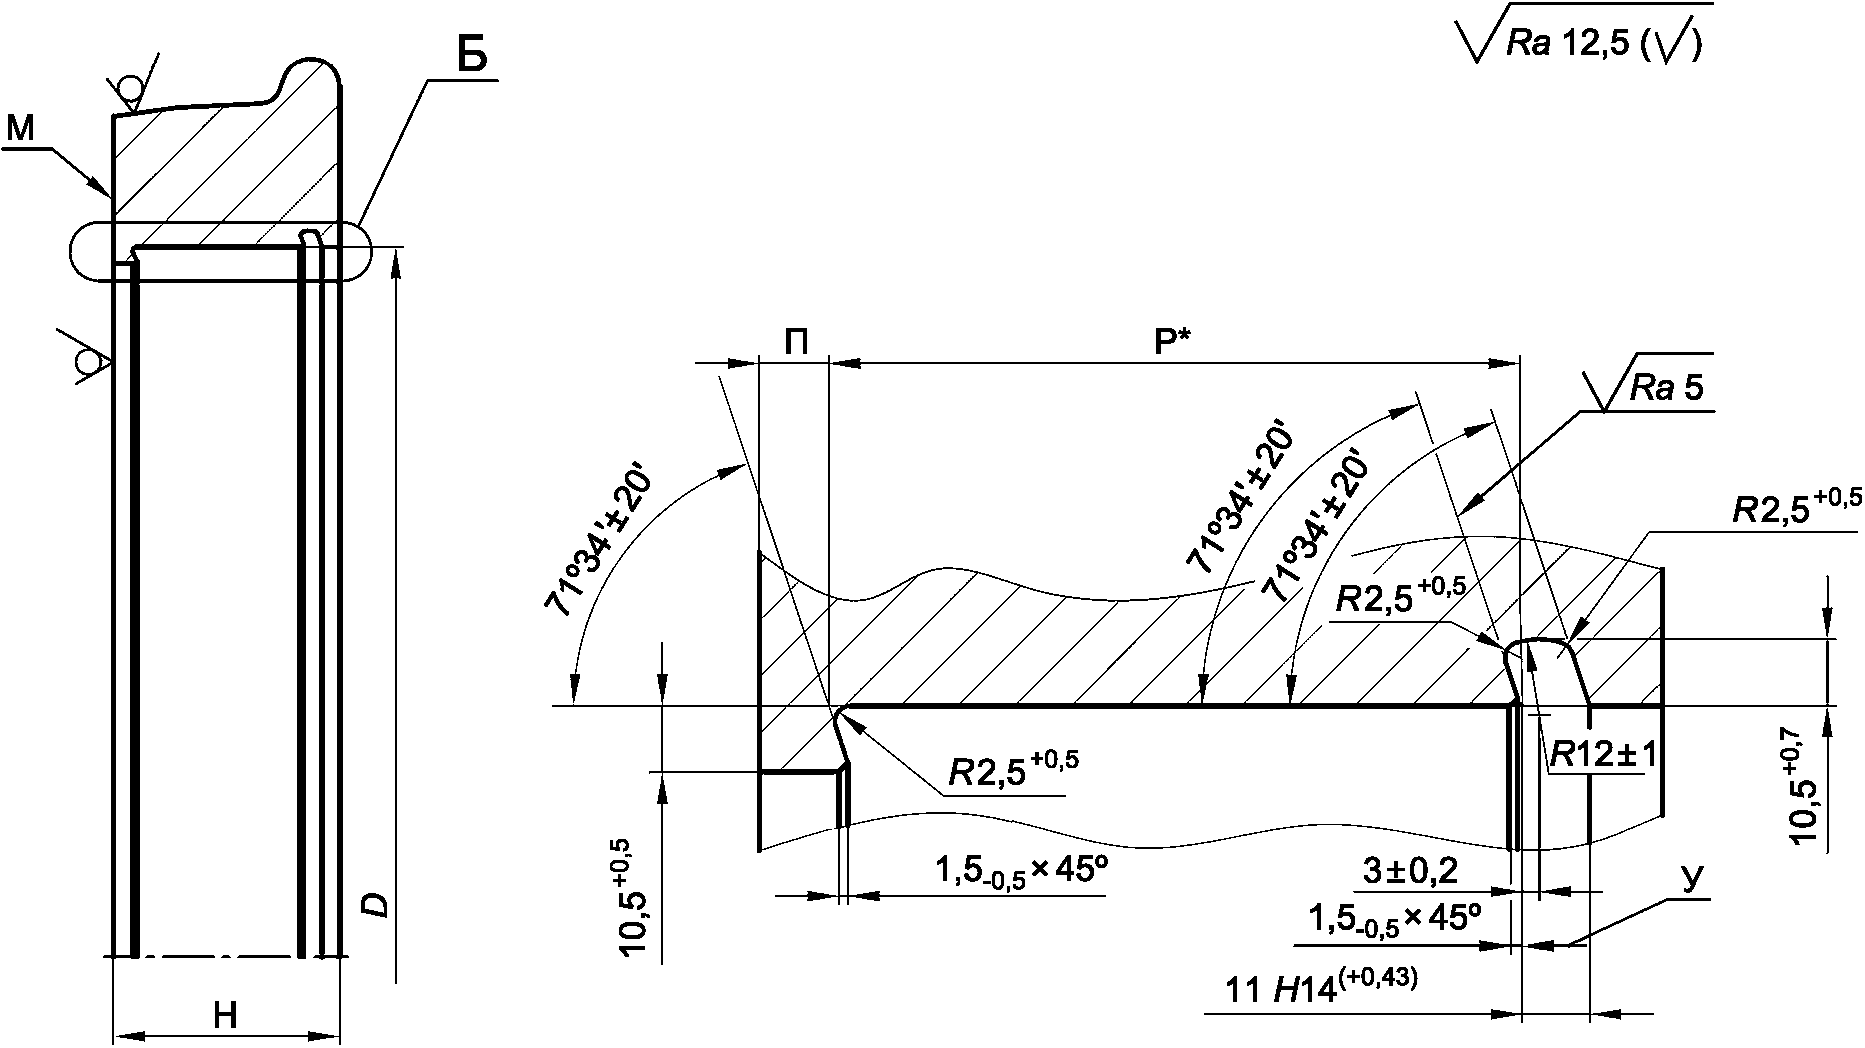
--------------------------------
<*> Размер следует контролировать до снятия фаски У.
Вид подвижного состава | Исполнение бандажа <1> | Размеры, мм | ||
Н | П | Р | ||
Локомотивы | -01 |  | 11,0-1,5 | 109,5 h12(-0,35) |
-02 | 112 h12(-0,35) | |||
МВПС, специальный железнодорожный подвижной состав | -01 | 134+3 | 24,0+1,5 | 88 h12(-0,35) |
-02 | 11,0-1,5 | 101 h12(-0,35) | ||
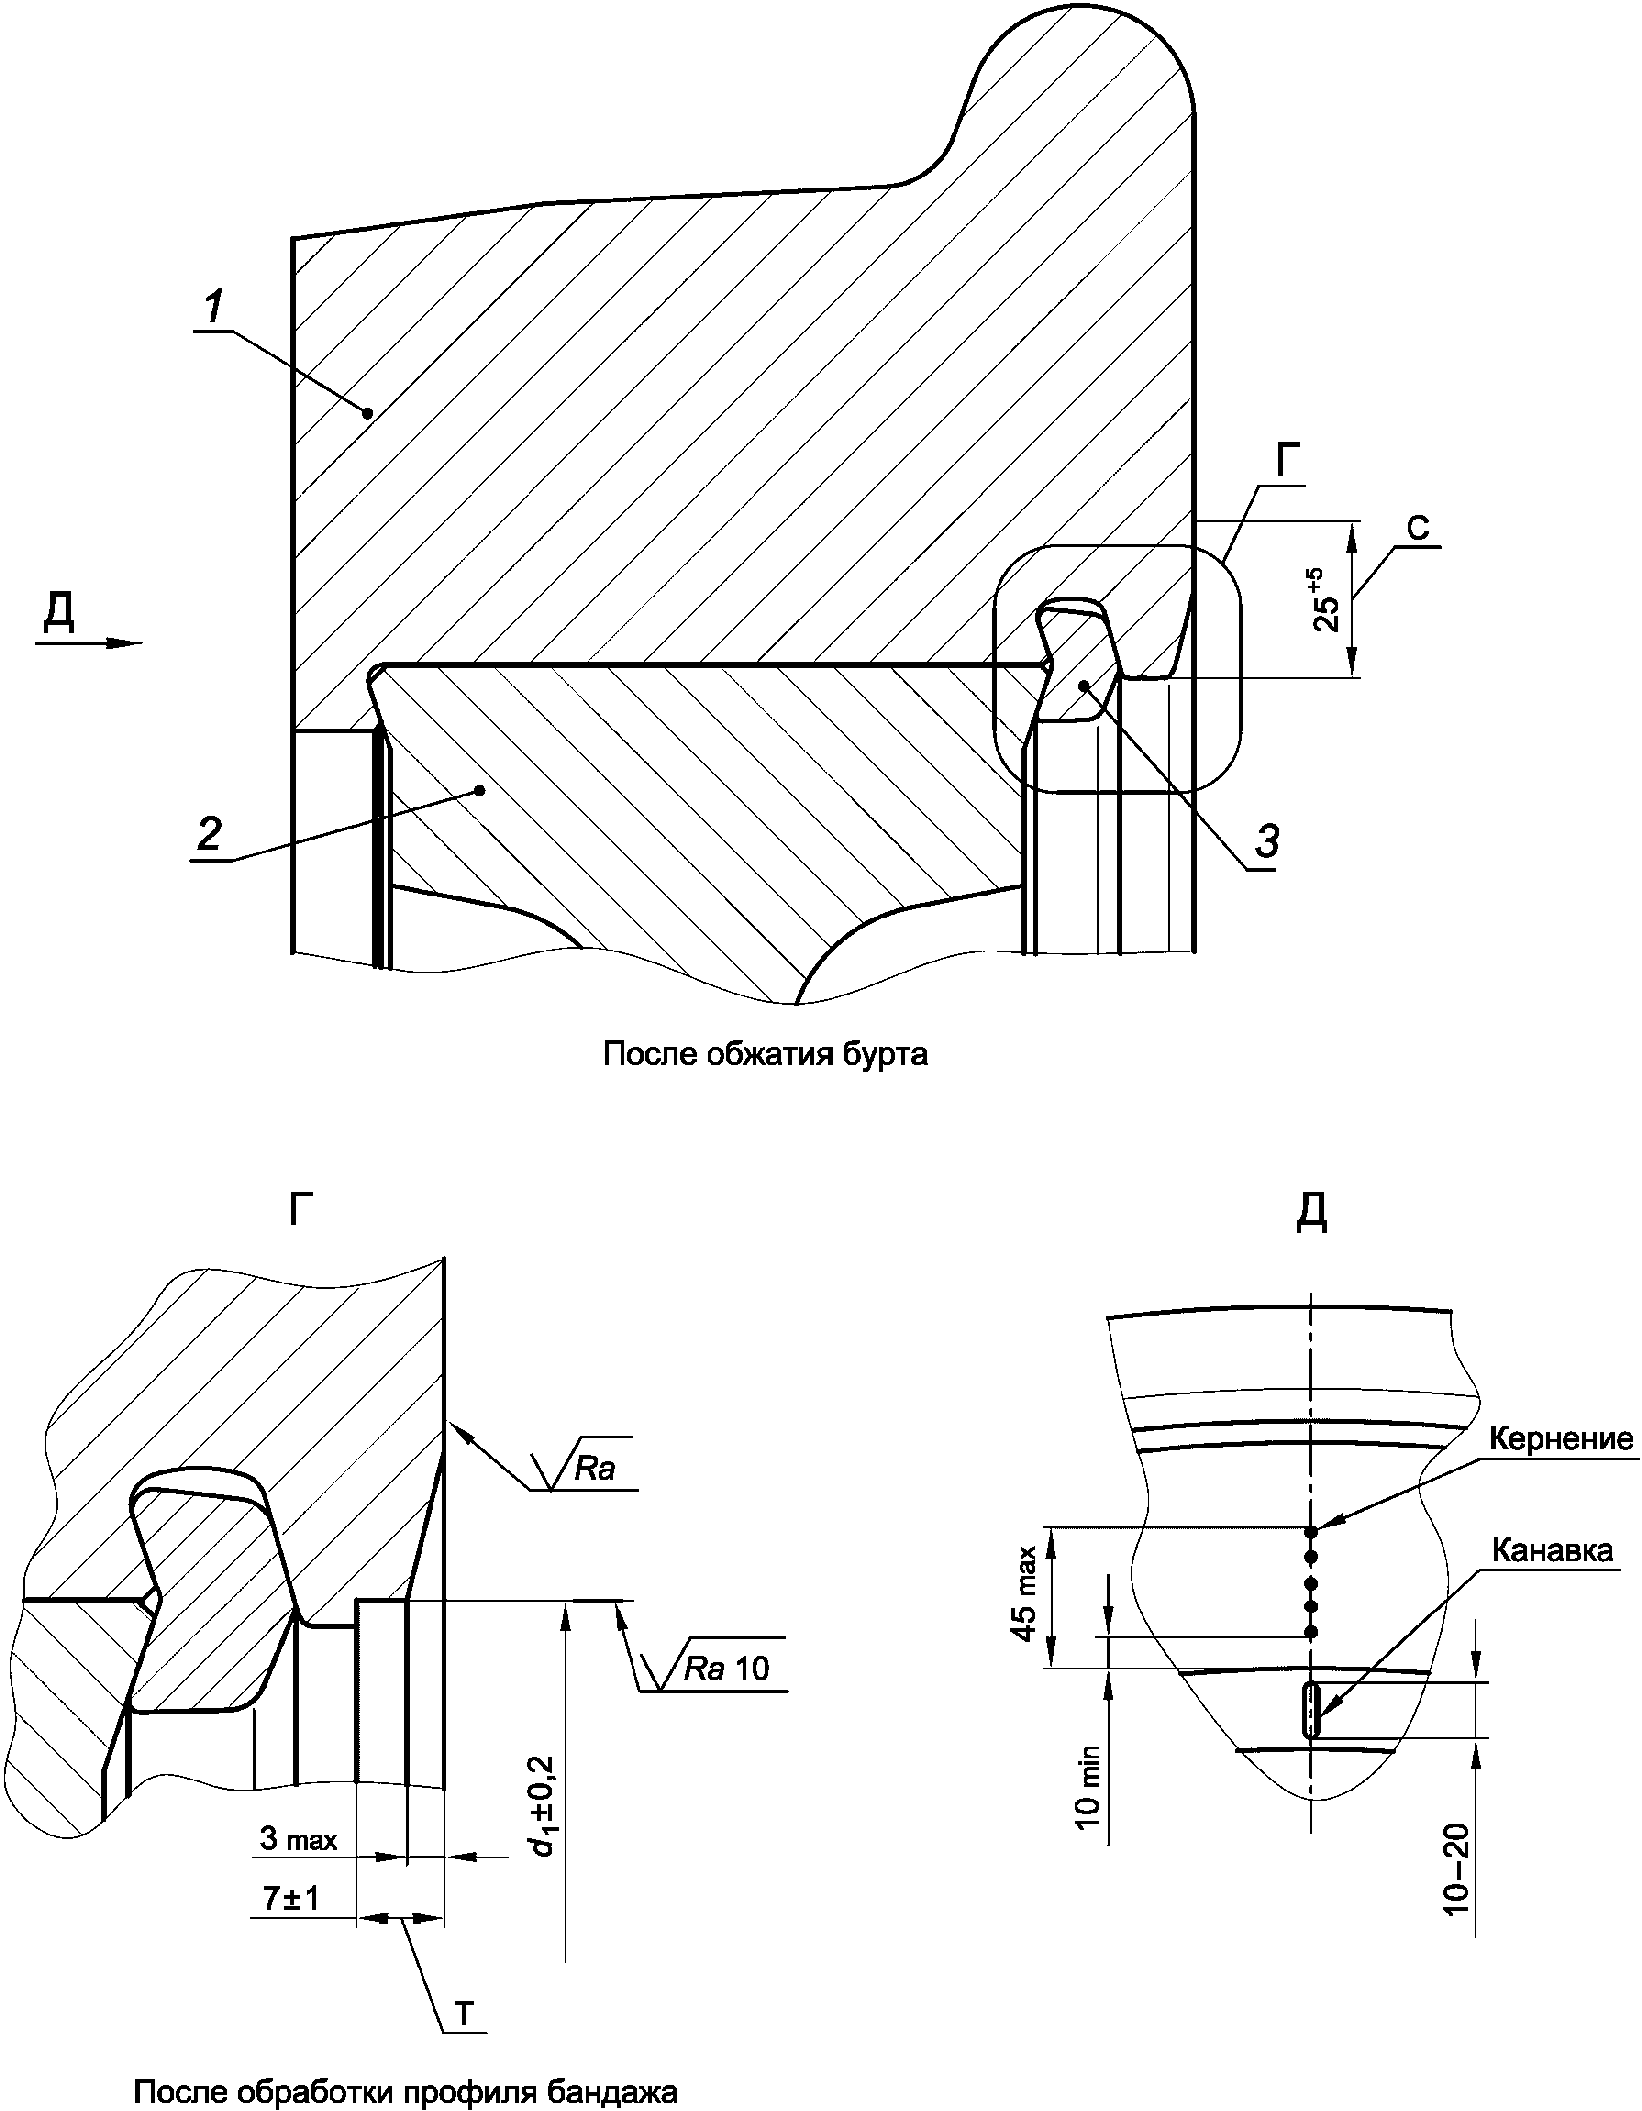
1 - бандаж; 2 - обод колесного центра; 3 - бандажное кольцо;
С - участок, проверяемый на отсутствие трещин
(справочное)
СХЕМА ИЗМЕРЕНИЙ ДЛЯ ОПРЕДЕЛЕНИЯ НЕПОСТОЯНСТВА ДИАМЕТРА
В ПОПЕРЕЧНОМ И ПРОДОЛЬНОМ СЕЧЕНИЯХ ОБОДА КОЛЕСНОГО ЦЕНТРА
(приложение Б в ред. Изменения N 1, утв. Приказом
Росстандарта от 26.03.2025 N 221-ст)
Б.1 Единичные плоскости и единичные диаметры посадочной поверхности обода показаны на рисунке Б.1.
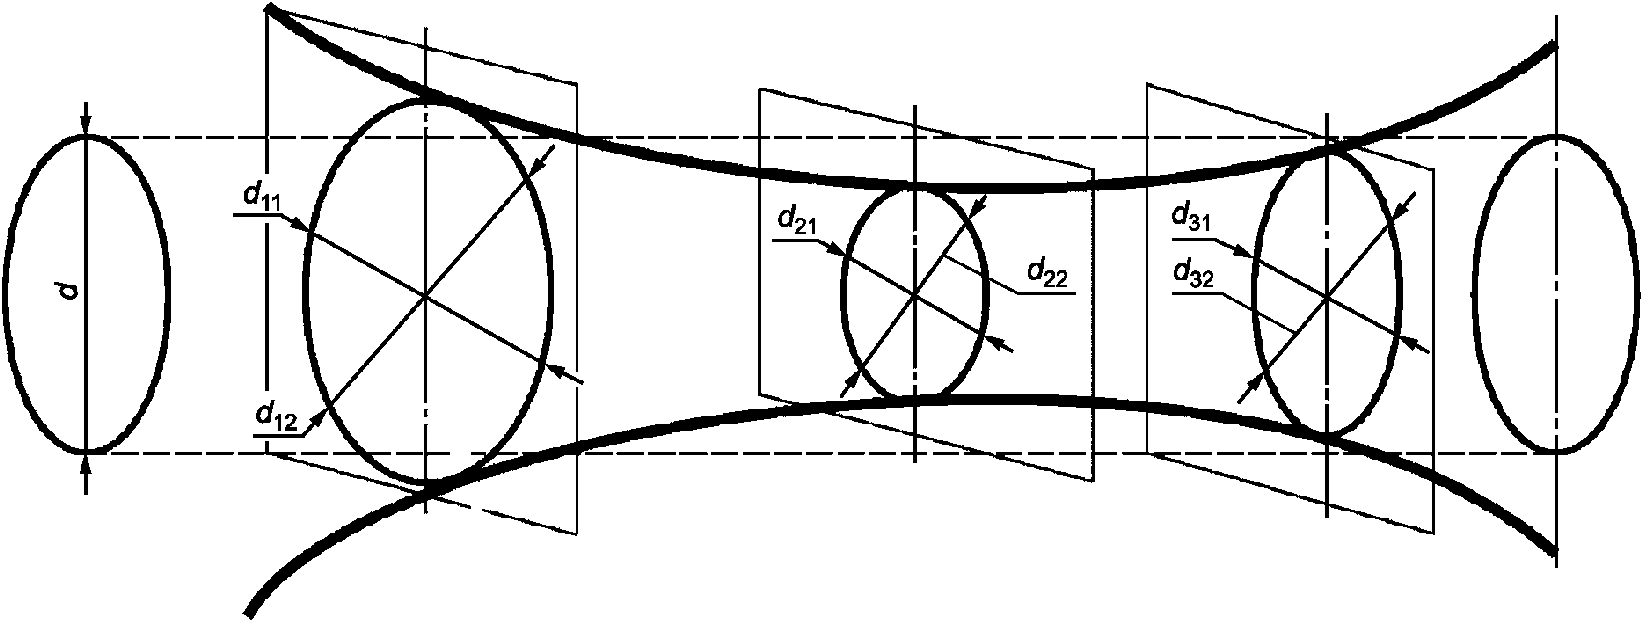
Непостоянство диаметра в поперечном и продольном сечениях посадочной поверхности обода вычисляют как разность между максимальным и минимальным из всех единичных диаметров.
(справочное)
СХЕМА ИЗМЕРЕНИЙ ДЛЯ ОПРЕДЕЛЕНИЯ НЕПОСТОЯНСТВА
ДИАМЕТРА В ПОПЕРЕЧНОМ И ПРОДОЛЬНОМ СЕЧЕНИЯХ
ПОСАДОЧНОЙ ПОВЕРХНОСТИ БАНДАЖА
(приложение В введено Изменением N 1, утв. Приказом
Росстандарта от 26.03.2025 N 221-ст)
В.1 Единичные плоскости и единичные диаметры посадочной поверхности бандажа показаны на рисунке В.1.
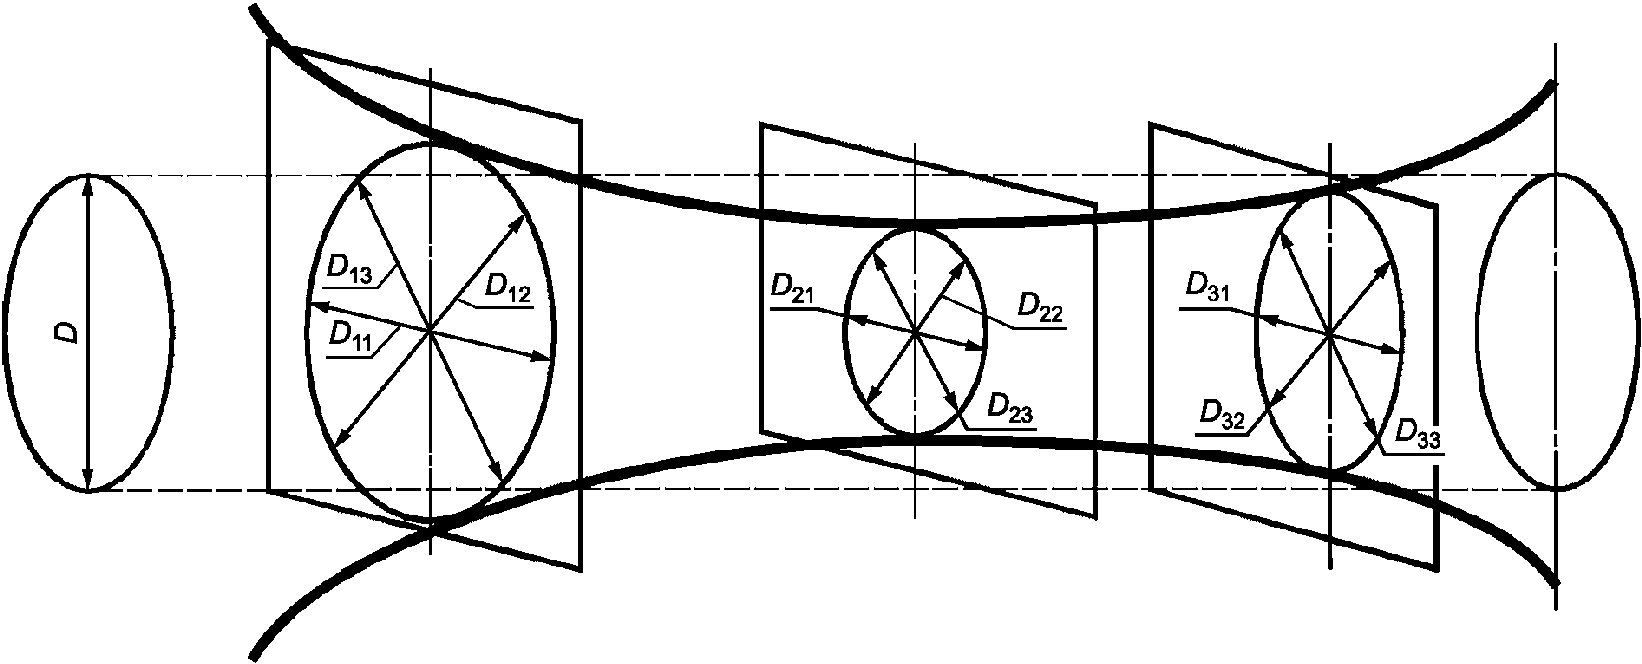
Непостоянство диаметра в поперечном и продольном сечениях посадочной поверхности бандажа вычисляют как разность между максимальным и минимальным из всех единичных диаметров.
Гигиенические нормативы и требования к обеспечению безопасности и (или) безвредности для человека факторов среды обитания (утверждены постановлением Главного государственного санитарного врача Российской Федерации от 28 января 2021 г. N 2) | ||
(позиция 1 в ред. Изменения N 1, утв. Приказом Росстандарта от 26.03.2025 N 221-ст) | ||
УДК 629.4.027.43:006.354 | ОКС 45.060 | ОКПД2 30.20.40.110 |
Ключевые слова: составное колесо, бандаж, колесный центр, бандажное кольцо, технические требования, сборка, методы контроля, требования безопасности | ||
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/16/gost_87382.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|