

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "РСТ", 2022 Примечание к документу Документ введен в действие с 01.09.2022. Название документа "ГОСТ Р 59687-2022. Национальный стандарт Российской Федерации. Панели металлические с утеплителем из пенопласта. Общие технические условия" (утв. и введен в действие Приказом Росстандарта от 26.08.2022 N 822-ст) "ГОСТ Р 59687-2022. Национальный стандарт Российской Федерации. Панели металлические с утеплителем из пенопласта. Общие технические условия"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

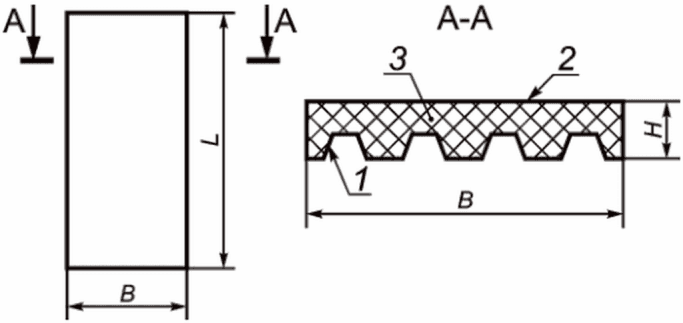
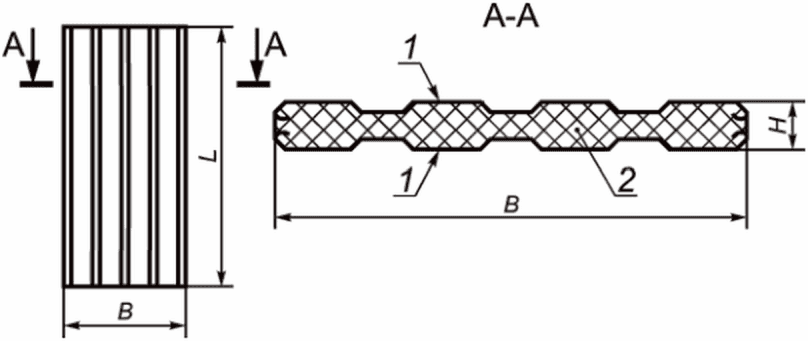
Длина L, мм | Ширина B, мм | Толщина H, мм |
От 2000 до 14 000 | От 900 до 1500 | От 40 до 300 |
5.1.3 Требования к геометрической точности
Предельные отклонения от номинальных геометрических размеров на готовых панелях не должны превышать значений, приведенных в таблице 2.
Таблица 2
на готовых панелях
Измеряемые параметры | Предельные отклонения, мм |
Длина до 7200 включ. | +/- 4,0 |
Длина св. 7200 | +/- 8,0 |
Ширина при длине до 7200 включ. | +/- 1,5 |
Ширина при длине св. 7200 | +/- 2,0 |
Номинальная толщина | +/- 1,0 |
Неперпендикулярность боковой и торцевой сторон панели | 2,0 |
Непрямолинейность (кривизна) продольных кромок | 1,0 мм на 1 м длины и не более 3 мм на всю панель |
Неплоскостность по полю | 2,5 |
5.1.4.1 В панелях не допускаются:
- смятия продольных кромок металлических листов (облицовок);
- царапины на всю толщину защитного покрытия облицовок;
- отслоения или повреждения защитного покрытия металлических листов (облицовок);
- загрязнения или пятна краски на поверхности листов (облицовок);
- выступающие заусенцы на кромках металлических листов (облицовок);
- расслоение панели (вспучивание металлических облицовок, расслоение утеплителя, отслоение его от металлических облицовок);
- повреждение (вмятины, вырывы) утеплителя по продольным и торцевым граням панели глубиной более 5 мм и площадью более 10 см2.
5.1.4.2 На поверхности панелей допускаются:
- отдельные дефекты размером не более 2 мм или небольшие группы таких дефектов, расположенные периодически или хаотически;
- отдельные риски от воздействия профилирующего инструмента длиной не более 15 мм, не более одной на площади 1 м2;
- потертости (изменение блеска защитного покрытия) шириной не более 10 мм и длиной не более 10 см на площади 5 м2;
- следы легко удаляемого масла для профилирования.
5.1.5 Разрушающая нагрузка панелей при поперечном изгибе не должна быть менее указанной в стандартах на конкретные панели.
5.2 Технические требования к материалам панели
5.2.1 Технические требования к металлическим листам (облицовкам)
5.2.1.1 Для изготовления стальных облицовок следует применять:
- тонколистовой рулонный холоднокатаный стальной прокат толщиной не менее 0,5 мм точности изготовления категории А по ГОСТ 14918;
- прокат стальной тонколистовой холоднокатаный горячеоцинкованный с полимерным покрытием по ГОСТ 34180;
- прокат из низкоуглеродистой стали с цинковым или алюмоцинковым, или другим цинкосодержащим покрытием, полученным в агрегатах непрерывного горячего цинкования, с защитно-декоративным полимерным покрытием по ГОСТ 30246, пределом текучести не менее 230 МПа. Механические свойства листов с основой из оцинкованной стали должны соответствовать требованиям ГОСТ 14918;
- при эксплуатации панелей при температурах ниже минус 45 °C и выше минус 55 °C - тонкий лист из стали марок Ст3сп, Ст3Гсп по ГОСТ 380 и из стали 08 по ГОСТ 1050.
5.2.1.2 Для изготовления алюминиевых облицовок следует применять листы из алюминиевого сплава марки АМг2 Н2 по ГОСТ 21631 нормальной точности толщиной не менее 0,7 мм с пределом текучести не менее 145 МПа и листы (ленты в рулонах) из алюминиевого сплава марки АМг 0,5 1/2Н толщиной не менее 0,8 мм с временным сопротивлением не менее 107,6 МПа. Механические свойства полунагартованных алюминиевых листов должны соответствовать требованиям ГОСТ 21631.
5.2.1.3 Химический состав листов должен соответствовать требованиям ГОСТ 1050 для стали и ГОСТ 4784 для алюминиевых сплавов. Отклонения размеров металлических листов от номинальных по толщине должны быть не более установленных ГОСТ 19903 и ГОСТ 19904 для стали и ГОСТ 21631 для алюминиевых сплавов.
5.2.1.4 Цвет лакокрасочного покрытия принимают по каталогам цветов RAL для производителей лакокрасочной продукции [2].
5.2.1.5 Отклонения размеров металлических листов от номинальных по толщине должны быть не более установленных ГОСТ 19903 и ГОСТ 19904 для стали и ГОСТ 21631 для алюминиевых сплавов.
5.2.1.6 Физико-механические свойства покрытий наружной (лицевой) стороны стальных листов должны соответствовать ГОСТ 30246.
5.2.1.7 Защита металлических листов от коррозии должна осуществляться согласно стандартам на конкретные изделия.
5.2.2 Технические требования к утеплителю
5.2.2.1 Физико-технические свойства и механические показатели утеплителя должны соответствовать указанным в таблице 3.
Таблица 3
показатели утеплителя
Наименование показателя | Типы панелей | |
ПД | ПТ | |
Плотность, кг/ м3, не более | 80 | 50 |
Коэффициенты теплопроводности, Вт/(м·К), не более | 0,058 | 0,046 |
Усадка линейная технологическая, %, не более | 1,0 | 0,1 |
Кислотное число, мг KOH/г, не более | 30 | 30 |
Влагопоглощение за 24 ч при относительной влажности воздуха 96%, % об., не более | 1,0 | 0,2 |
Водопоглощение за 24 ч при полном погружении в воду, % мас., не более | 10 | 3 |
Прочность, МПа, не менее: | ||
при растяжении | 0,15 | 0,3 |
при сжатии | 0,15 | - |
при сдвиге | - | 0,12 |
Модуль упругости, МПа, не более | 40 | 25 |
Модуль сдвига, МПа, не более | - | 10 |
Прочность сцепления металлических листов с утеплителем при равномерном отрыве, МПа, не менее | 0,15 | 0,10 |
5.2.2.2 Плотность утеплителя не должна отличаться по площади панели более чем на +/- 10% от указанной в рабочих чертежах.
6.1 В комплект поставки входят:
- панели по спецификации заказчика;
- упаковка;
- сопровождающая документация.
6.2 По согласованию сторон в комплект изделий могут дополнительно входить фасонные элементы и крепежи.
6.3 Каждый комплект изделий, отгружаемых в один адрес, должен сопровождаться документом о качестве, содержащим:
- наименование и местонахождение предприятия-изготовителя;
- наименование продукции;
- спецификацию на комплект отгружаемой продукции;
- дату изготовления продукции;
- номер партии;
- штамп и подпись отдела технического контроля предприятия;
- обозначение настоящего стандарта.
6.4 Продукция сопровождается комплектом технической документации на отгружаемую продукцию, гарантийным талоном.
7.1 Маркировку панелей наносят на упаковочный лист, который крепят к пакету панелей.
7.2 Маркировочные данные в упаковочном листе должны содержать:
- наименование или товарный знак предприятия-изготовителя;
- адрес предприятия-изготовителя;
- номер заказа;
- наименование потребителя;
- дату изготовления;
- условное обозначение изделия по 4.2;
- количество изделий в заказе (пакета в заказе), шт. и м2;
- длины панелей, входящих в пакет;
- теоретическую массу заказа (пакета в заказе);
- отметку о прохождении технического контроля.
Допускается приведение в упаковочном листе другой информации, в том числе информации рекламного характера.
8.1 На предприятии-изготовителе на наружные и внутренние облицовки панелей наносят полиэтиленовую пленку для защиты на период хранения, транспортирования и монтажа. Защитную пленку после монтажа панели следует немедленно удалить во избежание спекания пленки с полимерным покрытием под воздействием прямых солнечных лучей.
8.2 Панели упаковывают раздельно по типам и размерам. Упаковка панелей осуществляется на предприятии-изготовителе в транспортные пакеты. Различают транспортные пакеты для доставки автомобильным и железнодорожным (или водным) транспортом. Допускаются виды упаковок, которые гарантируют герметичность пакета и защищают торцы панелей от повреждения на период транспортирования и хранения.
8.3 Панели должны быть уложены в пакеты массой не более 5 т, высотой не более 1,5 м, с прокладками из бумаги. Торцевые поверхности панелей с утеплителями, имеющими водопоглощение более 3 мас. %, должны быть защищены водостойкими полимерными покрытиями.
8.4 Пакеты панелей должны быть скреплены стальной лентой по ГОСТ 7566 и изолированы от воздействия влаги оберточным материалом (пленкой, пергамином).
8.5 Пакеты панелей должны быть упакованы в деревянные ящики; материал упаковки должен соответствовать ГОСТ 8486.
8.6 Упаковка элементов крепления и метизов должна соответствовать ГОСТ 2991, масса нетто единицы упаковки должна быть не более 200 кг.
9.1 Панели должны быть приняты техническим контролем предприятия-изготовителя.
9.2 Панели следует принимать партиями. К партии относят панели одной марки, изготовленные по одному и тому же технологическому регламенту.
9.3 Допускается проводить проверку органом технического контроля с участием представителей организации-разработчика и организации - основного потребителя.
9.4 При приемке следует проверять соответствие панелей требованиям настоящего стандарта по показателям, приведенным в таблице 4.
Таблица 4
и периодическом контроле
Наименование показателя | Показатели, контролируемые при приемке партии панелей | Показатели, контролируемые периодически |
Марка, толщина, вид покрытия металлических листов | + | + |
Марка пенопласта | + | + |
Количество пламегасящих добавок | + | + |
Внешний вид | + | + |
Комплектность, маркировка и упаковка панелей | + | - |
Геометрические размеры панелей, непрямоугольность, непрямолинейность, неплоскостность | + | + |
Разрушающая нагрузка при поперечном изгибе образцов панелей длиной 3000 мм | - | + |
Физико-технические свойства и механические показатели пенопластов: | ||
- плотность | + | + |
- коэффициент теплопроводности | - | + |
- влагопоглощение | - | + |
- водопоглощение | - | + |
- прочность сцепления с металлическими листами | + | + |
- прочность при растяжении | + | + |
- модуль упругости при растяжении | - | + |
Примечание - В настоящей таблице применены следующие условные обозначения: "+" - испытания проводят, "-" - испытания не проводят. | ||
9.5 Не реже одного раза в год, а также при освоении производства панелей, при изменении их конструкции, марки и рецептуры пенопласта или технологического процесса изготовления панелей следует проверять соответствие панелей требованиям настоящего стандарта по показателям, приведенным в таблице 4.
9.6 Все панели в партии подвергают внешнему осмотру для проверки соответствия их требованиям 5.1.4.
9.7 Геометрические размеры панелей проверяют не менее чем на трех панелях из партии.
9.8 Разрушающую нагрузку при поперечном изгибе определяют на шести образцах панелей партии длиной до 3000 мм.
9.9 Физико-технические свойства и механические показатели пенопластов, указанные в таблице 3, определяют на образцах, вырезанных из каждой отобранной панели, - по три образца для каждого вида испытаний.
Допускается определять указанные выше свойства и показатели на образцах, изготовленных из материала той же марки, что и панели, по одному и тому же технологическому режиму.
Формование таких образцов следует проводить на непрерывных технологических линиях или стендовых установках одновременно с формованием панели.
9.10 Если при испытаниях панелей физико-технические свойства и механические показатели, указанные в таблице 3, а также прочность панелей окажутся не соответствующими установленным, следует проводить повторную проверку по этому показателю удвоенного количества панелей данной партии.
9.11 Если при повторной проверке хотя бы одна панель не будет удовлетворять требованиям стандарта, все панели должны приниматься органом технического контроля предприятия-изготовителя поштучно.
9.12 При неудовлетворительных результатах проверки панелей по прочностным показателям всю партию бракуют.
9.13 Партию панелей считают принятой, если при проверке установлено соответствие всех параметров панелей требованиям настоящего стандарта.
9.14 Результаты разрушающей нагрузки каждой партии панелей должны быть записаны в журнале технического контроля предприятия-изготовителя (приложение А).
9.15 Потребитель имеет право проводить контрольную выборочную проверку соответствия панелей требованиям стандарта, применяя при этом методы испытания и контроля, приведенные в настоящем стандарте.
9.16 Панели должны поставляться потребителям комплектно, вместе с элементами крепления и элементами заделки стыков, по спецификации заказчика.
10.1 Определение геометрических размеров панелей
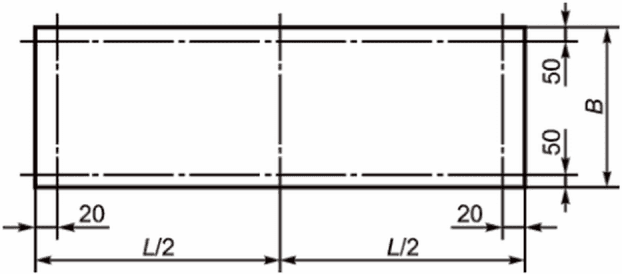
10.1.1 Длину и ширину панелей измеряют стальной рулеткой по ГОСТ 7502: длину - на расстоянии 50 мм от продольных кромок, ширину - на расстоянии 20 мм от торцевых кромок и посредине длины панели. Расположение мест измерения длины и ширины панели показано на рисунке 3.
и ширины панели
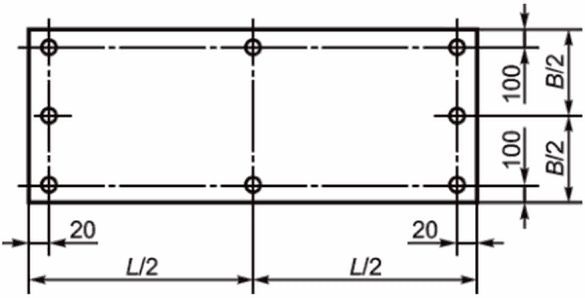
10.1.2 Толщину панелей измеряют штангенциркулем с пределом допускаемой погрешности измерений +/- 0,1 мм по ГОСТ 166 в восьми точках на расстоянии 100 мм от продольных и торцевых кромок. Расположение точек измерения толщины панели показано на рисунке 4.
10.1.3 Оценку точности размеров панелей по длине, ширине и толщине проводят по наибольшему или наименьшему значениям измеренных размеров по ГОСТ Р 58939.
10.1.4 Непрямолинейность продольных кромок панелей проверяют с помощью металлической линейки длиной 1000 мм по ГОСТ 427. При проверке измеряют максимальный зазор между продольной кромкой панели и прикладываемой к ней металлической линейки по ГОСТ 427. Непрямолинейность продольных кромок панели (кривизна продольных кромок)  на всю длину панели проверяется путем измерения зазора
 между внешней поверхностью панели и натянутой струной между торцами панели. Схема определения непрямолинейности продольных кромок панели показана на рисунке 5.
на всю длину панели проверяется путем измерения зазора между внешней поверхностью панели и натянутой струной между торцами панели. Схема определения непрямолинейности продольных кромок панели показана на рисунке 5.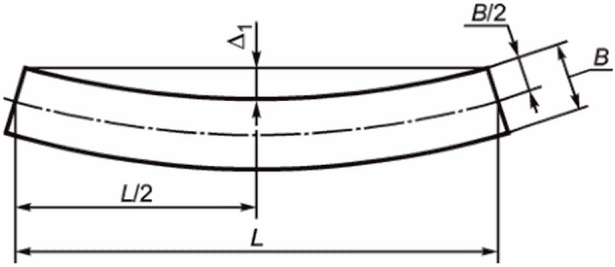
продольных кромок панели
10.1.5 Для определения неперпендикулярности боковой и торцевой сторон панели следует применять поверочные угольники 90° по ГОСТ 3749, а для измерения неперпендикулярности плоскости облицовки и торцов панели - металлические измерительные линейки по ГОСТ 427.
Неперпендикулярность  определяют измерением наибольшего зазора между рабочей поверхностью поверочного угольника 90°, установленного под прямым углом к боковой плоскости панели, и торцевой плоскостью панели. Схема определения неперпендикулярности сторон показана на рисунке 6.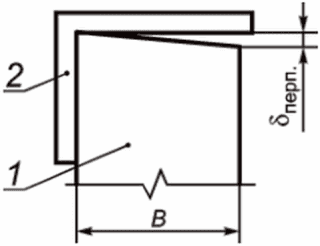
1 - панель; 2 - поверочный угольник 90°; B - ширина панели
Размер стороны поверочного угольника 90°, прикладываемой к торцевой плоскости панели, должен быть не менее размера ширины панели.
Неперпендикулярность сторон проверяют в двух противоположных углах панели.
10.1.6 Неплоскостность панелей в продольном и поперечном направлениях проверяют с двух сторон с помощью поверочной линейки длиной 1000 мм по ГОСТ 8026 на расстоянии 100 мм от продольных и торцевых кромок, а также по среднему сечению панели. При проверке измеряют максимальный зазор между выступающими гранями профиля металлического листа и укладываемой на них поверочной линейкой ГОСТ 8026. Расположение мест проверки неплоскостности панели показано на рисунке 7.
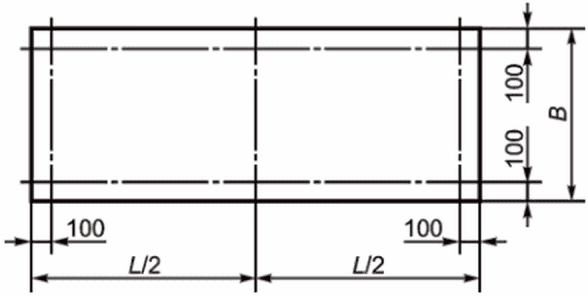
неплоскостности панели
10.2 Внешний вид панелей
Внешний вид панелей контролируют по эталонам.
10.3 Методика испытаний панелей на поперечный изгиб
10.3.1 Подготовка к проведению испытаний
10.3.1.1 Испытаниям подвергают только те панели, которые удовлетворяют всем требованиям стандарта.
10.3.1.2 Испытания панелей на поперечный изгиб проводят на образцах длиной L, равной от 15H до 35H, где H - номинальная толщина панели. Ширина и толщина панели должны соответствовать указанным в таблице 1.
10.3.1.3 Перед началом испытания образцы выдерживают в течение 24 ч при температуре (18 +/- 2) °C и относительной влажности воздуха не более 60%, после чего измеряют размеры сечения образцов с точностью до 1 мм.
10.3.1.4 Испытания проводят в помещении при температуре внутреннего воздуха (18 +/- 2) °C и относительной влажности не более 60%.
10.3.1.5 Для испытания образцов применяют следующие приборы и оборудование:
- установка для испытания образцов (рисунок 8);
- машина испытательная универсальная;
- грузы штучные массой 10 - 30 кг.
10.3.2 Проведение испытаний
10.3.2.1 Испытания проводят сосредоточенной нагрузкой по схеме, представленной на рисунке 8.
Примечание - Допускается испытывать образцы равномерно распределенной нагрузкой.
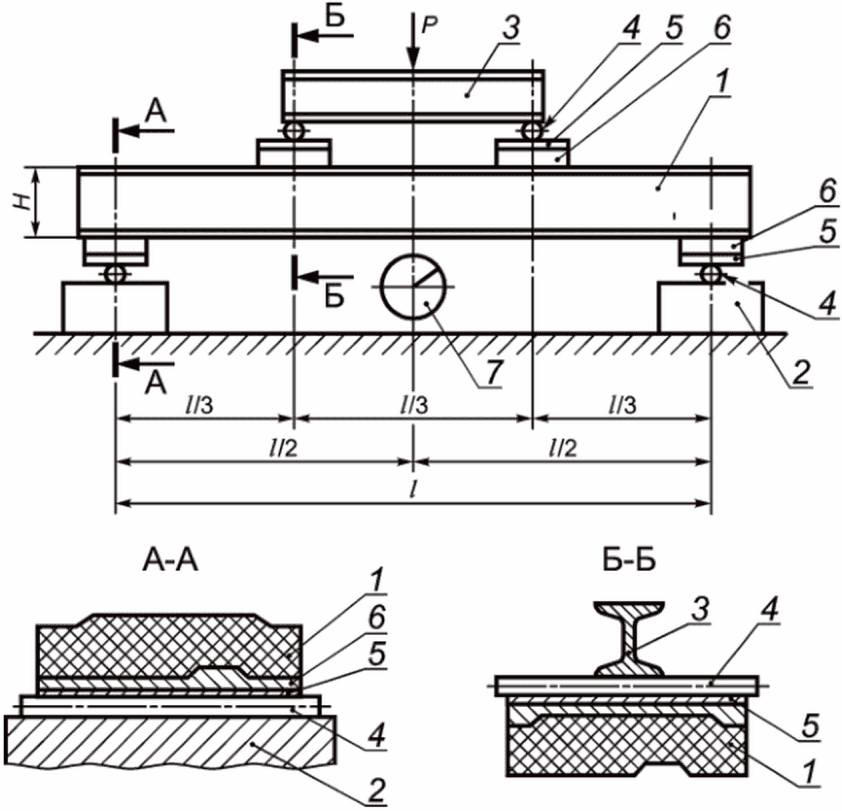
1 - образец; 2 - база; 3 - траверса;
4 - стальные цилиндрические опоры; 5 - стальные пластины;
6 - прокладки; 7 - прибор для измерения деформаций
10.3.2.2 Испытания образцов проводят в такой последовательности:
- устанавливают образец 1 перпендикулярно к опорам базы 2;
- устанавливают траверсу 3 перпендикулярно к опорам 4;
- устанавливают прокладки 6 и стальные пластины 5 между опорами базы и образцом, между опорами траверсы и образцом;
- нагружают образец через траверсу возрастающей нагрузкой до его разрушения или до прекращения роста нагрузки по шкале силоизмерителя испытательной машины.
Нагрузку увеличивают ступенями значением не более 0,2 разрушающей.
10.3.2.3 Время испытания образца должно быть не более 20 мин.
10.3.2.4 В процессе нагружения определяют прогибы посредине пролета образца на каждой ступени нагружения и устанавливают разрушающую нагрузку.
10.3.2.5 При испытании выявляют признаки разрушения образца, которыми являются:
а) разрушение пенопласта или отслоение металлического листа от пенопласта;
б) местная потеря устойчивости металлического листа.
10.3.2.6 Результаты испытаний на прочность и признаки разрушения образцов записывают в журнал по форме приложения А.
10.3.2.7 При проведении испытаний образцов необходимо осуществлять меры, обеспечивающие безопасность персонала и сохранность оборудования в соответствии с ГОСТ 12.0.004, ГОСТ 12.1.004.
10.4 Определение физико-технических и механических показателей пенопласта на образцах, вырезанных из панелей
10.4.1 Количество образцов для определения физико-технических и механических показателей пенопласта принимают по 9.9.
10.4.2 Плотность пенопласта определяют по ГОСТ 409.
10.4.3 Водопоглощение пенопласта определяют по ГОСТ 17177.
10.4.4 Влагопоглощение пенопласта определяют по приложению Б.
10.4.5 Коэффициент теплопроводности пенопласта определяют по ГОСТ 7076.
10.4.6 Усадку пенопластов определяют по ГОСТ Р 59686.
10.4.7 Кислотное число фенольных пенопластов определяют по ГОСТ 17177.
10.4.8 Прочность пенопласта при сжатии, растяжении и сдвиге определяют по ГОСТ Р 59686.
10.4.9 Модуль упругости и модуль сдвига пенопластов определяют по ГОСТ Р 59686.
10.4.10 Прочность сцепления пенопласта с облицовками при растяжении определяют по методике определения прочности пенопласта при растяжении по ГОСТ Р 59686, согласно которой образец вырезают с одной или двумя металлическими пластинами по торцам из облицовок панелей.
11.1 Транспортирование панелей в заводской упаковке может осуществляться любым видом транспорта, обеспечивающим сохранность изделий и упаковки.
11.2 Панели в пакетах и комплектующие детали следует хранить в заводской упаковке в складах закрытого или полузакрытого типа с соблюдением установленных мер противопожарной безопасности.
Требования безопасности и охраны окружающей среды, а также порядок их контроля устанавливают в документации на производство изделий в соответствии с действующими нормативными документами и документами, утвержденными органами по охране окружающей среды и природных ресурсов.
13.1 Предприятие-изготовитель должно гарантировать соответствие панелей и комплектующих деталей требованиям настоящего стандарта при соблюдении потребителем условий эксплуатации, транспортирования и хранения, установленных настоящим стандартом.
13.2 Гарантийный срок службы панелей и комплектующих элементов - 20 лет с момента отгрузки с предприятия-изготовителя.
(обязательное)
Таблица А.1
Форма журнала испытаний панелей на прочность
Тип панели, марка панели, дата изготовления, номер партии, дата испытания | Размеры панели (длина, ширина, толщина), мм | Пролет L (1), мм | Разрушающая нагрузка, H | Среднее значение разрушающей нагрузки, H | Характер разрушения | Фамилия и должность ответственного лица |
(обязательное)
Б.1 Метод предусматривает определение сорбционного увлажнения пенопласта при влажности воздуха 96% и температуре 20 °C. Метод основан на изменении массы образцов, выдержанных в воздушной среде при влажности 96%, и сравнении ее с массой образцов, высушенных до постоянной массы. В результате испытания определяют влагопоглощение пенопласта при кратковременном (24 ч) выдерживании образцов.
Б.2 Для проведения испытания применяют следующие оборудование и реагенты:
- эксикаторы по ГОСТ 25336;
- воду дистиллированную по ГОСТ Р 58144;
- кальций хлористый технический по ГОСТ 450.
Б.3 Для испытания используют не менее трех образцов в форме куба с ребром (50 +/- 0,5) мм. При толщине пенопласта менее 50 мм допускается использовать образцы в виде призм с основанием 50 x 50 мм и высотой не менее 25 мм.
Б.4 Линейные размеры образцов определяют с погрешностью не более 0,1 мм. Для предотвращения смятия пенопласта при определении размеров образца измерительный инструмент должен быть снабжен опорными пластинами, позволяющими уменьшать давление, оказываемое на материал.
Б.5 Образцы подвергают предварительному высушиванию путем выдерживания до постоянной массы в эксикаторах с хлористым кальцием.
Б.6 Для проведения испытания образцы помещают в эксикаторы, в которых поддерживают относительную влажность воздуха 96%.
Постоянную относительную влажность воздуха устанавливают в соответствии с ГОСТ 12423.
Б.7 Образцы располагают в один ряд на решетке эксикатора так, чтобы они не касались друг друга и все остальные поверхности их были свободны. Расстояние между образцами и стенкой эксикатора должно быть не менее 10 мм. После закладки образцов эксикаторы закрывают притертыми крышками.
Б.8 По окончании срока выдерживания (24 ч) образцы вынимают из эксикатора и сразу же взвешивают на весах с погрешностью до 1%. По разности массы образцов, находящихся при относительной влажности 96%, и образцов, высушенных до постоянной массы, вычисляют их привес, обусловленный влагопоглощением пенопласта.
Б.9 Образцы подвергают визуальному осмотру, отмечают появление дефектов (раковин, трещин, вздутий и т.п.), изменение цвета.
Б.10 Влагопоглощение пенопласта  , об. %, вычисляют по формуле
 (Б.1)
где  - привес образца через 24 ч, г;
V - объем образца, см3.
Влагопоглощение вычисляют как среднее арифметическое значение результатов испытаний не менее трех образцов.
Рекомендации по технологии изготовления слоистых ограждающих конструкций с применением вспененных масс. - М.: ЦНИИСК им. В.А. Кучеренко Госстроя СССР, 1984. - 106 с. | |
Каталог цветов RAL Classic (глянцевый). - Bonn (Germany): RAL gbmbH, 2020 (/template/go.php?url=https://ral.ru/classic.russian) |
УДК 691-419:006.354 | ОКС 91.060.10 |
Ключевые слова: металлические панели, утеплитель, пенопласт, общие технические условия, типы панелей, основные параметры и размеры, материалы панелей, металлические облицовки, алюминиевые облицовки, физико-технические свойства, механические показатели, образцы, методы испытаний, влагопоглощение | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/2/gost_13318.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|