

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2014 Примечание к документу Текст данного документа приведен с учетом поправки, опубликованной в "ИУС", N 6, 2016. Документ введен в действие с 1 января 2015 года. Название документа "ГОСТ Р 55941-2014. Национальный стандарт Российской Федерации. Рельсы трамвайные желобчатые. Технические условия" (утв. и введен в действие Приказом Росстандарта от 29.01.2014 N 9-ст) "ГОСТ Р 55941-2014. Национальный стандарт Российской Федерации. Рельсы трамвайные желобчатые. Технические условия"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

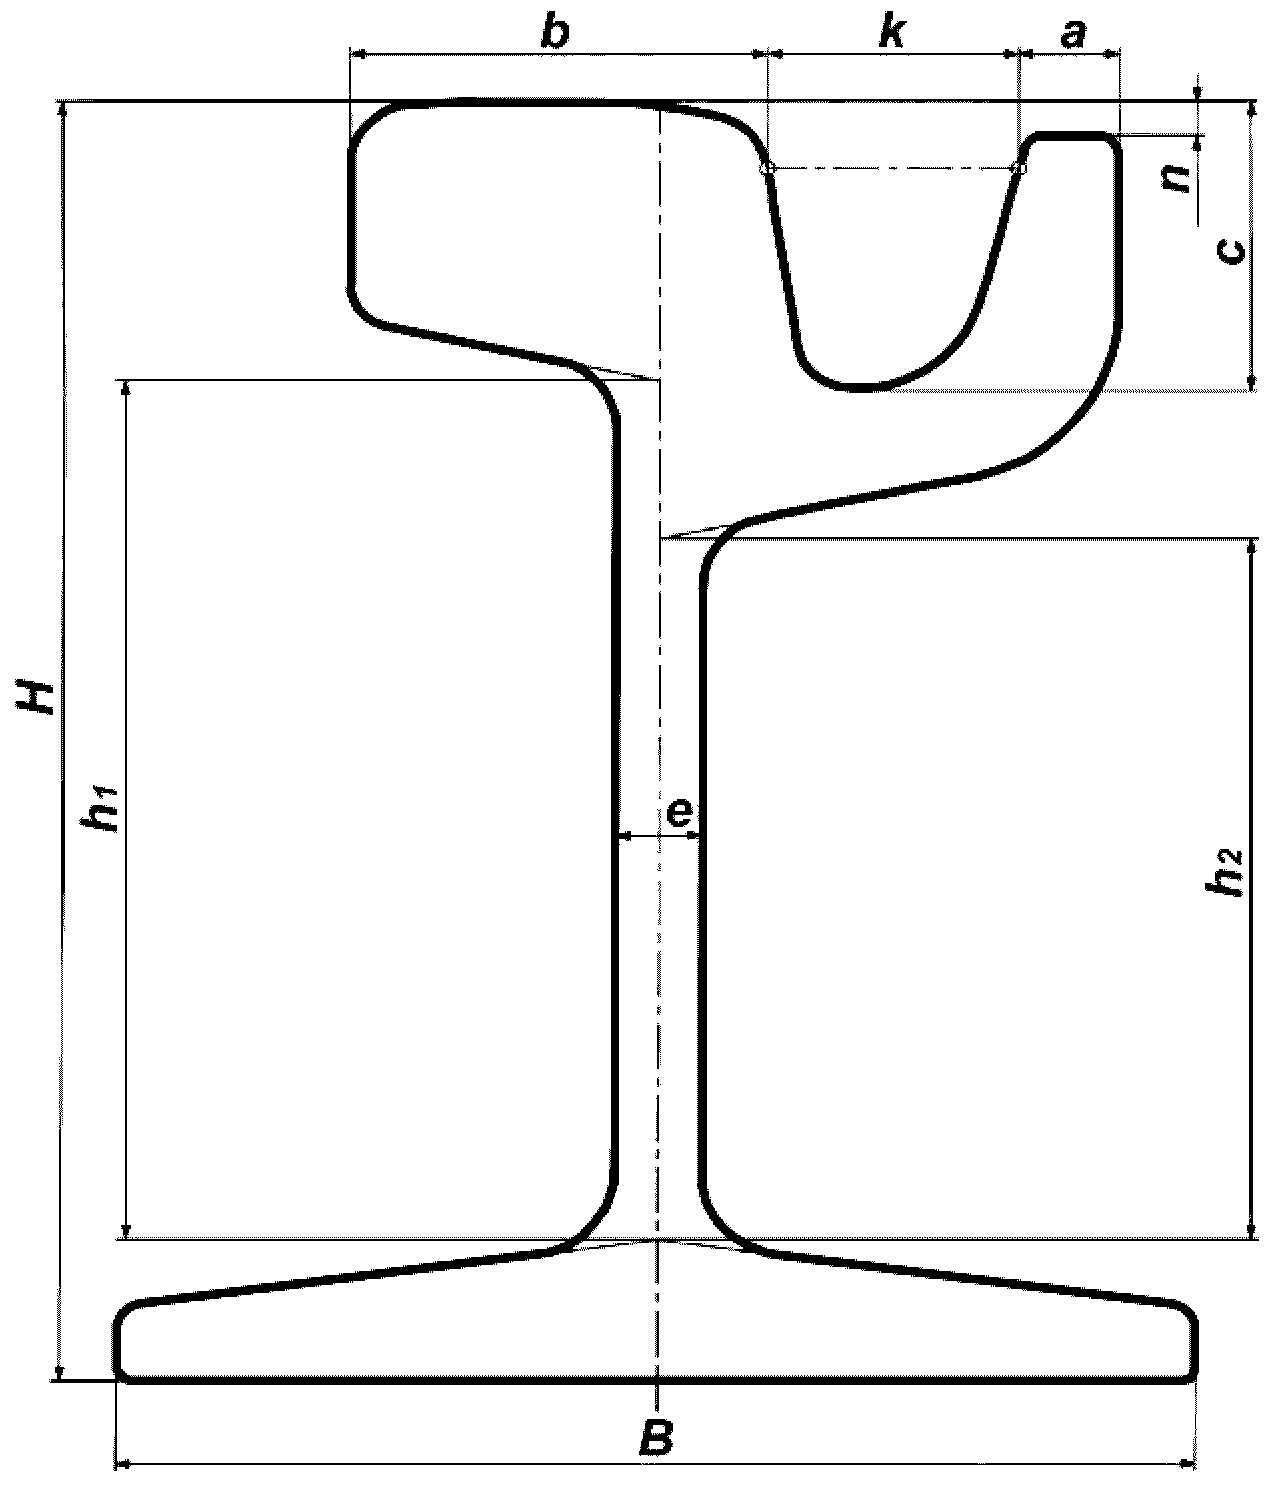
Размер поперечного сечения | Обозначение | Значение размера для рельса типа | |||
РТ58 | РТ60Е | РТ62 | РТ62Е | ||
Высота рельса | H | 180,8 | 180,0 | 180,8 | 180,0 |
Ширина подошвы | B | 150,0 | 180,0 | 150,0 | 180,0 |
Ширина головки | b | 58,0 | 56,0 | 58,0 | 56,03 |
Ширина желоба верхняя | k | 35,0 | 36,0 | 35,0 | 34,44 |
Глубина желоба | c | 40,8 | 47,0 | 40,8 | 41,0 |
Толщина губы верхняя | a | 14,0 | 21,0 | 23,0 | 25,53 |
Смещение верхней кромки губы относительно поверхности катания головки | n | 4,8 | 5,0 | 4,2 | 0,0 |
Толщина шейки | e | 12,0 | 12,0 | 12,0 | 12,0 |
Высота пазухи под накладку: со стороны головки со стороны губы | h1 h2 | 121,63 99,12 | 121,85 93,95 | 121,63 99,12 | 121,80 100,00 |
Допускается изготовление рельсов других типов по чертежам, согласованным в установленном порядке, или в соответствии с Европейским стандартом [1].
Предельные отклонения основных размеров и формы рельсов не должны превышать показателей, приведенных в таблице 2.
Примечание. Рельсы типов РТ60Е и РТ62Е по форме и размерам поперечного сечения соответствуют рельсам типов 60R1 и 62R1 по Европейскому стандарту [1].
Таблица 2
В миллиметрах
Элемент сечения рельса | Класс точности | |
X | Y | |
Высота рельса, H | +/- 1,5 | +/- 2 |
Ширина подошвы, B | +1 -3 | |
Ширина головки, b | +/- 1 | +4 -2 |
Ширина желоба верхняя, k | +/- 1 | +3 -1 |
Глубина желоба, c | +/- 1 | +1 -3 |
Толщина губы верхняя, a | +/- 2 | +3 -1 |
Смещение верхней кромки губы относительно поверхности катания головки, n | +/- 2 | +3 -2 |
Толщина шейки, e | +1 -0,5 | +/- 1 |
Высота пазухи под накладку, h1, h2 | +/- 0,9 | +/- 1,5 |
Выпуклость основания подошвы | 1 | 1,25 |
Вогнутость основания подошвы | Не допускается | |
Несимметричность подошвы относительно шейки рельса | +/- 2 | +/- 3 |
Скручивание рельса длиной 12,5 м, не более | 1,5 | 2 |
5.2. Размеры рельсов, используемые для построения прокатных калибров и неконтролируемые на готовых рельсах, приведены в Приложении А.
5.3. Расчетные параметры конструкции рельсов приведены в Приложении Б.
5.4. Рельсы изготавливают длиной от 12,5 до 25,0 м. По согласованию сторон рельсы изготавливают другой длины, но не менее 6,0 м.
Предельные отклонения длины рельса +/- 10 мм.
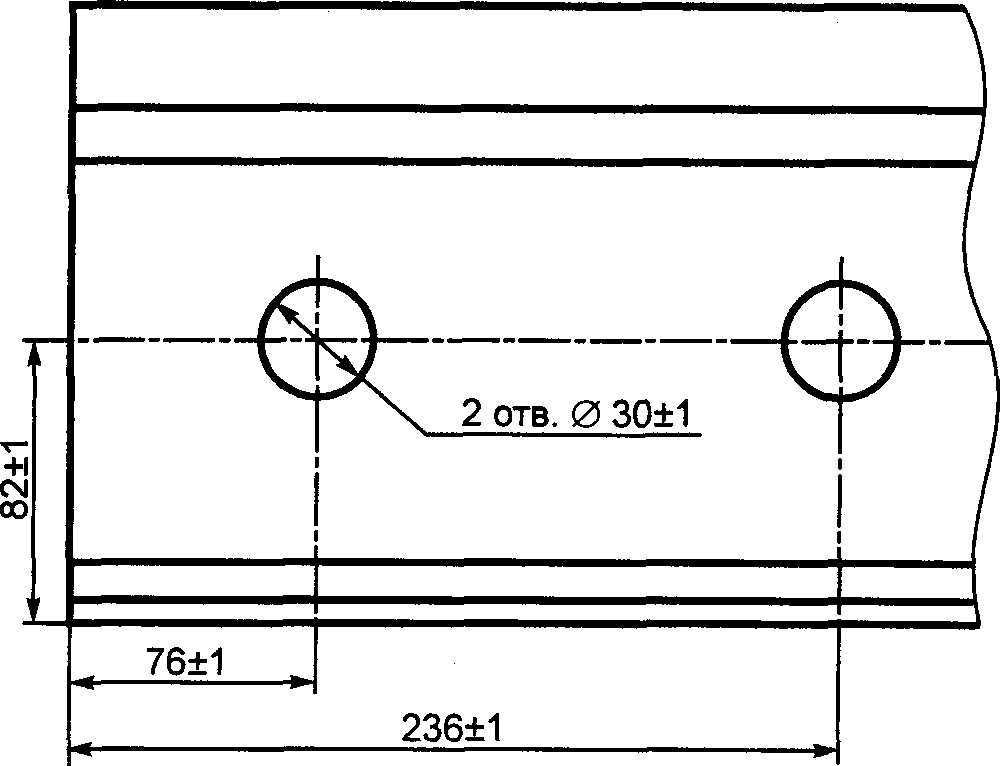
5.5. Рельсы на каждом конце должны иметь по два болтовых отверстия. Расположение болтовых отверстий в шейке рельсов должно соответствовать расположению, приведенному на рисунке 2.
Примечания
1. По требованию потребителя рельсы изготавливают с болтовыми отверстиями другого диаметра и расположения.
2. По согласованию сторон рельсы изготавливают без болтовых отверстий на одном или на обоих концах.
5.6. Прямолинейность рельсов должна соответствовать показателям, приведенным в таблице 3.
5.7. Косина торцов не должна превышать 2 мм.
Таблица 3
Отклонение рельсов от прямолинейности
В миллиметрах
Отклонение от прямолинейности | Класс A, на базовой длине 1,5 м | Класс B, на базовой длине 1,0 м |
Концы рельсов: в горизонтальном направлении в вертикальном направлении вверх <*> | Не более 1,0 Не более 1,0 | Не более 0,5 Не более 0,5 |
Основная часть рельсов: в горизонтальном направлении в вертикальном направлении | Не более 1,5 Не более 1,5 | |
Рельс в целом: | ||
в горизонтальном направлении | Стрела прогиба не более 1/2500 длины рельса | Стрела прогиба не более 1/2000 длины рельса |
в вертикальном направлении | Стрела прогиба не более 1/1200 длины рельса | Стрела прогиба не более 1/1000 длины рельса |
Примеры условного обозначения рельсов:
Рельс трамвайный желобчатый типа РТ58, из стали марки Э76, класса точности изготовления Y, класса прямолинейности В, нетермообработанный НТ, длиной 12,5 м, без болтовых отверстий БО по ГОСТ Р 55941-2014:
Рельс РТ58-Э76-Y-В-НТ-12,5-БО-ГОСТ Р 55941-2014
Рельс трамвайный желобчатый типа РТ62Е, из стали марки Э72Г, класса точности изготовления X, класса прямолинейности А, с термически упрочненной поверхностью катания и желоба Т, длиной 12,5 м, с двумя болтовыми отверстиями на обоих концах 2О по ГОСТ Р 55941-2014:
Рельс РТ62Е-Э72Г-X-А-Т-12,5-2О-ГОСТ Р 55941-2014
6.1. Рельсы изготавливают в соответствии с требованиями настоящего стандарта по технологическому регламенту, утвержденному в установленном порядке.
6.2. Требования и рекомендации к технологии производства
6.2.1. Для производства рельсов используют непрерывно-литые заготовки из стали кислородно-конвертерного или электропечного производства, подвергнутой внепечной обработке и вакуумированию.
6.2.2. Коэффициент вытяжки при прокатке рельсов должен быть не менее 8,0.
6.2.3. Технология производства должна обеспечивать отсутствие флокенов в рельсах.
6.3. Химический состав стали по ковшевой пробе должен соответствовать составу, указанному в таблице 4.
Марка стали | Массовая доля элементов, % | ||||||||
углерод | марганец | кремний | хром | ванадий | никель | медь | сера | фосфор | |
не более | |||||||||
Э76 К76 | 0,71 - 0,82 | 0,74 - 1,05 | 0,18 - 0,40 | 0,30 | - | 0,30 | 0,30 | 0,025 | 0,025 |
Э72Г К72Г | 0,62 - 0,80 | 0,70 - 1,20 | 0,15 - 0,58 | ||||||
Э76ХФ К76ХФ | 0,71 - 0,82 | 0,75 - 1,25 | 0,25 - 0,60 | 0,25 - 0,60 | 0,03 - 0,15 | ||||
Допускается изготовление рельсов из стали марок по ГОСТ Р 51685.
6.4. Предельные отклонения по массовой доле элементов в готовых рельсах от норм, указанных в таблице 4, не должны превышать, %:
углерод .................................. +0,03;
-0,02
марганец ................................. +/- 0,03;
кремний .................................. +0,03;
-0,02
фосфор ................................... +0,005;
сера ..................................... +0,005.
6.5. Массовая доля водорода в жидкой стали в промежуточном ковше не должна превышать 0,00025% (2,5 ppm).
При массовой доле водорода свыше 0,00025% (2,5 ppm) до 0,0003% (3 ppm) включительно допускается проводить противофлокенную обработку заготовок или рельсов.
6.6. Механические свойства и твердость нетермоупрочненных рельсов (НТ) и рельсов с термически упрочненной поверхностью катания и желоба (Т) должны соответствовать показателям, указанным в таблице 5.
Таблица 5
Марка стали | Вид термического упрочнения | Временное сопротивление,  , Н/мм2 | Относительное удлинение,  , % | Твердость, НВ | ||
на поверхности катания | в точке 1 | в точке 2 | ||||
не менее | ||||||
Э76, К76 | НТ | 820 | 6,0 | 260 | - | - |
Э76ХФ К76ХФ | НТ | 980 | 8,0 | 300 | - | - |
Э72Г, К72Г | Т | 1180 | 8,0 | 340 - 390 | 320 | 300 |
6.7. В макроструктуре рельсов не допускаются расслоения и флокены.
6.8. На поверхности рельсов не допускаются трещины, поперечные риски и царапины, прокатные плены, рванины и раскатанные загрязнения.
6.9. На поверхности рельсов допускаются:
- одиночные раскатанные пузыри, отпечатки и закаты глубиной не более 1 мм, а в средней трети подошвы рельса - глубиной не более 0,5 мм:
- продольные риски и царапины - глубиной не более 0,5 мм.
Поверхностные дефекты глубиной не более 1,0 мм допускается подвергать пологой зачистке. Отпечатки на боковой грани подошвы должны быть полого зачищены.
6.10. На шейке рельса допускаются выпуклые отпечатки высотой не более 5,0 мм. Выпуклые отпечатки в пределах прилегания накладок должны быть удалены абразивной зачисткой при условии соблюдения установленных размеров рельсов и их предельных отклонений.
6.11. Концы рельсов должны быть ровно обрезаны.
На торцах рельсов не допускаются заусенцы, расслоения и трещины.
6.12. Поверхность болтовых отверстий должна быть без рванин, расслоений, трещин и заусенцев.
6.13. Маркировка
6.13.1. На средней части шейки с одной стороны каждого рельса в горячем состоянии выкатывают выпуклую маркировку, содержащую:
- обозначение предприятия-изготовителя;
- месяц (римскими цифрами) и последние две цифры года изготовления (арабскими цифрами);
- тип рельса;
- обозначение направления прокатки стрелкой (острие стрелки указывает на передний конец рельса по ходу прокатки).
Маркировочные знаки должны быть высотой от 20 до 25 мм и выступать на 0,6 - 1,3 мм с плавным переходом к поверхности шейки.
6.13.2. На средней части шейки каждого рельса со стороны, противоположной выпуклой маркировке, в горячем состоянии клеймением наносят номер плавки.
Маркировку наносят на расстоянии более 1 м от торцов рельса. Маркировочные знаки должны быть высотой около 16 мм, глубиной от 0,5 до 1,5 мм с углом наклона около 10° к вертикальной оси рельса. Знаки должны быть четкими, без острых очертаний контуров и вершин.
6.13.3. На торец каждого рельса в холодном состоянии клеймением наносят:
- номер плавки на подошве;
- длину рельса в метрах (при ее отличии от 12,5 м) и приемочное клеймо на головке рельса, подтверждающее приемку продукции службой технического контроля предприятия-изготовителя.
6.13.4. На каждом принятом рельсе контур головки обводят несмываемой краской:
- на рельсах типа РТ58 и РТ62 класса A - белого, класса B - красного цвета;
- на рельсах типа РТ60Е и РТ62Е класса A - голубого, класса B - желтого цвета.
7.1. Общие правила приемки рельсов - по ГОСТ 7566.
7.2. Рельсы принимают партиями. Партией считают рельсы одного типа, изготовленные из стали одной плавки. Партию сопровождают документом о качестве, удостоверяющим соответствие рельсов требованиям настоящего стандарта и содержащим:
- наименование или условное обозначение предприятия-изготовителя;
- тип рельса;
- марку стали;
- количество рельсов с указанием их длины и массы;
- дату оформления документа о качестве;
- номер вагона или другого транспортного средства;
- наименование и адрес покупателя;
- номер заказа (договора).
Документ о качестве должен быть подписан службой технического контроля предприятия-изготовителя.
Приемку рельсов проводит служба технического контроля предприятия-изготовителя. Приемку проводят по результатам приемочного контроля, включающего приемо-сдаточные испытания и сплошной контроль.
7.3. Контроль размеров и качества поверхности проводят на каждом рельсе.
7.4. Приемо-сдаточные испытания рельсов проводят поплавочно. При контроле качества рельсов отбирают:
- одну ковшевую пробу для анализа химического состава стали;
- одну пробу от одного рельса или из обрези для определения механических свойств рельсов испытанием на растяжение и твердости.
При контроле флокенов отбирают одну пробу от одного рельса каждой пятой плавки. При массовой доле водорода в жидкой стали менее 0,00025% (2,5 ppm) контроль флокенов в рельсах не проводят.
При получении неудовлетворительных результатов испытаний рельсов хотя бы по одному показателю по нему проводят повторные испытания на удвоенной выборке. Результаты повторных испытаний являются окончательными.
7.5. Определение химического состава стали потребитель при необходимости проводит анализом проб, отобранных от готовых рельсов, с учетом требований 6.4.
8.1. Отбор проб для определения химического состава стали проводят по ГОСТ 7565. Определение химического состава стали проводят по ГОСТ 18895, ГОСТ 22536.0 - ГОСТ 22536.5, ГОСТ 22536.7 - ГОСТ 22536.9, ГОСТ 22536.12.
Допускается определение химического состава стали другими методами, аттестованными по ГОСТ Р 8.563.
Массовую долю водорода в жидкой стали определяют по равновесному парциальному давлению водорода с применением системы зондового измерения.
8.2. Размеры и форму поперечного сечения рельса контролируют на расстоянии 100 - 200 мм от торца. Диаметр болтовых отверстий и размеров, определяющих их расположение, а также косину торцов рельсов контролируют средствами допускового контроля - шаблонами. Шаблоны должны быть калиброваны в установленном порядке и соответствовать точности прокатки рельсов определенного типа.
8.3. Длину рельсов измеряют металлической рулеткой по ГОСТ 7502 или другим способом, обеспечивающим требуемую точность измерения.
8.4. Общую кривизну рельсов оценивают визуально в положении "стоя на подошве".
При необходимости общую кривизну рельсов контролируют по величине стрелы прогиба, которую измеряют по наибольшему зазору между поверхностью рельса и стальной струной, натянутой между его концами.
8.5. Определение отклонений рельсов от прямолинейности проводят по наибольшему зазору между поверхностью рельса и контрольной линейкой (по хорде или касательной).
8.6. Скручивание рельсов определяют на конце рельса в положении "стоя на подошве" по величине максимального зазора, измеряемого щупом, между основанием подошвы рельса и поверхностью контрольного стеллажа.
8.7. Качество поверхности рельсов проверяют визуально.
В необходимых случаях наличие и глубину поверхностных дефектов и расслоений на торцах рельсов контролируют пробной вырубкой. Расслоение или раздвоение стружки при вырубке считают признаком дефекта.
8.8. Определение механических свойств рельсов при испытании на растяжение проводят по ГОСТ 1497 на цилиндрических образцах начальным диаметром 6 мм и начальной расчетной длиной 30 мм. Расположение образца в головке рельса приведено на рисунке 3.
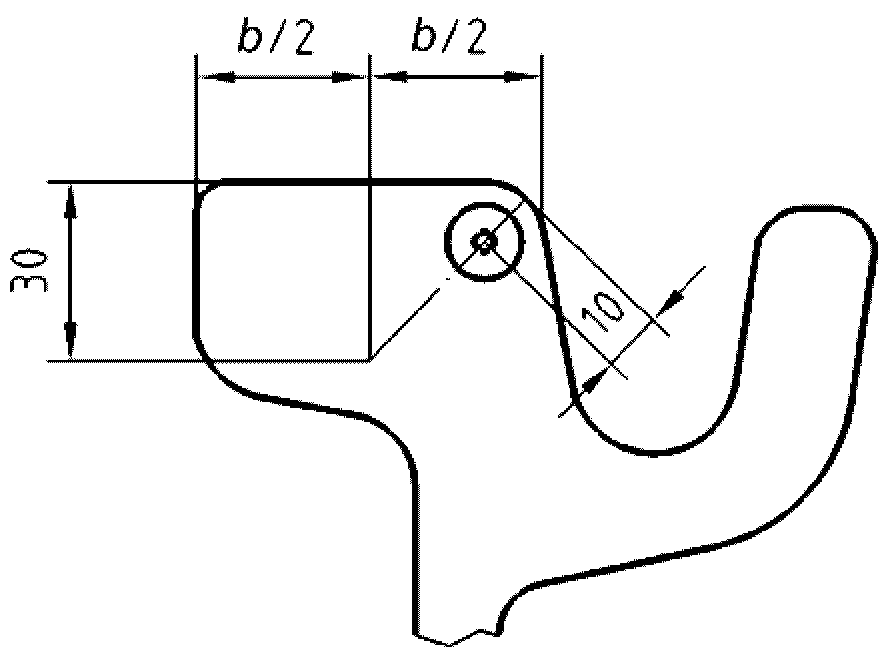
Рисунок 3. Расположение образца для определения
механических свойств
8.9. Твердость определяют по ГОСТ 9012. Твердость на поверхности катания определяют как для нетермоупрочненных рельсов, так и для рельсов с термически упрочненной поверхностью катания и желоба.
Место определения твердости на поверхности катания рельса или темплета, вырезанного из пробы, должно быть зачищено для удаления окалины и обезуглероженного слоя металла на глубину не более 0,5 мм. Шероховатость зачищенной поверхности не должна превышать Rz25 по ГОСТ 2789.
Рельсы с термически упрочненной поверхностью катания и желоба дополнительно контролируют на твердость по сечению головки и губы. Расположение точек контроля твердости приведено на рисунке 4.
Примечание. Твердость по сечению головки и губы рельса в точках контроля, обозначенных одной и той же цифрой, должна соответствовать твердости, установленной в 6.6.
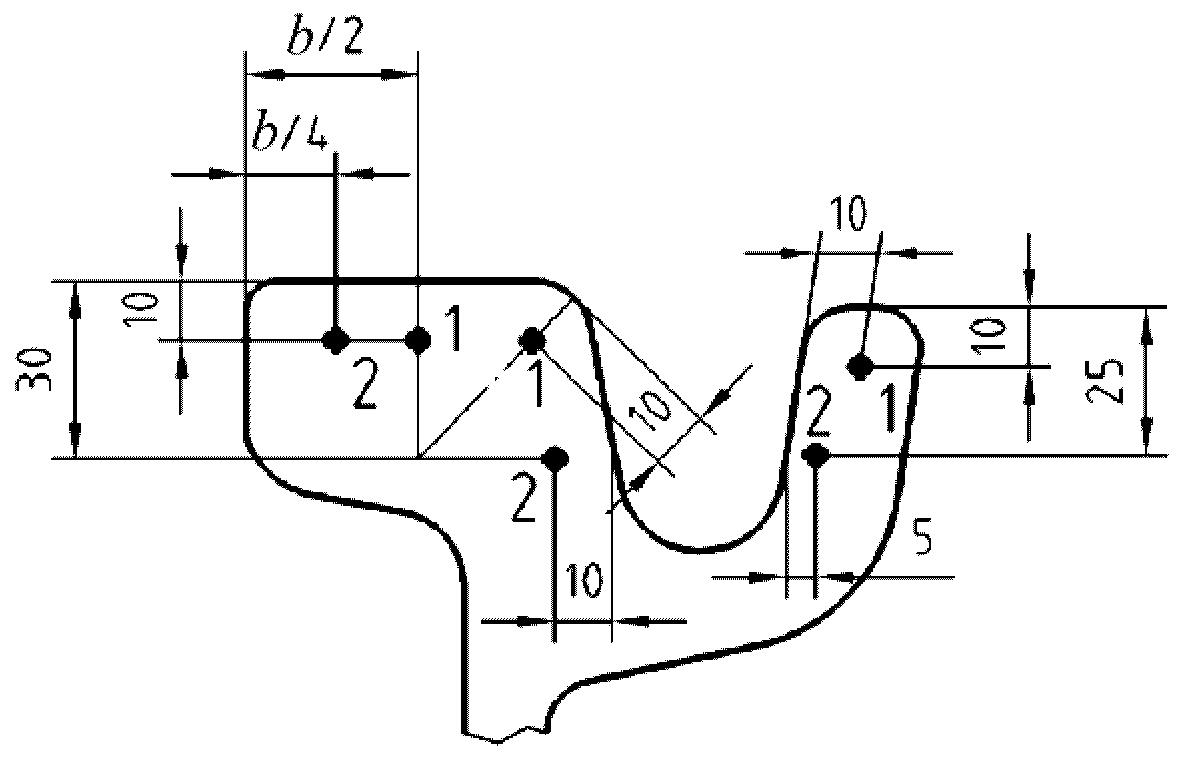
по сечению головки и губы
8.10. Контроль рельсов на флокены проводят по методике предприятия-изготовителя.
9.1. Транспортирование и хранение рельсов - по ГОСТ 7566.
Рельсы транспортируют железнодорожным, речным и морским видами транспорта по правилам перевозок, действующим на соответствующем виде транспорта.
9.2. Погрузку и крепление рельсов проводят в соответствии с Техническими условиями погрузки и крепления грузов, утвержденными соответствующими транспортными ведомствами.
По согласованию изготовителя с потребителем рельсы транспортируют поштучно или плотно увязанными в пачки с обвязкой по ГОСТ 7566.
(справочное)
ПРОКАТНЫХ КАЛИБРОВ
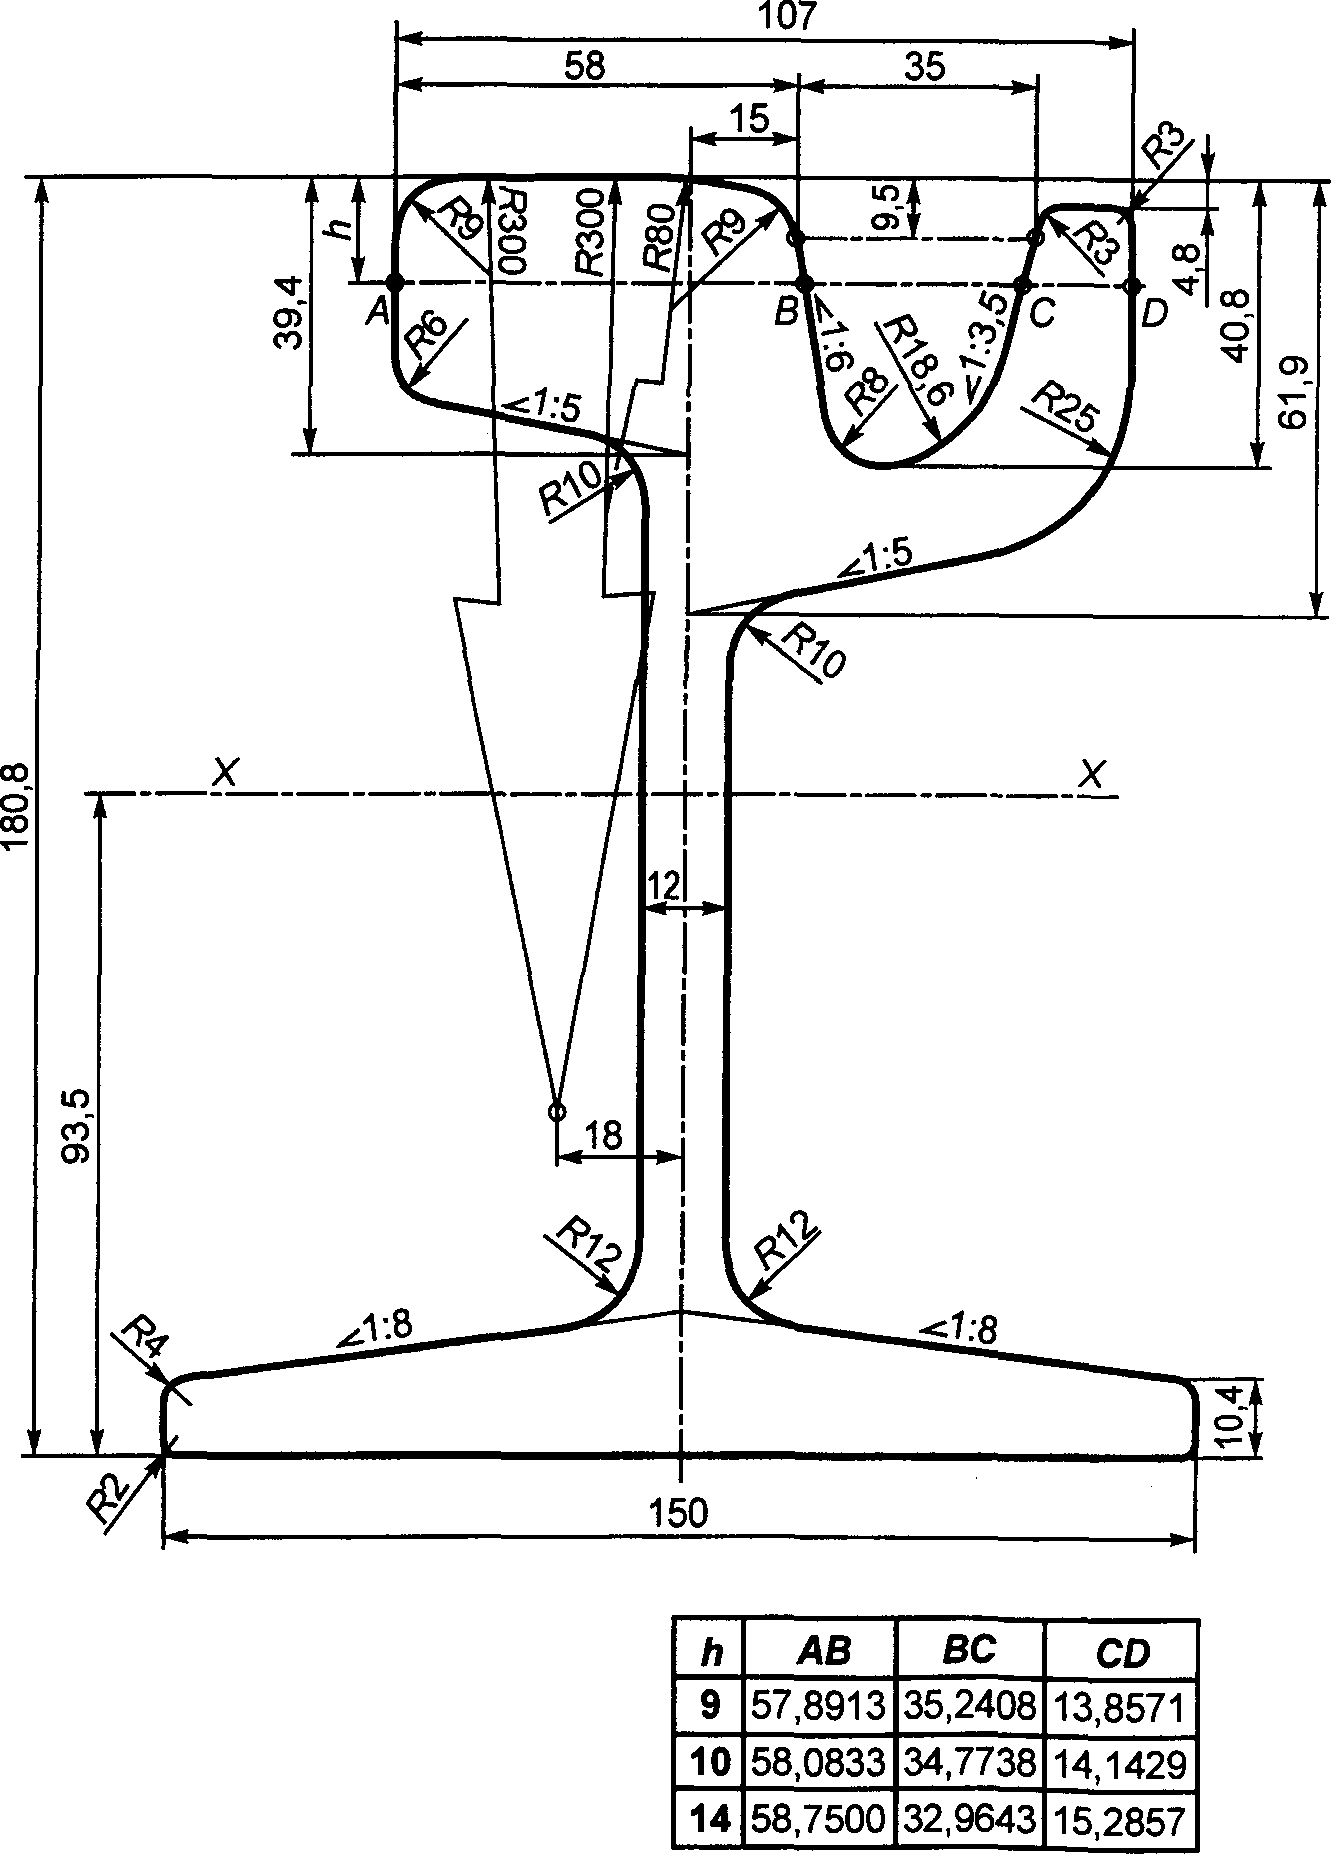
Рисунок А.1 - Профиль желобчатого рельса типа РТ58
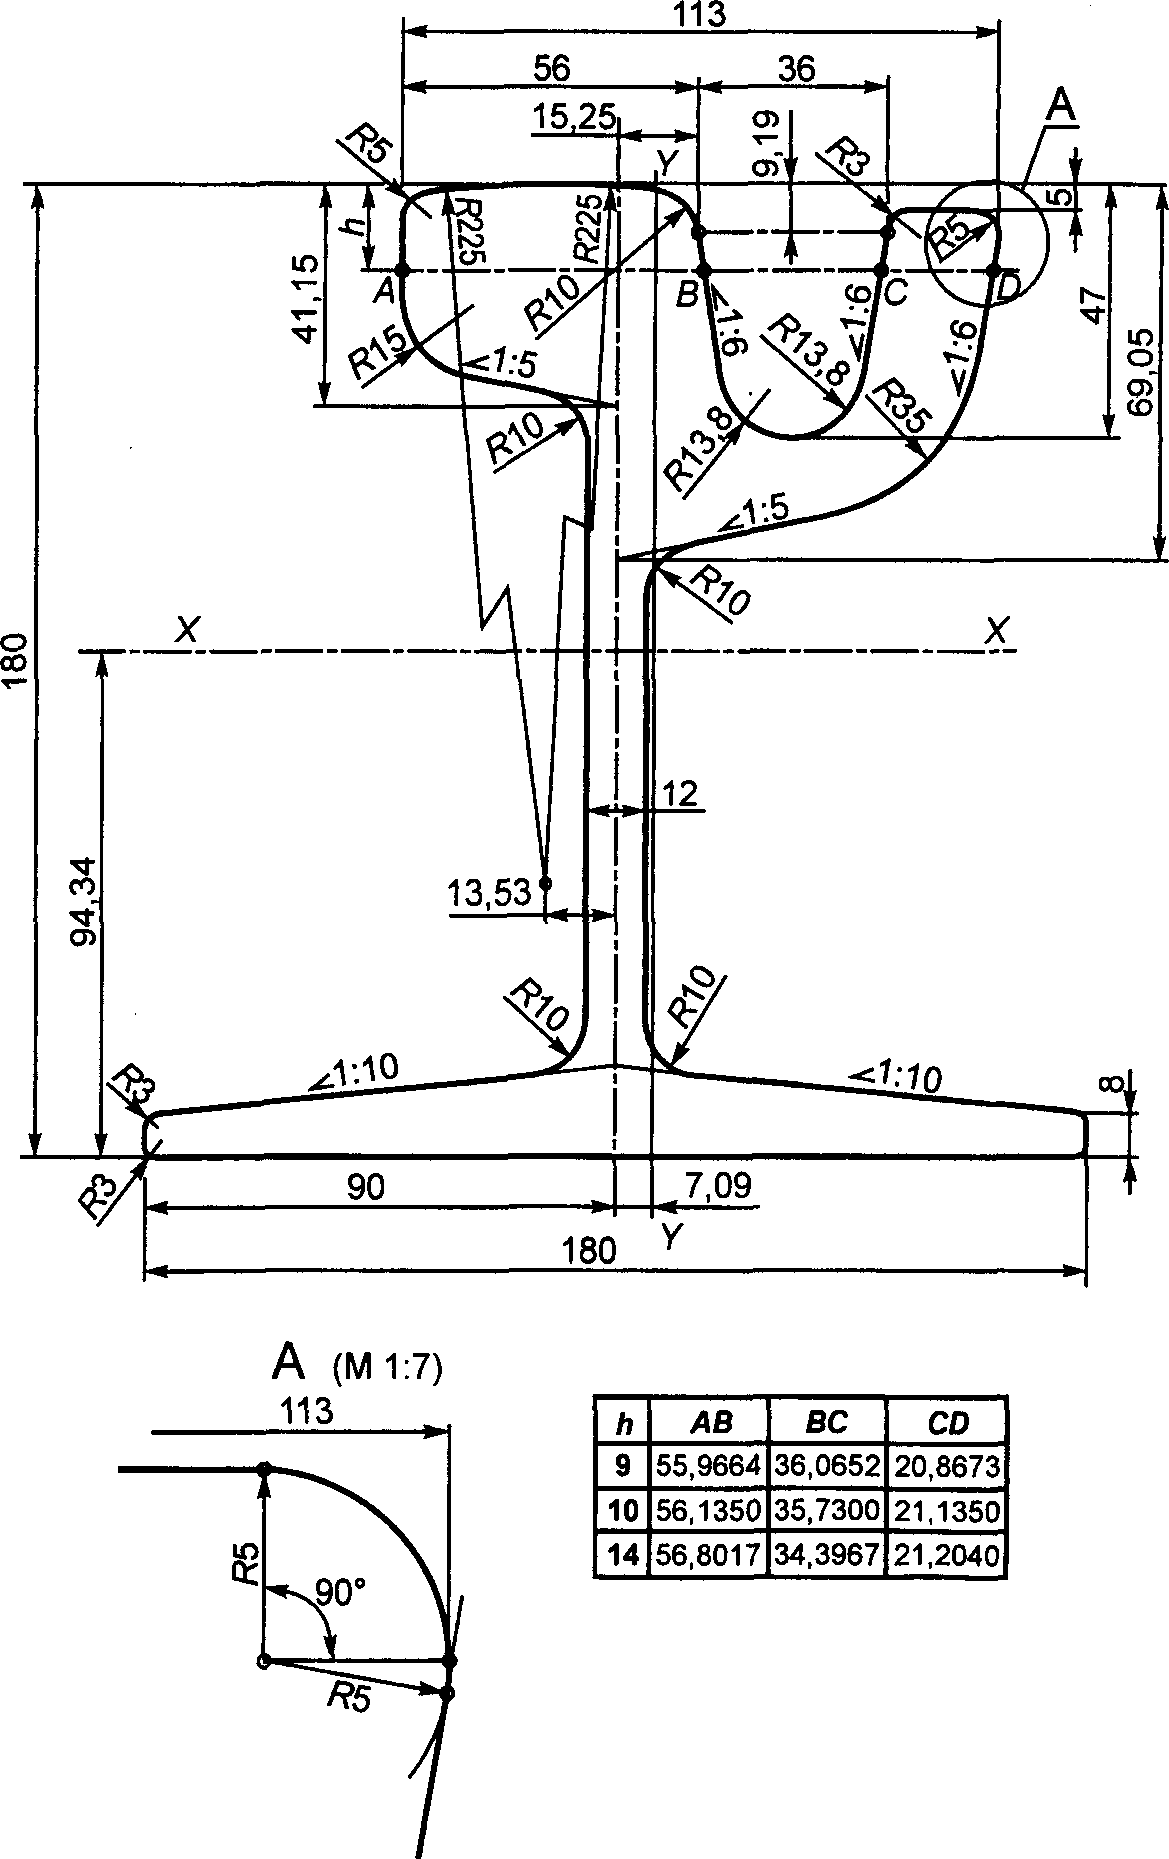
Рисунок А.2 - Профиль желобчатого рельса типа РТ60Е
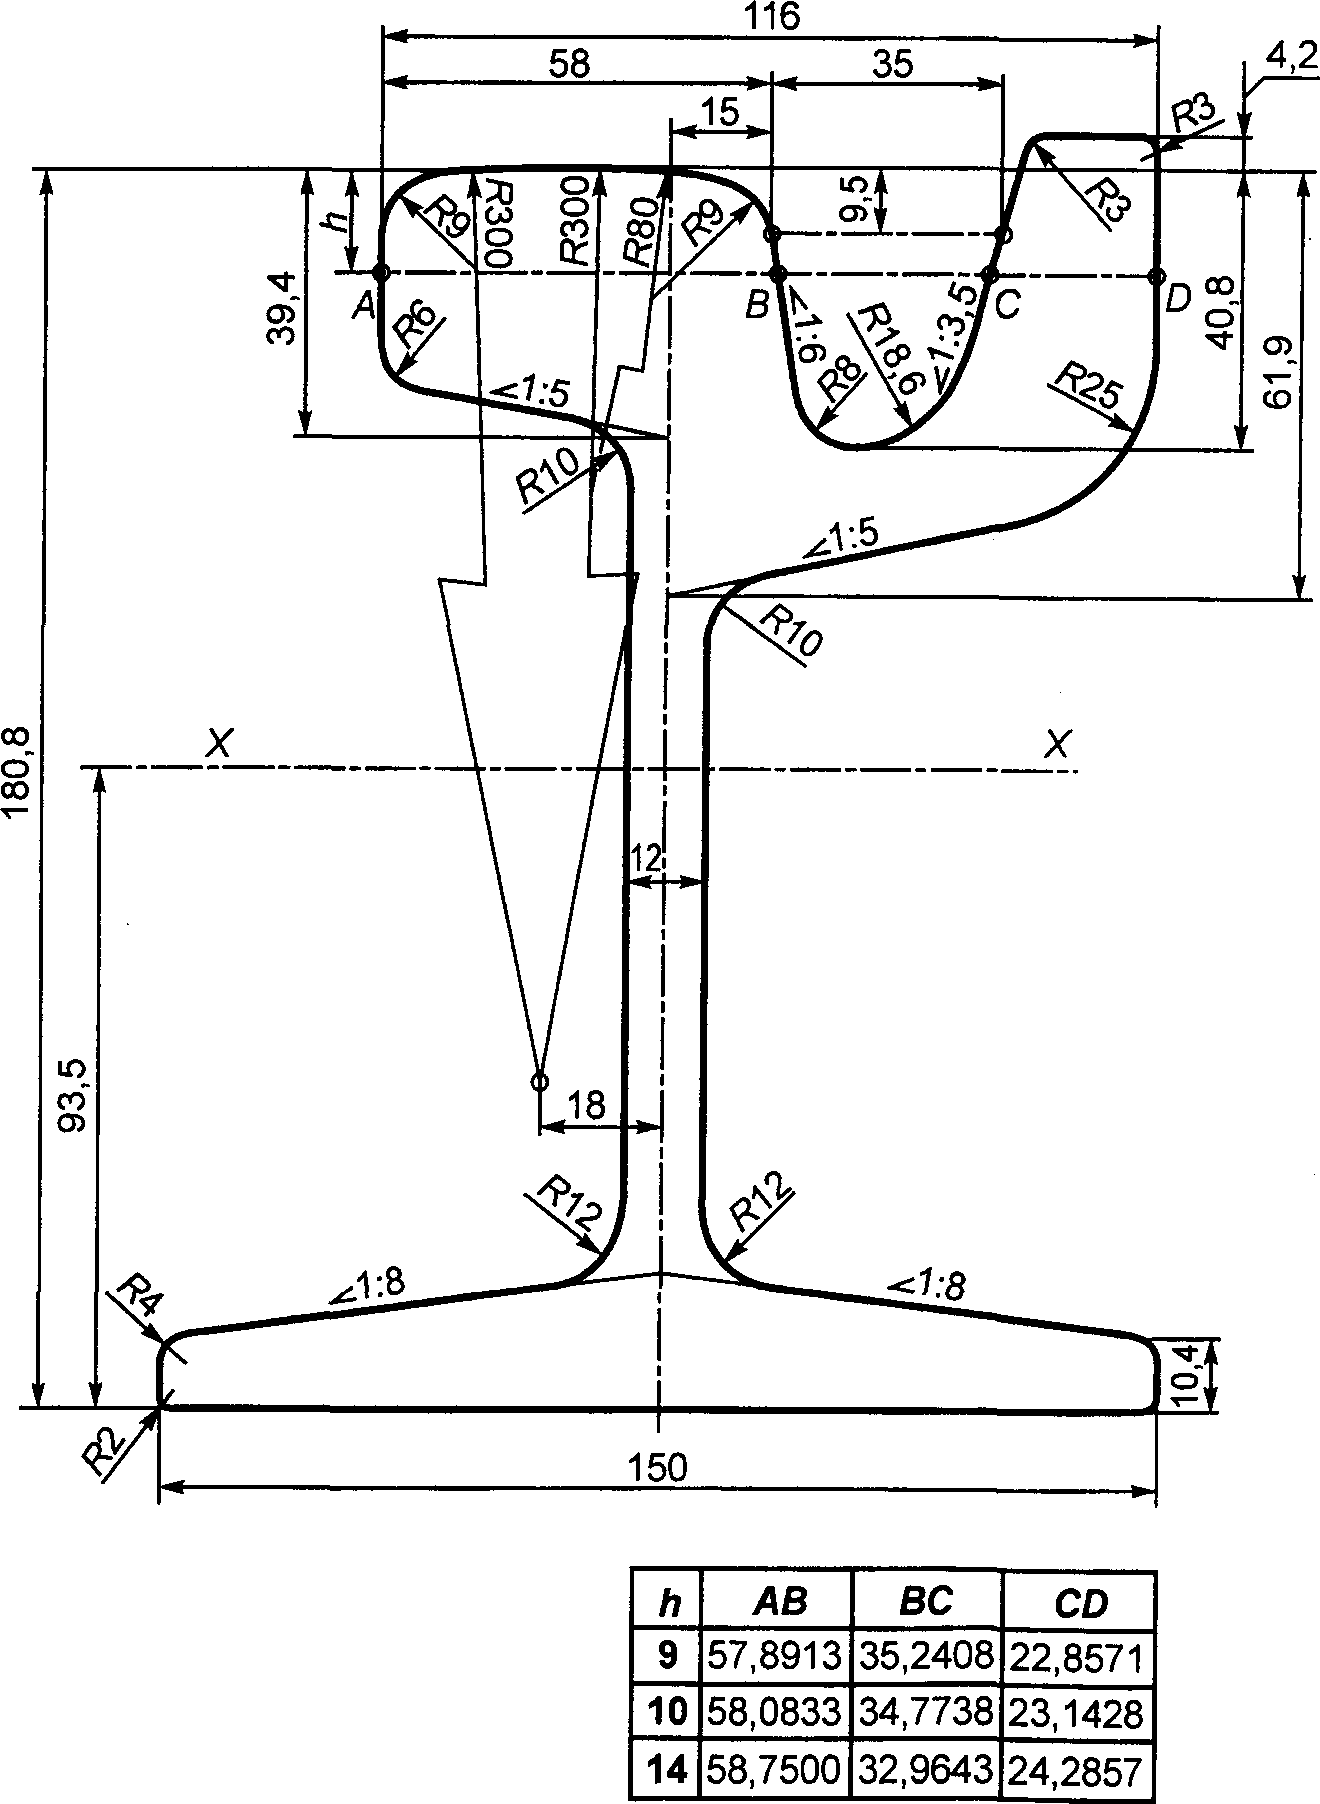
Рисунок А.3 - Профиль желобчатого рельса типа РТ62
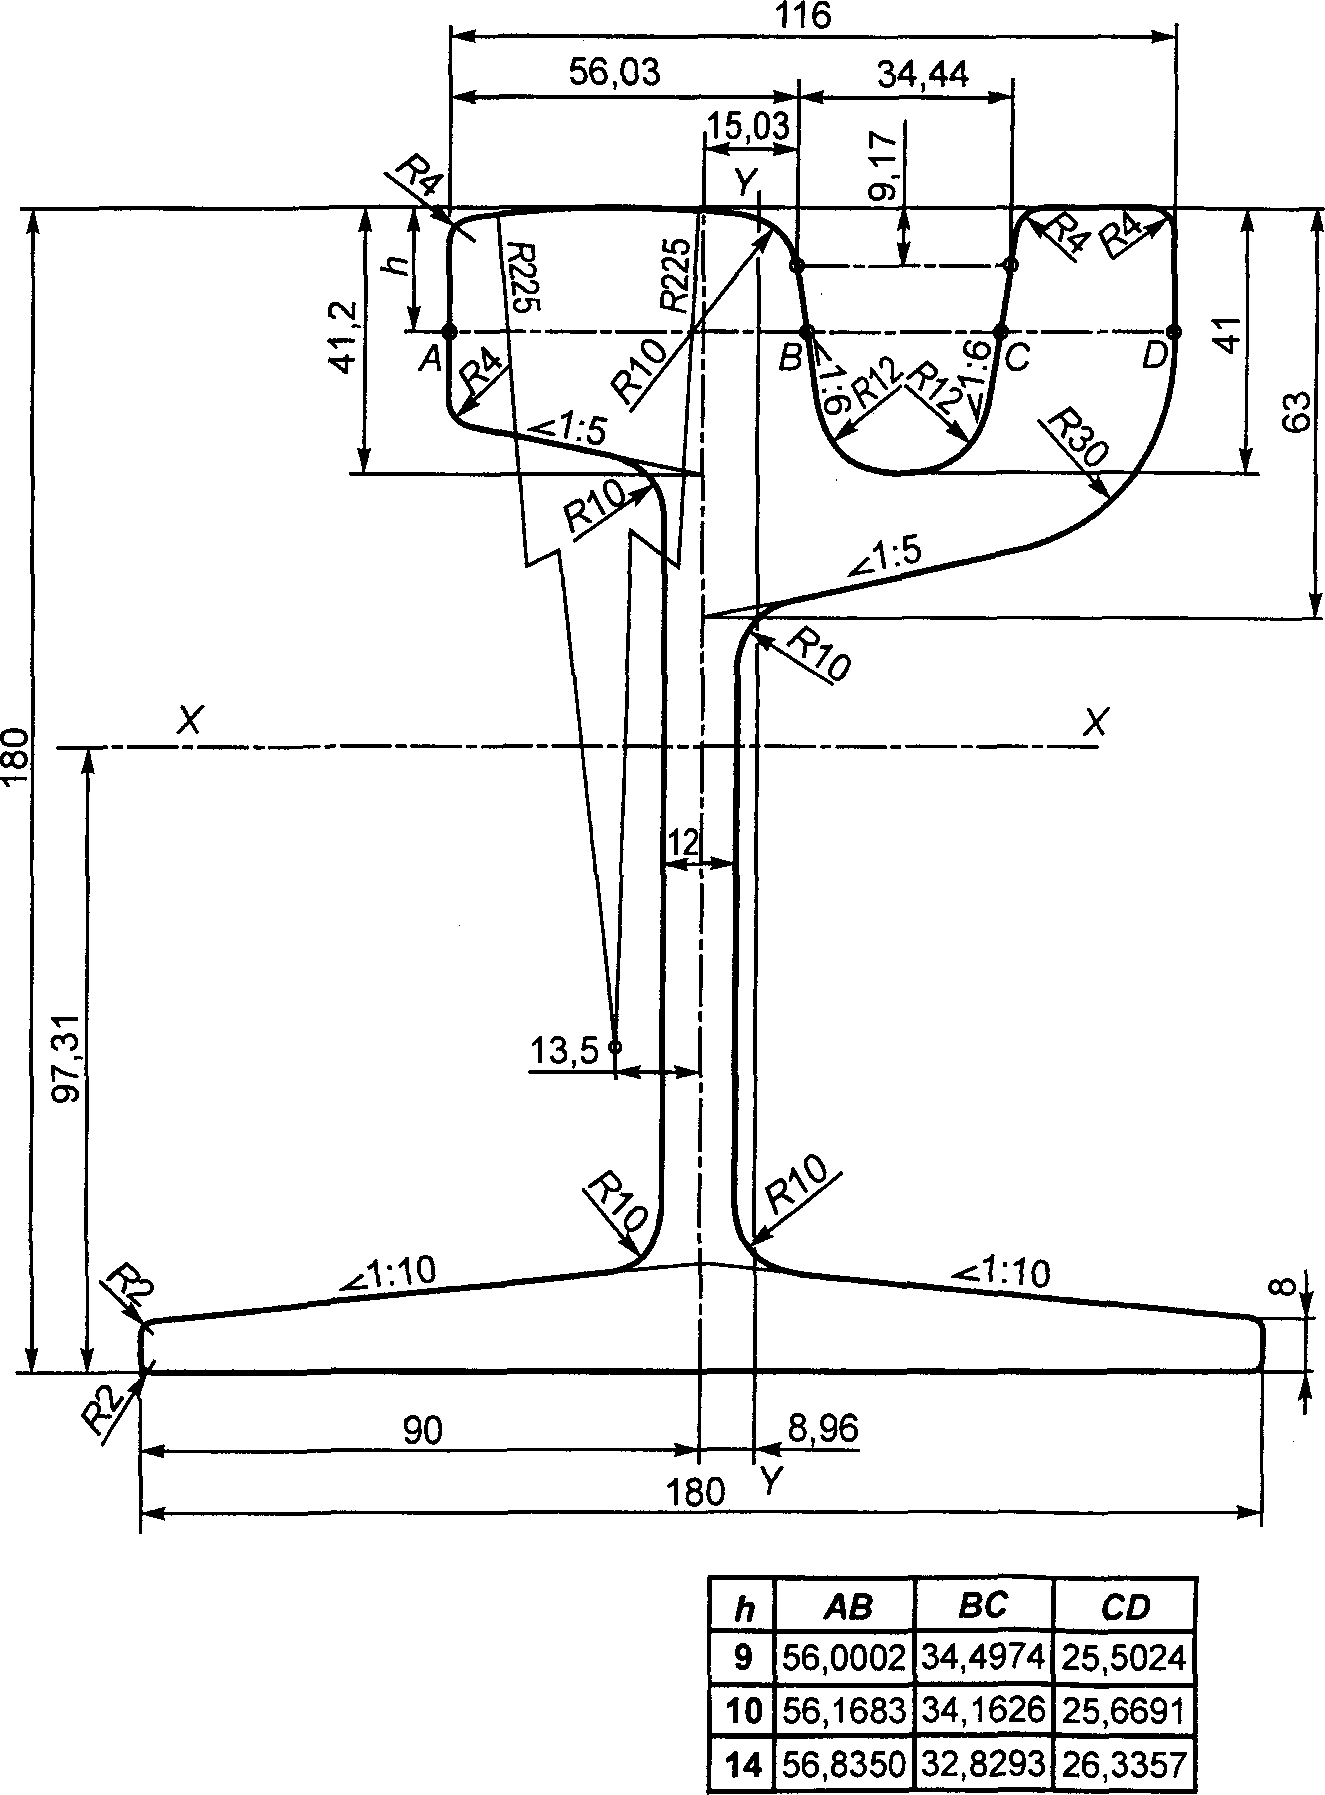
Рисунок А.4 - Профиль желобчатого рельса типа РТ62Е
(справочное)
Б.1. Расчетные параметры рельсов приведены в таблице А.1.
Таблица Б.1
Наименование параметра | Тип рельса | |||
РТ58 | РТ60Е | РТ62 | РТ62Е | |
Площадь поперечного сечения рельса, мм2 | 7336,67 | 7718,70 | 7910,62 | 7945,36 |
Расстояние от центра тяжести, мм: | ||||
до низа подошвы до верха головки | 93,5 87,3 | 94,34 85,66 | 98,4 82,4 | 97,31 82,69 |
Момент инерции по оси X - X, см4 | 3282,17 | 3352,9 | 3546,91 | 3535,5 |
Момент инерции по оси Y - Y, см4 | - | 928,56 | - | 1041,9 |
Момент сопротивления, см3: по низу подошвы по верху головки | 351,06 379,41 | 355,4 391,4 | 360,34 434,85 | 363,3 427,6 |
Момент сопротивления, см3: по наружной грани головки по наружной грани губы | - - | 95,6 112,0 | - - | 105,3 128,5 |
Линейная масса 1 м рельса, кг | 57,59 | 60,59 | 62,10 | 62,37 |
Теоретическая масса рельса длиной 12,5 м без болтовых отверстий, кг | 719,91 | 757,40 | 776,23 | 779,64 |
Теоретическая масса рельса длиной 12,5 м с болтовыми отверстиями, кг | 719,64 | 757,13 | 775,96 | 779,37 |
Примечание. Площадь поперечного сечения рельса и справочные величины вычислены по номинальным размерам. При расчете массы рельса плотность стали принята равной 7850 кг/м3. | ||||
EN 14811:2006 + A1:2009 | Железные дороги - Верхнее строение пути - Специальные рельсы - Желобчатые рельсы и сопутствующие конструкционные профили |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/37/gost_68023.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|