

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации В данном виде документ опубликован не был. Первоначальный текст документа опубликован в издании М.: Стандартинформ, 2016. Информацию о публикации документов, создающих данную редакцию, см. в справке к этим документам. Примечание к документу Документ включен в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия - национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза "О безопасности колесных транспортных средств" (ТР ТС 018/2011) и в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия - национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности колесных транспортных средств" (ТР ТС 018/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 25.12.2018 N 219). Изменение N 1 введено в действие на территории Российской Федерации Приказом Росстандарта от 27.09.2023 N 976-ст с 01.07.2024. Название документа "ГОСТ 33556-2015. Межгосударственный стандарт. Рессоры листовые автомобильных транспортных средств. Технические требования и методы испытаний" (введен в действие Приказом Росстандарта от 22.06.2016 N 667-ст) (ред. от 27.09.2023) "ГОСТ 33556-2015. Межгосударственный стандарт. Рессоры листовые автомобильных транспортных средств. Технические требования и методы испытаний"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Список изменяющих документов Приказом Росстандарта от 27.09.2023 N 976-ст) |
МКС 43.040.50
Дата введения
1 апреля 2017 года
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0-92 "Межгосударственная система стандартизации. Основные положения" и ГОСТ 1.2-2009 "Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, применения, обновления и отмены"
1 РАЗРАБОТАН Федеральным государственным унитарным предприятием "Центральный ордена Трудового Красного Знамени научно-исследовательский автомобильный и автомоторный институт "НАМИ" (ФГУП "НАМИ")
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 56 "Дорожный транспорт"
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 10 декабря 2015 г. N 48-2015)
За принятие проголосовали:
Краткое наименование страны по МК (ISO 3166) 004-97 | Код страны по МК (ISO 3166) 004-97 | Сокращенное наименование национального органа по стандартизации |
Армения | AM | Минэкономики Республики Армения |
Казахстан | KZ | Госстандарт Республики Казахстан |
Киргизия | KG | Кыргызстандарт |
Россия | RU | Росстандарт |
Таджикистан | TJ | Таджикстандарт |
4 Приказом Федерального агентства по техническому регулированию и метрологии от 22 июня 2016 г. N 667-ст межгосударственный стандарт ГОСТ 33556-2015 введен в действие в качестве национального стандарта Российской Федерации с 1 апреля 2017 г.
5 ВВЕДЕН ВПЕРВЫЕ
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе "Национальные стандарты", а текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
Настоящий стандарт распространяется на стальные малолистовые и многолистовые рессоры <1> и их элементы для автомобильных транспортных средств (АТС): грузовых и легковых автомобилей, автобусов, троллейбусов, автомобильных и тракторных прицепов и полуприцепов.
--------------------------------
<1> Малолистовые рессоры изготовляют из листов переменного продольного профиля, многолистовые рессоры - из листов постоянного продольного профиля. Различают одно-, двухлистовые рессоры, малолистовые рессоры, преимущественно состоящие из листов продольно-переменного по сечению профиля, и многолистовые, состоящие из листов, изготовленных из проката поперечным сечением по ГОСТ 7419, ГОСТ 103, а также комбинированные, состоящие как из листов продольно-переменного по сечению профиля, так и из листов, изготовленных из проката поперечным сечением по ГОСТ 7419, ГОСТ 103.
(сноска в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
В настоящем стандарте использованы нормативные ссылки на следующие межгосударственные стандарты:
ГОСТ 8.051-81 Государственная система обеспечения единства измерений. Погрешности, допускаемые при измерении линейных размеров до 500 мм
ГОСТ 9.032 Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Группы, технические требования и обозначения
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 15.309-98 Система разработки и постановки продукции на производство. Испытания и приемка выпускаемой продукции. Основные положения
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 103 Прокат сортовой стальной горячекатаный полосовой. Сортамент
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 164 Штангенрейсмасы. Технические условия
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 166 (ИСО 3599-76) Штангенциркули. Технические условия
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 427 Линейки измерительные металлические. Технические условия
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 868 Нутромеры индикаторные с ценой деления 0,01 мм. Технические условия
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 1763 Сталь. Методы определения глубины обезуглероженного слоя
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 2015 Калибры гладкие нерегулируемые. Технические требования
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 3333 Смазка графитная. Технические условия
ГОСТ 5639 Стали и сплавы. Методы выявления и определения величины зерна
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 5918 Гайки шестигранные прорезные и корончатые класса точности B. Конструкция и размеры
ГОСТ ISO 4032 Гайки шестигранные нормальные (тип 1). Классы точности A и B
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 7419-90 Прокат стальной горячекатаный для рессор. Сортамент
ГОСТ 7502 Рулетки измерительные металлические. Технические условия
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 7593 Покрытия лакокрасочные грузовых автомобилей. Технические требования
ГОСТ 7798 <1> Болты с шестигранной головкой класса точности B. Конструкция и размеры
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
--------------------------------
<1> В Российской Федерации действуют ГОСТ Р ИСО 8765-2013 "Болты с шестигранной головкой с мелким шагом резьбы. Классы точности A и B", ГОСТ Р ИСО 8676-2013 "Винты с шестигранной головкой с мелким шагом резьбы. Классы точности A и B", ГОСТ Р ИСО 4017-2013 "Винты с шестигранной головкой. Классы точности A и B", ГОСТ Р ИСО 4014-2013 "Болты с шестигранной головкой. Классы точности A и B".
(сноска введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 7796 Болты с шестигранной уменьшенной головкой класса точности B. Конструкция и размеры
ГОСТ 8026 Линейки поверочные. Технические условия
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 8233 Сталь. Эталоны микроструктуры
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 9012 (ИСО 410-82, ИСО 6506-81) Металлы. Метод измерения твердости по Бринеллю
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 9013 (ИСО 6508-86) Металлы. Метод измерения твердости по Роквеллу
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 10549 Выход резьбы. Сбеги, недорезы, проточки и фаски
ГОСТ 10905 Плиты поверочные и разметочные. Технические условия
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 14959 Металлопродукция из рессорно-пружинной нелегированной и легированной стали. Технические условия
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 15150-69 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 16504 Система государственных испытаний продукции. Испытания и контроль качества продукции. Основные термины и определения
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 21624 Система технического обслуживания и ремонта автомобильной техники. Требования к эксплуатационной технологичности и ремонтопригодности изделий
ГОСТ 25346 (ISO 286-1:2010) Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Система допусков на линейные размеры. Основные положения, допуски, отклонения и посадки
ГОСТ 25347 (ISO 286-2:2010) Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Система допусков на линейные размеры. Ряды допусков, предельные отклонения отверстий и валов
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 26877 Металлопродукция. Методы измерений отклонений формы
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ 30893.1 (ИСО 2768-1-89) Основные нормы взаимозаменяемости. Общие допуски. Предельные отклонения линейных и угловых размеров с неуказанными допусками
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
ГОСТ ISO 8673 Гайки шестигранные нормальные (тип 1) с мелким шагом резьбы. Классы точности A и B
(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов и классификаторов на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации (www.easc.by) или по указателям национальных стандартов, издаваемым в государствах, указанных в предисловии, или на официальных сайтах соответствующих национальных органов по стандартизации. Если на документ дана недатированная ссылка, то следует использовать документ, действующий на текущий момент, с учетом всех внесенных в него изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то следует использовать указанную версию этого документа. Если после принятия настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение применяется без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
(примечание в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
В настоящем стандарте применены термины по ГОСТ 16504, а также следующие термины с соответствующими определениями:
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
3.1 листовая рессора: Упругий элемент подвески, состоящий из стальных листов в сборе, имеющих одинаковую ширину и различную длину.
3.2 подвеска АТС: Совокупность устройств, связывающих мост или колеса с рамой (кузовом) АТС и предназначенных для уменьшения динамических нагрузок, передающихся АТС при движении по неровностям поверхности дороги, а также обеспечивающих передачу всех сил и моментов, действующих между колесами и рамой (кузовом).
3.3 упругий элемент подвески: Элемент подвески, за счет упругой деформации которого осуществляется снижение динамических нагрузок, передаваемых подрессоренной части АТС.
3.4 коренные листы многолистовой рессоры: Листы, длина которых более или равна межопорному расстоянию, установленному в конструкторской документации.
(п. 3.4 введен Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
4.1 Основные параметры и размеры рессор, которые указывают в конструкторской документации (КД), утвержденной в установленном порядке:
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
- нагрузка при осадке Pос, даН, или деформация при осадке Fос, мм;
- стрела выгиба под контрольной нагрузкой HК, мм (рисунок 1а);
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
- жесткость рессоры при контрольной нагрузке C, даН·см-1;
- расчетная длина рессоры L (расстояние между осями опор рессоры на АТС) в выпрямленном состоянии, мм (рисунок 1);
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
- расчетная длина дополнительной рессоры со скользящими концами L' (расстояние между осями опор дополнительной рессоры на АТС), мм;
(введено Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
- длина переднего конца рессоры (для несимметричных рессор) LA, мм;
- длина заднего конца рессоры (для несимметричных рессор) LB, мм;
- твердость листов после термообработки HB.
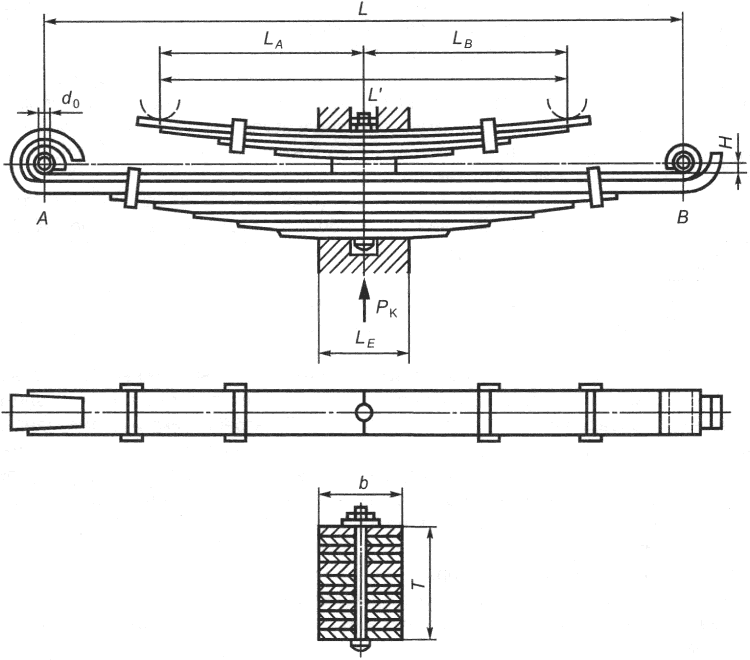
(рисунок 1 в ред. Изменения N 1, введенного в действие
Приказом Росстандарта от 27.09.2023 N 976-ст)
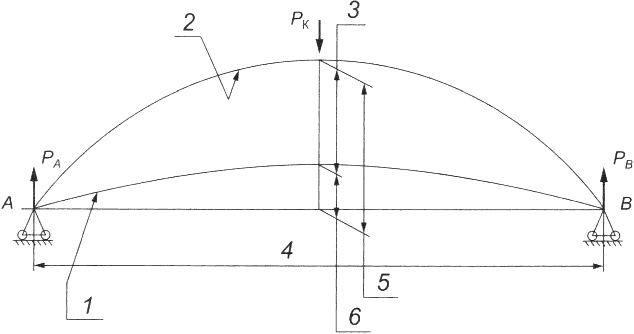
1 - положение вогнутой поверхности коренного листа
при контрольной нагрузке PК; 2 - положение вогнутой
поверхности коренного листа ненагруженной рессоры;
3 - прогиб fК рессоры под контрольной нагрузкой PК;
4 - расстояние между опорами рессоры; 5 - стрела выгиба
рессоры при отсутствии нагрузки H0; 6 - стрела выгиба
рессоры HК под контрольной нагрузкой PК
Примечание - Положение прямой AB и схема испытания рессоры указываются в КД разработчика (например, для рессоры с витыми ушками прямая AB - это расстояние между центрами ушков рессоры).
рессоры под контрольной нагрузкой.
(рисунок 1а введен Изменением N 1, введенным в действие
Приказом Росстандарта от 27.09.2023 N 976-ст)
Справочные параметры:
- ширина рессоры b, мм (рисунок 1);
- исключено с 01.07.2024. - Изменение N 1, введенное в действие Приказом Росстандарта от 27.09.2023 N 976-ст;
- высота пакета T, мм (рисунок 1);
- стрела выгиба рессоры при отсутствии нагрузки Hо, мм (рисунок 1а);
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
- прогиб под контрольной нагрузкой fк, мм (рисунок 1а);
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
- прогиб под нагрузкой осадки fос, мм.
- длина заделки рессоры LE, мм (рисунок 1);
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
- стрела выгиба рессоры H, мм (рисунок 1);
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
- максимальная нагрузка Pmax, даН, при определении жесткости рессоры при контрольной нагрузке, рекомендуется Pmax = 1,8 PК, даН (рисунок В.2);
(введено Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
- внутренний диаметр металлической втулки ушка d0, мм (рисунок 1).
(введено Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
4.2 Ширину листов рессоры следует выбирать из ряда 45, 50, 55, 60, 65, 70, 75, 80, 90, 100 и 120 мм, предпочтительными размерами являются 45, 65, 70, 75, 80, 90, 100 и 120 мм при обязательном условии обеспечения взаимозаменяемости и совместимости.
(п. 4.2 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
4.3 Значения внутреннего диаметра металлических втулок ушков d0 (рисунок 1), кроме втулок, предназначенных для работы совместно с резинометаллическими шарнирами, и втулок специальной конструкции приведены в таблице 1. Типоразмеры рессор и втулок, не указанные в таблице 1, устанавливают в КД разработчика. Допуск на внутренний диаметр втулок - не более IT 11 по ГОСТ 25346.
(п. 4.3 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
Таблица 1
В миллиметрах
Параметр | Значение | ||||
Ширина рессоры b | 65 | 75 | 90 | 100 | 120 |
Внутренний диаметр втулок ушков d0 | 20 | 30 | 30; (32) | 40 | 50 |
30 | 40 | 40; (42) | 50 | 60 | |
- | - | 50 | - | - | |
Примечание - Размеры, указанные в скобках, применять не рекомендуется. | |||||
4.4 Допуск на внутренний диаметр витых ушков (рисунок 1) с обработанными отверстиями не более IT 11 по ГОСТ 25346 (при согласовании с разработчиком КД, производителем АТС - не более IT12 по ГОСТ 25346), а для диаметров ушков с необработанной поверхностью отклонения не должны превышать +/- 0,25 мм.
(п. 4.4 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
4.5 Рекомендуемые размеры центровых болтов, хомутов и втулок распорных рессор приведены в приложениях А и Б. При необходимости по согласованию с разработчиком КД допускается применять болты, хомуты и втулки других конструкций.
(п. 4.5 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
5.1 Готовые рессоры и их элементы должны соответствовать требованиям настоящего стандарта, КД разработчика и нормативно-технической документации производителя рессор. Дополнительные требования, характеристики, отклонения от рекомендуемых настоящим стандартом геометрических размеров листов рессор и их элементов согласовываются между производителем АТС (потребителем) и производителем рессор. Согласованные изменения указывают в КД и утверждают в установленном порядке. Рессоры изготовляют из горячекатаной рессорно-пружинной стали по ГОСТ 14959 или технической документации на сталь, утвержденной в установленном порядке. Рекомендуется применять ванадийсодержащие стали.
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
Листы малолистовых рессор рекомендуется изготовлять из стального проката с закругленными кромками по ГОСТ 7419.
5.2 Устанавливают два класса рессор:
- 1-й класс - рекомендуется листы рессор изготавливать из полосы проката повышенной точности высококачественной рессорно-пружинной стали с индексом "А" - для легковых автомобилей, автобусов, троллейбусов;
- 2-й класс - рекомендуется листы рессор изготавливать из полосы проката обычной или повышенной точности - для грузовых автомобилей, прицепов и полуприцепов.
Марку стали, точность проката и серповидность полосы для изготовления листов рессор устанавливает разработчик КД по согласованию с производителем АТС.
(п. 5.2 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
Твердость листов после термообработки должна быть в пределах от 363 до 444 HB по всей длине листа. При этом допускаемая разность значений твердости всех листов рессоры, указанная в КД, не должна превышать 65 HB. В случае применения специальных видов термообработки твердость должна соответствовать требованиям КД.
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
Определение твердости по сечению листа допускается проводить по ГОСТ 9013 (в соответствии с требованиями КД).
(абзац введен Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
Для выполнения требований КД допускается расширение верхнего значения диапазона твердости листов рессоры после термообработки до 461 HB.
(абзац введен Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
5.4 Поверхности термически обработанных листов, в том числе их ребровые стороны, кромки концов листов, кромки отверстий, пробиваемых в листах, должны быть без расслоений, трещин, раковин, холодных забоин, насечек и подрезов в местах механической обработки листов и других дефектов механического или металлургического происхождения, снижающих долговечность рессоры.
На торцах листов (кроме коренных листов, листов с хомутами или другими технологическими и конструктивными отверстиями) рессор, изготовленных из несимметричных профилей проката, таких как трапециевидно-ступенчатый, T-образный, трапециевидный, допускаются по согласованию с разработчиком КД единичные сколы длиной до 20 мм от торца листов на ширину полки B2 по ГОСТ 7419-90 (чертеж 2, таблица 3).
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
На торцах листов многолистовой рессоры в сборе (кроме коренных листов, листов с хомутами или другими технологическими и конструктивными отверстиями), изготовленных из полосового симметричного профиля проката, допускается по согласованию с разработчиком КД единичный скол по торцу размером до 10 мм в длину листа, на 1/4 ширины и на 1/2 толщины листа. Размер скола определяют как максимальное расстояние между краями единичного скола, расположенного по торцу соответствующего направления габарита листа (длина, ширина, толщина). Количество сколов на листах рессоры - не более одного от каждого торца.
(абзац введен Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
Для малолистовых рессор ограничения по сколам устанавливает разработчик КД.
(абзац введен Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
Наличие любых сколов на листах со стороны, противоположной работающей на растяжение, и контакт сколов с соседним листом не допускаются.
(абзац введен Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
Дополнительные требования к поверхности, в том числе к торцевым сколам, указывает разработчик в КД.
(абзац введен Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
5.5 Поверхности листов рессор, работающие на растяжение, подвергают поверхностному упрочнению (дробеструйному наклепу и др.). Листы малолистовых рессор рекомендуется подвергать дробеструйному наклепу в напряженном состоянии.
5.6 Глубина общего обезуглероженного слоя (феррит + переходная зона) термически обработанных листов не должна превышать допустимую по ГОСТ 14959 глубину обезуглероженного слоя рессорного проката до термообработки. Допускается увеличение глубины обезуглероженного слоя в местах, подвергаемых вторичному нагреву. Для листов из ванадийсодержащих сталей допускается снижение содержания углерода в поверхностном слое (1,5% толщины листа) не более чем на 20%, содержания его в сердцевине и содержания тонкозернистого отпущенного мартенсита или тросто-мартенсита - не менее 80%.
5.7 Серповидность термически обработанных листов (рисунок 2) не должна превышать значений, приведенных в ГОСТ 7419.
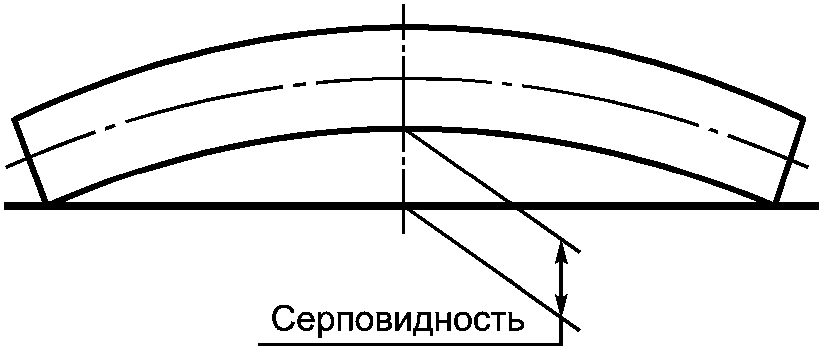
Рисунок 2
5.8 Для уменьшения серповидности допускается холодная правка термически обработанных листов длиной более 800 мм, а также механическая обработка концов коренных листов при условии обеспечения требуемой долговечности рессор, определяемой при стендовых ресурсных испытаниях.
(п. 5.8 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
5.9 Номинальный диаметр центрового отверстия должен превышать номинальный диаметр центрового болта не более чем на 0,5 мм. Отклонения размеров отверстия по наименьшему диаметру не должны превышать 0,5 мм, при этом операцию изготовления центрового отверстия (штамповка и т.п.) начинают со стороны поверхности растяжения листа. Со стороны поверхности растяжения листа отверстие рекомендуется выполнять радиусом закругления от 2 до 4 мм или с фаской от 1 до 2 мм.
5.10 Предельные отклонения центрового отверстия, фиксирующей выдавки, формовок под накладное ушко и отверстий под крепление хомутов от продольной оси симметрии рессорного листа не должны превышать 1 мм при ширине листа от 45 до 90 мм включительно и 1,4 мм - при ширине листа 100 мм и более. При наличии двух выдавок, предназначенных для фиксации листов в центральной части рессоры, сумма их отклонений в различные стороны от продольной оси листа - не более 0,3 мм.
(п. 5.10 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
5.11 Отклонения длины листов рессор, кроме листов с оттянутыми концами, в выпрямленном (спрямленном) состоянии не должны превышать +/- 3 мм. Длину листа в изогнутом состоянии (с радиусом) определяют как среднее арифметическое значение результатов измерений длины листа по вогнутой и выгнутой поверхностям (см. 7.8.2).
Отклонения длины листов с оттянутыми концами устанавливают в КД.
(п. 5.11 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
5.12 Отклонения расстояния от торца листа до поперечной оси рессоры (оси отверстия под центровой болт или промежуточной оси центрирующих выдавок), кроме коренных листов с витыми ушками и листов с оттянутыми концами, не должны превышать +/- 1,5 мм. Измерение проводят с одной из сторон листа.
5.14 Закрепление втулок, резинометаллических шарниров (сайлентблоков) в ушках рессоры должно исключать их проворот и осевое смещение относительно ушков во время работы АТС. Методы контроля надежности крепления при необходимости должны быть согласованы между производителем рессор и производителем АТС.
Для гарантированного исключения проворота и осевого смещения втулок или резинометаллических шарниров в ушках во время работы рессоры необходимо назначить либо определить посадку с натягом (наименьший и наибольший натяг), определить предельные отклонения, класс допуска отверстия (обработанной внутренней поверхности ушка) и класс допуска вала (наружный диаметр втулки или резинометаллического шарнира) в соответствии с требованиями ГОСТ 25346 (допускается применение ГОСТ 25347). Допускается обеспечивать исключение проворота и осевого смещения втулок или резинометаллических шарниров с помощью дополнительных конструктивных деталей, фиксирующих втулки или резинометаллические шарниры в ушках рессоры.
(п. 5.14 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
5.15 Допуски перпендикулярности оси ушка рессоры с запрессованной втулкой, измеренные на расстоянии 250 мм от продольной плоскости рессоры, не должны быть более 3 мм в горизонтальной плоскости и 4 мм в вертикальной плоскости (рисунок 3).
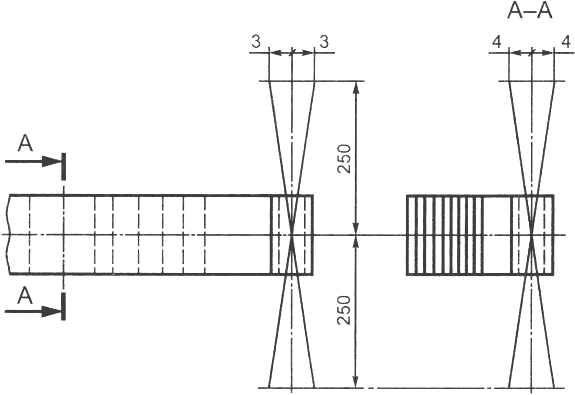
Рисунок 3
(рисунок 3 в ред. Изменения N 1, введенного в действие
Приказом Росстандарта от 27.09.2023 N 976-ст)
5.16 Суммарное смещение листов рессоры в поперечном направлении по отношению к коренному листу в средней части рессоры на длине заделки LE (рисунок 1) не должно быть более 1,5 мм для рессор 1-го класса и 2 мм - для рессор 2-го класса.
Допуск на ширину ушка, подвергаемого механической обработке, не должен быть более h11 по ГОСТ 25346; для ушков с резиновыми втулками допуск указывают в КД.
5.17 Хомуты рессоры не должны препятствовать свободному перемещению листов в процессе работы рессоры.
Гайки болтов хомутов (за исключением стяжных транспортных хомутов) должны быть зафиксированы от самоотвинчивания (кернение и т.п.). Допускаемое отклонение симметричности хомута относительно поперечной оси симметричной рессоры - не более 5 мм. Отклонение расположения хомутов относительно поперечной оси несимметричной рессоры - в соответствии с требованиями КД.
Минимальный размер от хомута до ближайшего торца рессорного листа, на котором закреплен хомут, - не более 5 мм.
Рекомендуемые размеры хомутов приведены в приложении Б.
(п. 5.17 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
5.18 Каждую рессору после сборки подвергают двукратной осадке (если другое количество осадок не указано в КД) нагрузкой, соответствующей напряжению в наиболее нагруженном листе рессоры, равному от 100 до 120% предела текучести материала на растяжение в многолистовой рессоре и от 110 до 130% - в малолистовой рессоре. При повторной (контрольной) осадке в рессоре не должно возникать остаточных деформаций. Допускаемая абсолютная погрешность измерения при определении стрелы выгиба рессоры при отсутствии нагрузки - не более +/- 1 мм.
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
При специальных видах термообработки нагрузку осадки устанавливают в КД.
5.19 Одну из трущихся смежных поверхностей листов перед сборкой рессор смазывают графитной смазкой по ГОСТ 3333. При применении специального антикоррозийного покрытия листов или прокладок между ними поверхности листов допускается не смазывать.
5.20 Зазоры между листами многолистовой рессоры, стянутой в средней части до соприкосновения листов (кроме листов специальных конструкций, имеющих прокладки между листами или вставки на концах листов и рессор, имеющих листы с двойными радиусами гибки либо последовательно включаемые листы, межлистовые зазоры для которых указывают в КД), должны быть не более 0,3 мм при длине зазора до 75 мм. При длине зазора свыше 75 мм до 1/4 длины меньшего из двух смежных листов межлистовые зазоры не должны быть более, мм:
1,2 - при номинальной толщине листов до 8 мм включ.;
2,0 - при номинальной толщине листов св. 8 до 16 мм включ.;
2,8 - при номинальной толщине листов св. 16 мм.
Для листов разной толщины номинальным считают наименьшее значение.
Зазор должен плавно уменьшаться по мере удаления от середины длины. При длине зазора до 75 мм его концы определяют щупом 0,05 мм или на просвет; при длине свыше 75 мм - щупом 0,3 мм.
Зазор между отбойным (накладным) и коренным листами, а также на участке крепления накладного ушка устанавливают в КД.
5.21 Зазор на расстоянии до 10 мм от конца листа (кроме листов, имеющих специальную конструкцию концов - оттянутые концы и т.п.) не должен превышать 0,4 мм. На листах длиной более 0,7 длины рессоры указанный зазор допускается на длине 40 мм от конца листа при условии устранения этих зазоров под нагрузкой, составляющей 15% контрольной нагрузки, при этом обязательно проверяют отсутствие зазора на расстоянии 10 мм от конца листа.
Требования 5.20 и 5.21 считают невыполненными, если зазор превышает допустимое значение хотя бы в одной точке по ширине листа (рисунок 4).
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
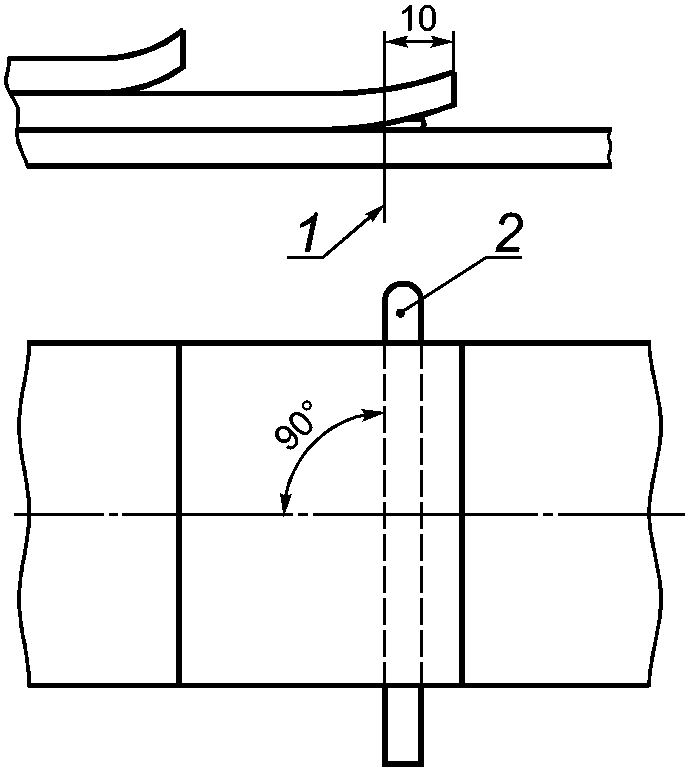
1 - предельное положение щупа; 2 - щуп
Рисунок 4
5.22 Листы малолистовых рессор должны соприкасаться только в центральном креплении через прокладки (при их наличии) и по рабочим концам. В остальной части рессоры зазор между листами при любых деформациях должен быть не менее 1 мм.
5.23 Отклонение стрелы выгиба рессоры под контрольной нагрузкой от значения, указанного в КД, не должно превышать +/- 5 мм.
Для рессор 2-го класса и рессор 1-го класса с оттянутыми концами допускается увеличение отклонений стрелы выгиба под контрольной нагрузкой до +/- 10 мм при условии последующей сортировки рессор на две размерные группы. Разность значений стрел выгиба рессор под нагрузкой в каждой группе не должна превышать 10 мм. Установка рессор разных групп на одно и то же АТС не допускается.
Контрольную нагрузку рекомендуется устанавливать равной статической нагрузке на рессору, определяемой по полной массе базовой модели АТС.
Рессоры, поставляемые только в качестве запасных частей, допускается не сортировать на группы.
5.24 Отклонения от номинальных значений жесткости рессоры не должны превышать:
- +/- 6% - для рессор 1-го класса;
- +/- 8% - для рессор 2-го класса.
Внутренняя поверхность втулок ушков рессоры должна быть защищена от окраски и покрыта слоем нейтральной смазки. На наружной поверхности рессоры перед окраской смазка не допускается.
(абзац введен Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
Поверхность лакокрасочного покрытия по внешнему виду должна соответствовать требованиям ГОСТ 9.032.
(абзац введен Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
Для рессор легковых автомобилей рекомендуется полистовая окраска.
Малолистовые рессоры должны иметь полистовую окраску.
- товарный знак предприятия-изготовителя;
- клеймо технического контроля;
- обозначение размерной группы (при наличии);
- дату выпуска (месяц, год);
- единый знак обращения продукции (EAC) на рынке государств Таможенного союза (при поставках в качестве запасных частей).
Место и способы маркировки (способ обозначения размерных групп) должны быть согласованы между производителем рессор и разработчиком КД и указаны в КД.
(п. 5.26 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
5.27 Ресурс рессор должен соответствовать ресурсу АТС при эксплуатации в условиях первой категории эксплуатации по ГОСТ 21624.
Критерием предельного состояния рессоры является трехразовая замена листов у многолистовой рессоры и одноразовая - у малолистовой, а также проседание (невосстанавливаемое уменьшение контрольной стрелы выгиба рессоры) более чем на 20% деформации рессоры при изменении нагрузки от статической до максимальной (приложение В).
5.28 Комплектация рессоры, правильность сборки, качество стопорения резьбовых соединений (момент затяжки резьбовых соединений) должны соответствовать требованиям КД и нормативно-технической документации (НТД) производителя рессор.
(п. 5.28 введен Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
(раздел 6 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
6.1 Испытание и контроль качества выпускаемой продукции проводят в соответствии с ГОСТ 15.309, требованиями настоящего стандарта, КД разработчика и НТД производителя рессор.
6.2 Рессоры подвергают следующим видам испытаний:
- приемо-сдаточные (с применением сплошного и выборочного контроля);
- периодические;
- определительные;
- типовые;
- сертификационные (при поставках в качестве запасных частей).
6.3 При приемо-сдаточных испытаниях (с применением сплошного контроля) проверяют:
- комплектность (см. 5.28);
- правильность сборки (см. 5.28);
- качество стопорения резьбовых соединений (момент затяжки резьбовых соединений) (см. 5.28);
- отсутствие механических повреждений (см. 5.4);
- наличие смазки (см. 5.19);
- состояние защитного покрытия (см. 5.25);
- наличие маркировки (см. 5.26).
6.4 При приемо-сдаточных испытаниях (с применением выборочного контроля) проверяют:
- твердость листов после термообработки (см. 5.3);
- качество поверхностного упрочнения (см. 5.5);
- глубину обезуглероженного слоя (см. 5.6);
- наличие (отсутствие) остаточной деформации после контрольной осадки (см. 5.18);
- стрелу выгиба HК под контрольной нагрузкой (см. 5.23);
- перпендикулярность оси ушка рессоры с запрессованной втулкой к продольной оси рессоры в горизонтальной и вертикальной плоскостях (см. 5.15);
6.5 Объем выборки (в том числе для проведения повторной проверки) устанавливает производитель продукции в НТД на конкретный вид изделия (при отсутствии иных требований разработчика КД).
6.6 Периодические испытания проводят для проверки стабильности технологического процесса, нагрузочных характеристик рессор и их элементов при циклических испытаниях рессор на долговечность (стендовые периодические ресурсные испытания).
Определительные испытания при циклических испытаниях рессор на долговечность (определительные ресурсные испытания) проводят для определения ресурса до первого отказа (см. 5.27) - поломка листа рессоры, проседание рессоры.
6.7 Объем и периодичность определительных ресурсных испытаний и периодических ресурсных испытаний приведены в приложении В.
6.8 Типовые испытания проводят в соответствии с требованиями ГОСТ 15.309-98 (приложение А).
6.9 В случае несоответствия требованиям настоящего стандарта хотя бы одной рессоры из числа отобранных для проверки рессор проводят повторную проверку на удвоенном количестве рессор контролируемой партии. Результаты повторной проверки являются окончательными и распространяются на всю партию.
Примечание - Партией считают:
- у изготовителя: количество рессор одного наименования, изготовленных в течение определенного интервала времени, по одному чертежу, по одной и той же нормативно-технической документации, одновременно предъявляемых для контроля;
- у потребителя: количество рессор одного наименования, изготовленных в течение определенного интервала времени, по одному чертежу, по одной и той же нормативно-технической документации, одновременно поступивших от изготовителя по одному отгрузочному документу.
6.10 Для проведения сертификационных испытаний предъявляют рессоры одного типоразмера в количестве не менее 3 шт., КД, технические условия или техническое описание.
Рессоры подвергают наружному осмотру и проводят испытания по определению нагрузочных характеристик на соответствие требованиям КД (наличие/отсутствие остаточной деформации, стрела выгиба под контрольной нагрузкой, жесткость рессоры) и [1] (в объеме стендовых лабораторных испытаний).
(раздел 7 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
7.1 Условия проведения испытаний должны соответствовать нормальным климатическим условиям в соответствии с ГОСТ 15150-69 (пункт 3.15).
Освещенность места проведения испытаний (стационарных участков контроля) должна быть достаточной для надежного определения контролируемых показателей и параметров, но не менее 300 лк.
7.2 Рекомендуемая очередность проведения визуального контроля (при приемо-сдаточных испытаниях с применением сплошного контроля):
до окраски рессор определяют:
- комплектность;
- правильность сборки;
- отсутствие механических повреждений;
- качество стопорения резьбовых соединений (момент затяжки резьбовых соединений);
- наличие смазки;
- наличие клейма технического контроля (если иное требование не указано в КД);
после окраски рессор определяют:
- состояние защитного покрытия;
- наличие маркировки.
7.3 Порядок и диапазон определения результатов сплошного контроля:
- комплектность и правильность сборки продукции проверяют на соответствие требованиям спецификации сборочного чертежа, технологической документации, КД (при наличии трехмерной модели рессоры в сборе). Диапазон определения результатов контроля: соответствует/не соответствует;
- отсутствие механических повреждений (см. 5.4) контролируют как до сборки рессоры на поверхности, гранях, кромках и торцах каждого листа рессоры, так и после сборки на рессоре в сборе. Диапазон определения результатов контроля: наличие/отсутствие;
- качество стопорения резьбовых соединений контролируют после сборки рессоры, определяя наличие раскернивания (расклепывания) резьбовых концов стяжных болтов хомутов для предотвращения самоотвинчивания гаек. Диапазон определения результатов контроля: наличие/отсутствие;
- наличие смазки на поверхности листов (см. 5.19) контролируют в процессе сборки рессоры, отсутствие смазки на поверхности листов (см. 5.25) контролируют перед окраской листов или рессоры в сборе. Диапазон определения результатов контроля: наличие/отсутствие;
- наличие (и место расположения) клейма технического контроля контролируют в соответствии с требованиями КД. Диапазон определения результатов контроля: наличие/отсутствие;
- состояние защитного покрытия (после полистовой окраски или после окраски рессоры в сборе) контролируют непосредственно на рессоре или листах рессоры в соответствии с требованиями ГОСТ 7593, внешний вид - в соответствии с требованиями ГОСТ 9.032. Диапазон определения результатов контроля: соответствует/не соответствует;
- наличие маркировки определяют в соответствии с требованиями, указанными в конструкторской и/или технологической документации;
- контроль момента затяжки резьбовых соединений на соответствие требованиям КД проводят с применением динамометрического (моментного или предельного) ключа;
- момент затяжки измеряют непосредственно в начале вращения по направлению дальнейшей затяжки (крутящий момент трогания с места).
Допускаемая основная (относительная) погрешность момента затяжки - не более 4% (для ключа с цифровым индикатором значение допускаемой погрешности включает погрешность, обусловленную разрешением индикатора).
7.4 Размеры допускаемых единичных сколов на торцах каждого листа в процессе сборки рессоры (см. 5.4) определяют штангенциркулем по ГОСТ 166 (класс точности 1).
7.5 Проведение приемо-сдаточных испытаний (с применением выборочного контроля)
7.5.1 Определение глубины обезуглероженного слоя (см. 5.6) проводят по методу, принятому на предприятии-изготовителе, указанному в НТД производителя рессор, в соответствии с методами, представленными в ГОСТ 1763.
Допускается глубину обезуглероженного слоя определять после обработки дробью (поверхностного упрочнения).
7.5.2 Качество поверхностного упрочнения (см. 5.5) определяют в процессе обработки поверхности листа дробью в соответствии с НТД производителя рессор, содержащей требования к условиям обработки, порядок подготовки и порядок проведения определения качества поверхностного упрочнения, правила оформления результатов контроля.
7.6 Твердость поверхности (и по сечению при наличии требования в КД или НТД производителя) листов определяют до сборки рессоры. При определении твердости на поверхности листов рессоры в соответствии с КД (см. 5.3) требования к условиям проведения измерений, к средствам измерений, порядку подготовки к проведению измерений, порядку проведения измерений, правилам обработки и оформления результатов измерений должны соответствовать требованиям ГОСТ 9012, при определении твердости по сечению листа - ГОСТ 9013.
Определение твердости листов после термообработки (HB) проводят в трех точках, равномерно разнесенных по длине листа. В местах измерения твердости (поверхность листа очищают ветошью от окалины и масла, если измерение проводится до окраски) зачищают площадку размером от 100 до 2500 мм2 на глубину гарантированного удаления обезуглероженного слоя (рекомендуемая глубина зачистки от 1% до 3% от толщины листа).
7.7 Условия определения величины зерна, средства определения, подготовка и порядок проведения измерений, порядок обработки и оформления результатов измерений при проведении металлографических исследований - по ГОСТ 5639. Проведение оценки микроструктуры - по ГОСТ 8233. Количество образцов и место их вырезки для оценки микроструктуры - по НТД производителя.
7.8 Испытания по определению линейных размеров
7.8.1 При испытаниях по определению линейных размеров в соответствии с требованиями КД рессору (лист рессоры) устанавливают на ровной горизонтальной опорной поверхности. Возможна установка коренных листов на штангах (осях), имитирующих рессорные пальцы. Влияние массы рессоры (листа) при испытаниях не учитывают.
Предельно допускаемые погрешности при измерении линейных размеров и отклонения от линейных размеров до 500 мм определяют в соответствии с ГОСТ 8.051.
Предельно допускаемые погрешности при измерении линейных размеров в диапазоне от 500 до 2000 мм (доверительные границы погрешности измерения) не должны превышать 20% для IT11 и грубее, 25% для IT9, IT10, 30% для IT6 - IT8 и 35% для IT2 - IT5 от значения допуска на изготовление (в соответствии с классом допуска, установленного в КД).
Приемочные границы (с учетом допускаемой погрешности измерения) рекомендуется сместить внутрь интервала допуска на величину погрешности измерения [внутрь предельных размеров введением производственного допуска (см. ГОСТ 8.051-81, приложение 3)].
7.8.2 Измерения длины листов (рессоры) проводят в соответствии с требованиями КД. Измерения длины и контроль линейных размеров (см. 5.11 - 5.13) листов (рессоры) в выпрямленном состоянии (с применением оборудования для определения упругой характеристики рессоры) проводят на одной из сторон листа (рессоры). Измерения проводят с помощью линейки металлической по ГОСТ 427 или рулетки измерительной металлической по ГОСТ 7502 (класс точности 2).
Длину листа с радиусом (в изогнутом состоянии) измеряют по вогнутой и выгнутой поверхностям листа рессоры (см. 5.11). За длину листа принимают среднее арифметическое значение результатов измерений по вогнутой и выгнутой поверхностям листа. Правила проведения измерений по определению длины листов рессоры и длины рессоры в сборе, обработки и оформления результатов измерения должны быть указаны в НТД производителя. Измерения проводят линейкой металлической по ГОСТ 427 или рулеткой измерительной металлической по ГОСТ 7502 (класс точности 2).
Допускается проводить измерения длины листа (рессоры) с применением портативной (ручной) координатно-измерительной машины, системы оптической (лазерной) с 3D сканером и программным обеспечением (ПО), укомплектованной щупом с датчиком, мобильным измерительным сканером (мультисенсорным устройством с ПО).
7.8.3 Внутренний диаметр ушка измеряют в двух взаимно перпендикулярных плоскостях с каждой стороны ушка (всего четыре измерения на ушко). Измеренные значения диаметра ушка должны соответствовать интервалу допуска на диаметр ушка, заданному в КД (см. 4.4, 5.14). Предельно допускаемые погрешности при измерении внутреннего диаметра ушка, приемочные границы определяют в соответствии с ГОСТ 8.051.
Измерения проводят с помощью штангенциркуля по ГОСТ 166 (класс точности 1), нутромера по ГОСТ 868 (класс точности 2).
7.8.4 Перпендикулярность оси ушка рессоры с запрессованной втулкой к продольной оси рессоры в горизонтальной и вертикальной плоскостях измеряют в соответствии с 5.15 (если иные требования не указаны в КД). Отклонения форм (см. 5.7) измеряют методами и средствами измерений по ГОСТ 26877. Порядок подготовки к проведению измерений, последовательность измерений, правила обработки и оформление результатов измерений должны быть указаны в НТД производителя. Предельные отклонения линейных и угловых размеров с неуказанными допусками - по ГОСТ 30893.1.
7.8.5 Номинальный диаметр центрового отверстия, отклонение центрового отверстия, фиксирующей выдавки, формовок под накладное ушко, отверстий под крепление хомутов от продольной оси симметрии рессорного листа измеряют в соответствии с требованиями 5.9, 5.10, если иные требования не указаны в КД. Отклонение определяют как разность расстояний от оси отверстия до боковых сторон листа.
Применяемые средства измерений - штангенциркуль по ГОСТ 166 (класс точности 1), линейка металлическая по ГОСТ 427. В случае производственной необходимости применяемые средства измерений и методы измерения/контроля должны быть согласованы между производителем рессор и производителем АТС.
7.8.6 Суммарное смещение листов рессоры в поперечном направлении по отношению к коренному листу в средней части рессоры по обе стороны от центра рессоры (на длине заделки) и отклонение ширины конца рессоры контролируют на соответствие требованиям КД, при отсутствии требований в КД контроль проводят на соответствие требованиям 5.16. Применяемые средства измерений - штангенциркуль по ГОСТ 166 (класс точности 1), контрольные скобы - по ГОСТ 2015 (класс точности - в соответствии с интервалом допуска на контролируемый размер рессоры по КД).
7.8.7 Симметричность хомута относительно поперечной оси рессоры и минимальный размер от хомута до ближайшего торца рессорного листа измеряют в соответствии с требованиями КД. При отсутствии требований в КД для симметричной рессоры измерения проводят в соответствии с 5.17. Применяемые средства измерений - штангенциркуль по ГОСТ 166 (класс точности 1), линейка металлическая по ГОСТ 427.
7.8.8 Зазоры между листами определяют в соответствии с требованиями 5.20 - 5.22, если иные требования не указаны в КД, на собранной рессоре в свободном состоянии, стянутой центровым болтом или зажатой на прессе на участке жесткого крепления рессоры на АТС до полного соприкосновения листов в месте зажима (кроме листов специальной конструкции). Зазоры контролируют щупом, расположенным по всей ширине листа, перпендикулярно к продольной оси рессоры. Допускается контроль зазора под нагрузкой, соответствующей массе рессоры. Подготовка рессоры, последовательность контроля зазора с помощью щупа, порядок контроля зазора (указание проходного и непроходного размера щупа) должны быть указаны в НТД производителя.
7.9.1 Перед подготовкой к проведению испытания проводят контроль сборки рессоры в соответствии с В.3.1.3 (если другие требования не указаны в КД).
7.9.2 При подготовке к проведению испытания рекомендуется соблюдать следующие требования по установке рессоры (см. рисунок В.2):
- рессору устанавливают так, чтобы направление действия нагрузки было перпендикулярно к коренному листу в выпрямленном (спрямленном) состоянии;
- опоры концов рессоры должны обеспечивать их свободное перемещение в горизонтальном направлении при прогибе рессоры;
- ушки рессоры должны свободно проворачиваться на своих опорах;
- при определении остаточной деформации, стрелы выгиба рессоры, упругой характеристики без заделки стремянками рессору устанавливают в свободном состоянии, но стянутой центровым болтом;
- нагрузка на рессору должна быть приложена по центру жесткого крепления рессоры;
- установка рессоры при испытаниях на подвижных тележках (в том числе с заделкой стремянками) - в соответствии со схемами, представленными на рисунке В.2 (описание схем установки - по В.3.1.2);
- установка несимметричной рессоры и рессоры с различной конструкцией концов - по В.4.1.3.
7.9.3 Для определения наличия/отсутствия остаточной деформации рессоры применяют оборудование (стенд, установка) по В.2.2.
7.9.4 Рессору подвергают двукратной осадке (если иное количество осадок не указано в КД) нагрузкой Pос, даН, указанной в КД. После снятия нагрузки измеряют стрелу выгиба рессоры при отсутствии нагрузки (измерения стрелы выгиба в свободном состоянии H0, мм, - по 7.10).
После этого вновь нагружают рессору нагрузкой Pос (однократная контрольная осадка). Полностью разгружают и вторично измеряют стрелу выгиба рессоры при отсутствии нагрузки (в свободном состоянии H0 - по 7.10).
Наличие остаточной деформации определяют как разность между стрелой выгиба при отсутствии нагрузки после двукратной осадки (или в соответствии с требованием КД) и стрелой выгиба при отсутствии нагрузки после однократной контрольной осадки. Оба измерения стрелы выгиба рессоры при отсутствии нагрузки должны совпадать. Наличие остаточной деформации не допускается.
При определении стрелы выгиба рессоры при отсутствии нагрузки допускаемая абсолютная погрешность измерения - не более +/- 1 мм.
7.10.1 Перед подготовкой к проведению испытания проводят контроль сборки рессоры в соответствии с В.3.1.3 (если другие требования не указаны в КД).
7.10.2 При подготовке к проведению испытания рекомендуется соблюдать требования по установке рессоры по 7.9.2.
7.10.3 Стрелу выгиба листа (рессоры) в свободном состоянии (см. рисунок 1а) определяют как расстояние от линии, соединяющей концы листа рессоры (или точки касания (коренного) листа правой и левой опор) или центры ушков, или от центра ушка до точки касания листа опоры, до максимально удаленной от нее точки на вогнутой поверхности (коренного) листа (если иное не предусмотрено в КД). Для конструкций рессор с одним ушком, несимметричной рессоры, рессоры с дополнительной рессорой и других рекомендуется схему определения стрелы выгиба рессоры в свободном состоянии при отсутствии нагрузки устанавливать в КД.
Измерения проводят с помощью линейки металлической по ГОСТ 427 или штангенрейсмаса по ГОСТ 164 (со значением отсчета по нониусу 0,05 мм), рулетки измерительной металлической по ГОСТ 7502 (класс точности 2), линейки поверочной по ГОСТ 8026 (класс точности 1), плиты поверочной по ГОСТ 10905 (класс точности 2).
Допускается проводить измерения стрелы выгиба рессоры в свободном состоянии (без нагрузки) с применением портативной (ручной) координатно-измерительной машины, системы оптической (лазерной) с 3D сканером и ПО, укомплектованной щупом с датчиком, мобильным измерительным сканером (мультисенсорным устройством с ПО).
Допускаемая абсолютная погрешность измерения стрелы выгиба в свободном состоянии (без нагрузки) - не более +/- 1 мм.
7.11 Испытания по определению стрелы выгиба под контрольной нагрузкой
7.11.1 Стрелу выгиба рессоры HК, мм, под контрольной нагрузкой PК, даН, определяют после установления наличия/отсутствия остаточной деформации рессоры по 7.9 и стрелы выгиба при отсутствии нагрузки H0, мм, по 7.10.
Требования к оборудованию (установке, стенду), допускаемой относительной погрешности при измерениях нагрузки и деформации приведены в В.2.2.
При подготовке к проведению испытания рекомендуется соблюдать требования по установке рессоры, приведенные в 7.9.2.
7.11.2 Стрелу выгиба под контрольной нагрузкой HК, мм, определяют как разность значений между стрелой выгиба рессоры при отсутствии нагрузки H0, мм, и значением прогиба (деформации) fК, мм, под контрольной нагрузкой. Деформацию рессоры измеряют при нагрузке до Pmax, даН, превышающей контрольную нагрузку в 1,8 раза (Pmax = 1,8PК, даН), и при разгрузке рессоры до нулевого значения.
Прогиб (деформацию) fК, мм, рессоры под контрольной нагрузкой PК, даН, определяют с учетом гистерезиса упругой характеристики рессоры как среднее арифметическое значение результатов измерений прогиба под контрольной (статической) нагрузкой PК, даН, при нагружении рессоры до Pmax, даН, и прогиба под контрольной (статической) нагрузкой PК, даН, при последующей разгрузке рессоры.
7.12 Испытания по определению упругой характеристики рессоры
7.12.1 Перед испытанием по определению упругой характеристики рессоры необходимо провести контроль сборки, установку рессоры и определение наличия/отсутствия остаточной деформации по 7.9. При испытании рессоры на отрезке лонжерона с кронштейнами (как в подвеске АТС) установку проводят в соответствии с требованиями КД.
7.12.2 Порядок проведения испытания по определению упругой характеристики рессоры (при отсутствии других требований в КД) - в соответствии с В.3.1.
7.12.3 Требования к оборудованию (установке, стенду), допускаемой относительной погрешности при измерениях нагрузки и деформации приведены в В.2.2. При проведении испытаний допускается применение средств измерений с более высокими метрологическими характеристиками для определения нагрузки и перемещения.
7.12.4 Порядок проведения измерений нагрузки на рессору (в диапазоне изменения нагрузки при определении упругой характеристики), измерения деформации - по В.3.1.4, В.3.1.5.
Построение графика упругой характеристики по данным испытаний - в соответствии с В.3.1.6.
7.13 Испытания по определению жесткости рессоры
7.13.1 Жесткость рессоры (с заделкой и без заделки) при статической нагрузке (даН·см-1) определяют отношением приращения нагрузки  , даН, по средней линии упругой характеристики рессоры при прогибе +/- 25 мм (если другое значение прогиба не указано в КД) от положения, соответствующего статической (контрольной) нагрузке, к значению этого прогиба (см. рисунок В.2).
7.13.2 Жесткость рессоры с упругой характеристикой с двумя или более изменениями тангенса угла наклона характеристики при нагрузке (и разгрузке) к оси абсцисс (оси деформации) (например, основная рессора в сборе с дополнительной рессорой; рессора, состоящая из нескольких последовательно включающихся частей; рессора с подвижными концами на профилированных опорах) допускается определять отношением приращения нагрузки по средней линии упругой характеристики при деформации (прогибе) +/- 5 мм от положения, соответствующего указанному в КД значению нагрузки, к величине (значению) этого прогиба.
7.14 Методы стендовых определительных и периодических ресурсных испытаний приведены в приложении В.
Эксплуатация рессор и уход за ними - в соответствии с руководством по эксплуатации АТС, на котором они установлены.
Изготовитель гарантирует соответствие рессор требованиям настоящего стандарта при соблюдении потребителем условий эксплуатации.
Гарантийный срок эксплуатации рессор должен соответствовать гарантийному сроку эксплуатации АТС, для которого они предназначены.
(рекомендуемое)
А.1 Центровые болты изготовляют с цилиндрической головкой. Диаметр центрового болта должен соответствовать рисунку А.1 и таблице А.1.
А.2 Допускается применять центровые болты с шестигранной головкой. Размеры болта - по ГОСТ 7796, ГОСТ 7798 <1>, а диаметр d - по таблице А.1.
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
--------------------------------
<1> В Российской Федерации действуют ГОСТ Р ИСО 8765-2013 "Болты с шестигранной головкой с мелким шагом резьбы. Классы точности A и B", ГОСТ Р ИСО 8676-2013 "Винты с шестигранной головкой с мелким шагом резьбы. Классы точности A и B", ГОСТ Р ИСО 4017-2013 "Винты с шестигранной головкой. Классы точности A и B", ГОСТ Р ИСО 4014-2013 "Болты с шестигранной головкой. Классы точности A и B".
(сноска введена Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
А.3 Допускается применять центровые болты с лысками. Размеры болтов и отверстий для них устанавливают в КД.
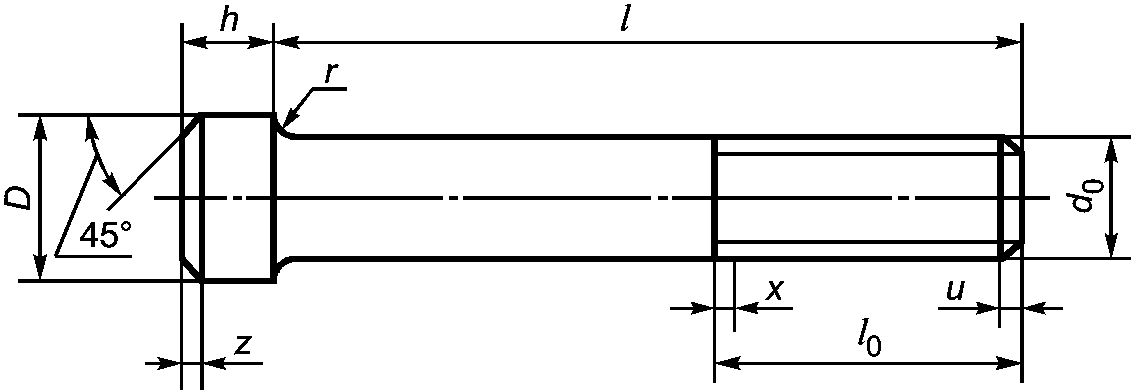
В миллиметрах
Ширина рессоры b | d0 | L0 | z | D <*> | h | r | Минимальная длина l при гайке | |
шестигранной по ГОСТ ISO 4032, ГОСТ ISO 8673 | корончатой по ГОСТ 5918 | |||||||
45 | 8 | 22 | 1 | 12 | 10 | 1 | T <**> + 10 | T + 14 |
55 | 8 | 22 | 1 | 12 | 10 | 1 | T + 10 | T + 14 |
65 | 10; 12 | 32 | 1 | 17 | 11 | 1,6 | T + 15 | T + 20 |
75 | 10; 12 | 32 | 1 | 17 | 11 | 1,6 | T + 15 | T + 20 |
90 | 12; 14, 16 | 32 | 1 | 17 | 11 | 1,6 | T + 15 | T + 20 |
100 | 16 | 38 | 2 | 22 | 11 | 1,6 | T + 20 | T + 26 |
120 | 16 | 38 | 2 | 22 | 11 | 1,6 | T + 20 | T + 26 |
Примечание - По рисунку А.1 и ГОСТ 10549 определяют значения x и u. | ||||||||
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
А.4 Размеры центровых болтов для значений ширины рессоры b, не указанных в таблице А.1 (см. 4.2), устанавливает разработчик КД.
(п. А.4 введен Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
(рекомендуемое)
Б.1 Рекомендуемые размеры B, b и h хомутов рессор, изготовленных из проката прямоугольного профиля, приведенные на рисунках Б.1, Б.3, и втулок распорных, приведенных на рисунке Б.2, в таблицах Б.1 и Б.2, а также размеры хомутов для значений ширины рессоры b, не указанных в таблице Б.1 и Б.2 (см. 4.2), устанавливает разработчик КД.
(п. Б.1 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
Б.2 ыРекомендуемая форма хомута рессор, изготовленных из проката несимметричного профиля, изображена на рисунке Б.4.
Б.3 Размеры хомутов рессор легковых автомобилей, маломестных автобусов, прицепов устанавливают в КД. Допускается устанавливать резиновые, пластмассовые и другие прокладки хомутов.
(п. Б.3 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
Тип A
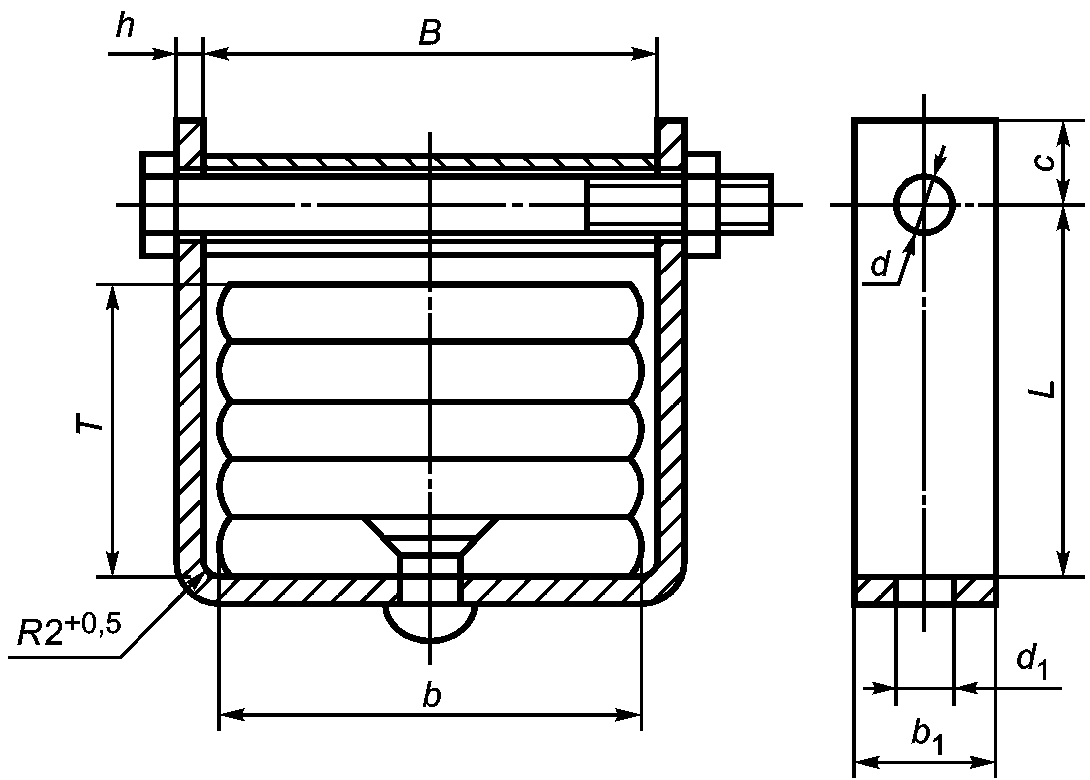
(в ред. Изменения N 1, введенного в действие
Приказом Росстандарта от 27.09.2023 N 976-ст)
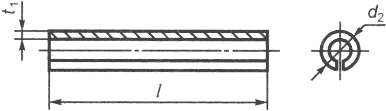
(рисунок Б.2 в ред. Изменения N 1, введенного в действие
Приказом Росстандарта от 27.09.2023 N 976-ст)
Тип B
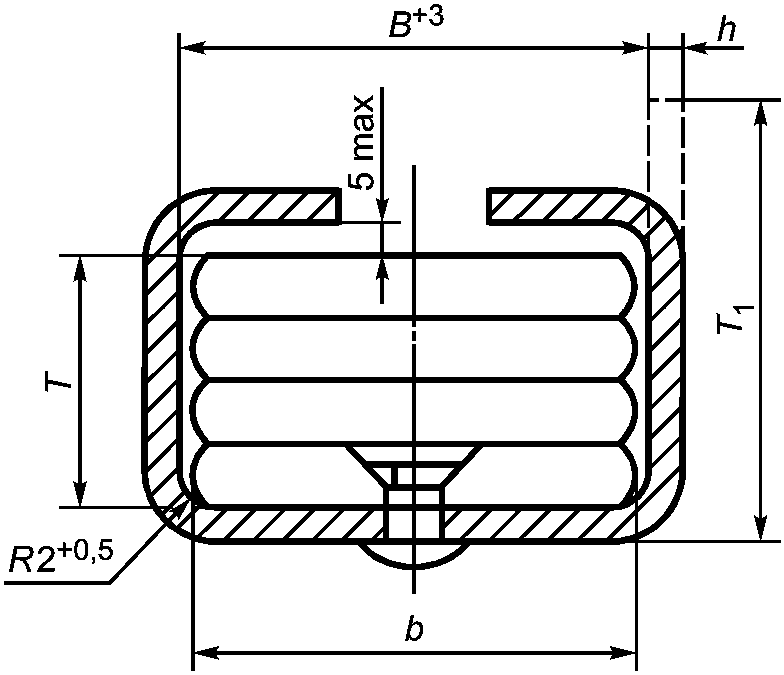
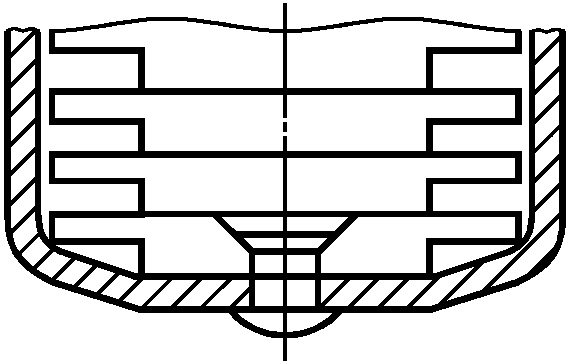
Тип A
(таблица Б.1 в ред. Изменения N 1, введенного в действие
Приказом Росстандарта от 27.09.2023 N 976-ст)
В миллиметрах
Ширина рессоры b | Хомут | Втулка | Диаметр болта | ||||||||
B +/- 0,5 | b1 +/- 0,3 | h | L +/- 2 | c +/- 1 | d +/- 0,3 | d1 H13 | l | d2 | t1 | ||
55 | 56,0 | 22 | 4 <*>, 5, 6 | T <**> + 10 | 11 | 8,5 | 10,5 | 56,0 | 8,5 | 0,5 | 8 |
65 | 66,0 | 25 | 4 <*>, 5, 6 | T + 10 | 11 | 8,5 | 10,5 | 66,0 | 8,5 | 1,0 | 8 |
75 | 76,5 | 25 | 5, 6, 8 | T + 12 | 13 | 10,5 | 10,5 | 76,5 | 10,5 | 1,0 | 10 |
90 | 91,5 | 25 | 5, 6, 8 | T + 12 | 15 | 10,5 | 10,5 | 91,5 | 11,0 | 1,5 | 10 |
30 | 8 | ||||||||||
100 | 102,0 | 30 | 8 | T + 14 | 15 | 13,0 | 13,0 | 102,0 | 13,0 | 1,5 | 12 |
120 | 122,0 | 40 | 8, 10 | T + 14 | 15 | 13,0 | 13,0 | 122,0 | 13,0 | 1,5 | 12 |
120 | 30 | 8, 10 | |||||||||
Тип B
В миллиметрах
Ширина рессоры b | Ti +/- 2 |
45 | T + (18 - 25) |
55 | T + (22 - 28) |
65 | T + (25 - 32) |
75 | T + (30 - 36) |
90 | T + (34 - 40) |
T <*> - толщина пакета листов. Примечание - Остальные размеры - по таблице Б.1. | |
(обязательное)
СТЕНДОВЫХ ОПРЕДЕЛИТЕЛЬНЫХ И ПЕРИОДИЧЕСКИХ РЕСУРСНЫХ
ИСПЫТАНИЙ РЕССОР
В.1 Виды и объем испытаний
В.1.1 Определительные ресурсные испытания проводят с целью определения ресурса до первого отказа циклическим прогибом рессор. По результатам определительных ресурсных испытаний назначают минимальный 90 и 50% ресурсы (рисунок В.1).
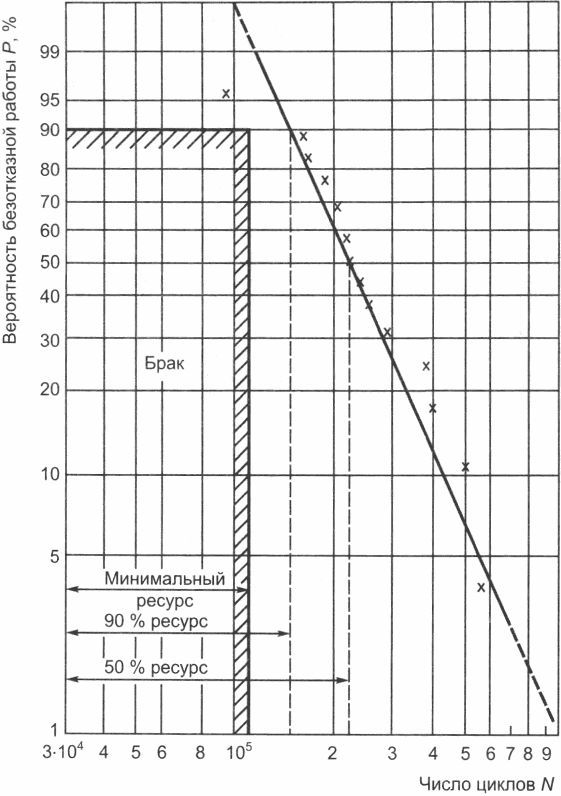
(рисунок В.1 в ред. Изменения N 1, введенного в действие
Приказом Росстандарта от 27.09.2023 N 976-ст)
Примечание - Отказом считают поломку листа или проседание рессоры (уменьшение стрелы выгиба) более чем на 20% деформации рессоры при изменении нагрузки от статической до максимальной (по В.3.1.4).
В.1.2 Периодические ресурсные испытания рессор проводят с целью периодической проверки соответствия минимальному и 50% ресурсу, полученному при определительных ресурсных испытаниях.
По согласованию с разработчиком КД периодические испытания с целью проверки соответствия 50% ресурсу не проводят.
(абзац введен Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
В.1.3 Перед испытаниями определяют упругую характеристику рессоры - зависимость между нагрузкой, действующей на рессору, и ее деформацией.
В.1.4 Определительные ресурсные испытания проводит предприятие - изготовитель рессор массового производства в течение не более полутора лет после начала выпуска по основной технологии и повторяет по требованию предприятия - разработчика КД или потребителя в случае внесения изменений в конструкцию или технологию.
Ресурсы, определенные по В.1.1, согласовывают с предприятием - разработчиком АТС.
В.1.5 Периодические ресурсные испытания проводит предприятие - изготовитель рессор не реже одного раза в шесть месяцев. Допускается распространять результаты испытаний однотипных рессор на все производимые рессоры подобных конструкций. Однотипность (по конструкции, установке, креплению на АТС) определяет предприятие - изготовитель рессор.
По согласованию допускается проведение определительных и периодических испытаний предприятием - разработчиком КД или изготовителем АТС.
(п. В.1.5 введен Изменением N 1, введенным в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
В.1.6 Устанавливают следующее минимальное количество испытуемых рессор массового производства, шт.:
- 15 - для определительных ресурсных испытаний;
- 3 - для периодических ресурсных испытаний.
В.1.7 Для рессор, изготовляемых небольшими количествами, объем испытаний устанавливают по согласованию сторон.
В.2 Оборудование и приборы для испытаний
В.2.1 Стенды для определительных и периодических ресурсных испытаний состоят из:
- механизма, обеспечивающего циклические прогибы рессор;
- механизма нагружения рессор для создания предварительной деформации;
- устройства для изменения хода;
- устройства для охлаждения рессор воздухом;
- счетчика числа циклов.
Рекомендуется применять устройство для принудительной остановки стенда при достижении заданного числа циклов или времени, а также устройства для контроля жесткости рессор без снятия их со стенда.
В.2.1.1 Применяемые устройства и приборы должны иметь следующие параметры:
- точность установки хода - +/- 1 мм;
- емкость счетчика циклов - не менее 1 млн циклов.
В.2.1.2 Мощность стенда и диапазон возможных ходов и частот выбирают в зависимости от типа испытуемых рессор.
В.2.2.1 Установка должна состоять из пресса или стенда (гидравлического или электромеханического), обеспечивающего нагружение рессоры до значения PОС с относительной погрешностью воспроизведения нагрузки не более +/- 1%. Стенд (или пресс) должен обеспечивать установку рессоры с соблюдением требований 7.9.2.
(п. В.2.2.1 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
В.2.2.2 При проведении испытаний измерительная система стенда должна позволять проводить измерения нагрузки и деформации рессоры в диапазоне изменения заданной в КД нагрузки. Допускаемая относительная погрешность измерения нагрузки и деформации - не более +/- 1%.
(п. В.2.2.2 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
В.3 Определение режима испытаний
В.3.1.1 Перед определением упругой характеристики проводят осадку рессоры в соответствии с требованиями КД.
В.3.1.2 Упругую характеристику рессоры определяют без заделки стремянками и с заделкой. Рекомендуется устанавливать рессору на отрезке лонжерона с кронштейнами, то есть как в подвеске АТС.
Схема испытаний на подвижных тележках представлена на рисунке В.2. При наличии скользящего конца тележки жестко связывают между собой штангой 1.
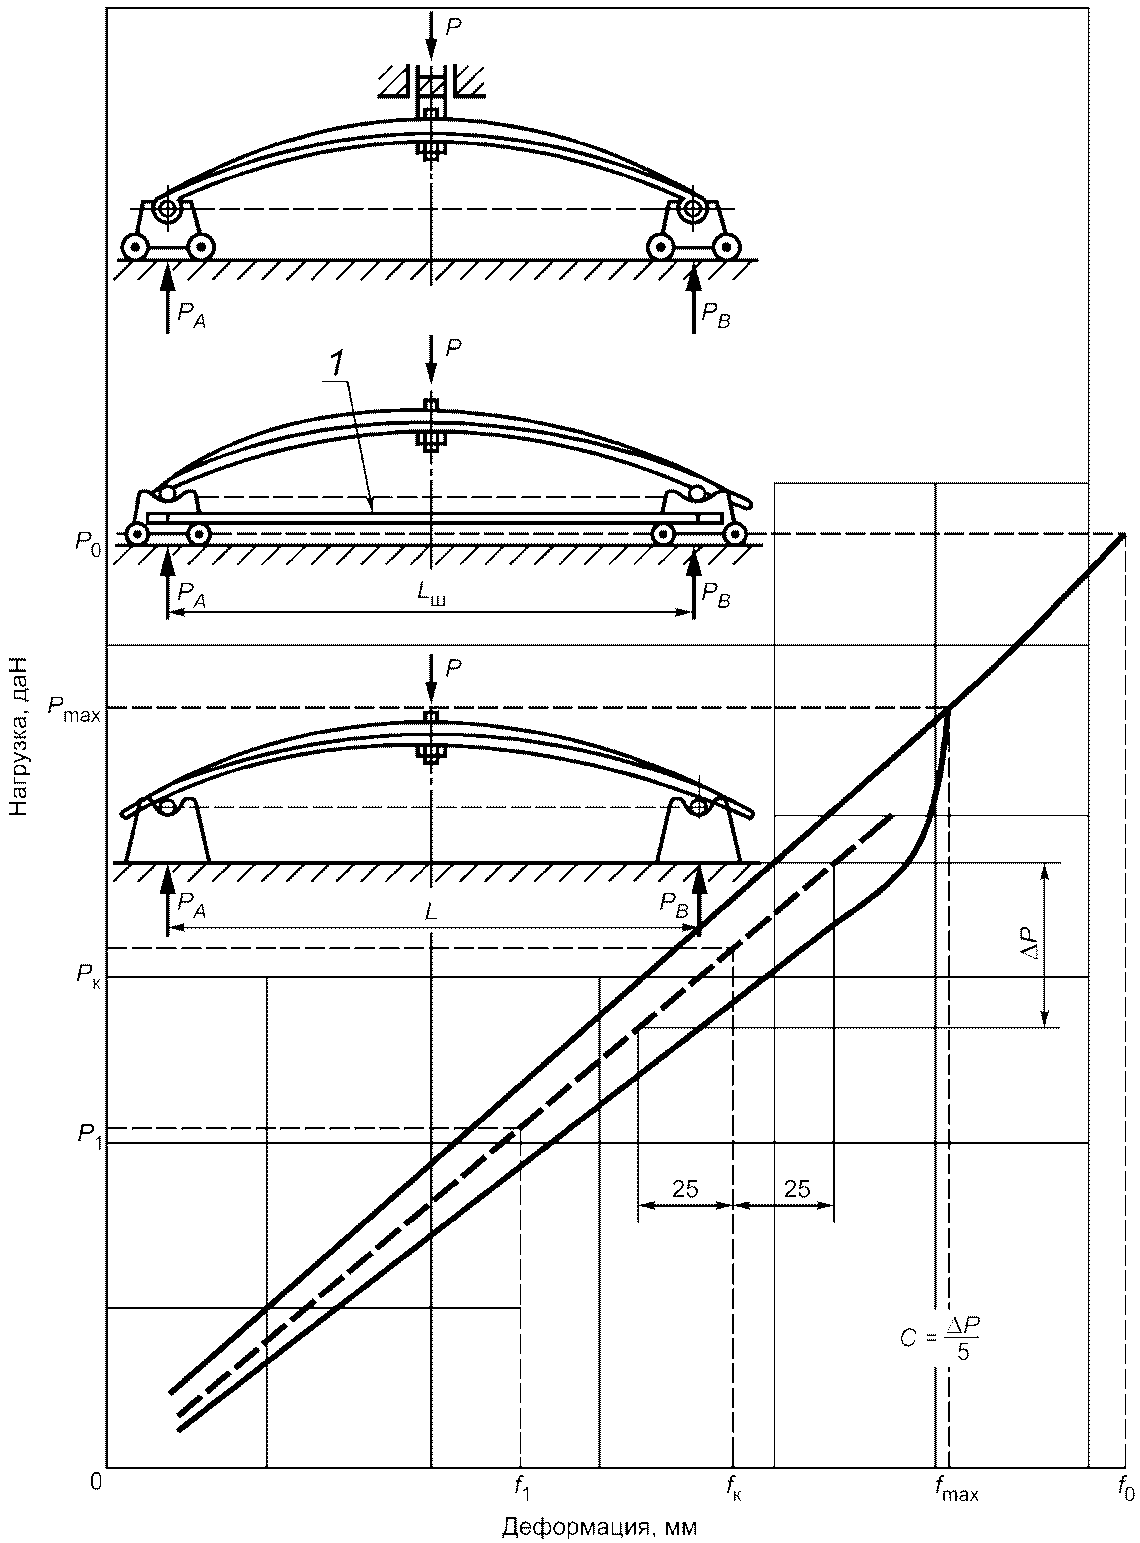
1 - штанга; P - нагрузка, даН; C - жесткость, даН·см-1
Длина штанги Lш равна расстоянию между кронштейнами в реальной подвеске. Для рессор со скользящими концами (нижняя схема на рисунке В.2) рекомендуется жесткое крепление в центре.
В.3.1.3 Момент затяжки гаек стремянок, конструкция заделки и ее сборка должны соответствовать требованиям КД, которая передается изготовителю вместе с чертежом рессоры.
В.3.1.4 Упругую характеристику определяют с интервалом не более 20% статической нагрузки, приходящейся на рессору базовой модели АТС полной массы. При отсутствии данных статическую нагрузку принимают равной контрольной.
Максимальной нагрузкой при определении характеристики рессоры считают нагрузку, которая вызывает деформацию рессоры, соответствующую моменту включения ограничителей хода рессоры в подвеске базовой модели АТС. Для сплошных резиновых ограничителей их включение определяют деформацией, равной 1/3 высоты, а для полых - 2/3 высоты.
Рекомендуется максимальную нагрузку Pmax, даН, принимать равной 1,8 PК, даН (рисунок В.2).
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
Указанные выше данные представляет предприятие - разработчик АТС.
В.3.1.6 По данным испытаний (по прямым измерениям значений нагрузки и деформации с интервалом не более 20% контрольной нагрузки) строят график зависимости прогиба (деформации) рессоры от нагрузки (график упругой характеристики рессоры), на котором между характеристиками при нагрузке и разгрузке рессоры (гистерезиса характеристики) на участке +/- 25 мм от прогиба, соответствующего контрольной нагрузке (при отсутствии других требований в КД), проводят среднюю линию, соответствующую упругой характеристике рессоры (при отсутствии трения). Пример графической визуализации измеренных значений нагрузки и деформации (упругой характеристики) представлен на рисунке В.2.
(п. В.3.1.6 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
В.3.1.7 Жесткость рессоры с линейной зависимостью нагрузки от деформации (прогиба) определяют по 7.13.1 (если в КД не указано иных требований).
Жесткость рессоры с двумя или более изменениями тангенса угла наклона линейной характеристики при нагрузке (и разгрузке) к оси абсцисс (оси деформации) допускается определять по 7.13.2.
(п. В.3.1.7 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
В.3.2 Определение режима определительных и периодических ресурсных испытаний
- ходом стенда S, равным удвоенной амплитуде деформации рессоры;
- минимальной деформацией рессоры fп (поджатие рессоры), равной разнице между деформацией рессоры при статической нагрузке fс и амплитудой деформации рессоры S/2.
В.3.2.2 Деформацию рессоры при статической нагрузке определяют по упругой характеристике рессоры с заделкой как расстояние от оси ординат до точки пересечения средней линии упругой характеристики с горизонтальной линией, соответствующей статической нагрузке.
В.3.2.3 Ход стенда S определяют из условий, что амплитуда изменения напряжений в заделке  при испытаниях многолистовых рессор равна +/- 3000 даН·см-2. Многолистовые рессоры, напряжения которых при статической нагрузке менее 3000 даН·см-2, испытывают при пульсирующем цикле с амплитудой 3000 даН·см-2. При этом статическая нагрузка равна нулю.
При испытаниях малолистовых рессор допускается амплитуда напряжений +/- 4500 даНсм-2.
Для рессор, напряжение которых при статической нагрузке более 6000 даН·см-2, амплитуду напряжений при испытаниях допускается уменьшать по согласованию с предприятием - разработчиком АТС.
Ход стенда S вычисляют по формуле:
 , (В.1)
где  - амплитуда изменения напряжения, даН·см-2;
 - изменение напряжения при прогибе рессоры на 1 см, даН·см-3;
где C3 - жесткость рессоры в заделке при статической нагрузке, даН·см-1;
K - коэффициент, зависящий от конструкции рессоры.
Для полуэллиптической несимметричной рессоры:
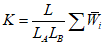 , (В.2)
для полуэллиптической симметричной рессоры:
 , (В.3)
где  - момент сопротивления рессоры, см3;
 - длина рессоры с учетом заделки, см;
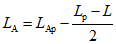 - длина переднего конца рессоры, см;
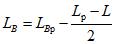 - длина заднего конца рессоры, см;
Lp, LAp, LBp - расчетные длины без учета заделки рессоры, ее переднего и заднего концов, см;
C, C3 - жесткость рессоры, соответственно с заделкой и без нее, определяют по упругой характеристике (В.3.1.7), даН·см-1.
В.4 Подготовка и проведение испытаний
В.4.1 Установка рессоры на стенде
В.4.1.1 Рессору устанавливают аналогично установке ее при испытаниях по определению упругой характеристики с заделкой стремянками (по В.3.1).
В.4.1.2 Условие сборки рессоры должно соответствовать В.3.1.3.
- для несимметричных рессор и рессор с различной конструкцией концов - через подшипниковое устройство (нагрузочная штанга, подшипники качения и т.п.), обеспечивающее угловое перемещение рессоры;
- для симметричных рессор с одинаковой конструкцией концов допускается жесткое крепление к ползуну.
В.4.1.4 Установленную на стенд рессору подвергают предварительной деформации - поджатию рессоры (по В.3.2.1).
В.4.2 При определительных ресурсных испытаниях рессор проседание рессоры измеряют через каждые 100 тыс. циклов.
При периодических ресурсных испытаниях проседание измеряют также у рессор, прошедших испытания до минимального и 50% ресурсов.
В.4.3 При периодических ресурсных испытаниях рессору считают выдержавшей испытание, если не наблюдалось отказов до минимального ресурса.
В.4.4 Результаты периодических испытаний до минимального ресурса (или до 50% ресурса по согласованию с разработчиком) сообщают разработчику КД.
(п. В.4.4 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
В.5 Обработка результатов испытаний
В.5.1 Результаты определительных ресурсных испытаний включают в протокол.
В.5.1.1 Рекомендуемая форма протокола определительных ресурсных испытаний листовых рессор
Протокол N
определительных ресурсных испытаний листовых рессор
Тип рессоры и номер чертежа _______________________________________________
Длина ______________ ширина ________________ число листов _________________
Толщина листов и тип профиля ______________________________________________
Дата изготовления и номер партии __________________________________________
Дата и место испытаний ____________________________________________________
Ход стенда _______ поджатие рессоры ______ частота колебаний стенда _______
Момент затяжки гаек стремянок, даН·м ______________________________________
Определяемый параметр | Порядковый номер рессоры | ||||||||||||||
1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | |
Число циклов до поломки, тыс. Номер поломанного листа и место поломки ("+" передняя часть рессоры, "-" задняя часть рессоры) Расстояние от центра заделки листа до центра усталостной трещины, мм (отметить расположение поломки на стороне сжатия) Наличие контактного трения в месте поломки Проседание после, тыс. циклов: 100 200 300 | |||||||||||||||
Заключение (90% ресурс, минимальный ресурс, 50% ресурс)
___________________________________________________________________________
___________________________________________________________________________
Ответственный за определение минимального ресурса _________________________
инициалы, фамилия
Ответственный за испытания ________________________________________________
инициалы, фамилия
В.5.2 После проведения определительных ресурсных испытаний и обработки результатов составляют отчет, содержащий:
- объект испытаний;
- упругую характеристику рессоры без заделки;
- упругую характеристику рессоры с заделкой;
- режим испытаний;
- данные испытаний;
- результаты металлографических исследований (объем исследований определяет специалист, проводящий исследование);
- результаты исследований определения причин поломки;
- анализ результатов испытаний - определение минимального, 90% и 50% ресурсов;
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
- выводы и предложения;
- дату проведения испытаний.
В.5.3 Результаты определительных ресурсных испытаний представляют графически в вероятностной сетке распределения Вейбулла (рисунок В.1). По оси абсцисс откладывают число циклов до первого отказа рессор (поломка листа, проседание рессоры), по оси ординат - вероятность отсутствия отказов, соответствующую проценту не сломанных при данном числе циклов рессор.
Для построения графика из протокола испытаний выписывают данные по ресурсу испытанных рессор в порядке возрастания (таблица В.1).
Таблица В.1
Определяемый параметр | Порядковый номер рессоры | ||||||||||||||
1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | |
Число циклов N до поломки, тыс. | 95 | 160 | 160 | 190 | 201 | 207 | 210 | 220 | 245 | 260 | 295 | 395 | 400 | 550 | 750 |
Процент несломанных рессор при данном числе циклов 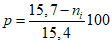 | 95,5 | 89,0 | 82,0 | 76,0 | 69,0 | 63,0 | 56,5 | 50,5 | 43,5 | 37,0 | 30,5 | 24,0 | 17,5 | 11,0 | 4,5 |
Процент несломанных рессор (вероятность безотказной работы) вычисляют по формуле:
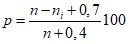 , (В.4)
где n - количество испытанных рессор;
ni - количество сломанных рессор.
Например, если испытано 15 рессор (n = 15), то при поломке пятой рессоры (ni = 5), 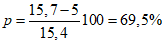 , то есть вероятность безотказной работы до 201 тыс. циклов остальных 10 рессор (n - ni) будет равна 69,5%.
Таким образом на график наносят 15 точек.
По полученным точкам строят прямую. При необходимости уточнения положения прямой применяют уравнение регрессии.
Для определения 90% и 50% ресурсов проводят горизонтальные линии, соответствующие 90% и 50% вероятности отсутствия поломок.
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
Расстояния в циклах от оси ординат до точек пересечения горизонтальных линий с проведенной по точкам прямой равны 90% и 50% ресурсам. Минимальный ресурс составляет 0,75 от 90% ресурса.
(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 27.09.2023 N 976-ст)
Например, на рисунке В.1 минимальный ресурс равен 112,5 тыс. циклов, 90% ресурс - 150 тыс циклов, 50% ресурс - 220 тыс. циклов.
В.5.4 После проведения периодических ресурсных испытаний по их результатам составляют акт. Все рессоры, не выдержавшие испытания, подвергают металлографическим исследованиям. Данные металлографических исследований, анализ причин недостаточного ресурса и предложения по мероприятиям для его увеличения прилагают к акту. После проведения мероприятий по улучшению качества рессор периодические испытания повторяют.
(раздел введен Изменением N 1, введенным в действие
Приказом Росстандарта от 27.09.2023 N 976-ст)
О безопасности колесных транспортных средств. |
УДК 629.11.012.853:006.354 | МКС 43.040.50 |
Ключевые слова: листовые рессоры, автомобильные транспортные средства, требования безопасности, параметры и размеры, испытания, транспортирование и хранение, указания по эксплуатации | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/28/gost_75497.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|