
Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации Документ опубликован не был Примечание к документу Документ утратил силу с 01.07.2025 в связи с изданием распоряжения ОАО "РЖД" от 14.04.2025 N 805/р, утвердившего новую Инструкцию. Документ введен в действие с 01.01.2017 (Распоряжение ОАО "РЖД" от 22.12.2016 N 2631р). Взамен Руководства по эксплуатации, техническому обслуживанию и ремонту КМБШ.667120.001РЭ "Колесные пары тягового подвижного состава железных дорог колеи 1520 мм". Название документа "Инструкция по осмотру, освидетельствованию, ремонту и формированию колесных пар локомотивов и моторвагонного подвижного состава железных дорог колеи 1520 мм" (утв. Распоряжением ОАО "РЖД" от 22.12.2016 N 2631р) "Инструкция по осмотру, освидетельствованию, ремонту и формированию колесных пар локомотивов и моторвагонного подвижного состава железных дорог колеи 1520 мм"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: имеется в виду Регламент работы с автоматизированной системой "Электронный паспорт локомотива". |
3.8 Формуляр должен составляться на каждую вновь сформированную колесную пару ТПС. Номер формуляра должен соответствовать номеру оси колесной пары. Технические характеристики вновь сформированной колесной пары должны быть занесены в бумажный формуляр за подписью приемщика локомотивов и МВПС - в депо, начальника отдела технического контроля и инспектора-приемщика ЦТА ОАО "РЖД" завода-изготовителя или завода по ремонту ТПС, заверены печатью предприятия составителя формуляра. В формуляре должны содержаться сведения о всех узлах и деталях, установленных на колесную пару ТПС, в том числе паспорта буксовых подшипниковых узлов кассетного типа. Также технические характеристики вновь сформированной колесной пары или прошедшей полное освидетельствование заносят в электронные паспорта автоматизированной системы "Электронный паспорт". В дальнейшем в формуляр и электронный паспорт заносят все данные, связанные с эксплуатацией и ремонтом колесной пары в соответствии с регламентом работы с автоматизированной системой "Электронный паспорт". Те же требования распространяются на формуляр большого зубчатого колеса и электронные паспорта составных частей колесной пары (бандажи, колесные центры).
При замене составных частей колесной пары в бумажном формуляре и электронном паспорте колесной пары фиксируют новые их номера и дату замены. При замене оси колесной пары оформляют новый формуляр колесной пары. В электронном паспорте колесной пары делают отметку о прекращении эксплуатации колесной пары с номером замененной оси и вводе в эксплуатацию колесной пары с новым номером.
При отсутствии бумажного формуляра колесной пары, ее составных частей, большого зубчатого колеса и их электронных паспортов подкатка колесной пары под ТПС запрещается. Формуляры подкаченной колесной пары и большого зубчатого колеса должны храниться в паспорте ТПС.
3.9 В случае утери бумажных формуляров колесной пары или большого зубчатого колеса заводить их дубликат запрещается. При утере формуляра считать действительным распечатанный формуляр из системы "Электронный паспорт".
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: имеется в виду Регламент работы с автоматизированной системой "Электронный паспорт локомотива". |
3.10 Порядок работы с электронными паспортами колесной пары, бандажей, колесных центров и большого зубчатого колеса устанавливается в соответствии с регламентом работы с автоматизированной системой "Электронный паспорт". Дубликаты электронных паспортов не допускаются. Лица, ответственные за ведение электронных паспортов, назначаются приказом по предприятию.
3.11 Сварочные работы при ремонте колесных пар необходимо производить в соответствии с требованиями Инструкции по сварочным и наплавочным работам при ремонте тепловозов, электровозов, электропоездов и дизель-поездов и других действующих инструктивных указаний по сварочным работам при ремонте ТПС.
3.12 Техническое обслуживание, ремонт и формирование колесных пар рельсового автобуса и автомотрисы АЧ2 производить в соответствии с 104.777-2010 РК "Колесные пары рельсового автобуса. Руководство по ремонту. Осмотр, освидетельствование, ремонт и формирование" и 104.776-2010 РК "Колесные пары автомотрисы АЧ2. Руководство по ремонту. Осмотр, освидетельствование, ремонт и формирование".
4.1 Колесные пары для определения их технического состояния и пригодности к эксплуатации подвергают осмотру:
- осмотр колесных пар под ТПС проводят при всех видах технического обслуживания и текущих ремонтов, а также после крушений, аварий, схода с рельсов при скорости не более 10 км/ч, если отсутствуют повреждения составных частей колесной пары, требующие их замены;
- осмотр перед первой подкаткой колесной пары под ТПС проводят, если после формирования или производства полного освидетельствования прошло не более 2 лет, при условии, что колесная пара не эксплуатировалась. Дату формирования и освидетельствования устанавливают по данным формуляра на колесную пару, по данным электронного паспорта или по клеймам на торце (бурте) оси. Осмотр произвести на наличие дефектов, которые могли бы возникнуть в процессе хранения и транспортировки, проверить состояние смазки.
4.2 Осмотр колесных пар должны производить:
локомотивная бригада -
 при приемке-сдаче ТПС (локомотивов в доступных местах, МВПС в доступных местах по доступной осмотру стороне), на станционных путях, при остановках на промежуточных железнодорожных станциях, в ожидании работы и вводе в работу, при экипировке локомотивов и МВПС;
 при ТО-2 МВПС, в случае производства последнего локомотивными бригадами;
мастер или бригадир -
 при ТО-2 локомотивов и ТО-2 МВПС, в случае проведения технического обслуживания ремонтными бригадами;
 при ТО-3;
мастер (бригадир) и приемщик локомотивов и МВПС -
 при первой подкатке колесных пар под ТПС после формирования или полного освидетельствования;
 при ТО-4;
 при ТО-5а, ТО-5б, ТО-5в, ТО-5г;
 при ТР-1 и ТР-2.
4.3 Техническое обслуживание и ремонт подшипниковых узлов, в том числе и моторно-осевых подшипников качения, при всех видах ТО и ТР производят в соответствии с руководством по техническому обслуживанию и ремонту "Узлы с подшипниками качения железнодорожного тягового подвижного состава".
4.4 Проверка технического состояния колесных пар в эксплуатации выполняется в соответствии с технологической инструкцией "Техническое обслуживание электровозов и тепловозов в эксплуатации", утвержденной Распоряжением ОАО "РЖД" от 1 апреля 2014 г. N 814р.
4.5 Локомотивная бригада при приемке ТПС производит осмотр колесных пар с учетом замечаний, записанных в журнале формы ТУ-152. При наличии замечаний в журнале формы ТУ-152 осмотр колесной пары ТПС выполнять с обязательной его прокаткой.
Визуальным контролем в доступных для осмотра местах проверяют отсутствие следующих дефектов, указанных в таблице 1:
- трещин составных частей колесных пар (пункт 21);
- дефектов поверхности катания бандажа (цельнокатаного колеса) и гребня: - ползунов и выбоин (пункт 7), плен, местного или общего увеличения ширины бандажа (пункт 17), выщербин, раковин и вмятин (пункты 8 - 10), наваров (пункт 15), кольцевых выработок на поверхности бандажа (пункт 22), остроконечного наката на гребне (пункт 5);
- протертых мест на средней части оси (пункт 16);
- сдвига (проворота) бандажа (по контрольным отметкам на бандаже и ободе центра, смещению смазки, ржавчине или наличию металлической стружки в местах соединения колесного центра и бандажа, пункты 12.1, 12.2);
- ослабления бандажа на ободе колесного центра (пункт 11) определяемое по глухому звуку при остукивании молотком, по первичным признакам (смещение контрольных отметок);
- нагрев буксового узла (пункт 23) - с использованием измерительного прибора или прикосновением тыльной стороной ладони к цилиндрической части корпуса буксы.
4.6 При производстве ТО-2 МВПС локомотивной бригадой дополнительно к вышеперечисленным работам произвести контроль признаков ослабления посадки (ржавчина или трещины краски в местах соединения колесного центра или цельнокатаного колеса с осью) и сдвига ступиц на оси (пункты 13, 14).
В случае выявления вышеперечисленных дефектов в пути следования локомотивная бригада сообщает об этом дежурному по станции или поездному диспетчеру.
При наличии замечаний и отсутствии отметки об осмотре колесной пары МВПС на станционных путях, путях основного депо мастером (бригадиром) в журнале формы ТУ-152 локомотивная бригада докладывает дежурному по депо для принятия мер по осмотру данной колесной пары. Порядок осмотра локомотивными бригадами колесных пар МВПС при наличии записи в журнале формы ТУ-152 на станционных путях станции, удаленных от цеха ремонта и на станционных путях в пунктах оборота МВПС определяет начальник депо исходя из местных условий.
4.7 Дефекты, выявленные при осмотре колесной пары локомотивной бригадой, фиксируют в журнале технического состояния локомотива и МВПС формы ТУ-152.
4.8 При осмотре локомотивов на смотровых канавах ПТОЛ, а МВПС при выполнении ТО-2 ремонтной бригадой и при ТО-3 выполняют работы в объеме осмотра по пункту 4.5 и дополнительно проводят:
- контроль признаков ослабления (ржавчина или трещины краски в местах соединения колесного центра или цельнокатаного колеса с осью) и сдвига ступиц на оси (пункты 13, 14);
- контроль признаков ослабления бандажного кольца (пункт 18) остукиванием молотком массой 200 г по поверхности бандажного кольца;
- контроль нагрева буксовых моторно-осевых подшипников, опорных подшипников тяговых редукторов (пункт 23);
- очистку колесной пары в местах контрольных рисок и местах выполнения измерений.
4.9 Измерения проката (пункт 1), параметров гребня (толщины гребня и крутизны гребня (пункты 3, 4, 6), вертикального подреза гребня (для локомотивов) (пункт 26)), толщины бандажей (ободьев цельнокатаных колес) (пункты 19, 20) и диаметров бандажей (ободьев цельнокатаных колес) производить не реже, чем один раз в 30 суток, совмещая с очередным видом ТО-3 или ТО-2 (при наличии смотровой канавы) и на всех видах ТР. Диаметр бандажей у колесных пар МВПС (пункт 25) измерять не реже, чем один раз в квартал.
Если конструкция ходовых частей ТПС не позволяет производить непосредственное измерение диаметра бандажей под ТПС, допускается вместо измерения производить оценку диаметров расчетным способом, исходя из текущей измеренной толщины бандажа и диаметра колесного центра после последнего освидетельствования.
4.10 Мастер (бригадир) должен сделать отметку о выполнении осмотра колесных пар в журнале формы ТУ-152.
4.11 При текущих ремонтах ТР-1 и ТР-2 осмотр колесных пар локомотивов выполняют в объеме, указанном в пунктах 4.8 и 4.9 и дополнительно проводят осмотр зубчатой передачи, если это предусмотрено документацией на текущий ремонт конкретного ТПС.
4.12 Измерение проката, толщины гребня, производить:
- для профиля бандажа (обода) с чертежной высотой гребня 30 мм шаблоном для измерения проката и толщины гребня бандажей локомотива и МВПС И433.01;
- для профиля бандажа (обода) с чертежной высотой гребня 28 мм шаблоном для измерения проката и толщины гребня колес И433.02;
- для второй и пятой колесных пар электровозов ЧС2 в/и и ЧС4 в/и с подрезанным гребнем толщиной 23 мм шаблоном И 476.
Измерение вертикального подреза гребня производить шаблоном И536.00.00.
Измерение крутизны гребня и выявление остроконечного наката на вершине гребня производить шаблоном УТ-1, УТ-1М.
Результаты измерений заносят в карманную книжку обмера бандажей формы ТУ-18, книгу учета состояния бандажей формы ТУ-17, в книгу записи ремонта формы ТУ-28 и регистрируют в автоматизированном рабочем месте (АРМ) "Техник по замерам" для последующего использования данных об измерениях колесных пар локомотивов и МВПС в информационных системах (электронный паспорт локомотива и МВПС) и электронных формах отчетов. При устранении браковочных параметров делаются соответствующие отметки с указанием новых параметров. При выполнении обточки колесных пар под ТПС результаты измерений записываются как до, так и после обточки.
Контроль проведения измерений колесных пар ТПС может осуществляться на основании данных, представленных в электронных формах отчетов автоматической системы управления (АСУТ).
Все измерения параметров колесной пары проводятся работниками, назначенными начальником ремонтного депо, после сдачи ими экзаменов комиссии ремонтного депо на знание настоящей Инструкции.
При эксплуатации локомотивов на удлиненных плечах результаты измерений бандажей записать в журнал технического состояния локомотивов и МВПС формы ТУ-152 и регистрировать в АРМ "Техник по замерам". При производстве плановых видов технического обслуживания или ремонта в депо, производящем ремонт данного локомотива, из журнала формы ТУ-152 должны быть перенесены последние параметры бандажей колесных пар в книгу формы ТУ-17, измеренные в эксплуатации в межремонтный период с указанием пункта проведения измерений и фамилии исполнителя.
При эксплуатации МВПС в депо не своей приписки результаты измерений колесных пар заносят в книгу формы ТУ-18 и книгу формы ТУ-17 с последующей передачей в депо приписки.
4.13 Для контроля геометрических параметров колесных пар рекомендуется применение средств измерений бесконтактного принципа действия, которые исключают "человеческий фактор" и позволяют выполнять измерения в условиях ограниченной доступности, например, под ТПС. Средство бесконтактного измерения должно обеспечивать запись результатов выполненных измерений и передачу указанных данных на стационарный или портативный компьютер в формате, пригодном для создания баз данных, подготовке и распечатке протоколов в информационных системах ОАО "РЖД". Выполнение указанных действий должно обеспечиваться функциями интерфейса средства измерений.
Приборы бесконтактного принципа действия должны быть внесены в "Реестр средств измерений, испытательного оборудования и методик выполнения измерений, применяемых в ОАО "РЖД", а их использование по назначению должно осуществляться персоналом, прошедшим подготовку и изучившим эксплуатационную документацию на указанные приборы.
Результаты измерений, выполненных при помощи приборов бесконтактного принципа действия, должны быть перенесены в документацию установленных форм на бумажных носителях.
4.14 При превышении допустимых значений дефектов колесные пары не допускаются к эксплуатации, неисправности подлежат устранению.
Дефекты составных частей и недопустимые значения их параметров, при которых запрещается эксплуатация колесной пары, приведены в таблице 1.
Таблица 1
их параметров, при которых запрещается
эксплуатация колесной пары
Наименование дефекта или параметра | Недопустимое значение |
1.1 С установленными скоростями движения до 120 км/ч: | |
Для локомотивов и МВПС в поездах дальнего сообщения | Более 7 мм |
Для МВПС в поездах местного и пригородного сообщения | Более 8 мм |
1.2 Для локомотивов с установленными скоростями движения свыше 120 до 160 км/ч | Более 5 мм |
1.3 Для локомотивов с установленными скоростями движения свыше 160 до 200 км/ч | Более 2 мм |
1.4 Для МВПС с установленными скоростями движения свыше 120 до 140 км/ч | Более 5 мм |
1.5 Для МВПС с установленными скоростями движения свыше 140 до 200 км/ч | Более 3 мм |
2 Разность прокатов по кругу катания у левого и правого колеса: | |
для ТПС с установленными скоростями движения до 140 км/ч | Более 2 мм |
для ТПС с установленными скоростями движения свыше 140 до 200 км/ч | Более 1,5 мм |
для колесных пар ТПС с установленными скоростями движения до 120 км/ч | Более 33 и менее 25 мм |
для колесных пар ТПС с установленными скоростями движения свыше 120 км/ч | Более 33 и менее 28 мм |
Более 23 и менее 21 мм | |
Не допускается | |
Менее 6,0 мм | |
для колесных пар ТПС с установленными скоростями движения до 140 км/ч <1> | Более 1,0 мм |
для колесных пар ТПС с установленными скоростями движения свыше 140 до 160 км/ч | Более 0,5 мм |
для колесных пар ТПС с установленными скоростями движения свыше 160 до 200 км/ч | Не допускается |
Локомотива и моторного вагона МВПС | |
глубиной | Более 3 мм |
длиной | Более 10 мм |
Немоторного вагона МВПС | |
глубиной | Более 3 мм |
длиной | Более 25 мм |
9 Раковины на поверхности катания бандажа, обода цельнокатаного колеса | Не допускаются |
глубиной | Более 3 мм |
длиной | Более 4 мм |
Не допускается | |
12 Сдвиг контрольной отметки бандажа относительно контрольной отметки колесного центра <2>: | |
Дальнейшая эксплуатация грузового и маневрового ТПС разрешается после осмотра с внесением записи в журнал формы ТУ-152. Если при сдвиге контрольной отметки звук при ударе по бандажу подтверждает его ослабление, устранить сменой бандажа. Если звук при ударе по бандажу не подтверждает его ослабление и бандажное кольцо не ослабло, нанести новые контрольные метки на ободе напротив меток на бандаже, старую контрольную метку зачеканить. Постановку новых контрольных кернов должны производить комиссионно приемщик локомотивов и мастер, имеющие право на производство освидетельствования колесных пар. За работой колесных пар в таких случаях должно быть установлено наблюдение. На первом виде ремонта, предусматривающего выкатку колесной пары из-под ТПС, бандаж подлежит замене. При повторном сдвиге бандажа, даже без признаков его ослабления, вторичное перенесение отметки не допускается. Бандаж подлежит замене | |
Перенос отметок не допускается. Бандаж подлежит замене | |
13 Ослабление и сдвиг цельнокатаного колеса или колесного центра на оси <3> | Не допускается |
Не допускается | |
Не более 0,5 мм | |
локомотивов тех серий, где средняя часть оси открыта при эксплуатации | Глубиной более 4,0 мм |
МВПС | Глубиной более 2,5 мм |
Более 6,0 мм | |
Не допускается более чем в 3-х местах по его окружности суммарной длиной ослабленного места более 30% (для локомотивов) и более 20% (для МВПС) окружности кольца, а также ближе 100 мм к замку кольца | |
19.1 С установленными скоростями движения до 140 км/ч: | |
электровозов, кроме ВЛ23, ВЛ60 в/и | Менее 45 мм |
ВЛ10 в/и, ВЛ11 в/и, ВЛ15, ВЛ80 в/и, ВЛ85, ВЛ65 в бесснежное время по разрешению начальника дороги | Менее 40 мм |
электровозов ВЛ23, ВЛ60 в/и и тепловозов с нагрузкой на ось 225 кН (23 т) и выше | Менее 40 мм |
тепловозов с нагрузкой на ось менее 225 кН (23 т) | Менее 36 мм |
моторных вагонов МВПС | Менее 35 мм |
19.2 С установленными скоростями движения свыше 140 до 160 км/ч: | |
электровозов | Менее 50 мм |
тепловозов | Менее 45 мм |
19.3 С установленными скоростями движения свыше 160 до 200 км/ч: | |
электровозов | Менее 60 мм |
тепловозов | Менее 55 мм |
20.1 С установленными скоростями движения до 140 км/ч: | |
немоторных вагонов МВПС | Менее 25 мм |
тепловозов ТГМ | Менее 30 мм |
20.2 Локомотивы с установленными скоростями движения свыше 140 до 160 км/ч | Менее 40 мм |
20.3 Локомотивы с установленными скоростями движения свыше 160 до 200 км/ч | Менее 45 мм |
Не допускаются | |
22.1 На расстоянии до 40 мм (для локомотивов) и до 30 мм (для МВПС, рельсовых автобусов и автомотрисы АЧ-2) от наружного торца бандажа: | |
глубиной | Более 2 мм |
шириной | Более 15 мм |
22.2 На других участках поверхности катания бандажа: | |
глубиной | Более 1 мм |
шириной | Более 2 мм |
23 Неисправность буксовых, моторно-осевых подшипников и опорных подшипников тяговых редукторов, характеризующаяся нагревом их узлов до температуры <4>: | Более 80 °C. Температура определяется в наиболее нагруженной зоне на корпусе подшипникового узла. Превышение температуры нагрева подшипниковых узлов ТПС над температурой окружающего воздуха, как правило, не более 35 °C - для буксовых узлов с подшипниками стандартного исполнения, тяговых редукторов; не более 60 °C - для буксовых узлов с коническими двухрядными подшипниками кассетного типа |
24 Электродуговые ожоги и плены на средней части оси | Не допускаются |
Не более 4 мм | |
Не более 18 мм | |
Не более 4 мм | |
<2> В случае обнаружения в эксплуатации проворота бандажа машинист должен осмотреть бандажное кольцо, убедиться в отсутствии ослабления бандажа на колесном центре. Ослабление не подтверждается, если при отпущенных тормозах ТПС отсутствует глухой звук при ударе слесарным молотком по бандажу. В случае обнаружения ослабления бандажа разрешается довести поезд до ближайшей станции при соблюдении необходимых мер. В случае отсутствия ослабления бандажа, машинист обязан поставить дополнительную временную метку на бандаже, отключить тяговый двигатель и тормозной цилиндр данной колесной пары, после чего довести поезд до ближайшей станции, где имеется ПТОЛ или ремонтное депо с последующей отцепкой от поезда. При этом в пути следования машинист обязан постоянно контролировать состояние бандажа во время стоянок и во время движения при проходе по коридору ВВК на наличие постороннего стука. <3> За колесной парой, находящейся в эксплуатации, с подшипниковыми узлами со следами выдавленной смазки, ржавчиной или трещинами краски в местах посадки колесного центра на ось, без явных признаков ослабления (сдвига центра или колеса вдоль образующей оси или по окружности), установить особое наблюдение. При сдвиге колесного центра или колеса на оси следование с поездом запрещается. ТПС должен следовать в депо резервом, тормозные цилиндры и тяговый электродвигатель поврежденной колесной пары должны быть отключены. | |
ИС NORMPROD: примечание. Нумерация пунктов дана в соответствии с официальным текстом документа. |
4.16 Глубину ползуна (выбоины) измеряют глубиномером индикаторным или при помощи толщиномера бандажного (глубина ползуна (выбоины) определяется разностью измерений износа в двух местах - на ползуне (выбоине) и рядом с ним) или шаблонами для измерения проката и толщины гребня. При отсутствии этих измерительных инструментов (кроме случаев нахождения единицы ТПС на ПТОЛ и в депо) допускается определять глубину ползуна (выбоины) по результатам измерения его длины в соответствии с таблицей 2.
Таблица 2
Зависимость длины ползуна (выбоины)
от его глубины и диаметра колеса
Диаметр колес по кругу катания | Длина ползуна (выбоины) при его глубине, мм | ||||||||||||
0,5 | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | |
1250 | 50 | 71 | 100 | 122 | 141 | 158 | 173 | 186 | 199 | 211 | 223 | 233 | 244 |
1220 | 49 | 70 | 99 | 121 | 139 | 156 | 171 | 184 | 197 | 209 | 220 | 231 | 241 |
1050 | 46 | 65 | 92 | 112 | 129 | 145 | 158 | 171 | 183 | 194 | 204 | 214 | 223 |
950 | 44 | 62 | 87 | 107 | 123 | 137 | 151 | 162 | 174 | 184 | 194 | 203 | 212 |
При обнаружении в пути следования ползуна (выбоины) у локомотива, моторного вагона МВПС допускается их следование без отцепки от поезда до ближайшей железнодорожной станции, где колесные пары с ползунами (выбоинами) должны быть заменены. Допускаемая скорость следования поезда в зависимости от глубины ползуна (выбоины) в соответствии с таблицей 3.
Таблица 3
Допускаемая скорость следования поезда
в зависимости от глубины ползуна (выбоины)
Колесная пара | Глубина ползуна (выбоины), мм | Допускаемая скорость следования, км/ч |
локомотива и моторного вагона МВПС | менее 1 | без ограничения |
более 1 до 2 | 15 | |
более 2 до 4 | 10 | |
более 4 | 10 Передвижение локомотива (вагона) без качения колесных пар с ползунами (выбоинами) по рельсам <*> | |
немоторного вагона МВПС | менее 1 | без ограничения |
более 1 до 2 | 100 | |
более 2 до 6 | 15 | |
более 6 до 12 | 10 | |
свыше 12 | Передвижение вагона без качения колесных пар с ползунами (выбоинами) по рельсам <*> | |
<*> При этом колесные пары должны быть вывешены или транспортированы другим способом, обеспечивающим указанное передвижение. Локомотив должен быть отцеплен от поезда, тормозные цилиндры и тяговый электродвигатель (группа двигателей) поврежденной колесной пары (колесных пар) отключены. Транспортироваться до места смены колесной пары локомотив должен в одиночном следовании. Для вывода с перегона локомотивов с двухосными тележками следует использовать специальные транспортные тележки. | ||
5.1 В случае выявления отклонений параметров колеса от допускаемых значений по таблице 1 (пункты с 1 по 10, 15, 17, 22, 25, 26, 27) производится обточка бандажей и ободьев цельнокатаных колес колесных пар без выкатки из-под ТПС. Обточку без выкатки осуществляют при ТО-4 или совмещают с ТО-3, ТР-1 и ТР-2.
5.2 Допускается обтачивать бандаж по одному из профилей, приведенных в пункте 10.11. Как правило, бандажи единицы ТПС обтачивают по тому же профилю, по которому обтачивались бандажи данного ТПС ранее.
После обточки результаты измерения бандажей должны быть занесены в карманную книжку обмера бандажей формы ТУ-18, книгу учета состояния бандажей формы ТУ-17, книгу учета обточек бандажей колесных пар тягового подвижного состава формы ТУ-16 и зарегистрированы в АРМ "Техник по замерам" для последующего использования данных об измерениях колесных пар локомотивов и МВПС в информационных системах (электронный паспорт локомотива и МВПС) и электронных формах отчетов. При обточке колесных пар локомотива не в базовом депо приписки результаты измерений обточенных бандажей занести в журнал технического состояния локомотива и МВПС формы ТУ-152.
Результаты измерений до и после выполнения ТО-4 занести в книгу ремонта локомотивов и МВПС формы ТУ-28.
5.3 Допускается разница диаметров бандажей колесных пар на одной тележке локомотива и между секциями согласно эксплуатационной документации на локомотив, а также утвержденным "Правилам текущего ремонта и технического обслуживания", "Руководству по техническому обслуживанию и текущему ремонту".
5.4 Требования к размерам и значениям параметров после обточки бандажей колесных пар без выкатки приведены в таблице 4.
Таблица 4
Допускаемые размеры и значения параметров бандажей
и цельнокатаных колес колесных пар после обточки без выкатки
Наименование параметра | Допустимые размеры и значения параметров |
1 Отклонения геометрических параметров профиля бандажа или обода колеса | Зазор между профильным шаблоном, прижатым к внутренней грани, и бандажом по всему профилю бандажа, за исключением боковой поверхности гребня - не более 1 мм (проверяется цилиндрическим щупом). Зазор между шаблоном и рабочей поверхностью гребня не проверяют |
2 Толщина гребня, измеряемая на расстоянии 20 мм при чертежной высоте гребня 30 мм, 18 мм от вершины гребня при чертежной высоте гребня 28 мм: для колесных пар ТПС с установленными скоростями движения до 140 км/ч: | |
пассажирские локомотивы и моторные вагоны МВПС | Не менее 27 мм |
грузовые локомотивы и немоторные вагоны МВПС | Не менее 26 мм |
для колесных пар ТПС с установленными скоростями движения свыше 140 км/ч до 200 км/ч | Не менее 30 мм |
3 Разность толщин гребней левого и правого колес на одной колесной паре | Не более 2 мм |
4 Разность диаметров бандажей по кругу катания на одной колесной паре: | |
для колесных пар ТПС с установленными скоростями движения до 140 км/ч | Не более 1,0 мм |
для колесных пар ТПС с установленными скоростями движения свыше 140 до 200 км/ч: | |
локомотивов и моторных вагонов МВПС | Не более 0,5 мм |
немоторных вагонов МВПС | Не более 1,0 мм |
5 Параметр шероховатости поверхности катания | Ra <= 20 мкм |
6 Черновина, равномерно расположенная на поверхности катания, глубиной | Не более 2 мм |
7 Черновина на обточенном гребне на поверхности от 10 до 18 мм от вершины гребня глубиной | Не более 2 мм |
6 Требование к персоналу, производящему осмотр, освидетельствование, ремонт и формирование колесных пар
6.1 Колесные пары, помимо осмотров под ТПС, подвергаются обыкновенному и полному освидетельствованию.
Освидетельствования колесных пар, ремонт и формирование должны производиться работниками, получившими право на выполнение этих работ, после соответствующей проверки знаний (экзаменов) и имеющими удостоверение на право выполнения освидетельствования колесных пар и назначенные приказом начальника ремонтного депо.
6.2 Удостоверение на право производства освидетельствований колесных пар обязаны иметь:
- на заводах - главный инженер (технический директор), начальник колесного цеха, технологи и мастера (бригадиры) колесных цехов, начальники ОТК и мастера ОТК колесных цехов, заводские инспекторы-приемщики;
- в депо, осуществляющих освидетельствование колесных пар локомотивов и МВПС ОАО "РЖД" - главный инженер, заместители начальников депо по ремонту и качеству, старшие мастера, мастера и технологи колесных цехов, техники по замерам, мастера цеха текущего ремонта и пунктов технического обслуживания ТПС, приемщики локомотивов и МВПС.
6.3 Экзамены на право проведения освидетельствования колесных пар должны проводиться комиссиями в составе:
- на заводах - ревизора по безопасности движения поездов аппарата Главного ревизора по безопасности движения железной дороги по локомотивному хозяйству, главного инженера завода (технического директора), начальника ОТК и инспектора-приемщика Центра технического аудита (там, где они имеются);
- в депо, производящих ремонт колесных пар со сменой составных частей - ревизора по безопасности движения поездов аппарата Главного ревизора по безопасности движения железной дороги по локомотивному хозяйству, представителя сервисной компании, осуществляющей обслуживание колесных пар локомотивов (назначается приказом руководителя сервисной компании), главного инженера региональной дирекции тяги (для локомотивов) или главного инженера региональной дирекции моторвагонного подвижного состава (для МВПС);
- в остальных ремонтных депо - регионального ревизора по безопасности движения поездов аппарата Главного ревизора по безопасности движения железной дороги по локомотивному хозяйству, главного инженера ремонтного депо и приемщика локомотивов.
Главных инженеров (технических директоров) заводов, главных инженеров ремонтного депо, начальников отделов технического контроля, а также инспекторов-приемщиков и приемщиков локомотивов в депо, независимо от их подчинения, заместителей начальников депо по ремонту и качеству, экзаменуют комиссии в составе: ревизора по безопасности движения поездов регионального подразделения аппарата Главного ревизора по безопасности движения железной дороги по локомотивному хозяйству, главного инженера региональной дирекции тяги (для локомотивов), главного инженера регионального Управления сервиса или главного инженера региональной дирекции моторвагонного подвижного состава (для МВПС).
Главных инженеров, начальников (заместителей начальников) отделов (секторов) ремонта и эксплуатации региональных дирекций моторвагонного подвижного состава экзаменуют комиссии в составе: главного инженера Центральной дирекции моторвагонного подвижного состава, заместителей начальника Центральной дирекции моторвагонного подвижного состава по ремонту и безопасности.
Работники, имеющие право на освидетельствование колесных пар, должны подвергаться экзаменам не реже, чем один раз в два года. Результаты экзаменов оформляются актом, который хранится в личном деле работника, сдавшего экзамен. Форма выдаваемого удостоверения приведена в приложении Д.
7.1 Обыкновенное освидетельствование колесных пар производится:
- во всех случаях подкатки их под ТПС в депо, за исключением колесных пар, с момента формирования или производства полного освидетельствования которых прошло не более 2 лет, при условии, что колесная пара не эксплуатировалась;
- при ТР-2 колесных пар моторных тележек МВПС. Разрешается не производить выкатку колесных пар моторных тележек на первом ТР-2 после постройки вагона или нового формирования колесной пары, при этом произвести осмотр колесной пары в соответствии с пунктом 4;
- после крушений и схода с рельсов при скорости более 10 км/ч, если отсутствуют повреждения элементов колесной пары, требующие их замены.
При выполнении работ по переподкатке колесно-моторных блоков (КМБ), колесно-редукторных блоков (КРБ) для выравнивания диаметров бандажей колесных пар в комплекте под ТПС разрешается не производить их разборку и обыкновенное освидетельствование колесных пар при условии, что их расчетные пробеги не превысят установленных нормативов до следующего текущего ремонта, на котором производится обыкновенное освидетельствование колесных пар. При этом производить осмотр колесных пар в соответствии с пунктом 4.8.
7.2 Все обнаруженные при обыкновенном освидетельствовании износы и дефекты устраняют при ремонте в соответствии с п. 10.2 настоящей Инструкции.
7.3 При обыкновенном освидетельствовании колесных пар должны выполняться следующие работы:
- предварительный осмотр колесных пар после выкатки до очистки и освидетельствования с целью выявления ослабления или сдвига ступиц колесных центров, ступиц зубчатых колес, цельнокатаного колеса на оси, проворота бандажа, трещин на составных частях колесной пары;
- очистка колесных пар от грязи и смазки или обмывка в моечной машине.
Разрешается производить очистку колесных пар металлическими щетками;
- очистка открытых поверхностей средней части оси от ржавчины, загрязнений и смазки, а также старой растрескавшейся краски и других покрытий, мешающих проведению контроля;
- проверка установленных клейм и знаков маркировки в соответствии с рисунками 25, 26, 27, 32. При несоответствии произвести полное освидетельствование колесных пар;
- неразрушающий контроль колесных пар в соответствии с таблицей 5.
Таблица 5
контролю при обыкновенном освидетельствовании
Наименование составных частей | Метод контроля | Вид дефекта | Примечание |
колесная пара (ось) | УЗК | структура металла ("прозвучиваемость"); внутренние дефекты | за исключением абзаца 4 п. 7.1 |
трещины поперечные эксплуатационного происхождения | |||
МПК | трещины поперечные и наклонные | - доступные для контроля поверхности оси; - после устранения дефектов (шлифовки, обточки, накатки) - повторный МПК | |
внутренние кольца (на буксовых шейках) | МПК | трещины поперечные и наклонные на поверхности качения внутренних колец | - |
зубчатое колесо (шестерня) | МПК | трещины по впадинам и зубьям, торцам зуба | - допускается УЗК; - после устранения дефектов - МПК |
ВТК и ВОК | трещины разнонаправленные по торцу ступицы | - доступные для контроля поверхности; - допускается МПК; - после устранения дефектов - МПК | |
колесный центр литой | МПК и ВОК | трещины разнонаправленные; литейные дефекты | - доступные для контроля поверхности; - после устранения дефектов - МПК; - после проведения сварочных работ и механической зачистки - МПК |
колесный центр катаный | ВТК и ВОК | трещины разнонаправленные | - доступные для контроля поверхности; - допускается МПК; - после устранения дефектов - МПК |
колесный центр коробчатый с удлиненной ступицей | ВТК и ВОК | трещины разнонаправленные; литейные дефекты | - доступные для контроля поверхности; - после устранения дефектов - МПК; - после проведения сварочных работ и механической зачистки - МПК |
УЗК | структура металла ("прозвучиваемость") | - | |
трещины в зоне галтели | - подтверждающий - МПК | ||
бандаж | УЗК | трещины поперечные и наклонные, внутренние несплошности в основном сечении, гребне | - |
дефекты на поверхности катания и подповерхностной зоне бандажа | - после обточки, в том числе без выкатки из-под ТПС | ||
термические трещины в гребне | - допускается МПК или ВТК; - после термоупрочнения гребня на выкаченных колесных парах | ||
цельнокатаное колесо | ВТК и ВОК | трещины разнонаправленные | - доступные для контроля поверхности; - допускается МПК |
УЗК | трещины поперечные и наклонные, внутренние несплошности в основном сечении, гребне | ||
дефекты на поверхности катания и подповерхностной зоне обода | - после обточки, в том числе без выкатки из-под ТПС | ||
термические трещины в гребне | - допускается МПК или ВТК; - после термоупрочнения гребня на выкаченных колесных парах |
Зоны контроля деталей колесных пар устанавливаются в технологических картах или технологических инструкциях в соответствии с нормативными документами по неразрушающему контролю, действующими в ОАО "РЖД";
- проверка соответствия размеров всех составных частей колесной пары согласно таблице 6;
- проверка состояния упругих элементов зубчатых колес, плотности посадки косозубых венцов, а также болтов, крепящих венцы зубчатых колес; крепления стопорных колец упругих зубчатых колес тепловозов;
- ревизия первого объема узлов с подшипниками качения в соответствии с требованиями руководства по техническому обслуживанию и ремонту "Узлы с подшипниками качения железнодорожного тягового подвижного состава";
- проверка состояния антикоррозионного покрытия оси (при наличии);
- окраска в соответствии с пунктом 13.
Таблица 6
при выпуске после обыкновенного освидетельствования
Наименование параметра | Допускаемое значение, мм |
1 Бандажи, ободья цельнокатаных колес | |
1.1 Расстояние между внутренними гранями бандажей или ободьев цельнокатаных колес (после обточки бандажей), измеренное у неподкаченной колесной пары: | |
для ТПС с установленными скоростями движения до 120 км/ч | От 1437 до 1443 |
для дизель-поездов с изогнутой осью | От 1439 до 1442 |
для ТПС с установленными скоростями движения свыше 120 км/ч до 200 км/ч | От 1439 до 1441 |
1.2 Разность расстояний между внутренними гранями бандажей или ободьев цельнокатаных колес у одной колесной пары, измеренная в двух взаимно перпендикулярных плоскостях, не более: | |
для ТПС (кроме немоторных вагонов МВПС) | 1,0 |
для немоторных вагонов МВПС | 1,5 |
1.3 Минимальная толщина бандажей после обточки колесных пар <*> | |
1.3.1 Для ТПС с установленными скоростями движения до 120 км/ч: | |
электровозов | 55 |
тепловозов с нагрузкой на ось 25 т и выше | 55 |
тепловозов с нагрузкой на ось от 23 до 25 т | 50 |
тепловозов с нагрузкой на ось менее 23 т и маневровых тепловозов | 43 |
1.3.2 Для моторных вагонов МВПС до 140 км/ч: | |
электропоездов | 46 |
дизель-поездов | 43 |
1.3.3 Для ТПС с установленными скоростями движения свыше 120 до 160 км/ч: | |
электровозов | 60 |
тепловозов | 55 |
1.4 Минимальная толщина ободьев цельнокатаных колес после обточки колесных пар <*>: | |
1.4.1 Тепловозов ТГМ (ТГМ3, ТГМ4, ТГМ6) | 35 |
1.4.2 Для МВПС с установленными скоростями движения до 140 км/ч: | |
для немоторных вагонов электропоездов | 34 |
для поддерживающих тележек дизель-поездов | 36 |
1.4.3 Для локомотивов с установленными скоростями движения свыше 140 до 200 км/ч | 55 |
1.5 Толщина гребня у всех серий локомотивов: | |
- измеренная на расстоянии 20 мм от вершины гребня при чертежной высоте гребня 30 мм - измеренная на расстоянии 18 мм от вершины гребня при чертежной высоте гребня 28 мм | От 28 до 33 |
1.6 Толщина гребней бандажей 2-й и 5-й колесных пар электровозов ЧС2, ЧС2т, ЧС4, ЧС4т (до N 263) при измерении на расстоянии 16,25 мм от вершины гребня при профиле рисунок 23 | 23-0,5 |
1.7 Отклонения ширины бандажей от номинального размера | + 3; -4 |
в местах постановки клейм | Не нормируется |
1.8 Разность измерений ширины одного бандажа, не более | 3 |
1.9 Непостоянство диаметра в поперечном сечении бандажа и цельнокатаного колеса по кругу катания (после обточки), не более <**> | 0,5 |
1.10 Разность диаметров правого и левого бандажей (цельнокатаных колес), измеряемых по кругу катания у одной колесной пары, не более | 0,5 |
1.11 Разность толщины гребней у одной колесной пары | 1 |
2 Колесные центры | |
2.1 Изгиб спиц колесного центра вдоль оси колесной пары (без исправления), не более <***> | 10 |
2.2 Допуск торцевого биения ступиц со стороны моторно-осевых подшипников у тепловозных колесных пар, не более | 0,2 |
2.3 Уменьшение длины ступицы от номинального размера у тепловозных колесных пар, не более | 8 |
2.4 Уменьшение наружного диаметра ступицы колесного центра в местах работы уплотнения, не более | 5 |
ВЛ60 в/и, ВЛ80 в/и, ВЛ82м, ВЛ10 в/и, ВЛ11, ВЛ15, ВЛ65, ВЛ85 | От 1086,5 до 1091,0 |
ВЛ23 | От 1153,5 до 1158,0 |
2.6 Увеличение расстояния между внутренними гранями (торцами) ступиц колесного центра и зубчатого колеса колесной пары тепловозов, не более | 13 |
3 Оси | |
3.1 Непостоянство диаметра в поперечном и продольном сечениях шеек осей под моторно-осевые подшипники скольжения, не более | 0,25 |
3.2 Уменьшение диаметра шейки оси под подшипники качения (с учетом использования градационных колец или втулок), не более: | |
локомотивов всех серий, кроме электровозов ЧС2, ЧС2Т, ЧС2К | 1 |
электровозов ЧС2, ЧС2Т, ЧС2К (втулочная посадка) | 2 |
3.3 Уменьшение диаметра шейки оси под моторно-осевые подшипники скольжения, не более: | |
тепловозных колесных пар | 12,0 |
колесных пар, предназначенных для комплектации с | |
электродвигателями ЭД118Б | 5,0 |
электродвигателями ЭД125Б | 7,0 |
электровозных колесных пар | 6,0 |
3.4 Выработка шеек оси от воздействия вкладышей моторно-осевых подшипников по диаметру, не более | 0,2 |
3.5 Допуск радиального биения шеек под моторно-осевые подшипники скольжения относительно центровых отверстий, не более | 0,5 |
3.6 Глубина местной выработки (вытертости) на средней части оси по радиусу от номинального размера по чертежу, не более: | |
локомотива | 3,0 |
МВПС | 2,5 |
4 Большие зубчатые колеса | |
4.1 Уменьшение толщины зуба зубчатого колеса от номинального размера по чертежу, не более: | |
4.1.1 Измеренного по делительной окружности у колесных пар тепловозов | 3,0 |
4.1.2 Измеренного на высоте постоянной хорды: | |
электровозов | 3,0 |
электропоездов | 2,8 |
4.2 Разность толщины зубьев зубчатых колес одной колесной пары, не более: | |
при двухсторонней зубчатой передаче | 1,0 |
4.3 Уменьшение диаметра ступицы зубчатого колеса в местах работы уплотнения, не более | 5 |
4.4 Уменьшение высоты головки зуба у зубчатых колес тепловозов ТЭ3, М62, 2ТЭ10, 2ТЭ116, измеренной по хорде делительной окружности (с учетом измененной высоты), не более | 2 |
4.5 Допуск торцевого биения зубчатого колеса (венца), не более: | |
тепловозов | 1,0 |
грузовых электровозов и моторных вагонов МВПС | 0,5 |
пассажирских локомотивов | 0,25 |
4.6 Допуск радиального биения зубчатых колес, не более: | |
грузовых локомотивов и моторных вагонов МВПС | 0,5 |
пассажирских локомотивов | 0,3 |
<*> Установлено только для ТР-3, для технических обслуживаний и ТР-1, ТР-2 - в соответствии с таблицей 1 (пункт 19). <***> Параметр контролируется у спицевых колесных центров электропоездов: измерить значение изгиба спиц можно, приложив поверочную линейку к внутреннему торцу ступицы колесного центра, после чего измерить расстояние от торца ступицы до внутреннего торца обода. Измерение провести в 4 точках через каждые 90°. Полученные значения сравнить с чертежным размером. Примечание - Выпуск внутренних колец втулок с градационными размерами по специальным ТУ. | |
После производства обыкновенного освидетельствования приемку колесных пар производит мастер и приемщик локомотивов и МВПС или инспектор-приемщик ЦТА.
7.4 Результаты контроля при обыкновенном освидетельствовании заносят в бумажные формуляры и электронный паспорт колесной пары, а также:
- в моторвагонном ремонтном депо в книгу регистрации освидетельствования колесных пар по единой учетной форме ТУ-21, в ремонтном локомотивном депо в книги формы ТУ-21л;
- на заводе в книгу регистрации освидетельствования колесных пар по установленной на заводе форме;
- в журналы регистрации результатов неразрушающего контроля.
8.1 Полное освидетельствование колесных пар ТПС производится:
- при ремонте на заводах и в депо, выполняющих ремонт колесных пар ТПС со сменой хотя бы одной составной части. Допускается смену бандажей колесных пар с коническими роликовыми двухрядными подшипниками кассетного типа в буксовых узлах производить без демонтажа буксовых подшипников;
- при неясности или отсутствии клейм и знаков последнего полного освидетельствования на торце оси и при несоответствии данных формуляра, электронного паспорта и клейм, знаков на торце оси;
- при наличии повреждений колесной пары после крушения, аварии, столкновения или схода с рельсов, а также любых видимых повреждений, выявленных при внешнем осмотре, кроме отклонений, выявленных на профиле бандажа, которые могут быть устранены обточкой.
8.2 Все обнаруженные при полном освидетельствовании износы и дефекты устраняют при ремонте в соответствии с п. 10.3 настоящей Инструкции.
8.3 При полном освидетельствовании колесных пар выполняются все работы, предусмотренные обыкновенным освидетельствованием и дополнительно производится:
- обмывка колесных пар в моечной машине, с последующей очисткой всех поверхностей от краски до металла;
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: возможно, имеется в виду таблица 5, а не таблица 6. |
- НК колесных пар в соответствии с таблицей 6 и дополнительно проводят неразрушающий контроль в соответствии с таблицей 7:
Таблица 7
Составные части колесных пар, подвергаемые
неразрушающему контролю при полном освидетельствовании
Наименование составных частей | Метод контроля | Вид дефекта | Примечание | ||||
ось (свободная) | МПК, УЗК | трещины поперечные и наклонные; внутренние несплошности | для новых осей НК в соответствии с РД 32.144 | ||||
зубчатое колесо (венец зубчатого колеса) | МПК | трещины по дорожке качения | |||||
ВТК | трещины разнонаправленные вокруг отверстий  | - допускается МПК | |||||
полукорпус амортизатора; болт призонный | МПК | трещины разнонаправленные | - | ||||
удлиненная ступица колесного центра | МПК | трещины в зоне галтели | - | ||||
| |||||||
бандаж (новый) | УЗК | внутренние несплошности | - в соответствии с РД 32.144; - размер зоны контроля прижимного бурта в соответствии с Приложением Н | ||||
МПК | трещины по посадочной поверхности | ||||||
ВТК | трещины в зоне прижимного бурта | ||||||
центр зубчатого колеса | МПК | трещины разнонаправленные | - | ||||
ступица зубчатого колеса | МПК | трещины разнонаправленные | - допускается ВТК | ||||
цельнокатаное колесо (новое) | УЗК, МПК | внутренние несплошности; трещины разнонаправленные | - в соответствии с РД 32.144 | ||||
ИС NORMPROD: примечание. Текст дан в соответствии с официальным текстом документа. |
- проверка плотности посадки призонных болтов зубчатых колес остукиванием молотком массой по головке болта или с помощью специального устройства, определяющего по звуку плотность посадки болтов;
- проверка целостности деталей упругих зубчатых колес тепловозов, имеющих большие зубчатые колеса с упругим соединением венца со ступицей;
- проверка соответствия размеров всех составных частей колесной пары согласно таблице 8;
- переформирование (выпрессовка оси) с проверкой неразрушающим контролем составных частей колесной пары электровоза с удлиненными ступицами колесных центров, если от даты формирования колесной пары или выпрессовки оси прошло более 10 лет. При наличии клейм ЛД, ПД, ЛДТ, ПДТ на левом торце оси производить перепрессовку только тех колесных центров, с последней даты перепрессовки которых прошло более 10 лет;
- проверка на сдвиг колесных центров без удлиненных ступиц, если от формирования или выпрессовки оси прошло более 10 лет. При наличии клейм ЛД, ПД, ЛДТ, ПДТ на левом торце оси производить проверку на сдвиг только тех колесных центров, с последней даты запрессовки которых прошло более 10 лет;
- ревизия второго объема узлов с подшипниками качения в соответствии с требованиями руководства по техническому обслуживанию и ремонту "Узлы с подшипниками качения железнодорожного тягового подвижного состава".
Таблица 8
при выпуске после полного освидетельствования
Наименование параметра | Допускаемое значение, мм |
1 Бандажи, ободья цельнокатаных колес | |
1.1 Расстояние между внутренними гранями бандажей или ободьев цельнокатаных колес: 1.1.1 ТПС с установленными скоростями движения до 120 км/ч: | |
при смене бандажей или колес | От 1437 до 1440 |
при обточке старых бандажей | От 1437 до 1443 |
1.1.2 Для дизель-поездов с изогнутой осью | От 1439 до 1442 |
1.1.3 ТПС с установленными скоростями движения свыше 120 до 200 км/ч | От 1439 до 1441 |
1.2 Разность расстояний между внутренними гранями бандажей или ободьев цельнокатаных колес у одной колесной пары, измеренная в двух взаимно перпендикулярных плоскостях, не более: | |
1.2.1 Для ТПС (кроме немоторных вагонов МВПС) | 1,0 |
1.2.2 Для немоторных вагонов МВПС | 1,5 |
- измеренная на расстоянии 20 мм от вершины гребня при профиле ГОСТ 11018 (рисунок 13 настоящей Инструкции) и профиле Зинюка-Никитского рисунок 17 для локомотивов; - измеренная на расстоянии 18 мм от вершины гребня при профиле ГОСТ 11018 (рисунок 15 настоящей Инструкции) для МВПС, профиле ДмеТИ ЛБ рисунок 19 для локомотивов, профиле ДмеТИ ВБ рисунок 21 для МВПС | 33-0,5 |
- измеренная на расстоянии 18 мм от вершины гребня при профиле ДмеТИ ЛР рисунок 20 для локомотивов, профиле ДмеТИ ВР рисунок 22 для МВПС | 30-0,5 |
- измеренная на расстоянии 20 мм от вершины гребня при профиле рисунок 14 и профиле Зинюка-Никитского рисунок 18 для локомотивов; - измеренная на расстоянии 18 мм от вершины гребня при профиле рисунок 16 для МВПС | 29-0,5 |
1.4 Толщина гребней бандажей 2-й и 5-й колесных пар электровозов ЧС2, ЧС2т, ЧС4, ЧС4т (до N 263) при измерении на расстоянии 16,25 мм от вершины гребня при профиле рисунок 23 | 23-0,5 |
1.5.1 Для ТПС с установленными скоростями движения до 120 км/ч: | |
электровозов | 85 |
тепловозов с нагрузкой на ось 23 т и выше | 60 |
тепловозов с нагрузкой на ось менее 23 т и маневровых тепловозов | 50 |
1.5.2 Для моторных вагонов МВПС с установленными скоростями движения до 140 км/ч: | |
электропоездов | 70 |
дизель-поездов | 50 |
1.5.3 Для локомотивов с установленными скоростями движения свыше 120 до 160 км/ч: | |
электровозов ЧС в/и (кроме колесных пар ЧС2 с диаметром обода колесного центра 1100 мм) | 90 |
электровозов ЧС2 с диаметром обода колесного центра 1100 мм | 78 |
тепловозов | 65 |
1.6.1 Тепловозов ТГМ (ТГМ3, ТГМ4, ТГМ6) | 37 |
1.6.2 Для локомотивов с установленными скоростями движения до 140 км/ч | 64 |
1.6.3 Для МВПС с установленными скоростями движения до 140 км/ч: | |
для немоторных вагонов электропоездов | 38 |
для поддерживающих тележек дизель-поездов | 50 |
1.6.4 Для локомотивов с установленными скоростями движения свыше 140 до 200 км/ч | 68,5 |
1.7 Разность диаметров правого и левого бандажей, измеряемых по кругу катания, у одной колесной пары, не более | 0,5 |
1.8 Непостоянство диаметра в поперечном сечении бандажа по кругу катания (после обточки), не более | 0,5 |
тепловозов | 4 |
электровозов | 5 |
МВПС | 7 |
10 | |
1.11 Отклонения ширины бандажей от номинального размера <*> | |
старогодного | +3; -4 |
нового | +3; -2 |
в местах постановки клейм | Не нормируется |
1.12 Разность в измерениях по ширине одного бандажа, не более | 3 |
1.13 Разность в измерениях толщины бандажа по кругу катания, не более: | |
старогодного | 3 |
нового | 2 |
1.14 Радиальное биение бандажей по кругу катания (после обточки) относительно центровых отверстий оси, не более | 0,5 |
2 Колесные центры | |
2.1 Радиальное биение обода относительно центра оси, не более | 1 |
2.2 Отклонение ширины обода от номинального размера колесных пар <*>: | |
тепловозов | +2; -8 |
электровозов и МВПС | +2; -5 |
2.3 Разность диаметров ободьев у одной колесной пары при смене бандажей, не более | 4 |
2.4 Отклонение диаметра обода от номинального размера <*> | +3; -6 |
2.5 Увеличение диаметра отверстия в ступице колесного центра относительно номинального размера <*> при расточке под наплавку, не более | 12 |
2.6 Допуск торцевого биения ступиц со стороны моторно-осевых подшипников у тепловозных колесных пар, не более | 0,05 |
2.7 Уменьшение длины ступицы от номинального размера | |
тепловозов | 5 |
электровозов | 3 |
2.8 Уменьшение наружного диаметра ступицы от номинального размера в местах работы уплотнения, не более | 5 |
2.9 Расстояние между внутренними гранями (торцами) ступиц центров колесной пары электровозов после перепрессовки колесных центров (для колесных пар без спрессовки колесных центров расстояние выдержать в соответствии с пунктом 2.5 таблицы 6) | |
ВЛ60 в/и, ВЛ80 в/и, ВЛ82м, ВЛ10 в/и, ВЛ11, ВЛ15, ВЛ65, ВЛ85 | От 1086,5 до 1089,0 |
ВЛ23 | От 1153,5 до 1156,0 |
2.10 Увеличение расстояния между внутренними гранями (торцами) ступиц колесного центра и зубчатого колеса колесной пары тепловозов, не более | 10 |
2.11 Отклонение наружного диаметра удлиненной ступицы от номинального размера <*> | +/- 2 |
3 Оси | |
3.1 Непостоянство диаметра в поперечном и продольном сечениях шеек осей под моторно-осевые подшипники скольжения, измеряемые по диаметру, не более | 0,05 |
3.2 Радиальное биение (при проверке в центрах) буксовых шеек оси под подшипники качения, не более: | |
3.2.1 Для МВПС с установленными скоростями движения до 160 км/ч | 0,3 |
3.2.2 Для локомотивов с установленными скоростями движения до 160 км/ч | 0,05 |
3.2.3 Для ТПС с подшипниками качения Timken, SKF | 0,03 |
3.2.4 Для ТПС с установленными скоростями движения свыше 160 км/ч до 200 км/ч | 0,03 |
3.3 Отклонение диаметра подступичных частей осей локомотивов от номинального размера <*> | |
для новых осей | +5 |
для старогодных осей | От +5 до -10 |
3.4 Отклонение диаметра подступичных частей осей моторного вагона электропоездов от номинального размера <*> | +2; -4 |
3.5 Отклонение от номинального размера расстояния между галтелями предподступичных частей осей <*> | +/- 1,5 |
3.6 Отклонение диаметра подступичной части оси от номинального размера у дизель-поездов <*>: | |
ведущей колесной пары | +4,5; -5,0 |
поддерживающей, бегунковой колесной пары | +/- 5,0 |
3.7 Уменьшение диаметра шейки оси под подшипники качения (с учетом использования градационных колец или втулок), не более: | |
локомотивов всех серий, кроме электровозов ЧС2, ЧС2Т, ЧС2К | 1 |
электровозов ЧС2, ЧС2Т, ЧС2К (втулочная посадка) | 2 |
3.8 Уменьшение диаметра шейки оси под моторно-осевые подшипники скольжения, не более: | |
тепловозных колесных пар | 10,0 |
колесных пар, предназначенных для комплектации с электродвигателями ЭД118Б | 5,0 |
электродвигателями ЭД125Б | 7,0 |
электровозных колесных пар | 6,0 |
3.9 Выработка шеек оси от воздействия вкладышей моторно-осевых подшипников по диаметру | Не допускается |
3.10 Допуск радиального биения шеек под моторно-осевые подшипники скольжения относительно центровых отверстий, не более | 0,1 |
3.11 Допуск радиального биения под посадку опорного подшипника, не более | 0,05 |
3.12 Глубина местной выработки (протертости) на средней части оси по радиусу против чертежного размера не более: | |
локомотива | 3,0 |
МВПС | 2,5 |
3.13 Уменьшение диаметра средней части оси от номинального размера <*>, не более | 3 |
3.14 Отклонение размера по длине оси от номинального <*> | |
новой оси | +1,5 <**> |
старогодной оси | +1,5; -2,0 <**> |
4 Большие зубчатые колеса | |
4.1 Уменьшение толщины зуба зубчатого колеса от номинального размера, не более: | |
4.1.1 Измеренного по делительной окружности у колесных пар тепловозов, электропоездов | 2,0 |
4.1.2 Измеренного на высоте постоянной хорды у колесных пар электровозов | 1,5 |
4.2 Допуск торцевого биения зубчатого колеса (венца), не более: | |
тепловозов | 1,0 |
грузовых электровозов и моторных вагонов МВПС | 0,5 |
пассажирских локомотивов | 0,25 |
локомотивов с упругими зубчатыми колесами | не регламентируется |
4.3 Допуск радиального биения зубчатых колес, не более: | |
грузовых локомотивов и моторных вагонов МВПС | 0,40 |
пассажирских локомотивов | 0,25 |
локомотивов с упругими зубчатыми колесами | не регламентируется |
4.4 Разность толщины зубьев зубчатых колес одной колесной пары при двухсторонней зубчатой передаче, не более | 1,0 <***> |
4.5 Уменьшение длины ступицы зубчатого колеса (центра зубчатого колеса) от номинального размера, не более | |
тепловозной колесной пары | |
электровозной колесной пары | 3 <**> |
4.6 Уменьшение диаметра ступицы от номинального размера в местах работы уплотнения, не более <*> | 4 |
По результатам полного освидетельствования осуществляют ремонт или замену забракованных составных частей колесной пары, с последующей постановкой клейм в соответствии с пунктом 12.7 настоящей Инструкции.
8.4 Сведения о полном освидетельствовании и ремонте колесной пары заносят в электронный и бумажный формуляр колесной пары и формуляр большого зубчатого колеса, а также:
- в моторвагонном ремонтном депо в книгу регистрации освидетельствования колесных пар по единой учетной форме ТУ-21, в ремонтном локомотивном депо в книгу формы ТУ-21л;
- в колесных мастерских в книгу регистрации освидетельствования колесных пар по установленной в мастерских форме, согласованной с региональной Дирекцией;
- на заводе в книгу регистрации освидетельствования колесных пар по установленной на заводе форме;
- в журналы регистрации результатов неразрушающего контроля.
8.5 Полное освидетельствование, ремонт и формирование колесных пар могут производить предприятия, имеющие обязательный минимум оборудования, приспособлений, средств измерений и контроля согласно приложениям Е и Ж и действующий присвоенный им условный номер для клеймения, согласно справочнику СЖА 1001 12 "Условные коды предприятий" (приложение К).
Порядок присвоения, приостановления и прекращения действия условного номера регламентирован требованиями Положения об условных номерах клеймения железнодорожного подвижного состава и его составных частей, утвержденного Советом по железнодорожному транспорту государств - участников Содружества (протокол N 55 от 28 - 29 октября 2011 года).
8.6 Предприятия, выполняющие полное освидетельствование, должны быть оборудованы устройствами, позволяющими производить очистку составных частей колесной пары от старой краски до металла.
Для механизированной очистки колесных пар в моечных машинах применяются растворы с техническими моющими средствами (ТМС) на основе поверхностно-активных веществ (ПАВ). Концентрация растворов, их температура должны выдерживаться в соответствии с технологической документацией, для колесных пар МВПС в соответствии с ГОСТ Р 54612-2011, для колесных пар локомотивов в соответствии с технологической инструкцией ТИ-690-1.
При промывке колесных пар ТПС раствором с ТМС роликовые подшипники опоры корпуса редуктора и моторно-осевые подшипники качения, для предупреждения попадания в них моющей жидкости, должны быть заполнены консистентной смазкой и закрыты защитным кожухом.
9.1 Неисправности колесных пар, их составных частей и методы устранения приведены в таблице 9.
Таблица 9
Методы устранения дефектов
колесной пары и ее составных частей
Наименование дефекта | Методы устранения |
1 Оси | |
1.1 Радиальное биение шеек более допустимых значений | В зависимости от причины дефекта устранить обработкой шеек (обточкой или шлифовкой) или восстановлением центрового отверстия |
1.2 Трещины поперечные и наклонные: | |
а) на любой части оси (кроме подступичной) независимо от срока службы | Устранить обточкой. Обточку проводить не менее чем на 0,5 мм в глубину за пределы трещины с последующим упрочнением накаткой и проведением МПК <*>. Ось бракуется, если после обточки в пределах допуска трещины остаются |
б) на подступичной части | Устранить обточкой, если глубина трещины не превышает 2 мм. Обточку проводить не менее чем на 0,5 мм в глубину за пределы трещины с последующим проведением МПК оси и упрочнением накаткой <*>. Ось бракуется, если после обточки в пределах допуска трещины остаются |
1.3 Трещины и плены продольные | Устранить обточкой или зачисткой в пределах допуска ремонтного размера. Обточку (зачистку) проводить не менее чем на 0,5 мм в глубину за пределы трещины с последующим проведением МПК <*> |
1.4 Волосовины (для новых осей) | |
а) на галтелях оси | Устранить обточкой <*> |
б) на цилиндрических поверхностях шеек и на подступичных частях оси | Устранить обточкой <*> или шлифовкой в пределах допуска ремонтного размера с последующей накаткой. Не допускаются волосовины: - если длина одной волосовины более 10 мм; - в любом поперечном сечении более: 3 шт. волосовин для прицепных вагонов МВПС, 2 шт. волосовин для локомотивов и моторных вагонов МВПС; - всего волосовин более: 5 шт. для немоторных вагонов МВПС, 4 шт. волосовин для локомотивов и моторных вагонов МВПС. Волосовины длиной до 2,0 мм на шейках осей локомотива и моторного вагона МВПС, длиной до 3,0 мм на шейках осей прицепных вагонов при нескученном и нестрочечном их расположении не учитывают |
в) на предподступичных и средней частях оси | Не допускается если: для немоторных вагонов МВПС длина отдельной волосовины более 50 мм и более 3 шт. волосовин в любом поперечном сечении; для локомотивов и моторных вагонов МВПС длина отдельной волосовины более 25 мм и более 2 шт. волосовин в любом поперечном сечении. Устранить обточкой <*> или шлифовкой в пределах допуска ремонтного размера с последующей накаткой. Волосовины длиной до 3,0 мм при нескученном и нестрочечном их расположении не учитывают |
1.5 Риски поперечные, забоины, задиры на предподступичных частях и на шейках оси с подшипниками скольжения | Устранить обточкой <*> или шлифовкой с последующим проведением МПК |
1.6 Риски, задиры, забоины и коррозия на буксовых шейках и предподступичных частях оси с подшипниками качения | |
а) риски и задиры поперечные на шейках | Риски и задиры глубиной до 0,5 мм не ближе 100 мм и глубиной до 1,5 мм не ближе 160 мм от предподступичной части оси зачистить. Площадь зачистки не должна превышать 15% посадочной поверхности подшипника. После зачистки провести МПК. При размерах повреждения более указанных ось бракуется |
б) риски и задиры продольные на шейках, предподступичных частях и шейках под моторно-осевые подшипники | Риски и задиры на шейках глубиной до 0,5 мм не более трех не ближе 50 мм от начала галтели, а на предподступичных частях глубиной до 1,0 мм без ограничения количества зачистить вдоль оси. При размерах рисок и задиров более указанных ось бракуется |
в) забоины на шейках и предподступичных частях | Острые края забоин глубиной до 0,8 мм не ближе 60 мм от начала галтели, общей площадью до 50 мм2 на шейках и глубиной до 1,0 мм на предподступичных частях общей площадью до 50 мм2 разрешается притупить, не оставляя выступов над поверхностью. После этого поверхности шейки и предподступичные части проверить МПК. При больших размерах забоин ось бракуется |
г) коррозия на шейках и предподступичных частях | Коррозию на шейках глубиной до 0,8 мм не ближе 60 мм от начала галтели и на предподступичных частях глубиной до 1,0 мм устранить обточкой <*> или шлифовкой |
1.7 Непостоянство диаметра шеек в поперечном и продольном сечениях, прямолинейности шеек более установленных значений | Устранить обточкой <*> или шлифовкой |
1.8 Отклонение от прямолинейности оси, определяемое в центрах станка | Ось бракуется при превышении допуска прямолинейности, предусмотренного ремонтными чертежами |
1.9 Радиус галтелей шеек менее допустимых значений | Восстановить обточкой <*> фасонным резцом |
1.10 Смятие галтелей осей с подшипниками качения при запрессовке или распрессовке | Разрешается исправление галтелей на станке галтельным резцом <*> |
1.11 Протертое место, забоины на средней части оси | При наличии протертого места более 3,0 мм, ось бракуется. При наличии протертого места в пределах допускаемых значений выполнить плавный переход от протертого места к образующей оси. Допускаются забоины глубиной не более 2 мм, общей площадью не более 100 мм2, с зачисткой острых кромок |
1.12 Диаметр шеек менее допустимых размеров | Ось бракуется |
а) на конце оси | При наличии поврежденной резьбы более 5% резьбу сточить, поверхность наплавить <**> и нарезать новую резьбу. При наличии поврежденной резьбы M110 x 4 - 6h осей типов РМ3, РМ5, РУ1 менее 5% разрешается калибровать резьбу с доведением до класса точности 8g по технологической документации ремонтного предприятия |
б) на торце оси под болты | Восстановить резьбовые отверстия на торце локомотивной оси в соответствии с технологической инструкцией "Восстановление дефектных резьбовых поверхностей и центровых отверстий локомотивных осей" ТИ 2351.25290.00001Р или другой утвержденной технологической документацией. Для МВПС: дефектную резьбу срезать, отверстия заварить, просверлить вновь и нарезать новую резьбу |
Восстановить в пределах размеров, установленных в ремонтном чертеже в соответствии с технологической инструкцией "Восстановление дефектных резьбовых поверхностей и центровых отверстий локомотивных осей" ТИ 2351.25290.00001Р или другой утвержденной технологической документацией | |
1.15 Следы электродугового ожога | Следы электродугового ожога на средней части оси удалить проточкой, зачисткой или шлифовкой с последующим проведением МПК. При следах ожога на других частях ось бракуется |
1.16 Наличие явно выраженных цветов побежалости на моторно-осевых шейках оси | Устранить обточкой <*> или шлифовкой |
1.17 Риски и задиры на торцах оси с торцевым упором скольжения | Устранить обточкой в пределах допуска на размер по ремонтному чертежу |
1.18 Уменьшение диаметра под упорный подшипник | Восстановить наплавкой с последующей обработкой |
1.19 Риски и задиры на подступичной части оси | Устранить обточкой <*> |
2 Бандажи и ободья цельнокатаных колес | |
2.1 Трещины поперечные или косые независимо от размера, количества и места расположения | Бандаж (цельнокатаное колесо) бракуется |
2.2 Трещины и плены продольные: | |
а) на поверхности катания бандажа или обода цельнокатаного колеса, поверхности гребня и внутренней боковой поверхности | Устранить обточкой на станке до полного исчезновения в пределах допускаемых размеров согласно п. 1.3 - 1.6 таблицы 8 настоящей Инструкции |
б) на наружных боковых гранях бандажа или обода цельнокатаного колеса | Устранить шлифовальной машинкой. Глубина впадин допускается не более 3,0 мм. Общая их длина на одном бандаже или ободе цельнокатаного колеса не должна превышать 300 мм. Количество трещин в одном поперечном сечении не должно быть более двух у бандажей и более трех на ободьях цельнокатаных колес. Не допускаются трещины на расстоянии 15 мм от цилиндрической поверхности упорного бурта. Бандаж браковать при наличии дефектов, попадающих в зону клейм. На цельнокатаном колесе разрешается зачистка дефектов попадающих в зону клейм, при условии, что при зачистке клейма не будут срезаны, а ширина обода колеса не будет менее значения, допустимого ремонтными чертежами |
в) на внутренней поверхности бандажа, в выточке для бандажного кольца, и в зоне прижимного бурта | Бандаж бракуется |
2.3 Раковины, выщербины, вмятины на поверхности катания бандажа | Устранить обточкой на станке до полного исчезновения в пределах допускаемого размера согласно п. 1.5, 1.6 таблицы 8 настоящей Инструкции |
2.4 Сколы, выкрашивания, выщербины, раковины на внутренней цилиндрической поверхности упорного или прижимного бурта бандажа | Бандаж бракуется |
2.5 Местное или по всему кругу катания увеличение ширины бандажа или обода цельнокатаного колеса | Устранить обточкой на станке до полного исчезновения в пределах допуска на размер согласно п. 1.11 таблицы 8 |
2.6 Ослабление бандажного кольца | Устранить путем обжатия прижимного бурта бандажа или заменить бандажное кольцо. До обжатия прижимного бурта бандаж нагреть до температуры от 220 до 270 °C. Обжатие бурта бандажа должно быть закончено при температуре бандажа не ниже 100 °C |
2.7 Зазор между концами бандажного кольца | При зазоре более 2 мм - заменить бандажное кольцо |
2.8 Зазор между боковой гранью обода и упорным буртом бандажа | При зазоре более 0,5 мм по всей окружности на глубину более половины высоты бурта - бандаж бракуется |
2.9 Разность расстояний между внутренними гранями бандажей или ободьев цельнокатаных колес у одной колесной пары более допустимого значения (измеренной у ненагруженной колесной пары в четырех местах в двух взаимно перпендикулярных плоскостях, проходящих через центр оси) | Устранить обточкой внутренних боковых граней бандажей (ободьев цельнокатаных колес) или заменой бандажей, перепрессовкой центров и цельнокатаных колес, заменой оси при ее изогнутости |
2.10 Черновина на обточенном гребне на расстоянии от 10 до 18 мм от вершины гребня и равномерно расположенная на поверхности катания глубиной более 2 мм | Устранить обточкой на станке до полного исчезновения в пределах допускаемого размера согласно п. 1.3 - 1.6 таблицы 8 настоящей Инструкции |
2.11 Черновины на обработанной посадочной внутренней поверхности бандажа | У бурта и выточки на ширине до 10 мм черновины не допускаются. На остальной части этой поверхности не допускаются черновины площадью более 16 см2 (наибольшая длина черновины 40 мм). Количество черновин с площадью до 16 см2 допускается не более 2 штук |
2.12 Несоответствие расстояния от вершины гребня бандажа до поверхности катания и толщины гребня бандажа или обода цельнокатаного колеса размерам по пункту 10.11 настоящей Инструкции | Устранить обточкой. При проверке профильный шаблон должен быть плотно прижат к внутренней грани бандажа. Зазоры между шаблоном и поверхностью колеса допускаются не более 0,5 мм по профилю, 1 мм - по высоте гребня |
2.13 Толщина прижимного и упорного буртов бандажа менее допустимого значения, установленного в п. 1.9 и 1.10 таблицы 8 | Бандаж бракуется |
3 Колесные центры, зубчатые и цельнокатаные колеса | |
3.1 Ослабление колесного центра или цельнокатаного колеса на оси | Колесный центр или цельнокатаное колесо спрессовать |
3.2 Трещины в ступице колесного центра, ступице зубчатого колеса | Центр или зубчатое колесо бракуются |
3.3 Трещины в ободе или спице колесного центра | Устранить заваркой <**> по технологии, обеспечивающей достаточную усталостную прочность обода или колесного центра, или забраковать |
3.4 Трещины в дисках колесного центра | Устранить заваркой <**> по технологии, обеспечивающей достаточную усталостную прочность колесного центра, или забраковать |
3.5 Трещины в дисках цельнокатаного колеса | Колесо бракуется |
3.6 Непостоянство диаметра в поперечном и продольном сечениях обода колесного центра более допустимых значений | Устранить обточкой или наплавкой <**> с последующей обточкой в пределах допуска на размер по ремонтному чертежу |
3.7 Диаметр или ширина обода колесного центра менее допустимых значений | Восстановить наплавкой <**>, с последующей обточкой в пределах допуска на размер по ремонтному чертежу |
3.8 Плены, раковины, засоры и другие пороки в дисках колесных центров и в цельнокатаных колесах | Устранить в соответствии с ремонтной технологической документацией |
3.9 Задиры, черновины, раковины и засоры на внутренней обработанной поверхности отверстия ступицы колесного центра и ступицы зубчатого колеса | Устранить расточкой в пределах допуска на размер по ремонтному чертежу или для ступицы колесного центра и ступицы центра зубчатого колеса наплавкой <**>, по технологии, обеспечивающей достаточную усталостную прочность, с последующей обточкой |
3.10 Износ внутренней торцовой поверхности ступиц колесных центров и центров зубчатых колес ТПС более допустимого значения | Восстановить наплавкой <**> с последующей обработкой до размеров, установленных в ремонтном чертеже. При ремонте колесных пар с внутренними буксовыми и моторно-осевыми шейками без выпрессовки оси разрешается приварка к ступице разрезной шайбы толщиной не менее 8 мм с последующей обточкой на станке до размеров, установленных в ремонтном чертеже |
3.11 Износ посадочной поверхности удлиненной ступицы колесного центра под зубчатое колесо | Произвести выпрессовку оси и зубчатого колеса с удлиненной ступицы. Восстановить ступицу наплавкой <**> с последующей обточкой на станке до размеров, установленных в ремонтном чертеже и выполнением плавного перехода удлиненной поверхности ступицы в ее радиусную часть у основания колесного центра |
3.12 Ослабление зубчатого колеса на удлиненной ступице колесного центра или на оси | Зубчатое колесо спрессовать |
3.13 Непрохождение ультразвука через удлиненную ступицу колесного центра | Центр бракуется |
3.14 Излом зуба | Зубчатое колесо (венец) бракуется |
3.15 Вмятины, раковины, выкрошившиеся места на поверхности зуба более допустимого значения | Разрешается оставлять в работе зубчатые колеса (венцы), если глубина раковин, вмятин и выкрашиваний не превышает 2,0 мм (отдельных до 3,0 мм), а общая площадь на зубе прямозубой и на головке зуба косозубой передачи составляет не более 5%, а на ножке зуба косозубой передачи 40% |
3.16 Отколы на поверхности зуба (от торца) | Разрешается оставлять в работе зубчатое колесо (венцы) при отколах длиной не более 10 мм и глубиной не более 2,0 мм. Заусенцы и острые кромки - закруглить |
3.17 Следы электродугового ожога на зубьях зубчатых колес | Не допускаются. Устранение следов электродугового ожога глубиной не более 0,5 мм - зачисткой с последующим проведением МПК |
Зубчатые колеса и венцы бракуются. При обыкновенном и полном освидетельствовании бракуются колеса и венцы: - с трещинами на переходных поверхностях длиной более 25,0 мм; - с трещинами, выходящими на торец, глубиной более 2,0 мм; - с трещинами любых размеров, развивающимися с обеих сторон зуба (встречные трещины); - при наличии трещин более, чем на 25% зубьев. Остальные виды трещин разрешается выводить местной зачисткой (п. 10.6.2) с последующей проверкой зубчатого колеса МПК. Глубина выемок от местной зачистки трещин не более 3,0 мм на зубьях без поднутрения и не более 2,5 мм на зубьях с поднутрением. На колесных парах пассажирских локомотивов и МВПС зачистка трещин не допускается | |
3.19 Трещины, образовавшиеся по очагам контактных усталостных разрушений | Большие зубчатые колеса (венцы) бракуются |
3.20 Уменьшение толщины зуба, более допустимого значения | Большое зубчатое колесо (венец) бракуется |
3.21 Ослабление призонных болтов крепления венцов зубчатых колес | Болты заменить. Разрешается увеличить диаметр отверстия во фланце центра и зубчатом венце не более чем на 2 мм (для моторных вагонов электропоездов и электровозов серии ЧС2, ЧС4 в/и) с постановкой соответственно увеличенных призонных болтов. При ослаблении более четырех болтов зубчатого венца или более трех болтов подряд все болты заменить новыми следующей градации с проверкой отверстий развертками. Допускается однократное сверление новых отверстий во фланце центра и в зубчатом венце зубчатого колеса между старыми отверстиями. В составных полушевронах такое рассверливание запрещено. Призонные болты при пробеге большого зубчатого колеса 1 млн. км подлежат полной замене |
3.22 Неисправности упругих зубчатых колес | В соответствии с отдельными руководствами |
4 Клеймение колесной пары | |
- изготовления оси | Ось бракуется |
- последнего полного освидетельствования колесной пары | Выполнить полное освидетельствование колесной пары |
- формирования | Выполнить переформирование колесной пары и полное освидетельствование |
4.2 Неясность или отсутствие клейм на других составных частях колесной пары, подлежащих клеймению | Номер составной части восстановить по формуляру, при отсутствии формуляра составная часть бракуется |
<*> Обточку производят в пределах допуска на размер, установленный в ремонтном чертеже с последующей накаткой. <**> Сварочные и наплавочные работы производят в соответствии с инструкцией, утвержденной МПС России 11.08.1995 N ЦТ-336. Примечания: 1 Под строчечным расположением волосовин понимается расположение волосовин на поверхности оси по ее образующей. 2 Волосовины, составляющие одну строчку и имеющие длину на шейке менее 10,0 мм, на подступичной и предподступичной части менее 15,0 мм и на средней части оси менее 20 мм принимаются за одну волосовину длиной, равной общему отрезку прямой, на которой они расположены. 3 Расположение волосовин, при котором в любом месте их число на площади размером 50 x 50 мм превышает 5 шт. считается скученным. При этом волосовины длиной до 1,0 мм при нестрочечном их расположении не учитываются. 4 У забракованной оси поверхность шеек, клейма и знаки зарубить крестообразно зубилом. | |
9.2 Данные о результатах дефектации фиксируют в учетных документах в соответствии с пунктом 8.4.
10.1.1 Ремонт колесной пары проводят по технологической документации, разработанной в соответствии с требованиями настоящей Инструкции, и ремонтным чертежам.
Для колесных пар ТПС устанавливаются следующие виды ремонта: без смены составных частей, со сменой составных частей.
10.1.2 Колесные пары ТПС, доставленные для смены отдельных составных частей на завод или в депо, должны подвергаться полному освидетельствованию.
10.1.3 Перед обработкой новых цельнокатаных колес, бандажей, колесных центров, заготовок зубчатых колес, центров (ступиц) зубчатых колес, поковок осей они должны быть проверены контрольным мастером ОТК на заводах, а в депо - приемщиком локомотивов и мастером, которые устанавливают наличие на них установленной маркировки и актов технической приемки завода-изготовителя (сертификатов).
10.1.4 При поставке, по согласованию с заказчиком, цельнокатаных колес с окончательно расточенными отверстиями ступицы обеспечить сохранность посадочной поверхности колеса при транспортировке, хранении и подготовке к формированию с осью, а также проведение входного контроля колеса по фактическому размеру посадочной поверхности и качеству ее обработки.
При ремонте без смены составных частей могут производить:
- обточку ободьев цельнокатаных колес и бандажей;
- обточку, накатку и шлифовку шеек осей;
- опробование на прессе колесных пар с признаками ослабления, а также в случаях, если после прессовых работ или нового формирования прошло более 10 лет (кроме колесных пар электровозов с удлиненной ступицей колесного центра);
- замену призонных болтов, если у них имеются признаки ослабления;
- ремонт упругих зубчатых колес, не требующий распрессовки центров;
- плазменное упрочнение гребней бандажей.
При ремонте со сменой составных частей могут производить:
- замену осей, колесных центров, бандажей, цельнокатаных колес, зубчатых колес или их венцов и других деталей. Разрешается заменять неисправные составные части колесных пар как новыми, так и старогодными;
- перепрессовку ослабших колесных центров, зубчатых колес, ступиц зубчатых колес, ступиц тормозных дисков оси, лабиринтных колец колесных пар с МОП качения и других деталей, устанавливаемых с натягом;
- проверку электрического сопротивления колесной пары в соответствии с ГОСТ 31536. Электрическое сопротивление колесной пары должно быть не более 0,01 Ом;
- проверку остаточного динамического (или статического) дисбалансов в соответствии с пунктом 10.12 настоящей Инструкции.
10.4.1 Для обработки оси на торцах новой (сверленой и несверленой) оси предварительно разделываются центровые отверстия согласно рисунку 1.
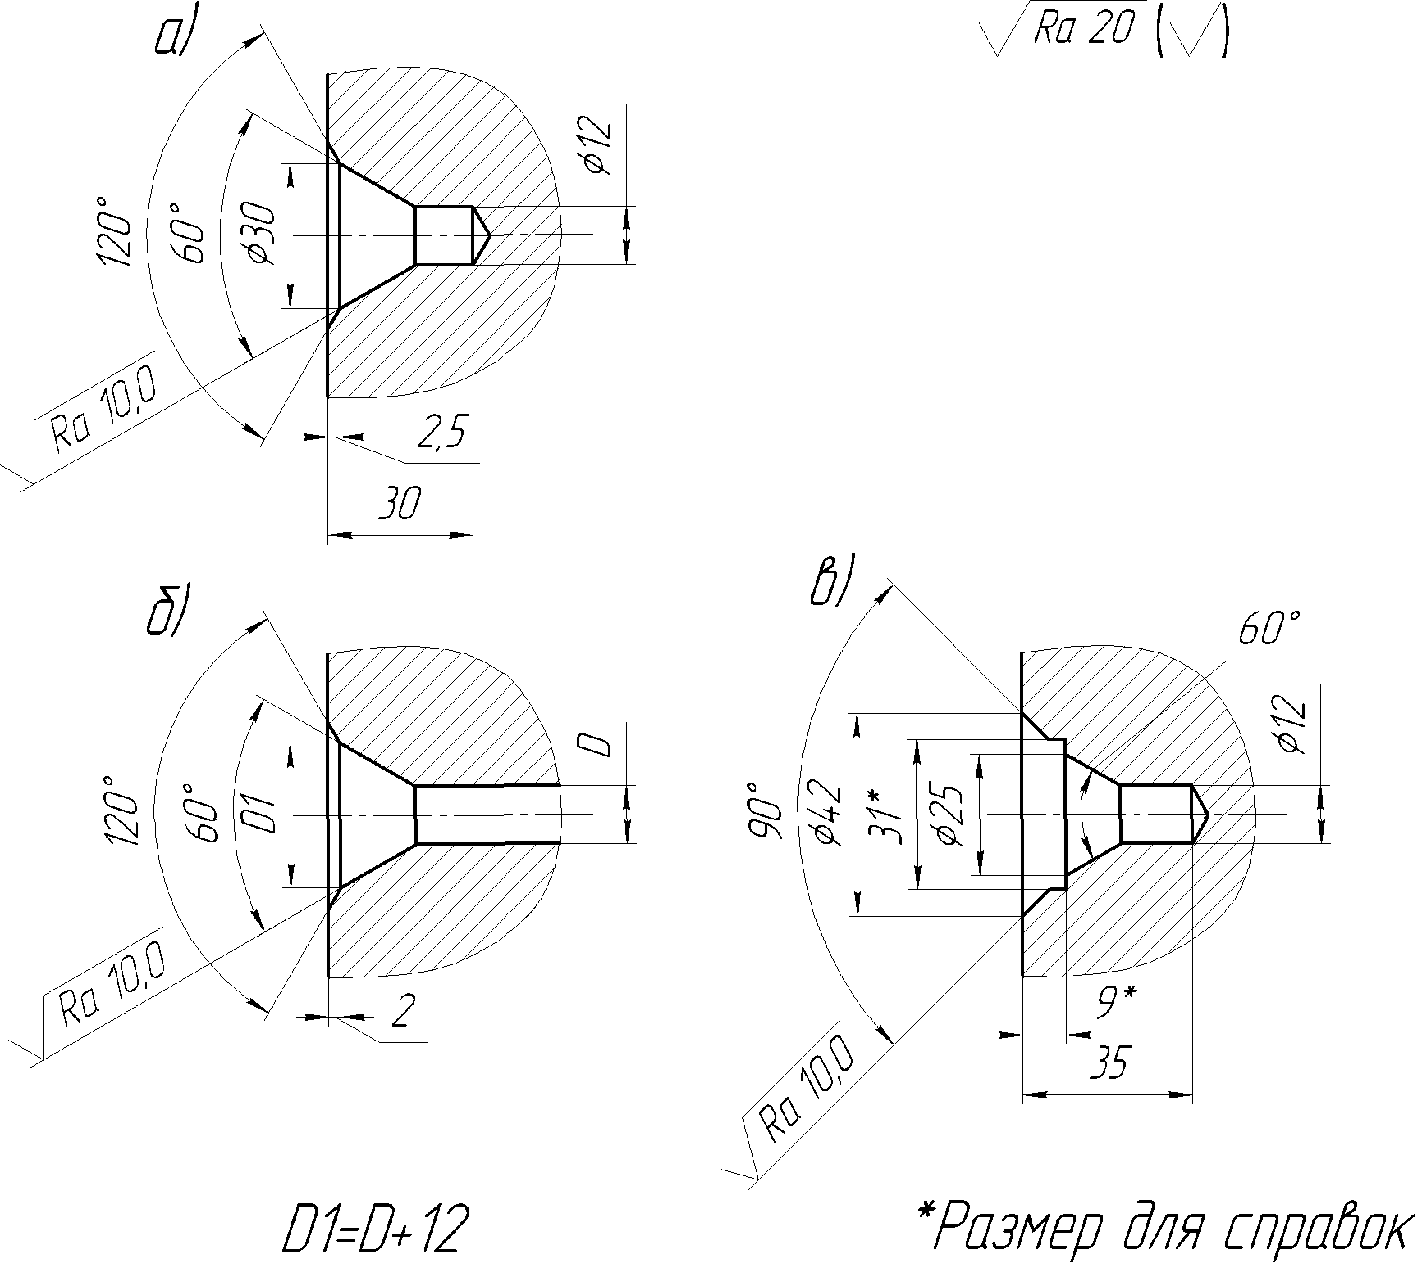
Оси: а - несверленые; б - сверленные;
в - с торцевым креплением подшипников гайкой
При проверке центровых отверстий использовать проходной и непроходной шаблоны.
10.4.2 Восстановление смятой и изношенной резьбы на конце оси и на торце оси под болты в соответствии с пунктом 1.13 таблицы 9.
Восстановление забитых и разработанных центровых отверстий оси в соответствии с пунктом 1.14 таблицы 9.
10.4.3 На торцах осей электровозов и тепловозов нанести предусмотренную чертежом контрольную окружность.
10.4.4 При каждой обработке колесных пар на станке следует убедиться в исправности центров станка, предварительно проверить правильность расположения центровых отверстий и при необходимости восстановить их соосность с контрольными окружностями.
Если чертежом не предусмотрены контрольные окружности, проверить правильность расположения центровых отверстий по кромкам или поверхностям шеек оси, и при необходимости, восстановить их соосность.
10.4.5 Буксовые и моторно-осевые шейки, предподступичные, подступичные и средняя части оси, а также галтели перехода от одних частей к другим, после механической обработки подвергаются упрочнению накатыванием роликами по технологической инструкции по упрочнению накатыванием роликами осей колесных пар локомотивов и моторных вагонов ТИ 32 ЦТ-ВНИИЖТ-95.
ИС NORMPROD: примечание. ГОСТ 22780-93 утратил силу с 01.04.2016 в связи с истечением срока действия, установленного Приказом Росстандарта от 06.11.2015 N 1719-ст. Взамен введен в действие ГОСТ 33200-2014. |
10.4.6 Размеры и параметры шероховатости новых осей должны соответствовать ГОСТ 33200, ГОСТ 11018, ГОСТ 22780 и чертежам, утвержденным в установленном порядке. Старогодняя обработанная ось должна иметь размеры и параметры шероховатости поверхности в полном соответствии с чертежами, техническими условиями и настоящей Инструкцией. Параметры шероховатости поверхностей оси должны соответствовать параметрам, указанным в таблице 10.
Таблица 10
локомотивов, моторвагонного подвижного состава
Часть оси | Параметр шероховатости Ra (мкм, не более) для осей класса точности изготовления | |
1 | 2 | |
Шейка, зоны под посадку моторно-осевого и редукторного подшипников | 0,8 | 1,25 |
Остальные цилиндрические части | 2,5 | 2,5 |
Торец: | ||
- рабочий (под упорные подшипники) | 1,6 | 2,5 |
- нерабочий (свободный) | 3,2 | 12,5 |
Подступичная часть, зоны под посадку зубчатого колеса и дискового тормоза | 1,25 | 1,25 |
10.4.7 Для осей колесных пар локомотивов, моторвагонного подвижного состава допуск непостоянства диаметра в поперечном и продольном сечениях должен быть:
0,015 мм - для шеек под подшипники качения новых осей;
0,030 мм - для шеек под подшипники качения старогодных осей;
0,050 мм - для шеек под осевые подшипники скольжения;
0,050 мм - для подступичных частей под колеса и посадочного места под тормозные диски, в случае конусообразности больший диаметр должен быть обращен к середине оси;
0,050 мм - для посадочного места под зубчатые колеса или под ступицы зубчатых венцов;
0,030 мм - для предподступичных частей под упорные (лабиринтные) кольца буксовых подшипников новых осей;
0,050 мм - для предподступичных частей под упорные (лабиринтные) кольца буксовых подшипников старогодных осей.
Здесь и далее допускается вместо непостоянства диаметра в поперечном сечении измерять отклонение от круглости, вместо непостоянства диаметра в продольном сечении измерять профиль продольного сечения. Допуск круглости и профиля продольного сечения должен быть равен половине значения допуска непостоянства диаметра в поперечном или продольном сечении.
10.4.8 Допуск радиального биения (при проверке в центрах) шеек оси под подшипники качения, подступичных частей, посадочного места под зубчатые колеса или под ступицы зубчатых венцов, посадочного места под тормозные диски должен быть:
0,30 мм - для колесных пар моторвагонного подвижного состава со скоростями движения до 160 км/ч (кроме посадочных мест оси под зубчатые колеса);
0,05 мм - для колесных пар локомотивов со скоростями движения до 160 км/ч, и посадочных мест оси под зубчатые колеса моторных колесных пар моторвагонного подвижного состава;
0,03 мм - для ТПС с подшипниками качения Timken, SKF;
0,03 мм - для ТПС со скоростями движения от 160 км/ч до 200 км/ч.
10.4.9 Допуск биения упорных торцов предподступичных частей оси при проверке по центровым отверстиям должен быть не более:
0,05 мм - для колесных пар локомотивов, моторвагонного подвижного состава.
10.4.10 Обточку шеек осей разрешается производить как до запрессовки, так и после запрессовки оси и обточки поверхности катания колесной пары.
10.4.11 Обточку и шлифовку буксовых шеек, предподступичных и подступичных частей и шеек под моторно-осевой подшипник осей, бывших в эксплуатации, необходимо производить при наличии на них следующих дефектов:
- недопустимых рисок и задиров, забоин шейки и предподступичной части оси, а также при недопустимой местной выработке шейки под моторно-осевой подшипник;
- превышения установленных допусков непостоянства диаметра в поперечном и продольном сечениях, радиального биения;
- радиусов галтелей менее допустимых;
- продольных плен и волосовин;
- повреждений от коррозии.
После обточки и шлифовки размеры шеек, предподступичных частей, их непостоянство диаметра в поперечном и продольном сечениях и радиусы галтелей должны находиться в пределах установленных норм, а параметр шероховатости соответствовать таблице 10 настоящей Инструкции.
10.4.12 Для плавного захода оси в ступицу при запрессовке наружный конец подступичной части оси обтачивается на конус длиной от 7 до 15 мм с разностью наибольшего и наименьшего диаметров не более 2 мм, за исключением электровозных осей колесных пар с удлиненной ступицей, для которых длина запрессовочного конуса должна быть от 17 до 20 мм.
Переход от запрессовочного конуса к цилиндрической поверхности подступичной части оси должен быть плавным.
Предпочтительно выполнять заходную часть оси скругленной, радиусом (рисунок 2), величина которого определяется по формуле
R = (l +/- 0,06)D0n, (1)
где D0n - диаметр подступичной части оси.
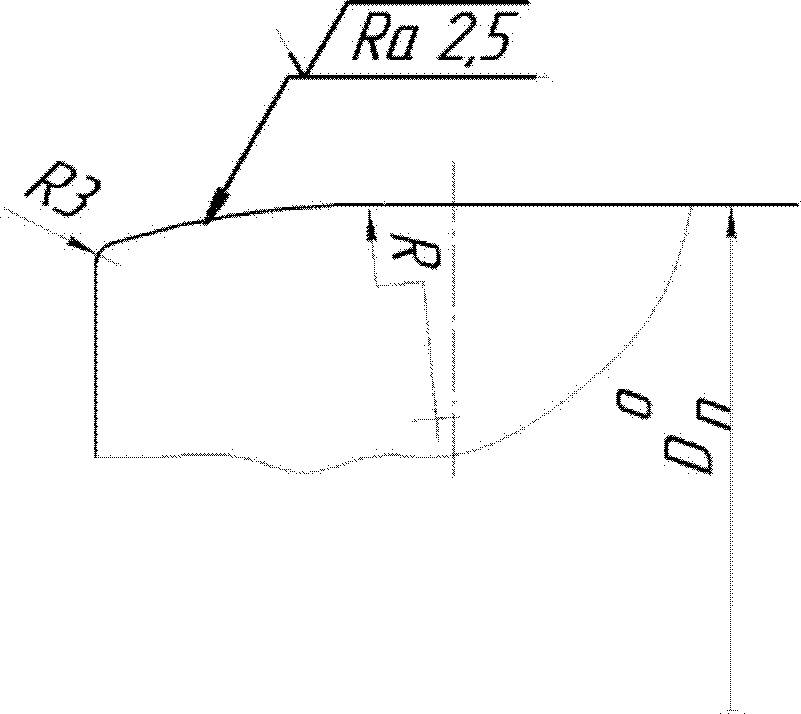
Плавный переход от фаски к торцу выполнять радиусом 3 мм.
10.4.13 При изготовлении новых осей для запрессовки в старогодные колесные центры разрешается увеличивать диаметр их подступичных частей против размера по чертежу в пределах норм, приведенных в таблице 8 (пункты 3.3, 3.4).
10.4.14 Галтели, пазы в торцах осей должны проверяться шаблонами. При проверке галтелей допускается просвет между галтелью и шаблоном не более 0,4 мм.
10.4.15 Середина оси обозначается керном и определяется относительно упорных торцов предподступичных частей. Размер керна по диаметру должен быть не более 2,0 мм.
Разница размеров от торцов оси до керна относительно упорных торцов предподступичных частей при подшипниках качения должна быть не более 1,0 мм. Данная разница должна контролироваться на свободной оси.
10.4.16 Перед запрессовкой старогодные оси должны быть подвергнуты неразрушающему контролю в соответствии с действующей технологической документацией. Требования к приемочному неразрушающему контролю черновых и чистовых осей установлены в РД 32.144-2000 и ГОСТ 33200.
10.5.1 После окончательной обработки новые и старогодные колесные центры, цельнокатаные и зубчатые колеса, центры зубчатых колес должны иметь параметры шероховатости поверхностей и размеры в полном соответствии с чертежами, техническими условиями и настоящей Инструкцией. Зубья зубчатых колес (венцов) должны быть проверены МПК.
10.5.2 При насадке нового центра на старогодную ось для обеспечения требуемого натяга разрешается выполнять диаметр отверстия ступицы в соответствии с диаметром подступичной части оси.
10.5.3 Во избежание задиров при запрессовке и распрессовке отверстия ступиц должны иметь запрессовочный конус с закруглениями кромок согласно чертежам.
Предпочтительно выполнять заходную часть отверстия ступиц длиной от 10 до 15 мм скругленной, радиусом (рисунок 3), величина которого определяется по формуле
R = (1 +/- 0,06)D0n, (2)
где D0n - посадочный диаметр отверстия ступицы, мм.
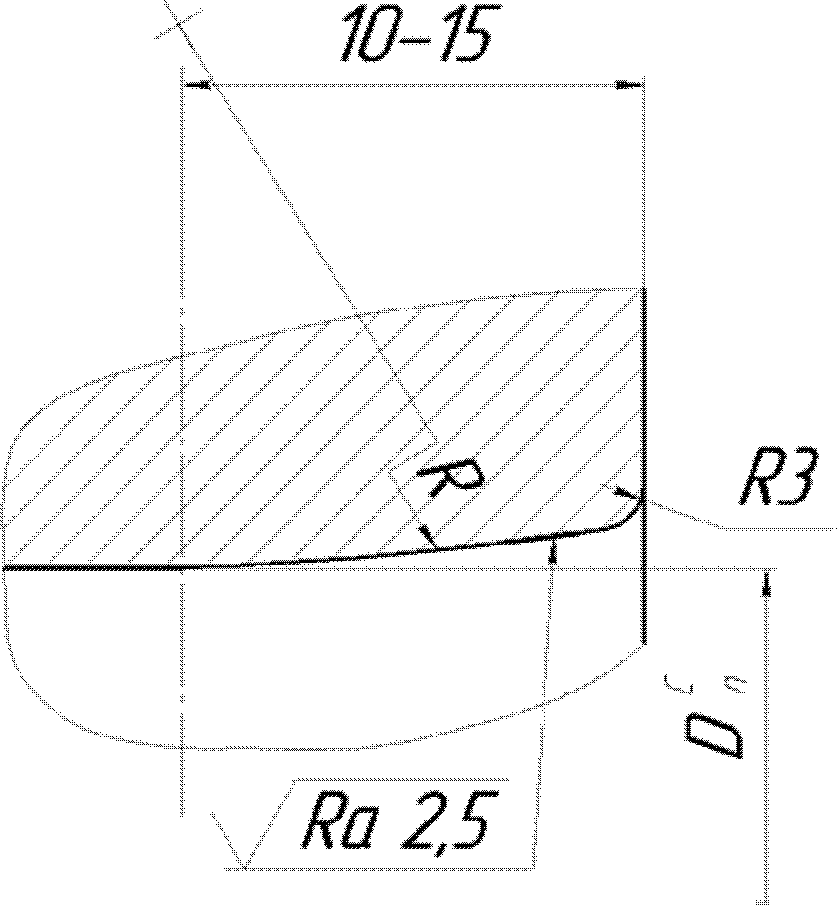
Плавный переход от конуса к торцу выполнять радиусом 3,0 мм.
10.5.4 Отверстия в ступицах колесных центров, цельнокатаных колес должны быть соосны с ободом, без вмятин и забоин, а их ось - перпендикулярна торцовым поверхностям ступицы и боковым граням обода.
Допуски формы поверхности ступиц колесных центров, цельнокатаных и зубчатых колес должны быть:
- допуск непостоянства диаметра отверстия в поперечном и продольном сечениях не более 0,05 мм. В случае конусообразности больший диаметр должен быть обращен к внутреннему торцу ступицы.
При этом параметр шероховатости поверхности отверстия ступицы колесного центра или цельнокатаного колеса и зубчатого колеса должен быть:
Ra не более 2,5 мкм - при тепловом способе формирования,
Ra не более 5,0 мкм - при прессовом способе формирования.
Разность толщины стенок ступицы в разных местах по окружности допускается не более 5,0 мм (4,0 мм для ступицы колеса немоторных вагонов электропоездов и дизель-поездов, а для тепловозов с дышловым приводом - не более 10 мм).
10.5.5 Чистовую расточку отверстий ступиц центров и запрессовку осей разрешается производить как до, так и после насадки бандажей у всех типов колесных пар. На центрах колес с удлиненной ступицей (под зубчатое колесо) отверстие ступицы растачивать после напрессовки зубчатого колеса.
10.5.6 Во всех случаях, когда отклонение от профиля продольного сечения или круглости посадочной поверхности ступицы более допустимых значений или на посадочной поверхности имеются задиры, раковины или черновины, отверстие ступицы колесного центра, зубчатого колеса расточить для насадки на ось большего диаметра или восстановить наплавкой (кроме зубчатых и цельнокатаных колес) для посадки на ось того же или меньшего диаметра. Увеличение или уменьшение диаметра отверстий ступиц допускается в пределах норм на изменение размеров подступичных частей осей.
При расточке ступицы старогоднего центра с бандажом установка центра на станке производится по обточенным поверхностям бандажа.
10.5.7 Посадочная поверхность обода по образующей должна быть параллельна оси колесного центра. Допускается:
- непостоянство диаметра в продольном сечении не более 0,1 мм;
- непостоянство диаметра в поперечном сечении не более 0,2 мм при диаметре обода до 1175 мм;
- параметр шероховатости поверхности сопряжения с бандажом Ra не более 5,0 мкм;
- уменьшение диаметра и ширины обода - приведены в таблице 8;
- разность в толщине обода в разных местах не более 5,0 мм.
Уклон боковых граней проверяется шаблоном.
Кромки обода закругляют радиусом или делают фаску в соответствии с ремонтной документацией.
10.5.8 При ремонте, после снятия изношенного бандажа и механической обработки посадочной поверхности обода колесного центра, допускаются участки необработанной поверхности в количестве не более двух общей площадью не более 16 см2 при максимальной длине любого участка не более 40 мм.
10.5.9 Технологические отверстия для водил в дисковых центрах колесных пар сверлятся параллельно оси центрального отверстия ступицы с закруглением кромок радиусом от 2 до 5 мм. Прожигание этих отверстий кислородной резкой запрещается.
10.6.1 Зубчатые колеса проверить на наличие трещин, предельного износа и других дефектов. Проверить плотность посадки венцов на ободе центра зубчатого колеса. Осмотреть элементы упругих зубчатых колес тепловозов.
10.6.2 Трещины, которые разрешено устранять согласно пункту 3.18 таблицы 9 настоящей Инструкции, могут выводиться шлифованием вручную абразивным кругом. Абразивные круги следует применять мягкие I, J или среднемягкие K, L (ГОСТ Р 52587), зернистостью от F70 до F46 (ГОСТ Р 52381). Тип профиля: прямоугольного профиля или с коническим профилем, заправленный по профилю (рисунку 4). Допускается шлифованием производить машинную зачистку по всей длине ножки зуба, кроме впадин. При этом допустимое уменьшение ножки зуба - не более 3 мм. Переход от обработанной поверхности к впадине должен быть плавным без острых ступенек и заглубления впадины. После выведения трещин произвести МПК зачищенных мест. Допускается обработанные места подвергать упрочнению наклепом с помощью пневматического молотка, оснащенного бойком (рисунок 5) или многобойковым наконечником, а также дробенаклепом по технологии, утвержденной в установленном порядке.
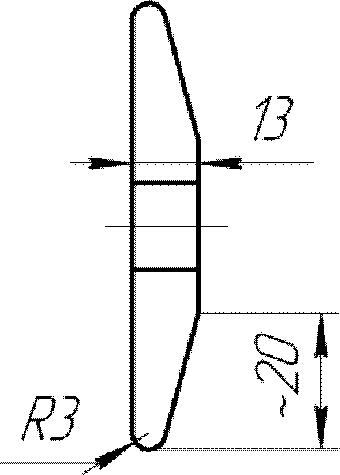
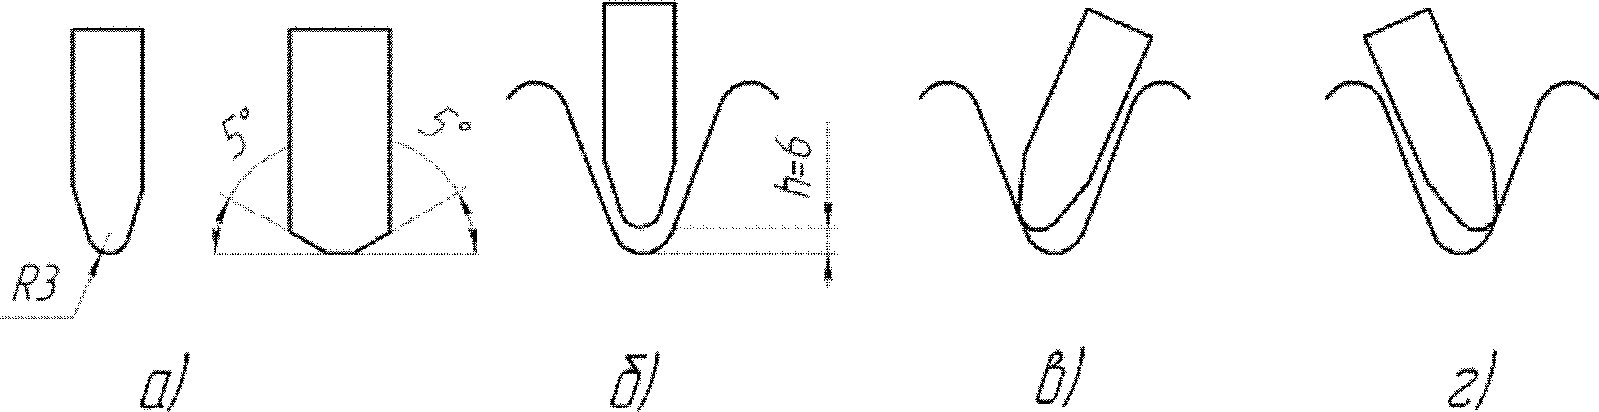
а - форма бойка; б, в, г - положения инструмента при наклепе
(h - зона упрочнения впадины)
10.6.3 При установке зубчатого венца на центр зубчатого колеса допускается зазор между зубчатым венцом и центром зубчатого колеса не более 0,1 мм на длине не более 1/3 окружности и увеличение диаметра отверстий под призонные болты не более чем на 2 мм (для МВПС и электровозов серии ЧС2, ЧС4 в/и).
Для колесных пар МВПС допускается установка зубчатого венца на центр зубчатого колеса тепловым методом по согласованной и утвержденной технологической документации ремонтного предприятия.
10.6.4 Дефектацию и ремонт упругих зубчатых колес производить в соответствии с требованиями "Технологической инструкции на текущие ремонты ТР-3 и ТР-2 упругого зубчатого колеса тепловозов 2ТЭ116 и 2ТЭ10В, 2ТЭ10М, 3ТЭ10М, 2ТЭ10Л, ТЭ3, 4ТЭ10С" ТИ 287, "Технологической инструкции на установку призматических резино-металлических элементов в упругое зубчатое колесо тепловозов 2ТЭ116, 2ТЭ10 и 2М62" ТМ 1345.00.00.ТИ и "Руководством на ремонт упругих зубчатых колес тягового редуктора при среднем и капитальном ремонте тепловозов 2ТЭ10Л, 2ТЭ10В, 2ТЭ116" N 105.80.700.10486.
10.7.1 Перед расточкой бандажи подобрать по твердости (по телу бандажа) по данным сертификата. Значение твердости бандажей, указанное в сертификатах, занести в бумажный и электронный формуляр колесной пары.
10.7.2 Для обеспечения необходимой плотности посадки (натяга) внутренний диаметр бандажа должен быть меньше диаметра обода колесного центра от 1,2 до 1,6 мм на каждые 1000 мм диаметра обода колесного центра.
10.7.3 Внутреннюю поверхность бандажа расточить с обеспечением параметра шероховатости Ra не более 5,0 мкм и соблюдением размеров упорного бурта согласно пункту 1.10 таблицы 8 и выточки согласно чертежу. При этом высоту бурта разрешается уменьшить не более чем на 2,0 мм против чертежного размера.
10.7.4 Радиусы сопряжения элементов профиля выточки под бандажное кольцо должны быть не менее 2,5 мм, параметр шероховатости поверхности выточки Ra должен быть не более 5 мкм. На кромках выточки, выходящих на внутреннюю посадочную поверхность бандажа, должны быть фаски шириной 1,5 мм под углом 45°.
10.7.5 Непостоянство диаметров в продольных сечениях посадочных поверхностей бандажей должно быть не более 0,1 мм, непостоянство диаметра в поперечных сечениях не более 0,2 мм.
10.7.6 На обработанной внутренней поверхности бандажа на расстоянии не менее 10 мм от упорного бурта и выточки под бандажное кольцо черновины не допускаются. На остальной части этой поверхности не допускаются черновины площадью более 16 см2 (наибольшая длина черновины 40 мм). Черновин с площадью до 16 см2 должно быть не более 2 штук.
10.7.7 При обнаружении в процессе расточки внутренних дефектов металла (расслоений, раковин, трещин, неметаллических включений), которые не будут удалены при окончательной обработке внутренней поверхности, новый бандаж бракуется и составляется акт для предъявления рекламации заводу-изготовителю.
10.8.1 Снятие бандажей производится нагреванием бандажа до температуры не выше 300 °C. Перед нагревом бандажа вырезать на станке бандажное кольцо. Если бандаж не удалось снять с колесного центра приведенным выше способом, разрешается бандажи разрезать газовой горелкой с соблюдением особой осторожности с целью недопущения повреждения обода колесного центра. Допускается снятие бандажей после вырезки бандажного кольца прессовым способом.
Запрещается применение искусственного охлаждения колесных центров после снятия с них бандажей.
10.8.2 Расточенные бандажи, а также колесные центры измерить для проверки натяга, непостоянства диаметра в поперечном и продольном сечениях. В случае конусообразности внутренней поверхности бандажа ее направление должно совпадать с направлением конусообразности посадочной поверхности обода колесного центра, причем разница значений отклонений непостоянства диаметров в продольных сечениях бандажа и обода колесного центра должна быть не более 0,05 мм, а больший натяг на ширине бандажа должен приходиться на его наружную часть.
Запрещается производить измерение не остывших до температуры окружающего воздуха бандажей. Внутренняя обработанная поверхность бандажа должна быть проверена на отсутствие трещин МПК. Проверка УЗК на отсутствие внутренних дефектов производится в соответствии с РД 32.144-2000.
10.8.3 Нагрев бандажей для посадки на колесный центр производится на оборудовании, обеспечивающем равномерный нагрев до 300 °C. Разность температур в трех различных участках бандажа при нагреве допускается не более 50 °C.
Контроль температуры и разницы температуры осуществляется приборами и устройствами, позволяющими контролировать ее значение в процессе нагрева, регистрировать на сохраняемом носителе информации график изменения температуры (диаграмму нагрева) бандажа во времени, а также автоматически отключать нагреватель, не допуская превышение температуры нагрева бандажа.
Температура бандажа перед посадкой на обод колесного центра должна быть от 220 до 270 °C. Допускается посадка бандажа на колесный центр после его запрессовки на ось.
10.8.4 Результаты измерения температуры нагрева бандажа, знаки заводов - изготовителей насаживаемого бандажа и оси колесной пары заносятся в цеховой журнал учета насадки бандажей и заверяются подписями исполнителя и мастера. В случае посадки бандажей на колесные центры без оси вместо маркировки оси записывается в цеховой журнал заводская маркировка колесного центра.
10.8.5 Перед нагревом внутреннюю поверхность бандажа и наружную поверхность обода колесного центра протереть сухой чистой ветошью.
10.8.6 Запрещается:
- производить посадку бандажей вне помещения;
- производить посадку неравномерно нагретых бандажей на колесные центры;
- производить посадку бандажей на колесные центры, у которых отверстия ступиц окончательно расточены под запрессовку осей;
- при смене бандажей ставить прокладки между бандажом и ободом колесного центра.
10.8.7 Укрепление бандажей на колесных центрах производить бандажным кольцом из проката по ГОСТ 5267.10. Кольцо заводить в выточку бандажа только утолщенной стороной. Бандажное кольцо сгибать на специальном станке из цельного или составного куска, состоящего не более чем из четырех частей, сваренных на контактной машине, газовой или электросваркой с зачисткой швов заподлицо. Запрещается сваривать встык бандажное кольцо, заведенное в паз, или приваривать его к бандажу или ободу колесного центра.
10.8.8 Бандажное кольцо заводится в выточку бандажа сразу после его посадки.
Заводка кольца при бандаже, остывшем до температуры ниже 200 °C, запрещается. Зазор между концами кольца при заводке в выточку бандажа должен быть не более 2,0 мм, при этом допускается отсутствие зазора.
Запрещается производить обрубку излишка бандажного кольца на бандаже без подкладки толщиной от 10 до 12 мм.
10.8.9 После заводки бандажного кольца прижимной бурт бандажа обжимают на прессе с усилием на ролик от 44·104 до 49·104 Н (от 45 до 50 тс). В соответствии с ОСТ 32.166-2000 форма вальцовки должна обеспечивать требования рисунка Л.1 приложения Л настоящей Инструкции. Обжим бурта производить не менее чем за 4 оборота колеса. Предельная деформация прижимного бурта должна быть не более 3,0 мм (см. приложение Л). Обжатие бурта бандажа должно быть закончено при его температуре не ниже 100 °C.
10.8.10 Колесная пара или колесный центр в сборе с бандажом после заводки и завальцовки бандажного кольца должны медленно остывать. Запрещается искусственное охлаждение, а также выставление колесной пары за пределы помещения до полного ее остывания. Остывший после обжатия прижимного бурта бандаж должен быть подвергнут ВТК на отсутствие трещин на участке, прижимающем бандажное кольцо, на расстоянии от 25 до 30 мм от кромки прижимного бурта (см. приложение Л).
Плотность посадки бандажа должна гарантироваться двумя проверками натяга перед насадкой на заводах - бандажником и контролером или контрольным мастером (в депо - техником по замерам и мастером или контрольным мастером ОТК), подтвержденными подписями в журнале. Плотность посадки бандажа проверяется после его остывания по звуку от ударов слесарным молотком по поверхности катания в разных точках.
10.8.11 Для контроля за сдвигом бандажа после его посадки на обод на наружных гранях бандажа и обода нанести контрольные отметки на одной прямой по радиусу колеса.
Контрольная отметка на бандаже в виде 4 - 5 кернов глубиной от 1,5 до 2,0 мм наносят на расстоянии не ближе 10 мм и не далее 45 мм от внутреннего диаметра кромки упорного бурта бандажа и располагают равными интервалами между кернами не менее 5 мм. Контрольная отметка на ободе колесного центра должна быть в виде канавки глубиной от 0,5 до 1,0 мм, и длиной от 10 до 20 мм, наносимой притупленным зубилом. В формуляр и электронный паспорт колесной пары записывается значение твердости бандажей, указанное в сертификатах.
10.8.12 Разность твердости бандажей на одной колесной паре локомотива и моторвагонного подвижного состава допускается не более 24 HB.
При смене одного бандажа подборка твердости производится по данным формуляра, электронного паспорта колесной пары и сертификата. В случае отсутствия данных о твердости остающегося бандажа в формуляре и электронном паспорте колесной пары твердость вновь насаживаемого бандажа должна соответствовать от 285 до 293 HB.
10.9.1 Прессовые работы при ремонте и формировании колесных пар производятся на специальном гидравлическом прессе, оборудованном регистрирующим устройством для записи диаграммы запрессовки и двумя манометрами.
Класс точности регистрирующего устройства должен быть не ниже 1,5%, погрешность хода диаграммы - не более 2,5%, толщина линии записи - не более 0,6 мм, ширина диаграммной ленты - не менее 100 мм, масштаб записи по длине должен быть не менее 1:2, а 1,0 мм диаграммы по высоте должен соответствовать усилию не более 25 кН (2,5 тс).
При использовании электронных регистрирующих устройств класс точности прибора должен быть не ниже 1,5%, а требования к печатной форме диаграммы и отображению ее на экране монитора аналогичны требованиям к регистрирующим устройствам с записью диаграммы на ленте.
Манометр, предназначенный для контроля усилия при запрессовке, должен иметь класс точности не ниже 1,5%. Манометр, предназначенный для контроля усилия при распрессовке, должен иметь на шкале контрольную черту, показывающую максимально допустимое усилие для пресса.
Разрешается использовать регистрирующие устройства в комплексе с датчиками давления, позволяющие производить электронную запись диаграммы запрессовки колесных пар, с последующим выходом регистрации данных на компьютер, при условии своевременного проведения поверки датчиков давления в Государственном региональном центре стандартизации и метрологии.
10.9.2 Не реже одного раза в год производится поверка манометра и регистрирующего устройства, предназначенных для контроля запрессовки. В случае неисправности этих приборов производится их ремонт и внеочередная поверка.
Каждый раз после поверки манометра или регистрирующего устройства следует производить первую запрессовку оси в присутствии контрольного мастера ОТК на заводе или мастера в депо.
10.9.3 Манометры должны быть опломбированы, регистрирующее устройство заперто и опломбировано. Ключи от регистрирующего устройства и пломбиры должны храниться у контрольного мастера ОТК на заводе или мастера в депо.
Если конструкция регистрирующего устройства требует установки и снятия диаграммного бланка при каждой запрессовке, такое регистрирующее устройство не пломбируется, но кожух его должен быть сблокирован с электромотором пресса так, чтобы запрессовка не могла производиться при открытом кожухе регистрирующего устройства.
10.9.4 Зарядку регистрирующего устройства лентой должен производить контрольный мастер ОТК на заводе или мастер в депо. Изъятие ленты из устройства и оформление диаграммы производится по окончании запрессовочной операции или после выхода диаграммы наружу из футляра.
10.9.5 У каждого пресса должна быть вывешена таблица перевода показаний манометра на усилие плунжера и таблица допустимых запрессовочных усилий для колесных пар различных типов.
10.9.6 При установке колесных пар на пресс необходимо обеспечить совпадение геометрических осей прессуемых элементов колесной пары и упорных приспособлений с геометрической осью плунжера пресса. Горизонтальность оси колесной пары проверять по уровню.
10.9.7 Вспомогательные приспособления (упорные кольца, стаканы, шайбы), применяемые при прессовых работах, должны находиться в исправном состоянии, а их размеры соответствовать типам колесных пар. Поверхность упорных стаканов, соприкасающаяся с плунжером пресса, должна быть сферической.
Состояние вспомогательных приспособлений должны проверять ежемесячно контрольные мастера ОТК на заводе и мастера в депо.
10.9.8 При распрессовке колесных пар регистрирующее устройство и манометр, предназначенный для контроля усилий запрессовки, следует выключать во избежание их повреждений.
Усилие распрессовки контролировать по второму манометру, предназначенному для данной цели, не допуская при этом превышения предельного усилия пресса.
Перед распрессовкой колесных пар с маслосъемом надлежит произвести подпрессовку масла в зону соединения колесного центра (зубчатого колеса) с осью до выхода масла из под ступицы.
10.9.9 Во избежание повреждения колесного центра колесных пар электровозов серии ЧС разрешается распрессовывать колесный центр при насаженном бандаже.
10.9.10 В случае, если колесо не поддается спрессовке с оси предельным усилием, бандаж следует срезать или произвести подогрев ступицы колесного центра или применять одновременно обе операции. Для демонтажа бандажа срезать прижимной бурт, выбить из бандажа бандажное кольцо с последующей спрессовкой или нагреть бандаж в индукционном нагревателе до температуры не выше 300 °C для исключения натяга между бандажом и колесным центром. При невозможности демонтажа указанным способом бандаж срезать.
Если колесная пара при этом не распрессовывается, то разрешается:
- при негодной оси отрезать ее кислородной резкой у ступицы колесного центра и затем выжечь середину подступичной части оси, а остатки выпрессовать;
- при годной оси и негодном центре колеса ступицу колесного центра подрезать с наружного торца газовой горелкой по кругу вокруг оси, не задевая подступичную часть оси.
10.9.11 При распрессовке колесных пар, оси или колесные центры (цельнокатаные колеса) которых годны для дальнейшей работы, запрещается:
- наносить удары кувалдой по оси или ступице колесного центра (цельнокатаного колеса) для получения первоначального сдвига;
- производить распрессовку осей с шейками под подшипники качения без применения упорных стаканов;
- применять упорные стаканы с одним упором в предподступичную часть оси.
При распрессовке и контрольной проверке на сдвиг колесных центров и зубчатых колес нагрузку прилагать к торцу ступицы колесного центра или зубчатого колеса, либо (при отсутствии доступа к торцу ступицы) к торцу обода колесного центра или зубчатого колеса через втулку.
10.9.12 После распрессовки колесной пары ее составные части необходимо тщательно осмотреть для определения их пригодности к дальнейшему использованию. Оси по всей длине и зубья зубчатых колес проверить МПК.
10.9.13 При необходимости спрессовки только одного колеса или центра подступичная часть оси под другим колесом или зубчатым колесом, тормозным диском оси проверяется УЗК, а свободная подступичная часть оси - МПК.
10.9.14 Перед напрессовкой составные части колесных пар проверяются и подбираются по размерам. Посадочные поверхности ступиц центров (цельнокатаных колес) и подступичные части оси тщательно очищаются насухо, протираются и смазываются натуральной олифой по ГОСТ 7931 или термообработанным растительным маслом (например: льняным по ГОСТ 5791, конопляным по ГОСТ 8989 или подсолнечным по ГОСТ 1129).
Допускается применение альтернативных смазок: жир свиной (чистый), смазка на основе дисульфида молибдена.
10.9.15 Запрессовку осей в центры (цельнокатаные колеса), напрессовку зубчатых колес производить с усилиями, указанными в таблице 11. Скорость движения плунжера гидравлического пресса при запрессовке не должна превышать 3 мм/с.
Таблица 11
колесной пары прессовым методом для ТПС
Наименование элементов колесных пар | Усилие в Н (тс) на каждые 100 мм диаметра подступичной части | |||
с бандажом (цельнокатаным колесом) | без бандажа | |||
наименьшее | наибольшее | наименьшее | наибольшее | |
Оси электровозов и тепловозов | 44,1·104 (45) | 63,6·104 (65) | 39,2·104 (40) | 58,8·104 (60) |
Оси моторвагонного подвижного состава: | ||||
моторных вагонов <*> | 39,2·104 (40) | 56,8·104 (58) | 34,3·104 (33) | 49·104 (50) |
прицепных | 38,2·104 (39) | 56,8·104 (58) | 29,4·104 (30) | 42,1·104 (43) |
Зубчатые колеса: | ||||
электровозов, тепловозов и моторных вагонов моторвагонного подвижного состава при напрессовке их на ось | - | - | 19,6·104 (20) | 29,4·104 (30) |
Зубчатых колес при напрессовке их на удлиненную ступицу колесного центра | - | - | 14,7·104 (15) | 24,5·104 (25) |
<*> Для моторных колесных пар дизель-поездов Д1 до N 376 усилие запрессовки от 85·104 до 120·104 Н (от 85 до 120 тс). Примечание - При вычислении по данной таблице усилий запрессовки результат подсчета округлять до 4,9·104 Н (5 тс) в сторону повышения для нижнего предела и в сторону уменьшения для верхнего. | ||||
При применении новой конструкции заходных частей ступицы и оси (по пунктам 10.4.12 и 10.5.3), использовании альтернативных смазок (пункт 10.9.14) или при изменении механических свойств материала колесного центра, необходимо обеспечить усилия, указанные в таблице 11, путем подбора диапазона рабочего натяга.
10.9.16 Диаметры посадочных поверхностей оси и отверстия в ступицах центров (цельнокатаных колес) при подборе по натягу должны измеряться в трех сечениях по длине посадки и по двум взаимно перпендикулярным направлениям. Рекомендуемая величина натяга посадки должна быть в пределах от 0,9·10-3 до 1,5·10-3 диаметра подступичной части оси с учетом обеспечения конечных усилий запрессовки по таблице 11.
Для колесных пар немоторных вагонов МВПС величина натяга колес на оси должна быть от 0,10 до 0,25 мм.
10.9.17 В процессе запрессовки проверяется положение составных частей колесной пары средствами, установленными технологическим процессом, для проведения запрессовки, а после окончания запрессовки - правильность положения составных частей колесной пары относительно галтелей предподступичных частей или середины оси.
Разность расстояний от галтелей предподступичных частей или середины оси до внутренних граней бандажей допускается не более 2 мм.
10.9.18 Напрессовка зубчатых колес на удлиненные ступицы центров производится при помощи упорных муфт, которые должны обеспечивать возможность выхода торца ступицы центра относительно торца ступицы зубчатого колеса в соответствии с требованиями чертежа.
10.9.19 В процессе запрессовки надлежит следить за согласованностью показаний манометра и регистрирующего устройства.
10.9.20 По форме нормальная индикаторная диаграмма запрессовки должна иметь плавную нарастающую, несколько выпуклую вверх кривую на всей длине с начала до конца запрессовки (рисунок 6).
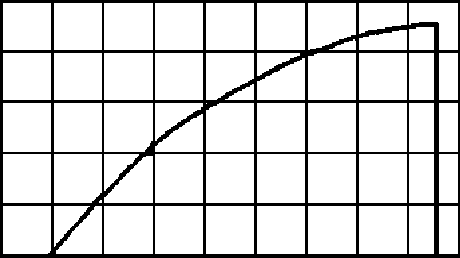
Рисунок 6 - Нормальная индикаторная
диаграмма запрессовки оси
Длина диаграммы должна быть не менее 85% ее теоретической длины. Теоретическая длина диаграммы прессового соединения оси и колеса (центра) колесной пары может быть определена по формуле
L = (L1 + H)i, (3)
где L1 - длина контакта ступицы колесного центра с осью, мм;
H - дополнительное продвижение ступицы (если предусмотрено чертежом) после момента полного соприкосновения с осью ее контактирующей поверхности, мм;
i - передаточное число привода регистрирующего устройства (масштаб диаграммы по длине).
Не допускается скачкообразное повышение усилия запрессовки без продвижения оси.
10.9.21 В зависимости от конструктивных особенностей колесных пар допускаются следующие отклонения от нормальной формы запрессовочной диаграммы:
а) в начальной точке диаграммы (зона перехода конической части в цилиндрическую) скачкообразное повышение до 4,9·104 Н (5 тс) с последующим горизонтальным участком до 5% теоретической длины диаграммы (рисунок 7);
б) наличие площадок или впадин на диаграмме в местах расположения выточек масляных канавок на ступицах, при этом количество площадок и впадин должно соответствовать числу выточек (рисунок 8);
в) вогнутость диаграммы с непрерывным нарастанием давления при условии, что вся кривая, кроме оговоренных в предыдущем абзаце площадок и впадин, помещается выше прямой, соединяющей начало кривой с точкой, указывающей на данной диаграмме минимально допустимое давление для данного типа оси (рисунок 9);
г) горизонтальная прямая на диаграмме в конце запрессовки на длине, не превышающей 15% теоретической длины диаграммы, или падение усилия не более 5% наивысшего усилия запрессовки на длине, не превышающей 10% теоретической длины диаграммы (рисунки 10 и 11);
д) скачкообразное повышение усилия в конце диаграммы, если конструкцией колесной пары или технологией формирования предусмотрена напрессовка до упора в какой-либо элемент (рисунок 7);
е) колебание усилия в конце запрессовки с амплитудой не более 3% наивысшего усилия запрессовки на длине, не превышающей 15% теоретической длины диаграммы при напрессовке колес с удлиненной ступицей (рисунок 12).
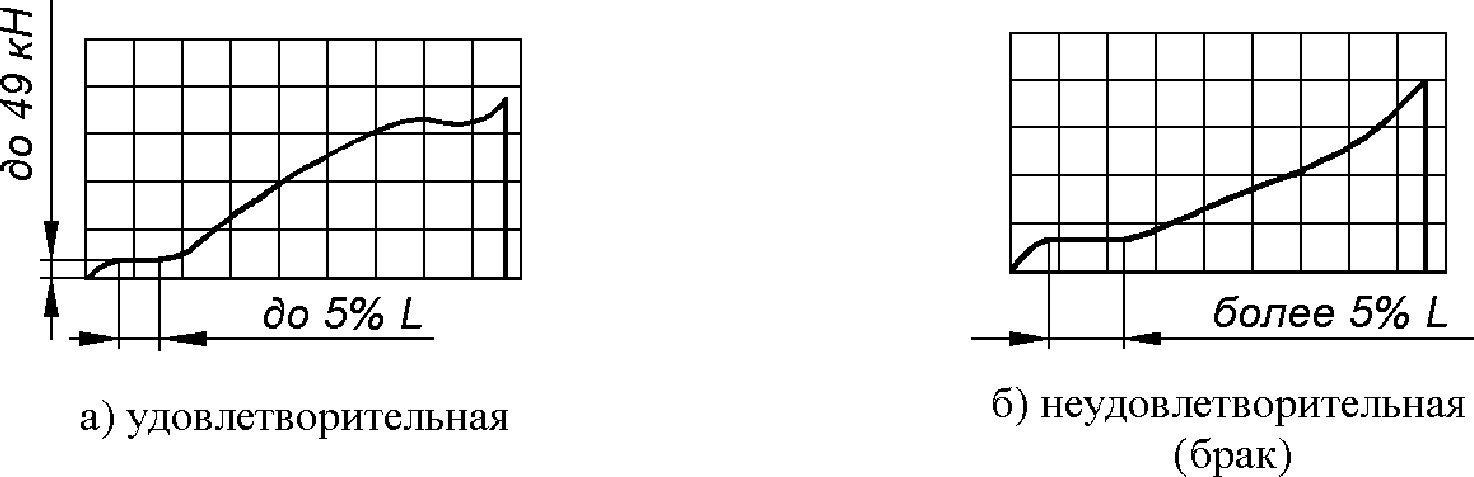
в начале запрессовки и последующим горизонтальным участком,
а также скачкообразным давлением в конце запрессовки
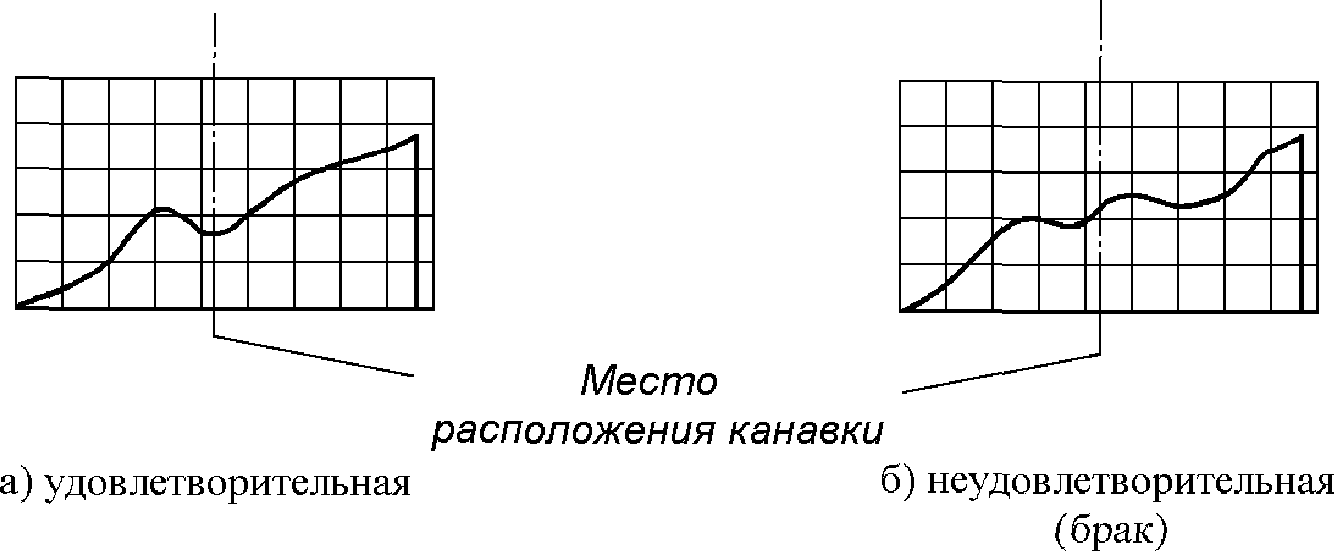
площадок и впадин в местах расположения
выточек масляных канавок на ступице
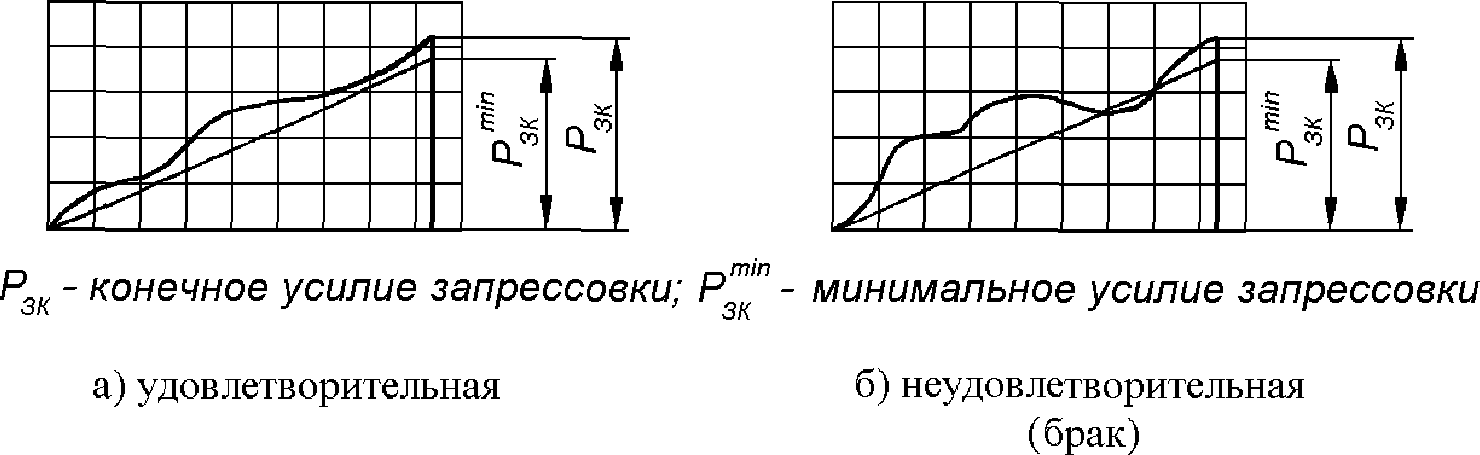
и непрерывным повышением давления
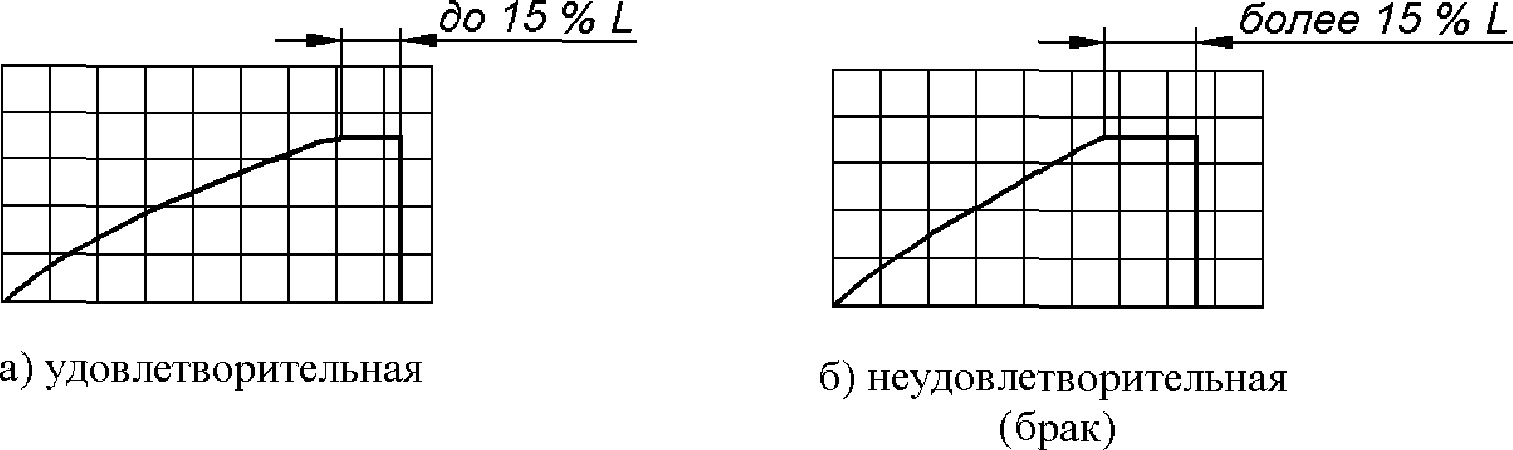
с горизонтальной прямой в конце запрессовки
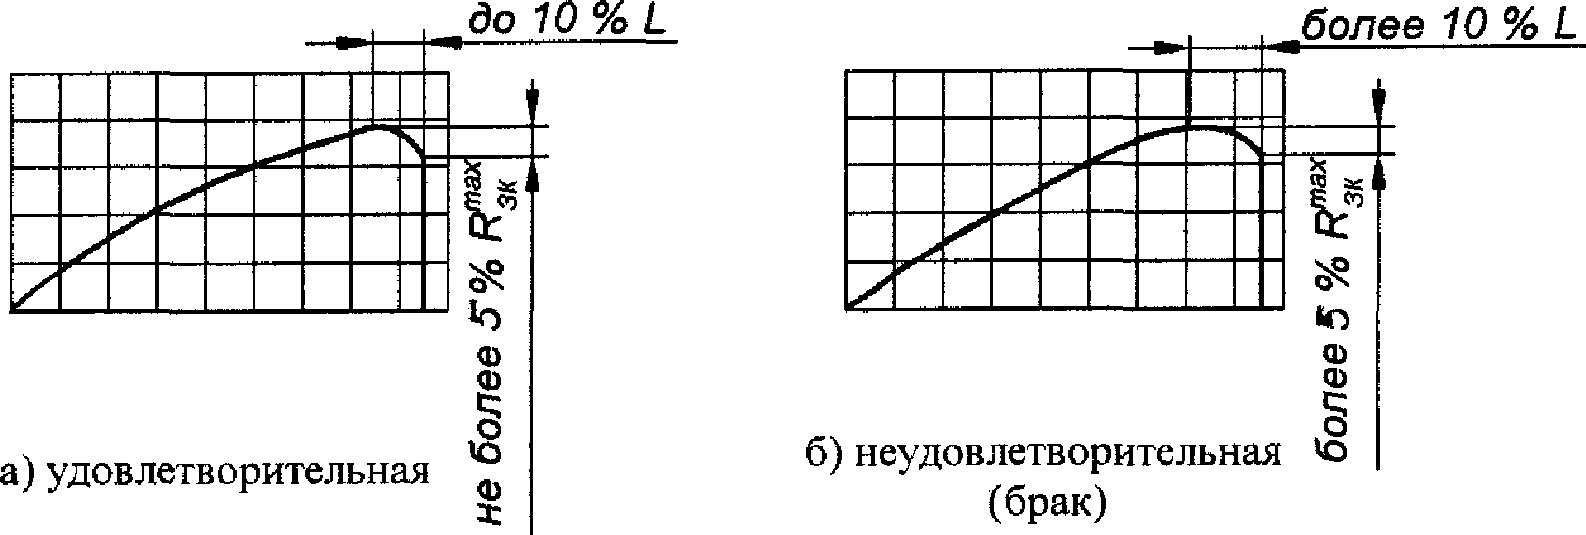
в конце запрессовки
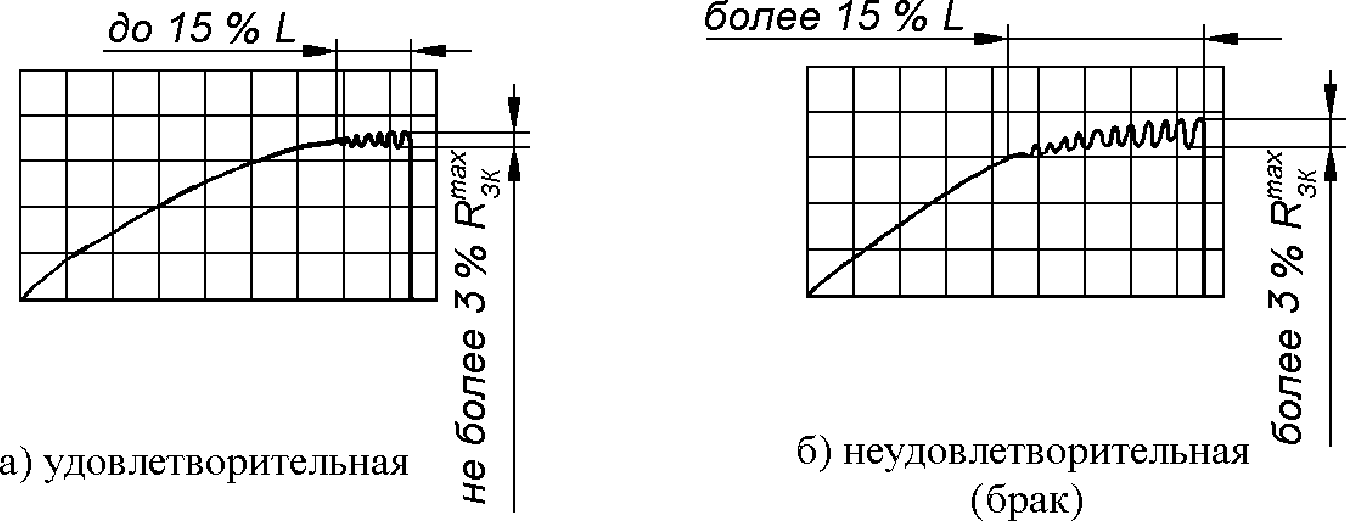
усилия в конце запрессовки
10.9.22 При определении предельных усилий (максимального и минимального) по диаграмме доверительная граница погрешности не должна быть более 2·104 Н (2 тс). Повышение усилия в виде скачка в конце диаграммы при определении предельных усилий в учет не принимается.
Если конечное значение усилия запрессовки на 10% меньше или больше предельного значения, указанного в таблице 11, необходимо провести проверку прессовой посадки в присутствии инспектора - приемщика на заводе, приемщика локомотивов и МВПС в депо или в присутствии заказчика путем трехкратного приложения контрольной осевой нагрузки с выдержкой не менее 5 секунд. Для проверки уменьшенного конечного усилия запрессовки, но не более чем на 10% от минимального значения по таблице 11, контрольная осевая нагрузка должна быть равной 1,2 от фактического усилия запрессовки. Для проверки увеличенного конечного усилия, но не более чем на 10% от максимального значения, контрольная осевая нагрузка должна соответствовать наибольшему усилию запрессовки, определенному в таблице 11.
Контрольная осевая нагрузка при проверке на сдвиг при тепловом способе посадки ступиц тормозных дисков колесной пары должна быть 196 кН (20 тс) на 100 мм посадочного диаметра.
Диаграмма контрольных испытаний прикладывается к соответствующей диаграмме запрессовки.
10.9.23 В случае, если при запрессовке центра на ось будет получена неудовлетворительная диаграмма или усилие не будет соответствовать указанному в таблице 11 настоящей Инструкции, а также длина диаграммы будет менее 85% теоретической, колесная пара подлежит забраковке и распрессовке.
Вместо забракованной колесной пары следует подобрать новую пару "колесо-ось".
10.9.24 При запрессовке колеса на ось после наплавки внутренней поверхности отверстия ступицы нижний предел запрессовочного усилия для всех типов центров должен быть поднят на 9,8·104 Н (10 тс).
10.9.25 На бланке диаграммы, кроме кривой изменения усилия, записать следующие данные:
- дата запрессовки;
- тип колесной пары;
- номер оси;
- тип и номер колесного центра, зубчатого колеса, тормозного диска;
- правый, левый;
- диаметр подступичной части оси и отверстия ступицы, измеренные с точностью до 0,01 мм;
- величина натяга в мм и конечное усилие запрессовки в Н (тс);
- с бандажом или без него;
- ступица наплавлена или нет;
- длина цилиндрической части посадочной поверхности ступицы (длина контакта ступицы с осью), измеренной с точностью до 1 мм;
- порядковый номер диаграммы в текущем году.
На диаграмме принятой запрессовки делается надпись: "принята"; на непринятой: - "брак" с указанием причин брака.
Диаграмму принятой запрессовки подписывает начальник или мастер цеха, производящий запрессовку, а также контрольный мастер ОТК и инспектор-приемщик на заводе и приемщик локомотивов в депо.
На диаграмме забракованной запрессовки должны быть те же данные, что и на принятой.
10.9.26 Опробование на прессе осей с признаками ослабления, а также зубчатых колес производится на максимально допустимом давлении согласно таблицы 11 со снятием диаграмм усилий, которые оформляются так же, как и диаграммы запрессовки, с указанием "контрольное нагружение".
10.9.27 Диаграммы принятых запрессовок и контрольных проверок на сдвиг после приемки колесных пар хранятся в недоступном для неуполномоченных лиц месте, защищенном от разрушающих воздействий в течение 10 лет. Забракованные диаграммы запрессовки - в течение 1 года.
10.10.1 Тепловой метод формирования может быть применен только на колесных парах, у которых предусмотрены каналы для подачи масла под давлением в зону соединения оси со ступицей (маслосъем).
10.10.2 Формирование колесных пар тепловым методом производится по ГОСТ 31537.
10.10.3 Для электропоездов допускается устанавливать венец большого зубчатого колеса на ступицу тепловым методом по документации ремонтного предприятия.
10.11.1 Для получения требуемого профиля следует обточить внутреннюю торцовую грань, гребень и поверхность катания бандажа (обода цельнокатаного колеса). Применяемые профили ободьев колес ТПС приведены на рисунках 13 - 23.
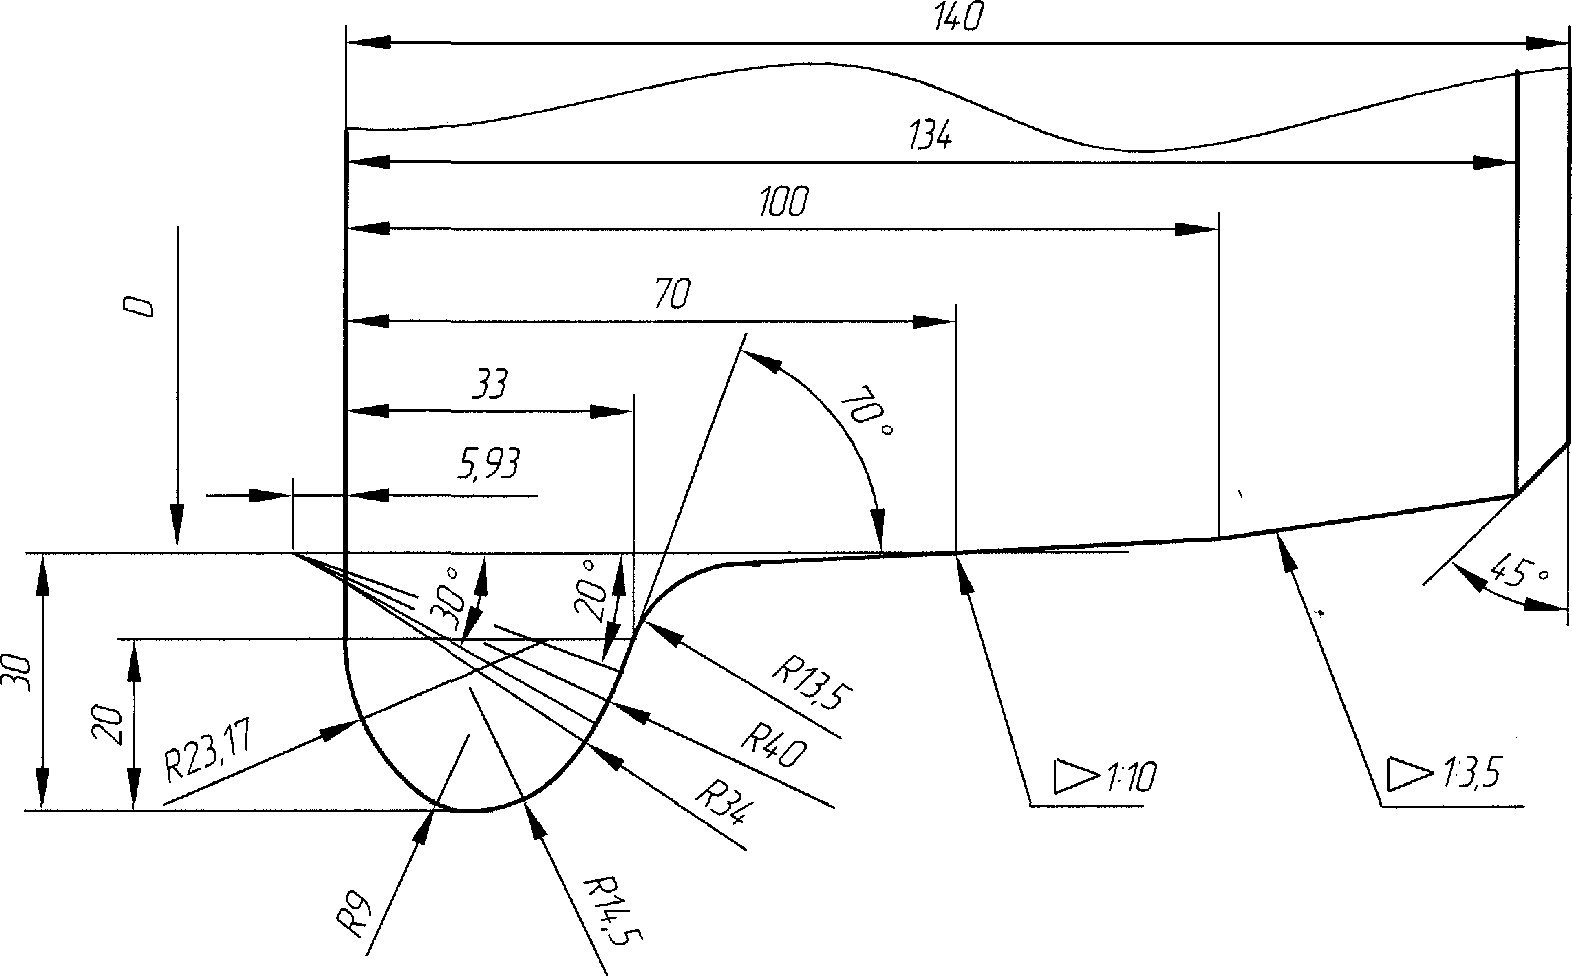
по ГОСТ 11018 с гребнем толщиной 33 мм для локомотивов
(контроль - шаблоном И477.00.01)
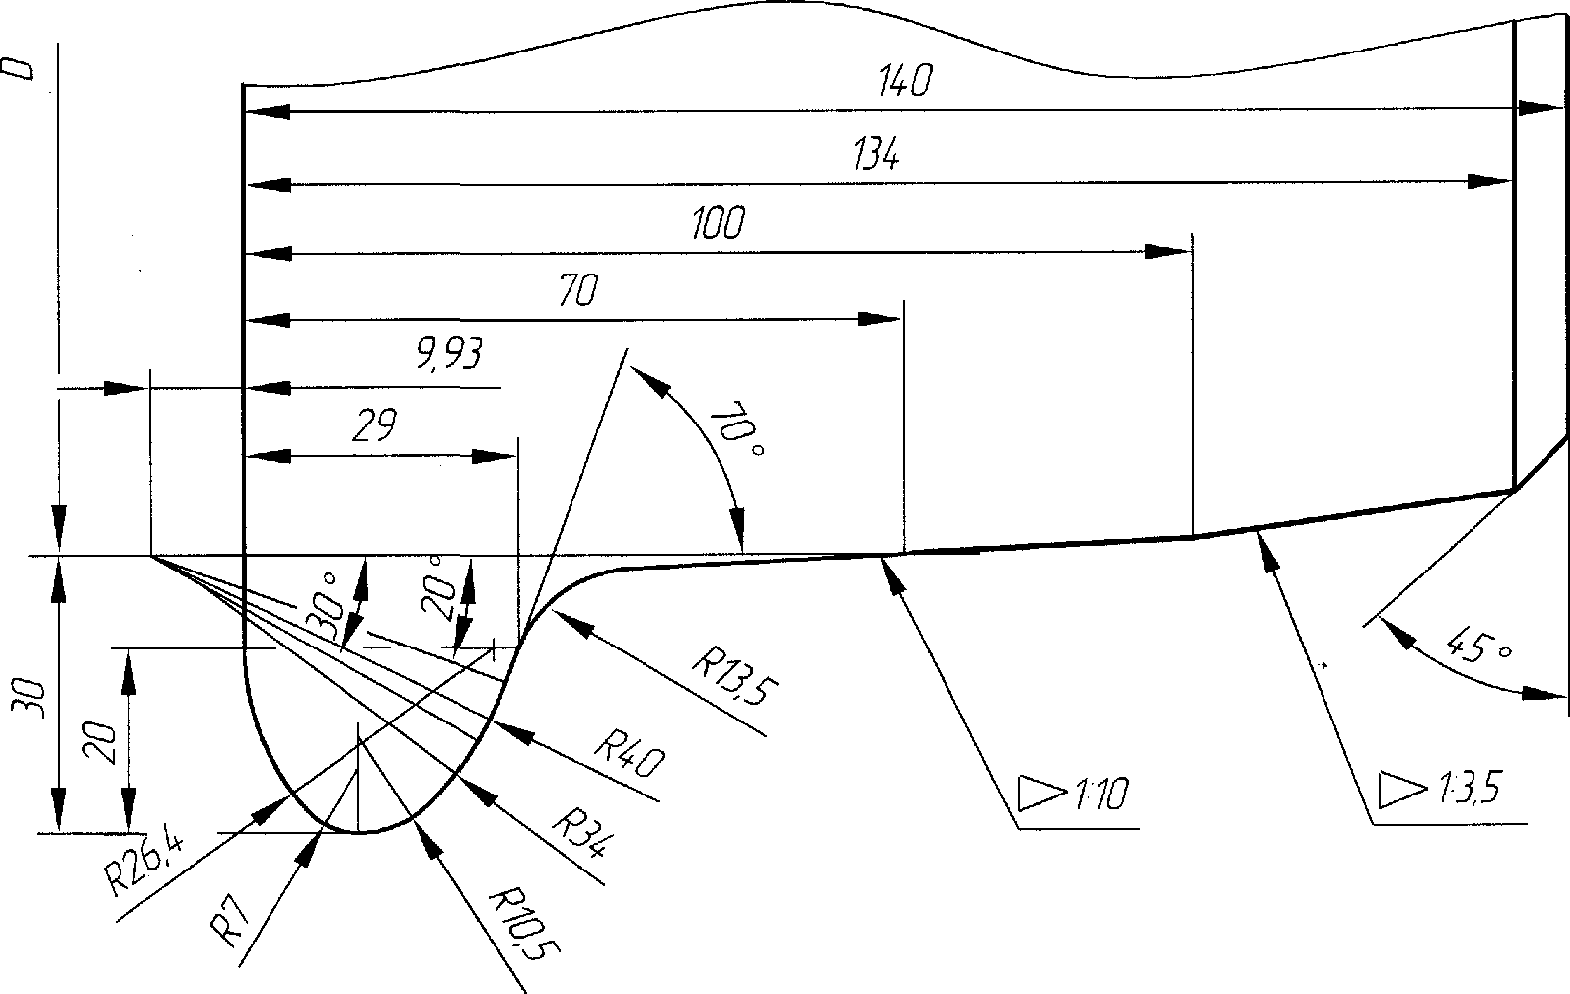
с гребнем толщиной 29 мм для локомотивов
(контроль - шаблоном И718.00.01)
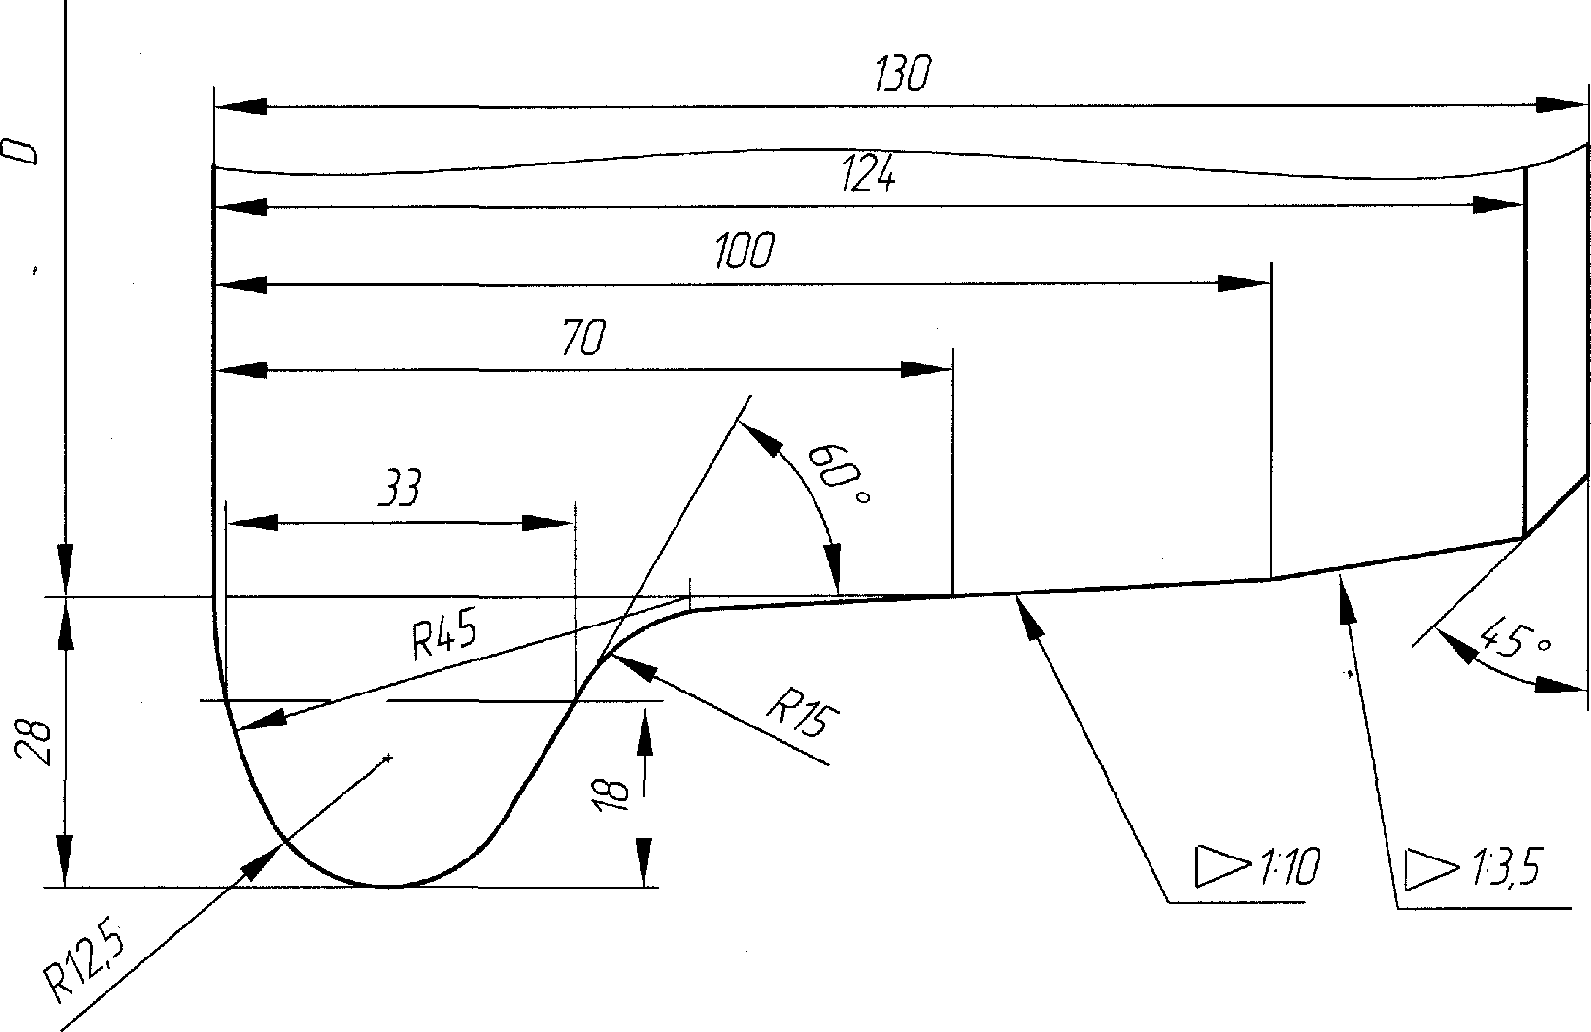
по ГОСТ 11018 с гребнем толщиной 33 мм для МВПС
(контроль - шаблоном И720.00.00)
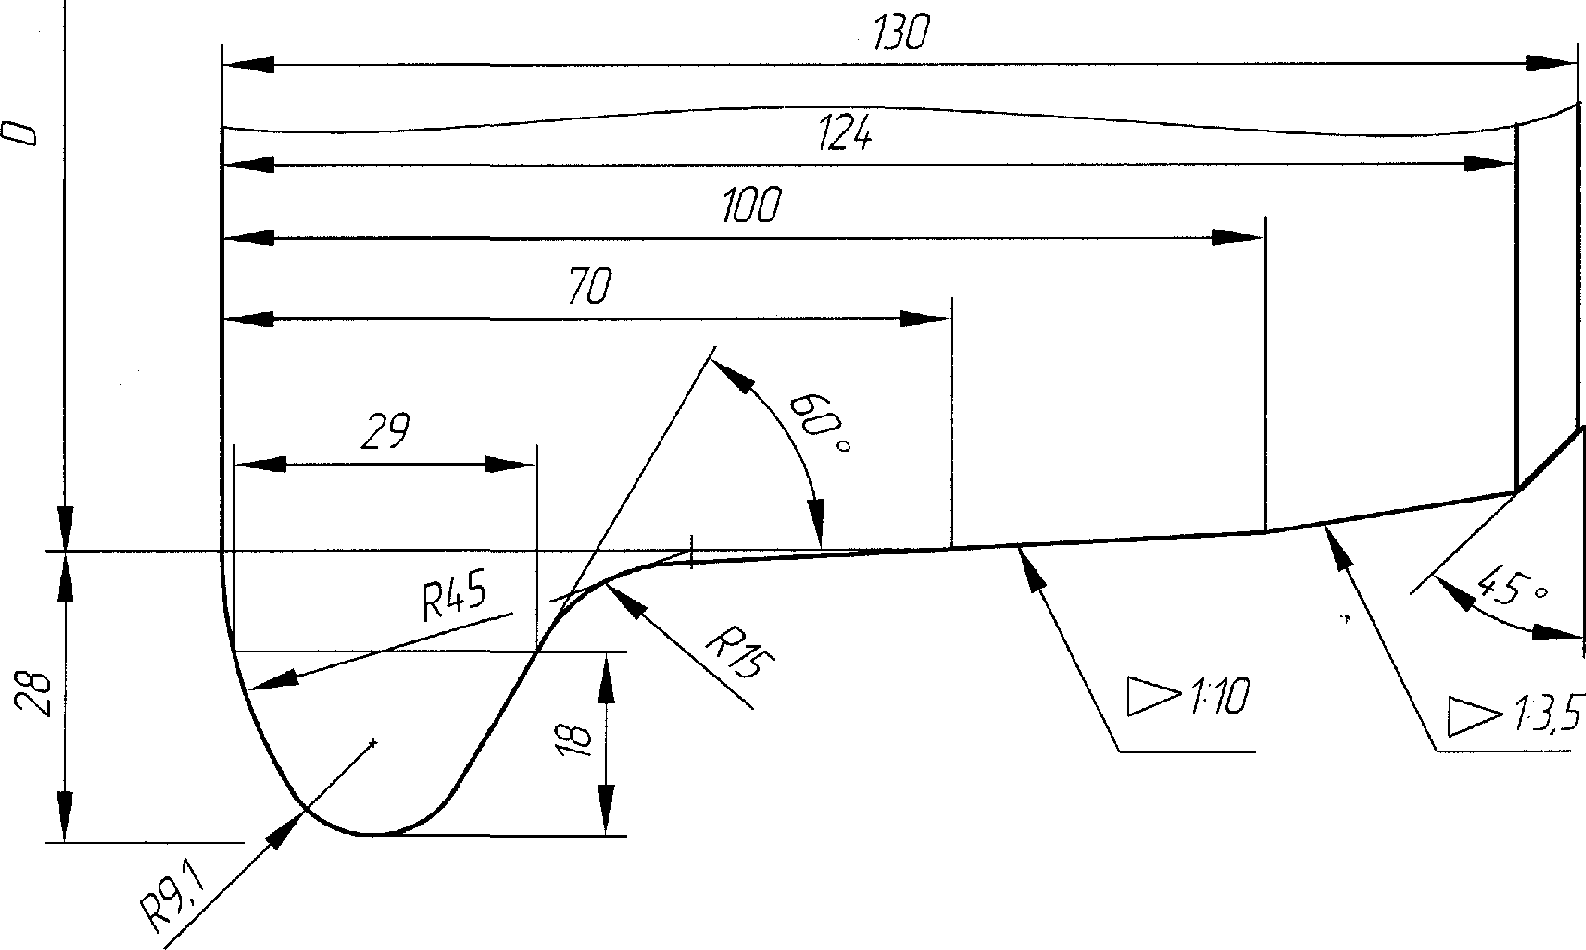
с гребнем толщиной 29 мм для МВПС
(контроль - шаблоном И719.00.01)
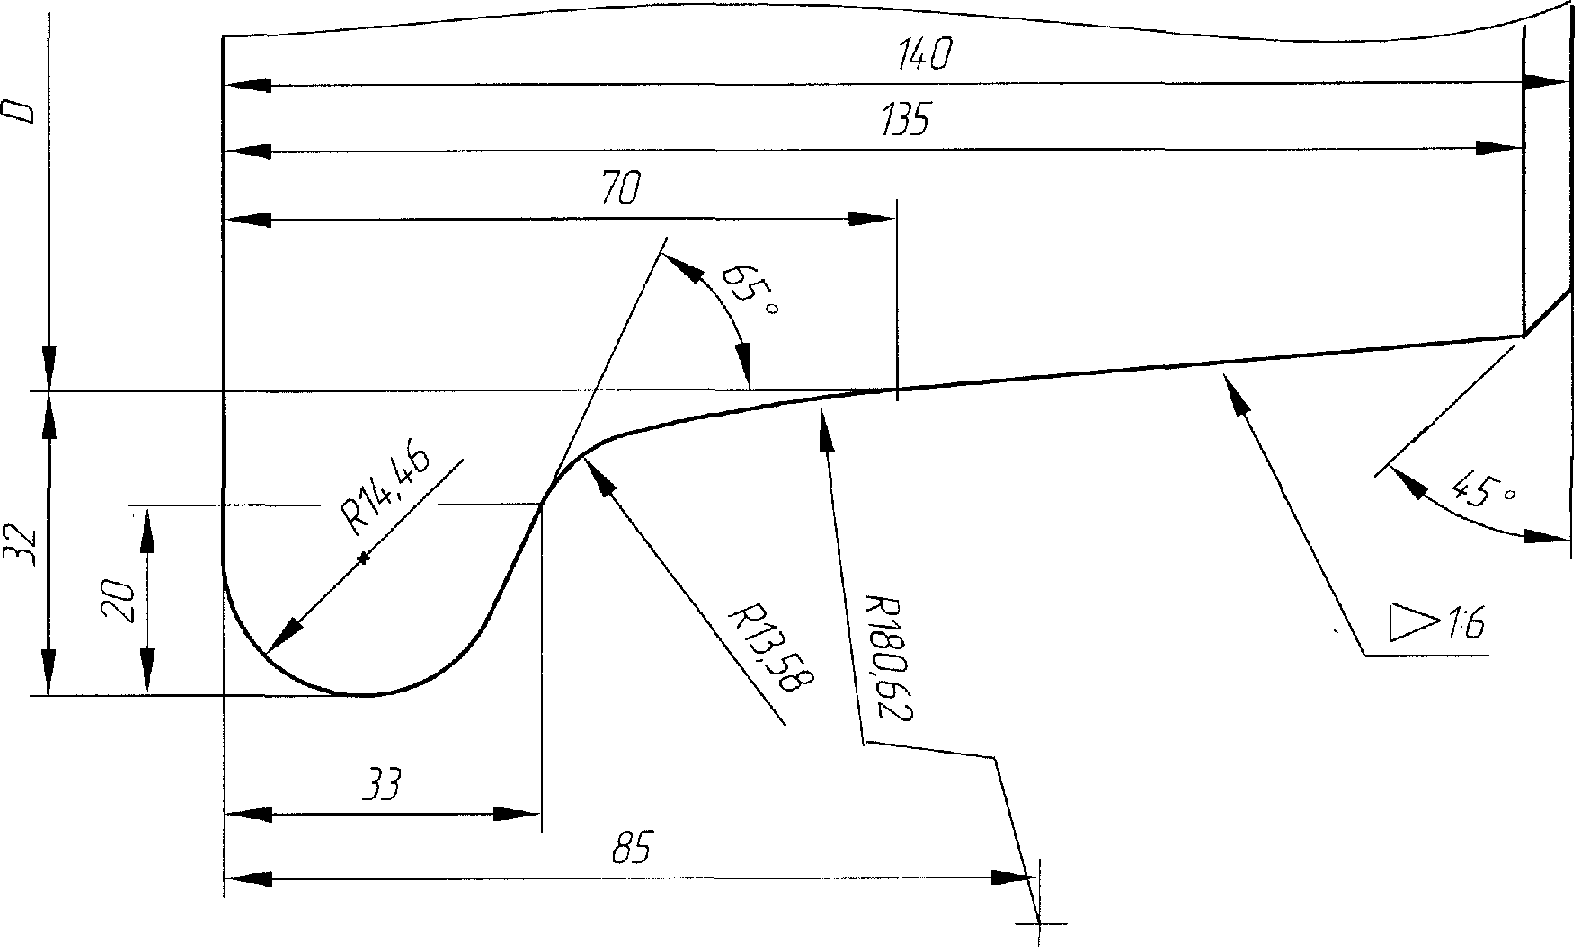
Зинюка-Никитского с гребнем толщиной 33 мм для локомотивов
(контроль - шаблоном И433.01.00)
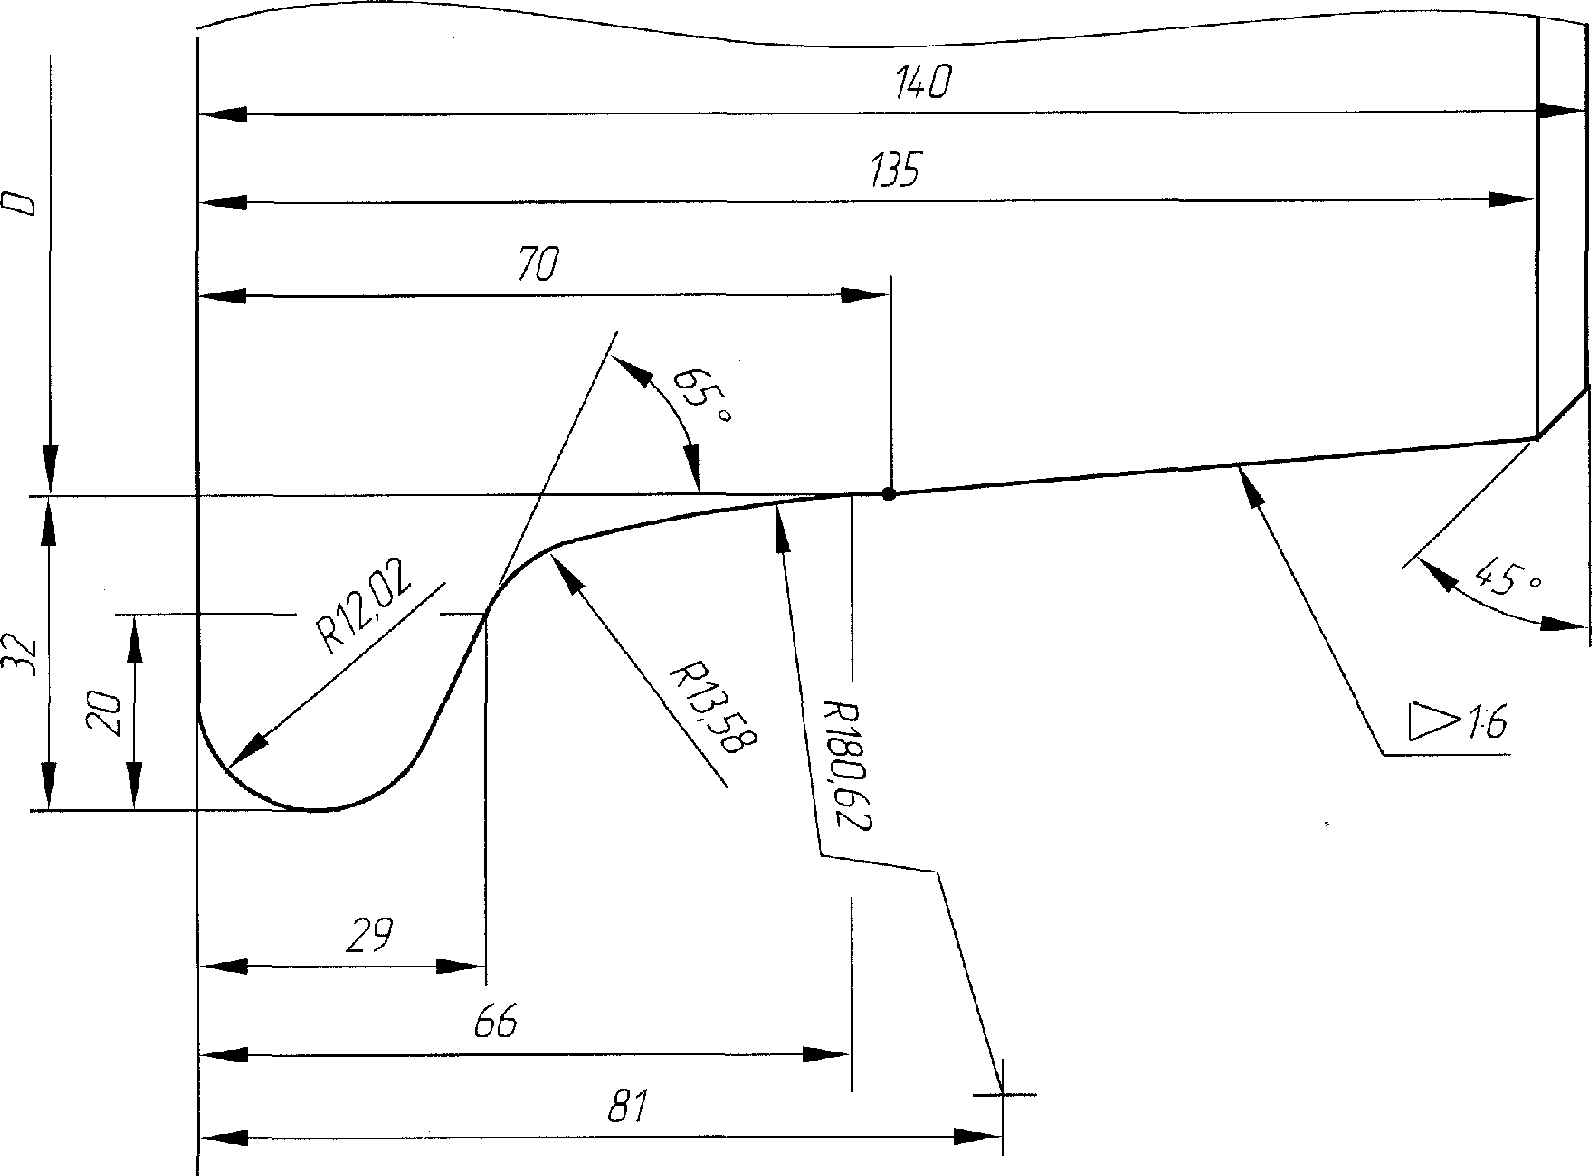
Зинюка-Никитского с гребнем толщиной 29 мм для локомотивов
(контроль - шаблоном И433.01.00)
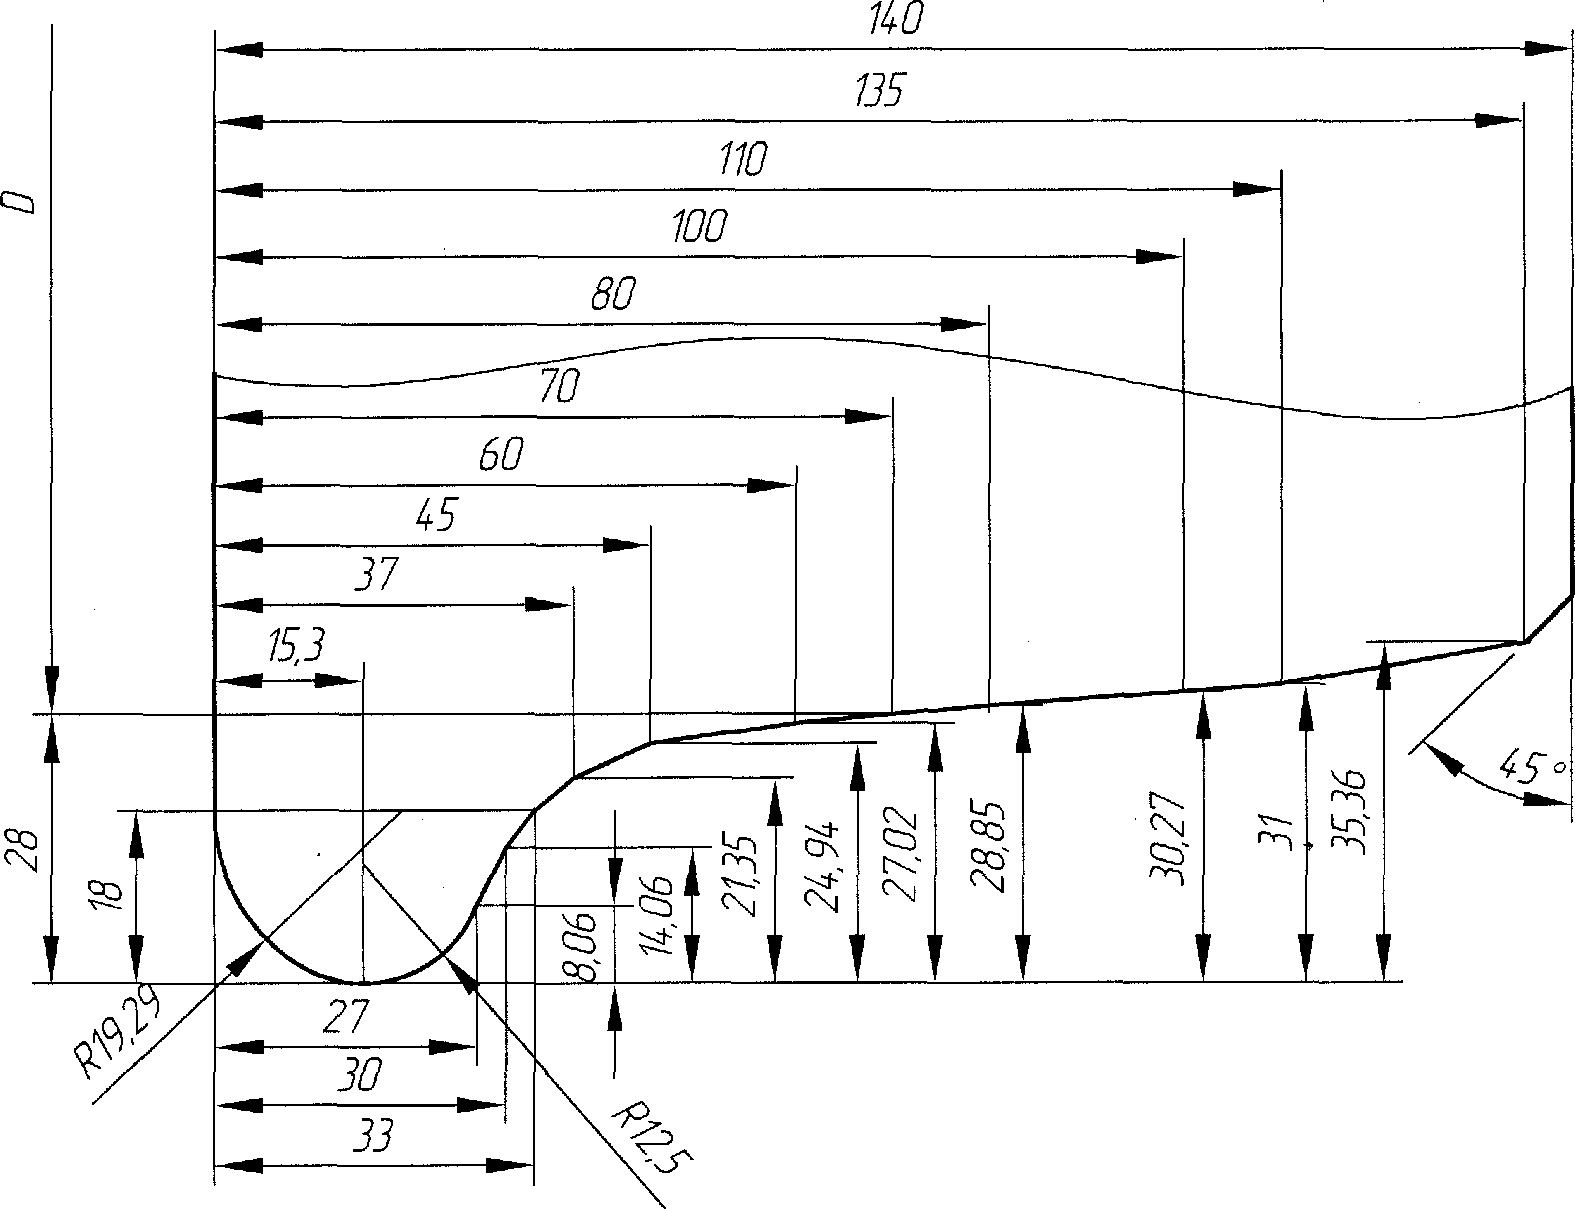
ДмеТИ ЛБ с гребнем толщиной 33 мм для локомотивов
(контроль - шаблоном И706.00.01)
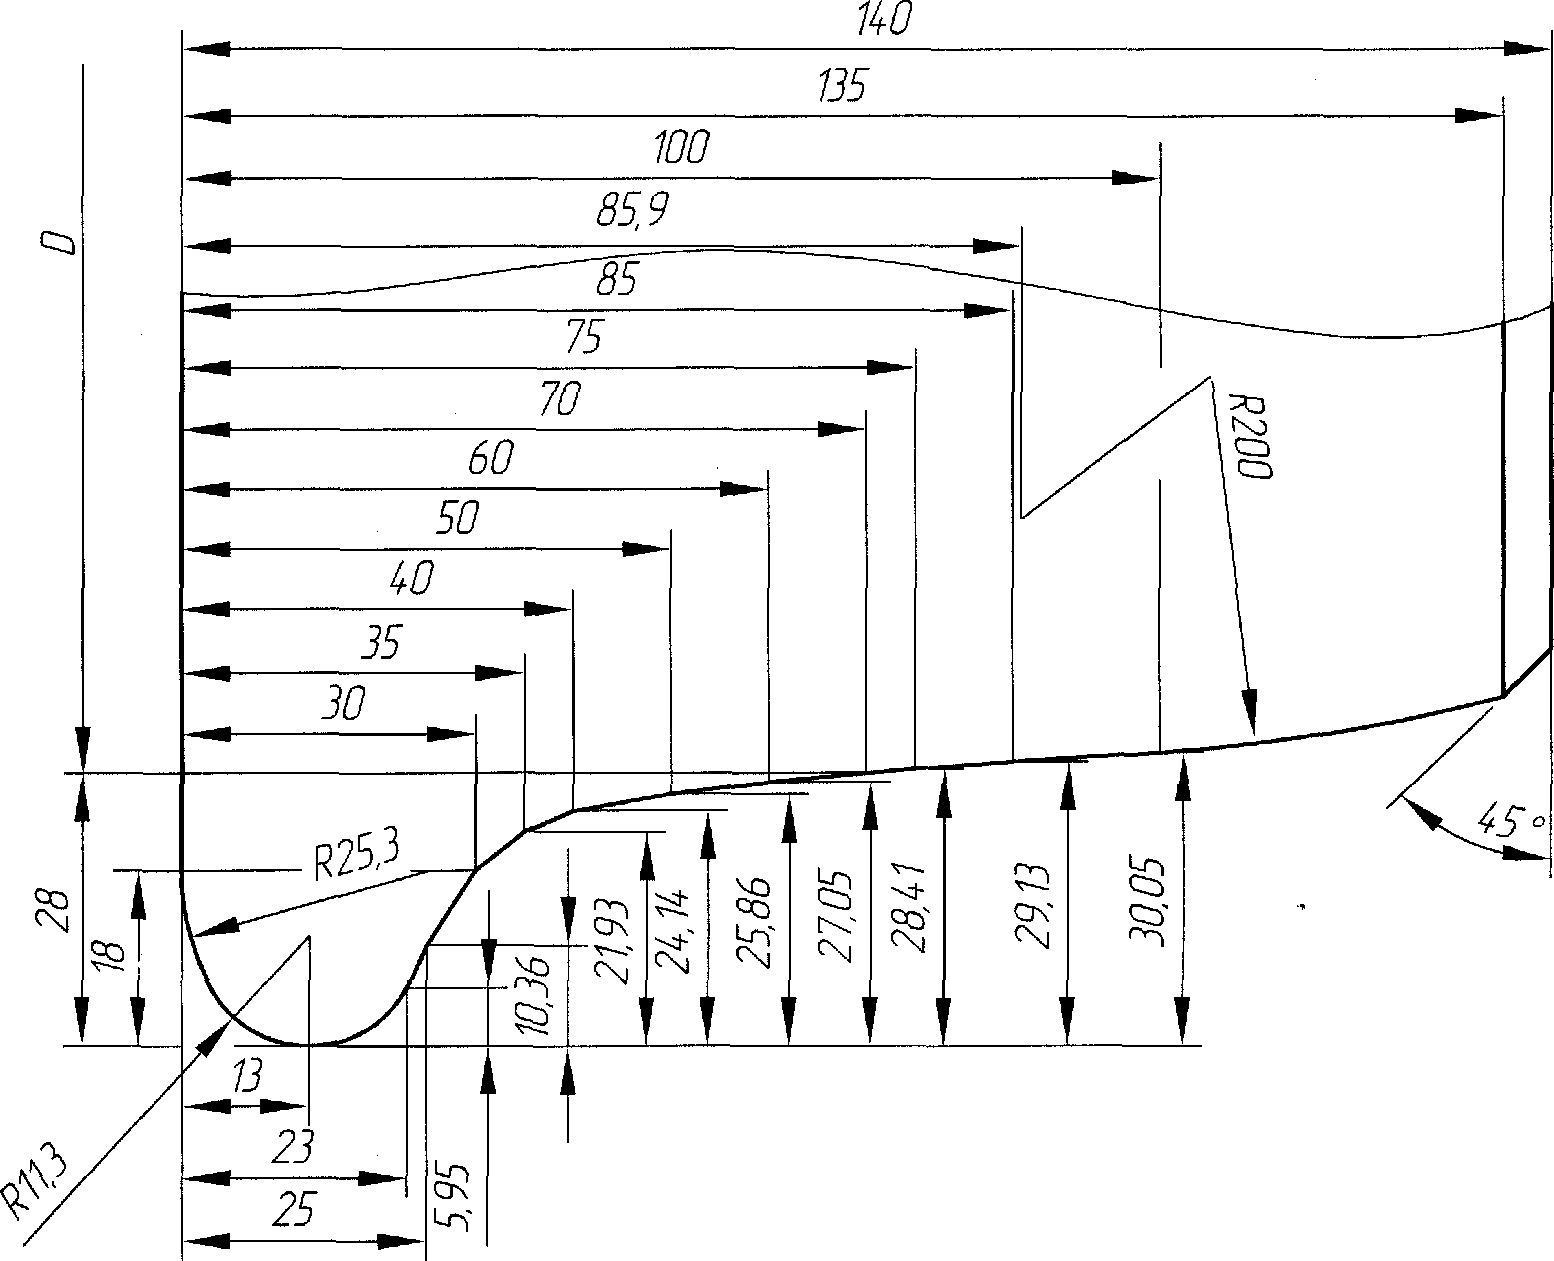
ДмеТИ ЛР с гребнем толщиной 30 мм для локомотивов
(контроль - шаблоном И735.00.01)
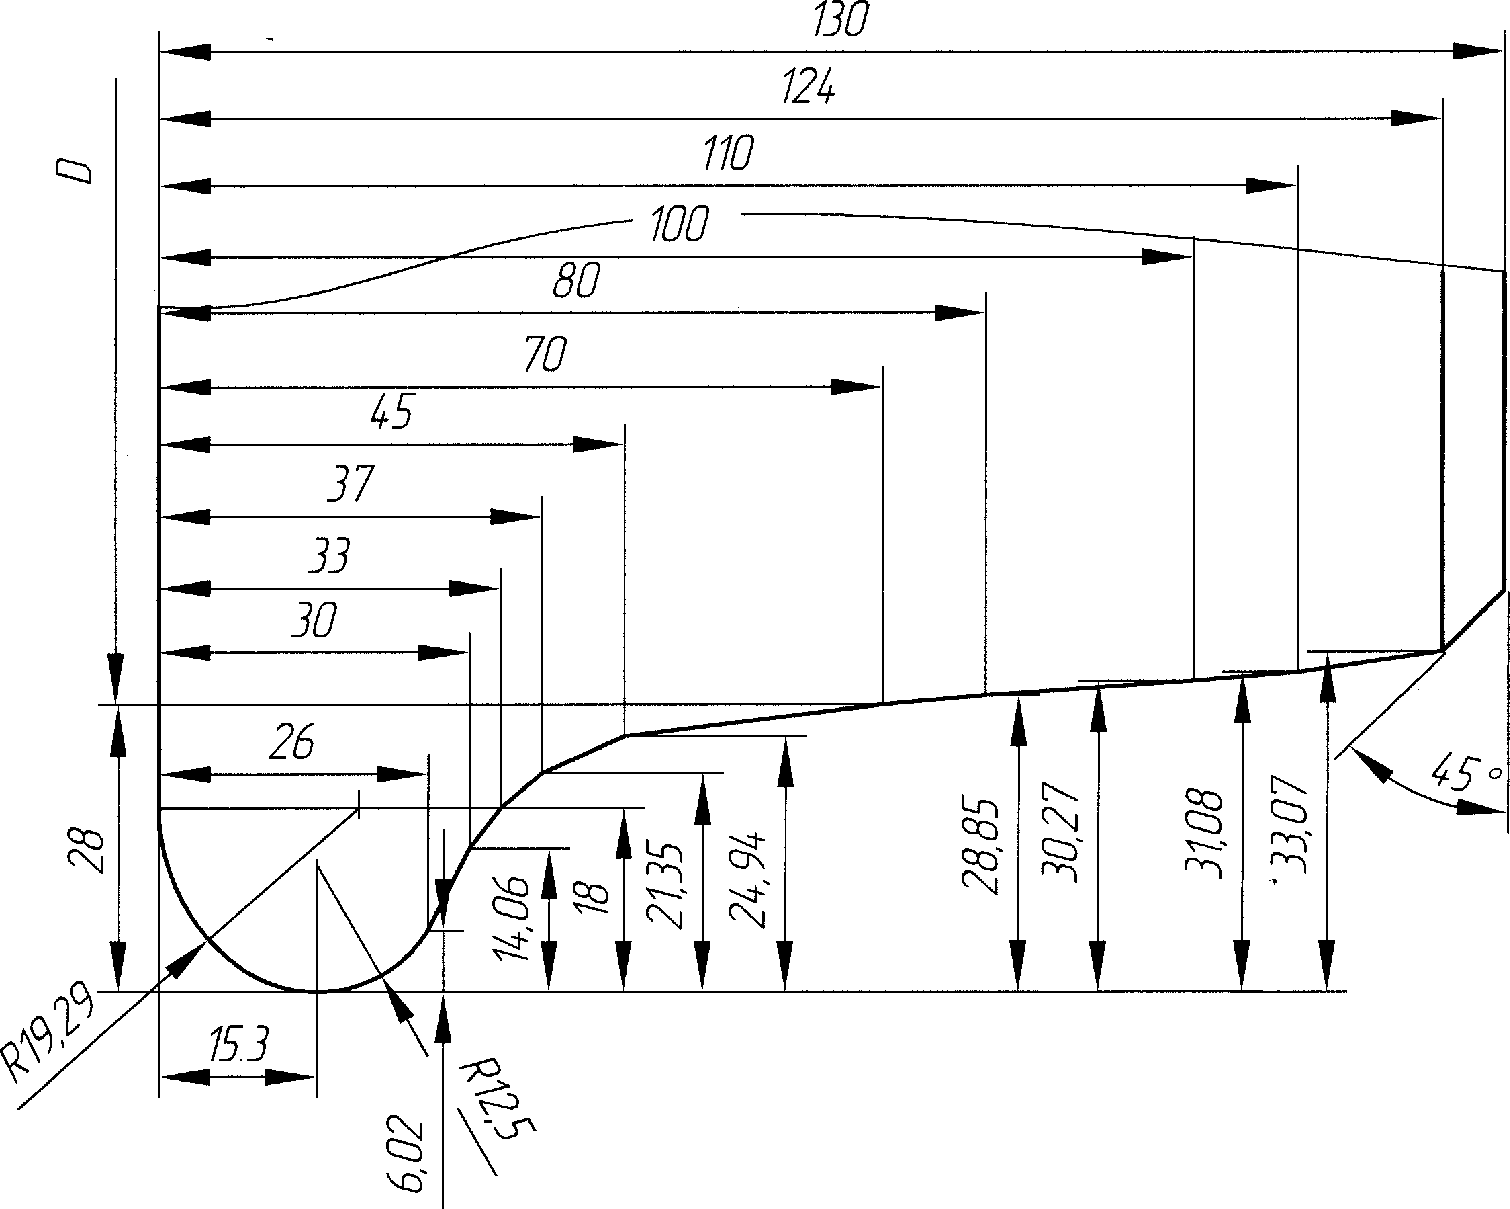
ДмеТИ ВБ с гребнем толщиной 33 мм для МВПС
(контроль - шаблоном И737.00.01)
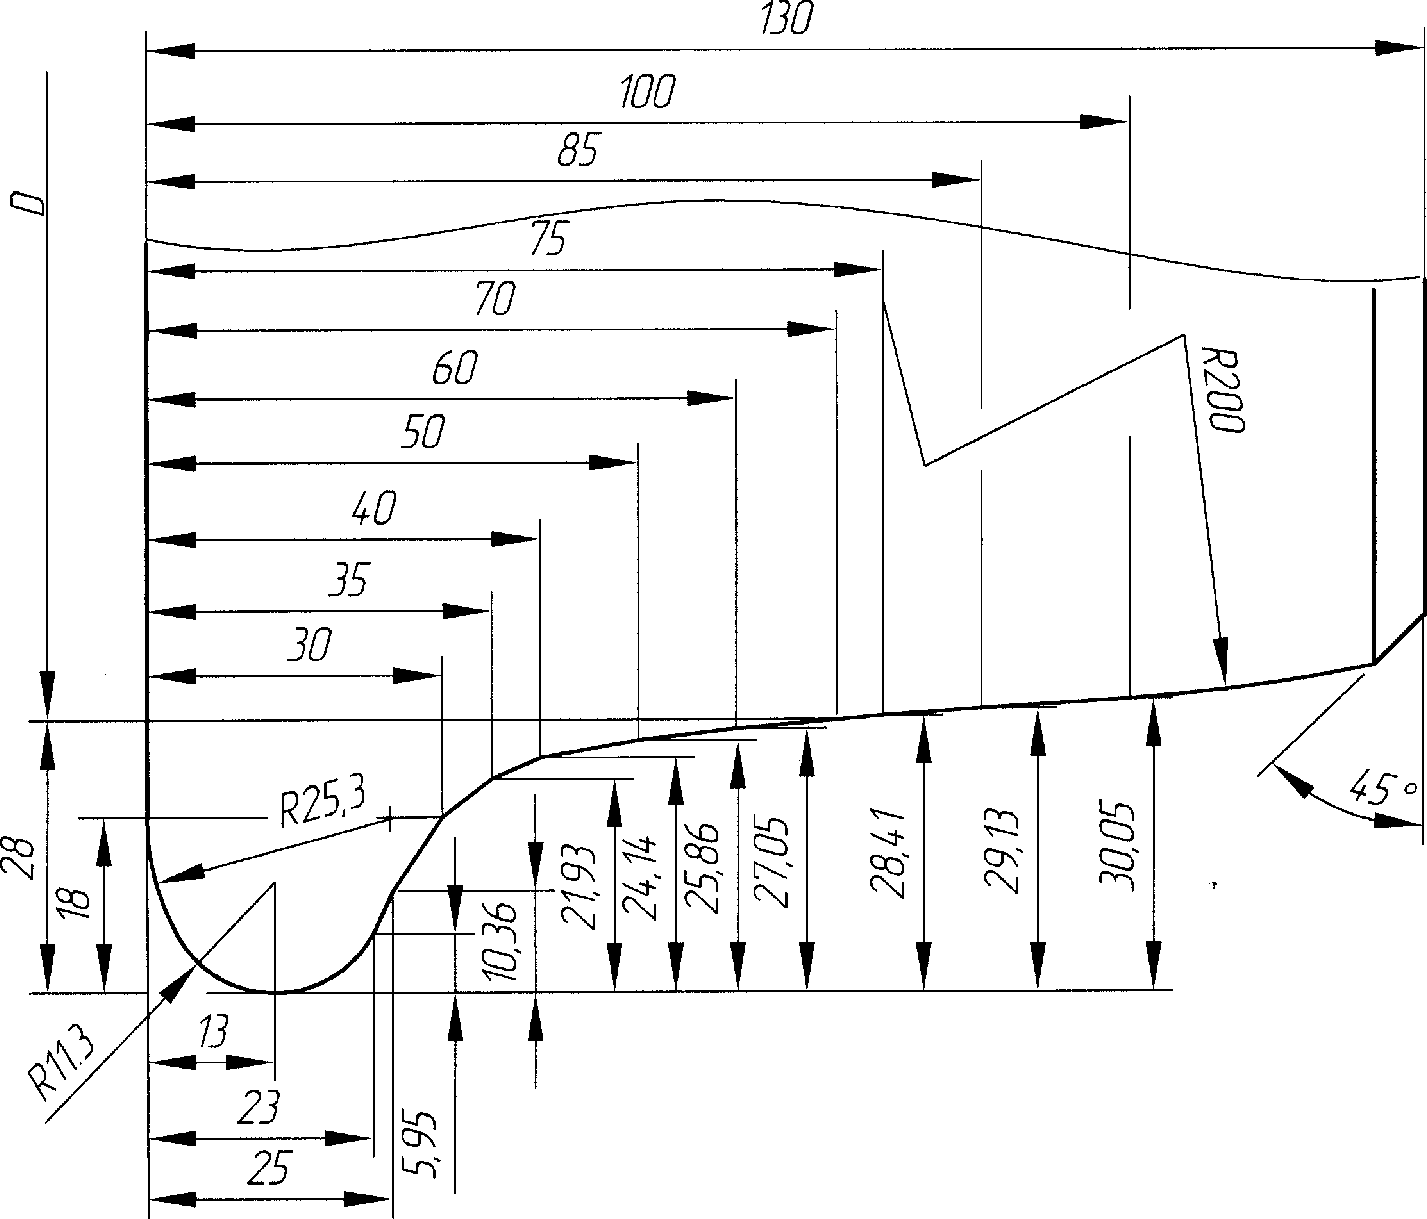
ДмеТИ ВР с гребнем толщиной 30 мм для МВПС
(контроль - шаблоном И736.00.01)
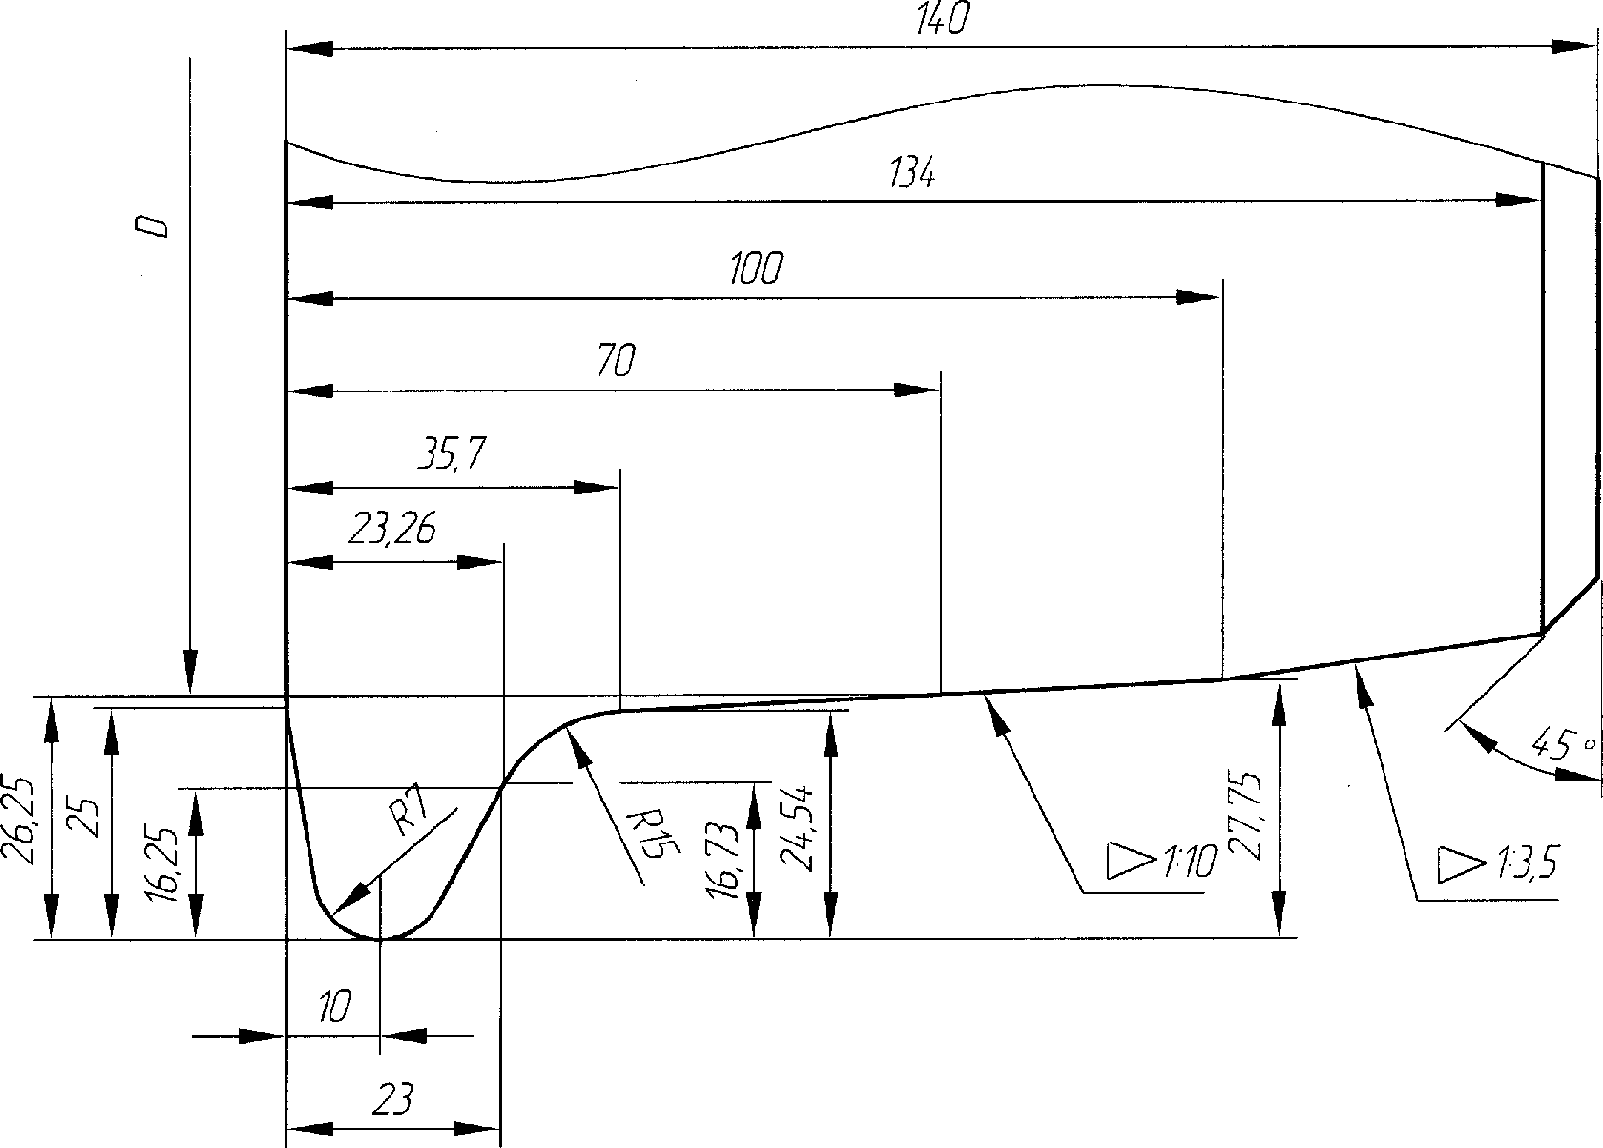
колесной пары с подрезанным гребнем толщиной 23 мм
для электровозов ЧС2, ЧС2Т, ЧС4, ЧС4Т до N 263
(контроль - шаблоном И476.00.00)
Локомотивостроительные и локомотиворемонтные заводы производят обточку бандажа по рисунку 13. Локомотивостроительные и локомотиворемонтные заводы, производящие и ремонтирующие МВПС производят обточку по рисунку 15. Ремонтные депо имеют право обтачивать бандажи по любому приведенному в инструкции профилю.
Допускается производить обточку по другим профилям, имеющим преимущества в эксплуатации в сравнении с вышеуказанными профилями, при условии проведения необходимых научно-исследовательских работ, комплекса испытаний и подконтрольной эксплуатации. Ввод в действие формы нового профиля производится распорядительным документом за подписью старшего вице-президента ОАО "РЖД".
Обточка выкаченных колесных пар производится на напольных колесотокарных станках.
В целях уменьшения шероховатости поверхности бандажей разрешается применять накатку роликом обработанной поверхности бандажей по кругу катания.
10.11.2 Обточку бандажей по профилю после насадки необходимо производить только после полного их естественного остывания.
10.11.3 Проверка обточенных бандажей и ободьев цельнокатаных колес производится профильным шаблоном. Отклонения (просветы) от нормальных профилей, обточенных по чертежным размерам с толщинами гребней, указанных в Инструкции (рисунки 13 - 23) допускаются не более 0,5 мм по поверхности катания и толщине гребня, 1 мм - по высоте гребня. При этом шаблон должен быть плотно прижат к внутренней грани бандажа или обода. Разрешается зазор 0,5 мм между концом шаблона и внутренней гранью бандажа в случае отсутствия просвета между шаблоном и поверхностью катания. Для промежуточных профилей, у которых толщина гребней отличается от значений, приведенных на рисунках 13 - 23, отклонения (просветы) от нормального профиля контролируются только по поверхности катания и высоте гребня.
10.11.4 Бандажи ведущих колесных пар тепловозов с гидравлической и механической передачей обтачиваются у всего комплекта под один диаметр независимо от того, что колесные пары не имеют одинакового проката. На этих тепловозах комплектом считаются колесные пары, приводимые в движение от одного дизеля.
10.11.5 Параметр шероховатости поверхностей катания и рабочих граней гребней бандажей и ободьев цельнокатаных колес проверяют прибором или методом сравнения с эталоном.
Параметр шероховатости Ra поверхностей профиля катания и гребней колес колесных пар ТПС не должен быть более 10 мкм, внутренних торцов бандажей (ободьев цельнокатаных колес) - более 20 мкм.
На внутренней боковой грани обработанного бандажа не допускаются черновины глубиной более 1,0 мм с суммарной площадью, превышающей 50 см2.
Наружная боковая грань бандажа и обода цельнокатаного колеса не обтачивается, если обточка не предусмотрена конструкторской документацией.
10.11.6 Для устранения поверхностных дефектов и неровностей прокатки разрешается обточка наружной грани бандажа или обода цельнокатаного колеса с условием, что при обточке не будут срезаны клейма, поставленные в горячем состоянии на заводе-изготовителе, и ширина бандажа (обода цельнокатаного колеса) будет не менее допустимой.
10.11.7 До и после обточки бандажей выкаченной колесной пары должны быть измерены расстояния от внутренних граней бандажей до упорных торцов предподступичных частей оси.
Разница этих расстояний допускается не более 2,0 мм при новых бандажах и не более 3,0 мм при старогодных.
10.11.8 В целях экономии бандажей и цельнокатаных колес за счет сохранения уплотненной их части разрешается оставлять на обточенном гребне черновину глубиной не более 2,0 мм, расположенную от вершины гребня в пределах от 10 до 18 мм, а на поверхности катания равномерно расположенную черновину глубиной до 2,0 мм. Толщина новых бандажей ТПС допускается более чем на чертеже, где это возможно по конструкции экипажа.
10.11.9 Запрещается выпускать из ремонта и нового формирования колесные пары с бандажом или ободом цельнокатаного колеса с отклонениями от допустимых размеров.
10.11.10 При формировании новых колесных пар у наружных граней бандажей должны быть фаски 6 x 45°.
Отступление в размерах фаски при обточке бандажей ремонтируемых колесных пар допускаются в сторону увеличения на 4,0 мм и в сторону уменьшения на 1,0 мм.
10.11.11 Острые глубокие следы насечек в упорных буртах бандажей и цельнокатаных колес (полученных от закрепления на станке зубчатыми секторами) подлежат зачистке с плавным переходом.
10.12.1 При ремонте со сменой составных частей колесные пары подвергают балансировке в соответствии ГОСТ 11018.
10.12.2 Колесные пары с неподвижно закрепленным на оси зубчатым колесом для локомотивов с конструкционной скоростью свыше 120 км/ч (свыше 130 км/ч - для колесных пар МВПС) подвергают проверке на остаточный динамический дисбаланс.
Значение остаточного динамического дисбаланса в плоскости каждого колеса колесной пары для локомотивов не должно превышать, кг·см:
12,5 - при скорости свыше 120 до 160 км/ч включительно;
7,5 - при скорости свыше 160 до 200 км/ч включительно.
Значение остаточного динамического дисбаланса в плоскости каждого колеса для колесных пар МВПС не должно превышать, кг·см:
25 - при скорости свыше 130 до 160 км/ч включительно;
15 - при скорости свыше 160 до 200 км/ч включительно.
При превышении допустимого значения остаточного динамического дисбаланса его устраняют местной обточкой колеса, для колесных центров коробчатого сечения или со спицевыми колесными центрами - присоединением к колесному центру корректирующей массы, с последующей повторной проверкой.
10.12.3 Колесные пары с неподвижно закрепленным на оси (удлиненной ступице колесного центра) зубчатым колесом (зубчатыми колесами) для локомотивов с конструкционной скоростью свыше 100 до 120 км/ч (до 130 км/ч - для колесных пар МВПС) подвергают проверке на остаточный статический дисбаланс. Значение остаточного статического дисбаланса колесной пары должно быть не более 25 кг·см.
Допускается проверку на остаточный статический дисбаланс колесных пар заменять проверкой на остаточный динамический дисбаланс. Значение остаточного динамического дисбаланса колесной пары должно быть не более 25 кг·см в плоскости каждого колеса колесной пары.
При превышении допустимого значения остаточного статического дисбаланса колеса, колесного центра или колесной пары их подвергают дополнительной местной обточке или прикрепляют корректирующую массу с последующей повторной проверкой.
10.12.4 После устранения дисбаланса на торце оси колесной пары ставится клеймо балансировки в соответствии с пунктом 12 Инструкции.
10.13.1 Формированием колесных пар считается изготовление колесных пар, изготовленных из новых составных частей. Замена отдельных составных частей колесной пары (осей, центров, венцов, зубчатых колес и бандажей) новыми или годными, но бывшими в эксплуатации, считается ремонтом колесных пар со сменой составных частей.
10.13.2 Вновь сформированная колесная пара должна соответствовать ГОСТ 11018, утвержденным чертежам, техническим условиям, а также фирменной технической документации для импортных локомотивов.
11.1 При приемке колесной пары и ее составных частей должно быть установлено их соответствие требованиям ГОСТ 11018, настоящей Инструкции, ремонтным чертежам.
11.2 Приемку колесной пары при обыкновенном освидетельствовании должны производить в депо - мастер и приемщик локомотивов и МВПС, на заводе - мастер ОТК и инспектор-приемщик Центра технического аудита.
11.3 Проверку и приемку колесных пар при формировании и полном освидетельствовании должен производить в ремонтном депо мастер и приемщик локомотивов и МВПС, на заводе мастер ОТК, а также инспектор - приемщик Центра технического аудита.
11.4 Мастер колесного цеха отвечает за качество ремонта и обработку составных частей или формирование колесной пары в целом на своем производственном участке. Он обязан организовать и соблюдать технологический процесс и производить пооперационную приемку работ от исполнителей. На заводе мастер обязан предъявлять и сдавать отремонтированные составные части или в целом колесную пару контрольному мастеру ОТК. В ремонтном депо мастер обязан предъявлять и сдавать приемщику локомотивов и МВПС отремонтированные составные части и в целом колесную пару.
11.5 Инспектор-приемщик производит инспекторский контроль продукции, принятой ОТК от контролера 5 - 6 разрядов или от контрольного мастера ОТК.
11.6 На заводах и в ремонтных депо контрольному мастеру ОТК, инспектору - приемщику ЦТА или приемщику локомотивов и МВПС до приемки колесной пары в целом должны быть предъявлены:
- диаграммы запрессовки;
- диаграммы контрольной проверки колеса или колесного центра на сдвиг (при тепловом методе формирования);
- сертификаты на новые составные части;
- формуляры и электронные паспорта колесной пары и ее составных частей;
- документы, подтверждающие проведение всех видов неразрушающего контроля составных частей колесной пары.
11.7 На принятой колесной паре после полного освидетельствования или формирования, а также на принятых отдельных составных частях должны быть поставлены приемочные клейма, предусмотренные настоящей Инструкцией.
Передняя крышка буксы должна быть опломбирована после ревизии первого и второго объема и технического обслуживания. На болт крепления передней крышки правой буксы ставится металлическая пластина с выбитым на ней номером оси (колесной пары).
11.8 Колесные пары, поступающие после ремонта или формирования, должны быть приняты мастером депо по наружному осмотру с проверкой основных размеров и наличия клейм на составных частях колесных пар (без вскрытия букс).
Подкатка под ТПС колесных пар, не имеющих формуляров и полностью заполненных электронных паспортов, запрещается.
11.9 Исключение из инвентаря колесной пары разрешается производить при необходимости одновременной замены оси и одного колесного центра (цельнокатаного колеса) вследствие их износа или повреждений, которые не могут быть устранены ремонтом.
11.10 Исключение колесных пар из инвентаря должно производиться, как правило, на предприятиях, ремонтирующих колесные пары со сменой составных частей, и в качестве исключения на предприятиях, производящих освидетельствование колесных пар.
11.11 Исключение колесных пар из инвентаря оформляется актом формы ТУ-120, ТУ-120л с утверждением руководителем предприятия.
Колесная пара, исключенная из инвентаря, разбирается. Составные части, пригодные к повторному использованию, применяются при ремонте других колесных пар. Остальные составные части утилизируются.
Колесные пары после формирования, ремонта и освидетельствования подвергают маркировке. Знаки и клейма маркировки должны быть высотой от 6 до 10 мм.
12.1 При формировании, ремонте и освидетельствовании колесных пар применяются следующие знаки и клейма:
- клеймо в форме прямоугольника с закругленными углами, указывающее присвоенный условный номер предприятия согласно справочнику СЖА 1001 12 "Условные коды предприятий" (приложение К), которому разрешено производить изготовление составных частей, формирование и полное освидетельствование;
- цифры и буквы для обозначения даты (месяца и две последние цифры года) и других данных;
- клеймо инспектора - приемщика ЦТА ("Серп и молот") или прямоугольник с номером и серпом и молотом;
- клеймо работника ОТК;
- клейма в форме круга с буквами "Ф" или "ФТ", обозначающие формирование новой колесной пары прессовым или тепловым методом или "ТК", "ТЗ" комбинированный ("ТК" - тепловой метод посадки колесных центров или колес, "ТЗ" - тепловой метод посадки зубчатых колес);
- клеймо в форме круга с буквой "Б", обозначающее динамическую балансировку колесной пары;
- клеймо в форме круга с буквой "Д", обозначающее переформирование колесной пары (спрессовка с оси всех составных частей, "ДТ" - тепловым методом, "ДТК" "ДТЗ" - комбинированным методом ("ДТК" - тепловой метод посадки колесных центров или колес, "ДТЗ" - тепловой метод посадки зубчатых колес);
- клеймо в форме круга с буквами "ЛД", обозначающее перепрессовку левого, а с буквами "ПД" - правого колесного центра или цельнокатаного колеса, с буквами "ЛЗД" - левого, с буквами "ПЗД" - правого зубчатого колеса;
- клеймо в форме круга с буквами "ЛДТ", обозначающее сборку после распрессовки тепловым методом левого, с буквами "ПДТ" - правого колесного центра или цельнокатаного колеса, с буквами "ЛЗДТ" левого, с буквами "ПЗДТ" - правого зубчатого колеса;
- клеймо в форме круга с буквами "СБ", обозначающее смену бандажей;
- клейма и знаки, обозначающие межоперационную, внутрицеховую, межцеховую приемку составных частей колесной пары, вид и порядок применения которых устанавливаются приказом руководителя предприятия. Эти клейма и знаки не должны ставиться в местах, предусмотренных для расположения знаков и клейм, установленных настоящей Инструкцией.
12.2 Новые составные части колесных пар, поступающие на предприятия, должны иметь следующие четко обозначенные знаки и клейма (маркировку), предусмотренные стандартами и техническими условиями;
- черновые оси на средней или подступичной части согласно рисунку 24;
- окончательно обработанные оси на правом торце должны иметь знаки и клейма: локомотивов согласно рисункам 25, 26, 27;
- бандажи на боковой наружной грани согласно рисунку 28;
- литые центры на наружной стороне ступицы или диска согласно рисунку 29. Размещение и размеры знаков маркировки - по рабочим чертежам центров или по отдельным чертежам маркировки в установленном порядке;
- катаные дисковые центры на наружной стороне диска согласно техническим условиям;
- цельнокатаные колеса на наружной боковой поверхности обода согласно рисунку 30;
- зубчатое колесо или венец ТПС согласно рисунку 31.
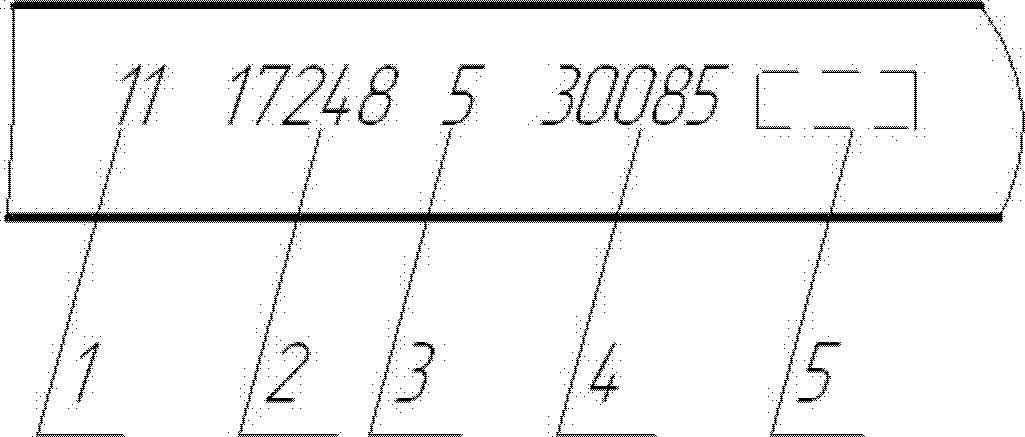
1 - две последние цифры года изготовления;
2 - номер плавки;
3 - условный номер предприятия-изготовителя;
4 - порядковый номер оси;
5 - клейма службы технического контроля предприятия-изготовителя и заказчика
на черновой оси колесной пары
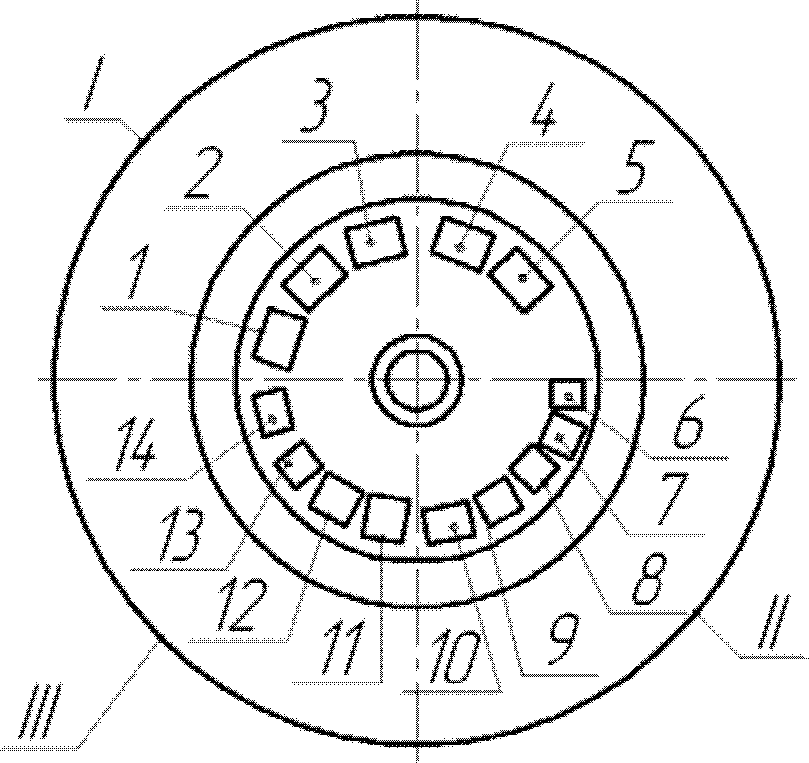
оси колесной пары с подшипниками скольжения
и качения без торцового крепления гайкой
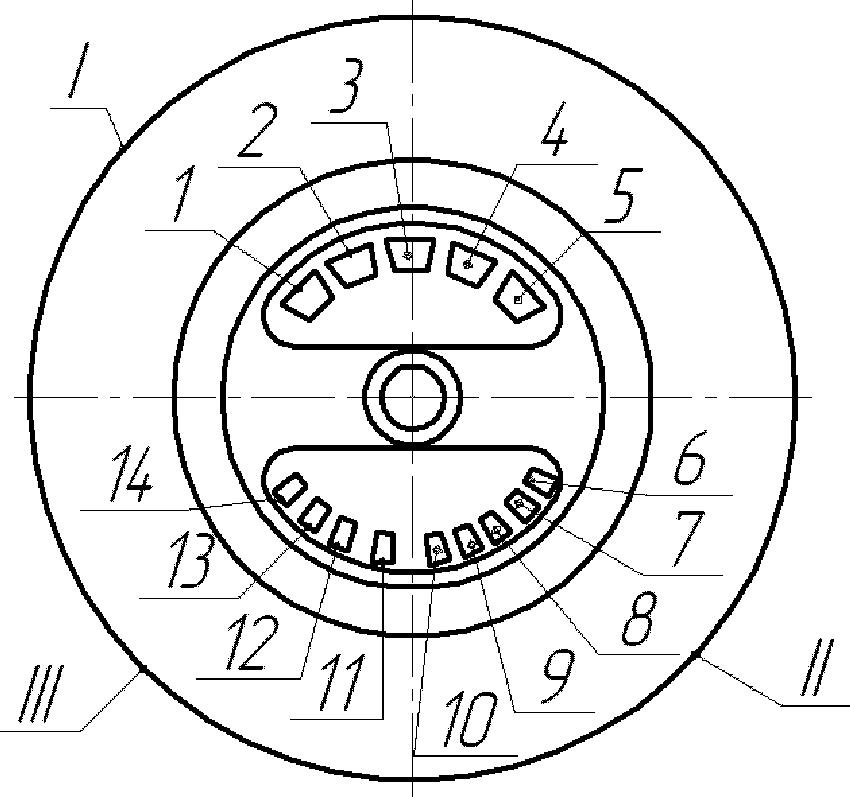
оси колесной пары с подшипниками качения
с торцовым креплением гайкой
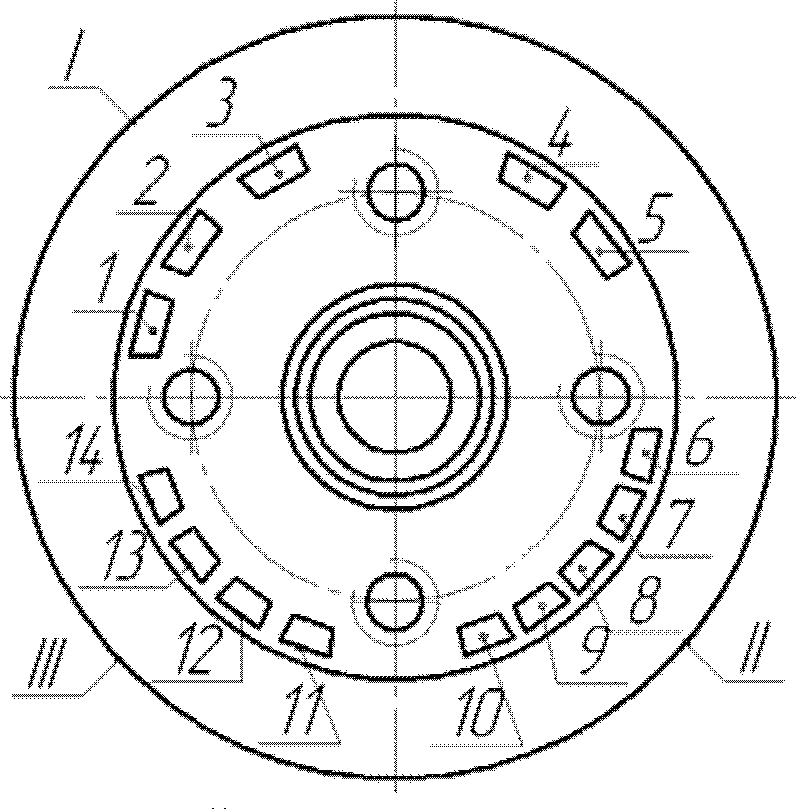
оси колесной пары с подшипниками качения
с торцовым креплением шайбой
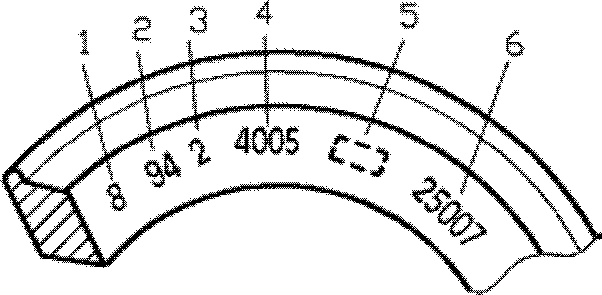
1 - условный номер или товарный знак предприятия-изготовителя;
2 - год (две последние цифры) изготовления;
3 - марка стали;
4 - номер плавки;
5 - клейма заказчика;
6 - порядковый номер бандажа по системе нумерации предприятия-изготовителя.
На импортных бандажах наносятся следующие знаки: знак фирмы, две последние цифры года изготовления, номер плавки, номер бандажа. При сквозной нумерации плавок (не по годам) год изготовления не наносится. Порядковый номер бандажа отдельными фирмами не наносится.
и клейма на наружной грани бандажа
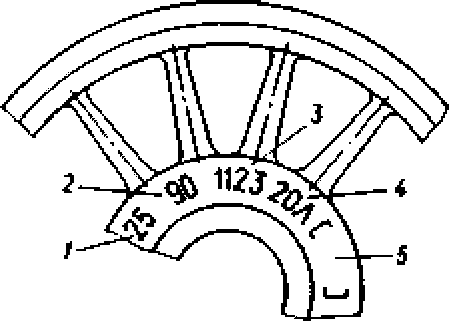
1 - условный номер или товарный знак предприятия-изготовителя;
2 - год (две последние цифры) изготовления;
3 - порядковый номер центра по системе нумерации предприятия-изготовителя;
4 - обозначение марки стали;
5 - клейма технического контроля предприятия-изготовителя и представителя приемки
на наружном торце ступицы центра
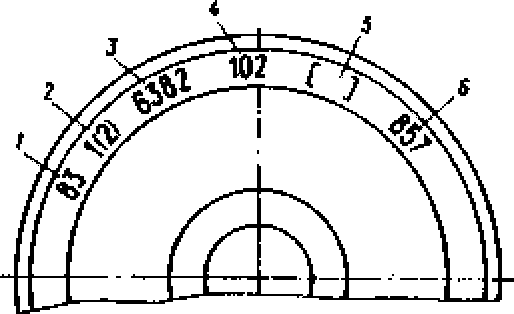
1 - год (две последние цифры) изготовления;
2 - марка стали колеса;
3 - номер плавки;
4 - условный номер или товарный знак предприятия-изготовителя;
5 - клейма технического контроля предприятия-изготовителя и представителя приемки;
6 - порядковый номер колеса по системе нумерации предприятия-изготовителя
боковой поверхности обода цельнокатаного колеса
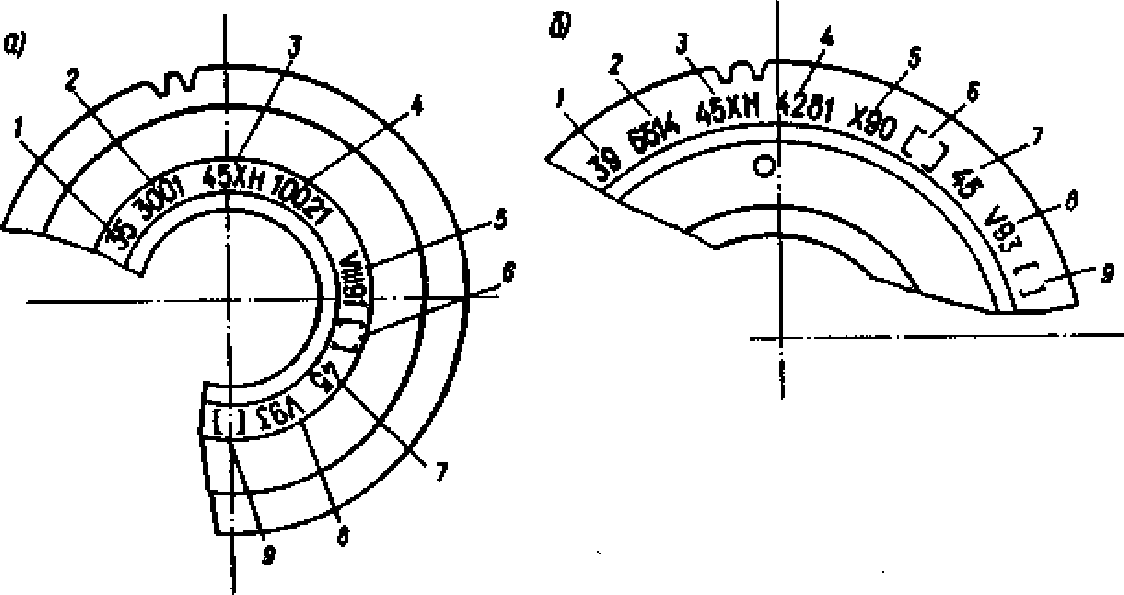
а) на зубчатом колесе; б) на венце зубчатого колеса:
1 - условный номер или товарный знак предприятия-изготовителя;
2 - порядковый номер зубчатого колеса (венца);
3 - марка стали:
4 - номер плавки;
5 - месяц (римскими цифрами) и год (две последние цифры) изготовления;
6 - клейма технического контроля предприятия-изготовителя и представителя приемки;
7 - условный номер предприятия, производившего установку зубчатого колеса или венца;
8 - месяц и год (две последние цифры) установки;
9 - клейма технического контроля предприятия, производившего установку
и клейма зубчатого колеса и венца
В соответствии с рисунками 25, 26, 27 в зоне I наносят знаки маркировки и клеймения при изготовлении оси, в зоне II - при формировании колесной пары, в зоне III - при переформировании колесной пары:
1 - условный номер или товарный знак предприятия - изготовителя необработанной оси;
2 - месяц и год (две последние цифры) изготовления черновой оси;
3 - порядковый номер плавки и номер оси;
4 - клейма технического контроля предприятия-изготовителя и представителя приемки, проверивших правильность переноса маркировки и принявших чистовую ось;
5 - условный номер или товарный знак предприятия-изготовителя, обработавшего черновую ось;
6 - обозначение метода формирования колесной пары [ФТ - тепловой, Ф - прессовый, ТК - комбинированный при тепловом методе посадки колеса (колесного центра) и прессовом методе посадки зубчатого колеса на ось, ТЗ - комбинированный при тепловом методе посадки зубчатого колеса и прессовом методе посадки колеса (колесного центра) на ось];
7 - условный номер или товарный знак предприятия, производившего формирование колесной пары;
8 - месяц и год формирования колесной пары;
9 - клейма технического контроля предприятия-изготовителя и представителя приемки, принявшего колесную пару;
10 - клеймо балансировки;
11 - клейма переформирования колесной пары;
12 - номер ремонтного предприятия, производившего переформирование;
13 - месяц и год (две последние цифры) переформирования;
14 - клейма технического контроля ремонтного предприятия, и приемщика локомотивов (инспектора-приемщика), принявших колесную пару после переформирования.
12.3 При обработке осей и венцов зубчатых колес перенос знаков с необработанной поверхности на торец оси и боковую грань венца производится под контролем ОТК на заводе, а в ремонтных депо - под контролем приемщика локомотивов и МВПС.
Перенос знаков и правильность обработки и состояния осей соответствию технической документации удостоверяется постановкой клейма работника ОТК и представителя заказчика ("Серп и молот") с постановкой условного номера, присвоенного предприятию, производившему обработку.
12.4 Новые оси, бандажи, цельнокатаные колеса, центры, венцы и зубчатые колеса, поступающие от заводов-изготовителей без приемочных клейм инспектора-приемщика, а также с неясной маркировкой, браковать с представлением рекламации.
12.5 Клеймение колесных пар могут производить только работники, имеющие право производить освидетельствование колесных пар.
12.6 При формировании колесных пар и смене оси, необходимо наносить клейма и знаки на торце оси (или цилиндрическом пояске конца оси с торцевым упором) колесной пары (рисунки 25 - 27).
Сторона колесной пары, на торце оси которой находятся знаки и клейма, относящиеся к изготовителю оси, считается правой.
При смене и насадке зубчатого колеса или венца на них наносятся знаки и клейма (рисунок 31 позиции 6 - 9).
12.7 При полном освидетельствовании колесных пар на левом торце осей ставятся знаки и клейма (рисунок 32). Впереди вышеуказанных клейм при смене бандажа дополнительно ставится клеймо "СБ", а при перепрессовке одного из колесных центров (цельнокатаного колеса) - клеймо "ЛД" или "ПД" в зависимости от того, с какой стороны колесной пары перепрессовывался колесный центр. При перепрессовке зубчатого колеса - клеймо "ЛЗД" или "ПЗД" - левого или правого зубчатого колеса.
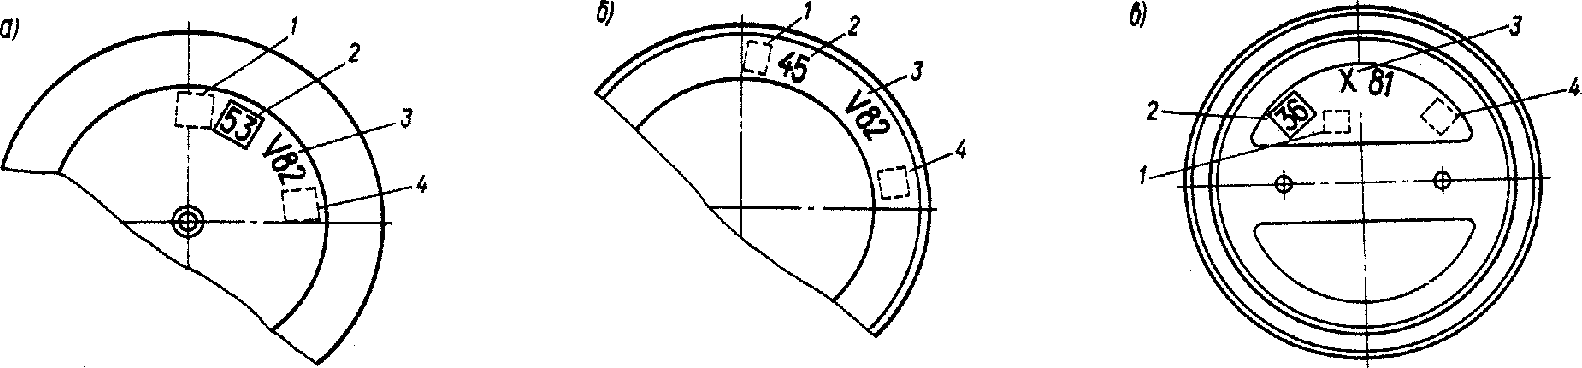
а) тепловозов с торцевыми упорами качения;
б) тепловозов с торцевым упором скольжения;
в) электровозов и МВПС на подшипниках качения без торцевого упора;
1 - место постановки клейм смены бандажей, спрессовки левого или правого центра (цельнокатаного колеса);
2 - условный номер ремонтного предприятия;
3 - месяц (римскими цифрами) и год (две последние цифры) производства полного освидетельствования;
4 - клейма технического контроля и приемщика локомотивов (инспектора-приемщика)
При сборке колесной пары тепловым методом после распрессовки - клеймо "ЛДТ" или "ПДТ" - левого или правого колесного центра (цельнокатаного колеса), клеймо "ЛЗДТ" или "ПЗДТ" - левого или правого зубчатого колеса.
12.8 После постановки клейм торцы осей с торцовым упором необходимо обработать. Параметр шероховатости поверхности Ra должен быть не более 1,25 мкм.
Запрещается заварка или зачеканка знаков и клейм изготовления на правом торце оси. Они должны сохраняться на все время эксплуатации оси, а клейма формирования (переформирования) колесной пары должны сохраняться до следующего переформирования.
При заполнении всех секторов левого торца оси производится зачистка знаков предыдущих полных освидетельствований или механическая обработка. Далее торец вновь используется для постановки знаков полного освидетельствования колесной пары. Если при этом не производится перепрессовка колесного центра (цельнокатаного колеса) и на торце оси имеются клейма о ранее производившейся перепрессовке, последнее необходимо сохранить до следующей перепрессовки соответствующего центра (цельнокатаного колеса).
12.9 При ремонте и освидетельствовании колесных пар в условиях ремонтных депо нигде и никаких клейм ставить не требуется, за исключением ремонтных депо, которые производят полное освидетельствование и ремонт колесных пар со сменой составных частей.
12.10 Колесные пары, не имеющие на осях клейм и знаков завода-изготовителя, или при неясности имеющихся клейм и знаков разрешается эксплуатировать при условии, что на осях имеется знак переформирования. При неясности или отсутствии знаков и клейм формирования см. пункт 4.1 таблицы 9.
12.11 Инспекторы-приемщики на заводах клейма "Серп и молот" получают непосредственно от ОАО "РЖД". Остальные знаки и клейма изготавливаются или заказываются непосредственно ремонтными предприятиями и выдаются соответствующим работникам под расписку.
12.12 Каждая выдача знаков и клейм записывается в прошнурованную книгу с указанием даты, наименования пункта, наименования знаков и клейм, фамилии и должности лиц, получивших знаки и клейма. Клейма, знаки и книга их учета хранятся в сейфе или металлическом запираемом ящике.
12.13 Запрещается передача знаков и клейм одного ремонтного предприятия другому, а также выдача их работникам, не имеющим удостоверения на право производства освидетельствования колесных пар.
12.14 Притупившиеся или сломанные знаки и клейма приводятся в полную негодность стачиванием их на наждачном круге и списываются, о чем делается отметка в книге регистрации выдачи знаков и клейм против ранее сделанной записи об их выдаче.
На приведенные в негодность клейма "Серп и молот" составляется акт. Получение от ОАО "РЖД" новых клейм взамен пришедших в негодность производится с обязательным предъявлением указанного акта.
ИС NORMPROD: примечание. ГОСТ 31365-2008 утратил силу на территории Российской Федерации с 01.04.2017 в связи с введением в действие ГОСТ Р 56963-2016 (Приказ Росстандарта от 28.03.2017 N 189-ст). |
13.1 Колесная пара, принятая после формирования, полного и обыкновенного освидетельствования окрашивается в соответствии с требованиями действующих чертежей и ГОСТ Р 54893 и ГОСТ 31365 (определяющих технические требования в части окраски).
13.2 Окраску производить:
13.2.1 Средней части осей:
локомотивов, МВПС (в том числе предподступичные и подступичные части оси между лабиринтными кольцами и ступицами колес, а также открытые поверхности оси между центрами и подшипниковыми узлами осевых редукторов) - эмалью черного или темно-серого цвета.
13.2.2 Центров: тепловозных, электровозных, МВПС - согласно требованию чертежа.
13.2.3 Наружных граней бандажей на всю ширину - эмалью белого цвета.
13.2.4 Мест соединения ступицы колесного центра или цельнокатаного колеса с подступичной частью оси по внутреннему обработанному торцу ступицы и подступичной части оси прицепных вагонов МВПС по их внутренним торцам ровным и плотным слоем по всей окружности полосой шириной от 30 до 40 мм (в местах соединения оси со ступицей) - эмалью белого цвета.
13.2.5 Контрольных полос:
- в месте соединения ступицы с подступичной частью оси у прицепных вагонов МВПС поперек окрашенного эмалью места - эмалью красного цвета;
- на бандажах в местах постановки контрольных отметок на всю толщину бандажа - эмалью красного цвета.
Дополнительно:
а) на бандажах с наплавленными гребнями с нанесением желтой полосы шириной 10 мм на всю толщину бандажа с правой стороны от красной полосы (при расположении контрольных полос в зоне контакта бандажа с рельсом);
б) на бандажах с упрочненными гребнями с нанесением зеленой полосы шириной 10 мм на всю толщину бандажа с левой стороны от красной полосы (при расположении контрольных полос в зоне контакта бандажа с рельсом);
- на ободьях центров продолжение полосы на бандаже на всю толщину обода - эмалью белого цвета.
Ширина контрольной полосы должна быть в пределах от 30 до 40 мм.
13.2.6 У колесных пар, подкатываемых под ТПС при ТР-2 и ТР-3, разрешается окрашивать только наружные грани бандажей, места сопряжения ступицы с подступичной частью оси.
14.1 Условия и правила хранения
14.1.1 Хранение колесных пар осуществляется на приспособленных площадках, которые должны обеспечивать сохранность колесных пар от механических повреждений. Срок длительного хранения колесных пар на путях отстоя - 2 года, после чего необходимо производить ревизию первого объема буксового узла.
14.1.2 При хранении колесных пар места в буксах под установку скоростемеров и других аппаратов должны быть закрыты технологическими заглушками, предупреждающими попадание в буксу влаги, песка, грязи.
14.1.3 При длительном хранении колесных пар буксы не реже одного раза в два месяца проворачивают от 5 до 8 оборотов.
14.1.4 Колесные пары должны храниться на специальных подставках (рельсах).
14.1.5 При хранении колесных пар должны быть исключены произвольный перекат и касание колесных пар между собой. Допускается закреплять на рельсах колесные пары деревянными клиньями. Подшипники опоры редуктора и корпуса моторно-осевых подшипников качения должны быть закрыты защитными кожухами.
14.1.6 У колесных пар составные части, которые имеют свободу перемещения относительно оси, должны быть закреплены технологическим приспособлением.
14.1.7 Состояние антикоррозионных покрытий при длительном хранении колесных пар проверяется ежемесячно комиссией, назначенной руководителем предприятия, с отражением результатов осмотра в специально заведенной книге.
14.1.8 Формы отчетности о проведенных осмотрах колесных пар, находящихся на хранении, устанавливаются приказом руководителя предприятия, производящего хранение колесных пар.
14.2 Консервация
14.2.1 Шейки осей и зубья зубчатых колес покрывают солидолом жировым по ГОСТ 1033, смазкой пушечной по ГОСТ 19537 или другим антикоррозионным составом. Шейки осей и зубья зубчатых колес защищают покрышками - поясами из деревянных планок, нанизанных на проволоку или веревку или прибитых к металлической или киперной ленте. Металлическая лента и гвозди не должны касаться шейки оси. При длительном хранении разрешается дополнительно обертывать шейки и зубчатые колеса мешковиной или пергамином.
14.2.2 Консервация подшипниковых узлов колесных пар производится в соответствии с требованиями руководства по техническому обслуживанию и ремонту "Узлы с подшипниками качения железнодорожного тягового подвижного состава".
14.2.3 При консервации необходимо:
- очистить места консервации от грязи, пыли, песка и ржавчины, обеспечивая установленные требования к поверхностям;
- протереть смазываемые места ветошью, смоченной в уайт-спирите (уайт-спирит не должен попадать на поверхности упругих неметаллических деталей) или дизельном топливе;
- нанести антикоррозионный состав на поверхности равномерным слоем, применяя деревянные лопаточки, кисти;
- контролировать недопустимость в смазке наличия посторонних твердых включений (стружки и др.).
14.3 Транспортирование
14.3.1 Погрузка колесных пар на железнодорожный транспорт осуществляется в соответствии с согласованными в установленном порядке схемами погрузки. При погрузке на платформу или автомашину колесные пары располагают симметрично, подклинивают деревянными клиньями, прибитыми к доскам-прокладкам, прикрепленным к полу платформы. Размеры клиньев - согласно указаниям по отгрузке колесных пар.
14.3.2 Колесные пары привязывают к полу отожженной проволокой диаметром не менее 6 мм (исключая привязывание за шейки осей), обеспечивающей их крепление и исключающей возможные удары колесных пар друг о друга.
Не допускается привязывать колесные пары за шейки осей.
14.3.3 Перед транспортировкой шейки осей и зубья зубчатых колес покрывают техническим вазелином, солидолом или другим антикоррозионным составом. Шейки осей и зубья зубчатых колес следует защитить покрышками - поясами из деревянных планок, нанизанных на проволоку или веревку или прибитых к металлической или киперной ленте. Металлическая лента и гвозди не должны касаться шейки оси.
Погрузка производится специальными чалками.
Кроме того, при транспортировке колесных пар должны соблюдаться требования руководства по техническому обслуживанию и ремонту "Узлы с подшипниками качения железнодорожного тягового подвижного состава".
14.3.4 Колесные пары с подшипниками качения, кроме тепловоза ЧМЭЗ, должны отправляться в ремонт в сборе с буксами. При транспортировке отверстия букс под установку приводов скоростемеров, регуляторов "Дако" и других аппаратов должны быть закрыты заглушками, предупреждающими попадание в буксу влаги, песка, грязи. При транспортировке колесных пар электровозов, тепловозов и МВПС буксы необходимо заполнить консистентной смазкой. Подшипник опоры редуктора закрыть защитным кожухом, а подшипники рычагов реактивных моментов колесных пар дизель-поездов обмотать мешковиной.
14.3.5 Запрещается:
- сбрасывать колесные пары и их составные части;
- ударять или устанавливать колесные пары одну на другую;
- привязывать проволоку за шейку оси при укреплении колесных пар;
- запрещается захватывать крюками и цепями подъемных механизмов и приспособлений шейки и предподступичные части осей колесных пар;
- хранить на земле без установки на рельсы.
14.3.6 На каждую колесную пару, отправляемую в ремонт или из ремонта, отправитель груза обязан прикреплять металлическую или деревянную планку с выбитыми на ней или написанными краской наименованием отправителя, пункта назначения и даты отправки. На болт крепления передней крышки правой буксы должна ставиться металлическая пластина с выбитым на ней номером колесной пары.
Кроме того, отправитель обязан выслать почтой в пункт назначения колесных пар пересылочную ведомость по утвержденной форме, формуляры колесных пар тепловозов, электровозов и МВПС.
15.1 Обеспечение безопасности труда при осмотре, освидетельствовании, ремонте и формировании колесных пар должно производиться в соответствии с требованиями ГОСТ 12.3.002.
15.2 Дополнительные требования безопасности труда, обусловленные местными особенностями в организации и проведении ремонта и формирования колесных пар, должны устанавливаться в местных инструкциях по охране труда для рабочих соответствующих профессий, технологической документации на производственные процессы и стандартах предприятий по безопасности труда.
15.3 При проведении работ, регламентируемых настоящей инструкцией, должны быть предусмотрены меры защиты работающих и окружающей среды от воздействия опасных и вредных производственных факторов по ГОСТ 12.0.003.
15.4 Концентрации веществ, обладающих вредными свойствами, и уровни опасных и вредных производственных факторов на рабочих местах в производственных помещениях не должны превышать предельно допустимых значений, установленных стандартами предприятий и санитарными нормами.
15.5 Концентрация выделяемых в окружающую среду вредных веществ и загрязнений, уровни распространяемых шума и вибрации, сопутствующих ремонту и формированию колесных пар, не должны превышать предельно допустимых значений, установленных стандартами и санитарными нормами.
15.6 Технологические позиции, на которых происходит выделение в окружающую среду вредных веществ с концентрацией превышающей допустимые уровни, должны располагаться в изолированных местах и иметь вытяжное вентиляционное оборудование.
16.1 Все средства измерений и средства допускового контроля, применяемые при осмотре, освидетельствовании, ремонте и формировании колесных пар должны обеспечивать выполнение измерительного и допускового контроля параметров колесных пар с необходимой точностью.
16.2 Подразделение - балансодержатель средств измерений и средств допускового контроля должно обеспечивать метрологическое подтверждение пригодности их к применению, а именно:
- средства измерений, используемые в сфере государственного регулирования обеспечения единства измерений, подвергаются поверке в соответствии с методиками поверки;
- средства измерений, используемые вне сферы государственного регулирования обеспечения единства измерений, а также средства допускового контроля, подвергаются калибровке в соответствии с методиками калибровки.
16.3 Поверка средств измерений осуществляется через межповерочный интервал, устанавливаемый в методиках поверки.
16.4 Калибровка средств измерений и средств допускового контроля осуществляется через установленный межкалибровочный интервал в соответствии с методиками калибровки, утвержденными в установленном порядке.
16.5 Применение средств измерений и средств допускового контроля при осмотре, освидетельствовании, ремонте и формировании колесных пар с истекшими сроками поверки (калибровки) не допускается.
16.6 Калибровка осуществляется центрами метрологии железных дорог (ДЦМ) или центральными заводскими лабораториями, аккредитованными в системе калибровки средств измерений в ОАО "РЖД" (СКРЖД) в соответствии с областью аккредитации. В случае необходимости проведения калибровки средств измерений и средств допускового контроля, не входящих в область аккредитации ДЦМ, их калибровка может быть проведена на договорной основе юридическими лицами, аккредитованными в СКРЖД или Российской системе калибровки (РСК).
Ответственность за ненадлежащее выполнение калибровочных работ и соблюдение требований соответствующих нормативных документов несет юридическое лицо, метрологической службой которого выполнены калибровочные работы.
16.7 При контроле геометрических параметров колесных пар выбор универсальных средств измерений линейных размеров общепромышленного применения осуществляется в соответствии с ГОСТ 8.051 "ГСИ. Погрешности, допускаемые при измерении линейных размеров до 500 мм".
Для линейных размеров колесных пар свыше 500 мм допускаемая погрешность измерений принимается равной (от 0,20 до 0,33) Т, где Т - допуск на размер. В допускаемую погрешность измерений входят погрешность средств измерений, погрешность отклонений от нормальных условий измерений, а также погрешность базирования средств измерений на измерительной позиции.
(обязательное)
ТЕХНИЧЕСКОЙ ДОКУМЕНТАЦИИ, ПРИМЕНЯЕМОЙ ПРИ ОСМОТРЕ,
ОСВИДЕТЕЛЬСТВОВАНИИ, РЕМОНТЕ И ФОРМИРОВАНИИ КОЛЕСНЫХ ПАР
ТЯГОВОГО ПОДВИЖНОГО СОСТАВА
Таблица А.1
Наименование документа | Обозначение документа | Дата утверждения | ||||
1 Погрешности, допускаемые при измерении линейных размеров до 500 мм | ГОСТ 8.051-81 ГСИ | 01.01.82 | ||||
2 Система стандартов безопасности труда. Процессы производственные. Общие требования безопасности | 01.07.2016 | |||||
3 Система стандартов безопасности труда. Опасные вредные производственные факторы. Классификация | 01.10.76 | |||||
4 Бандажи черновые для железнодорожного подвижного состава. Технические условия | 01.09.2011 | |||||
5 Масло льняное техническое. Технические условия | 01.07.82 | |||||
6 Олифа натуральная. Технические условия | 01.01.77 | |||||
7 Смазка солидол жировой. Технические условия | 01.01.81 | |||||
8 Масло подсолнечное. Технические условия | 01.07.2014 | |||||
9 Круги шлифовальные | 01.01.2009 | |||||
10 Шероховатость поверхности. Параметры и характеристики | 01.01.75 | |||||
11 Центры колесные литые для подвижного состава железных дорог колеи 1520 мм | 01.01.88 | |||||
12 Заготовки осевые для подвижного состава железных дорог колеи 1520 мм | 01.09.2011 | |||||
13 Колесные пары для вагонов магистральных железных дорог колеи 1520 мм | 01.07.2014 | |||||
14 Профиль для бандажных колец | ГОСТ 5267.10-90 | 01.07.91 | ||||
15 Масло конопляное. Технические условия | 01.01.75 | |||||
16 Колеса цельнокатаные | 01.01.2012 | |||||
17 Колесные пары тягового подвижного состава железных дорог колеи 1520 мм. Общие технические условия | 01.01.2013 | |||||
18 Система технического обслуживания и ремонта техники. Термины и определения | 01.01.80 | |||||
19 Контроль неразрушающий. Классификация видов и методов | 01.06.2016 | |||||
20 Смазка пушечная. Технические условия | 01.01.85 | |||||
21 Контроль неразрушающий. Методы акустические. Общие положения | 01.07.83 | |||||
22 Оси колесных пар железнодорожного подвижного состава. Общие технические условия | 01.04.2016 | |||||
23 Колесные пары тягового подвижного состава. Метод контроля электрического сопротивления | 01.01.2014 | |||||
24 Формирование колесных пар локомотивов и моторвагонного подвижного состава тепловым методом. Типовой технологический процесс | ГОСТ 31537-2012 | 01.01.2014 | ||||
25 Колеса зубчатые тяговых передач тягового подвижного состава. Технические условия | 01.07.2015 | |||||
26 Вагоны пассажирские локомотивной тяги и моторвагонный подвижной состав. Требования к лакокрасочным покрытиям и противокоррозионной защите | 01.10.2012 | |||||
27 Вагоны пассажирские локомотивной тяги и моторвагонный подвижной состав. Требования к обмывке и очистке | 01.07.2012 | |||||
28 Центры колесные катаные для железнодорожного подвижного состава. Технические условия | 01.03.2014 | |||||
29 Технические условия на локомотивные бандажи, поставляемые по импорту | ЦТ-ВНИИЖТ-85 | 03.04.1985 | ||||
30 Установка бандажного кольца в соединении бандажа с колесным центром | ОСТ 32.166-2000 | 26.06.2001 | ||||
31 Система неразрушающего контроля в ОАО "РЖД". Основные положения | 31.12.2014 | |||||
32 Система неразрушающего контроля в ОАО "РЖД". Детали колесных пар локомотивов, моторвагонного и специального железнодорожного подвижного состава. Типовые методики ультразвукового контроля | СТО "РЖД" 11.009-2012 | 11.01.2013 | ||||
| ||||||
32 Правила технической эксплуатации железных дорог Российской Федерации, утвержденные Приказом Минтранса России с изменениями от 25.12.2015 г. | N 286 | 21.12.2010 | ||||
33 Инструкция по ультразвуковому контролю элементов колесно-редукторного узла вагонов электропоездов | Цтэп-6 | 30.06.1999 | ||||
34 Инструкция по неразрушающему контролю деталей и узлов локомотивов и моторвагонного подвижного состава. Магнитопорошковый метод | ЦТт-18/1 | 29.06.1999 | ||||
34 Инструкция по неразрушающему контролю деталей и узлов локомотивов и моторвагонного подвижного состава. Вихретоковый метод | ЦТт-18/2 | 29.12.1999 | ||||
34 Инструкция по ультразвуковому контролю деталей электровозов серий ВЛ | Цтэр-13/1 | 1999 г. | ||||
35 Инструкция по магнитопорошковому контролю деталей и узлов локомотивов | ПКБ ЦТ.25.0164 | 01.07.2013 | ||||
36 Инструкция по вихретоковому контролю деталей и узлов локомотивов | ПКБ ЦТ.25.0163 | 01.07.2013 | ||||
37 Инструкция по ультразвуковому контролю деталей локомотивов и вагонов электропоездов на базе программируемого дефектоскопа УД2-102 | ЦТт-18/3 | 23.06.2000 | ||||
38 Инструкция по ультразвуковому контролю поддерживающих осей колесных пар вагонов дизель-поездов | ЦТт-18/4 | 2002 г. | ||||
39 Инструкция по ультразвуковому контролю осей колесных пар автомотрис АЧ2 | ЦТт-18/5 | 2002 г. | ||||
40 Технологическая инструкция по ультразвуковому контролю бандажей колес локомотивов после их обточки | ЦТт-18/6 | 2001 г. | ||||
41 Инструкция по ультразвуковому контролю деталей локомотивов и моторвагонного подвижного состава на базе программируемого дефектоскопа УД2-70 | ЦТт-36/1 | 2002 г. | ||||
42 Технологическая инструкция по ультразвуковому контролю осей колесных пар электровоза ЭП1 на базе серийно выпускаемых программируемых дефектоскопов | Цттех-36/7 | 2007 г. | ||||
43 Инструкция по ультразвуковому контролю деталей локомотивов и моторвагонного подвижного состава дефектоскопом УД4-Т "ТОМОГРАФИК" | Цттех-36/9 | 2008 г. | ||||
44 Руководящий документ. Неразрушающий контроль деталей и узлов локомотивов и моторвагонного подвижного состава. Общие положения | Цттех-36/5 | 10.10.2006 | ||||
45 Инструкция по ультразвуковому контролю полых осей колесных пар локомотивов | Цттех-36/10 | 2009 г. | ||||
46 Инструкция по сварочным и наплавочным работам при ремонте тепловозов, электровозов, электропоездов и дизель-поездов | 11.08.1995 | |||||
47 Инструкция по эксплуатации объектов инфраструктуры, железнодорожного подвижного состава и организации движения на участках обращения скоростных и высокоскоростных пассажирских поездов со скоростью от 140 до 250 км/ч включительно | N 330 | 09.10.2015 | ||||
48 Технологическая инструкция на текущие ремонты ТР-3 и ТР-2 упругого зубчатого колеса тепловозов 2ТЭ116 и 2ТЭ10В, 2ТЭ10М, 3ТЭ10М, 2ТЭ10Л, ТЭ3, 4ТЭ10С | ТИ 287 | 08.10.86 | ||||
49 Технологическая инструкция по упрочнению накатыванием роликами осей колесных пар локомотивов и моторных вагонов | ТИ 32 Цт-ВНИИЖТ-95 | 06.04.95 | ||||
50 Технологическая инструкция по применению технологических моющих средств в локомотивных и моторвагонных депо | ТИ-690-1 | 29.03.90 | ||||
51 Технологическая инструкция "Восстановление дефектных резьбовых поверхностей и центровых отверстий локомотивных осей" | ТИ 2351.25290.00001Р | 2012 г. | ||||
52 Обыкновенное освидетельствование колесных пар тепловозов ЧМЗЗ. Технологическая инструкция | ТИ 764 | 2005 г. | ||||
53 Обыкновенное освидетельствование колесных пар отечественных грузовых и маневровых тепловозов. Технологическая инструкция | ТИ 765 | 2005 г. | ||||
55 Обыкновенное освидетельствование колесных пар пассажирских электровозов серий ЧС. Технологическая инструкция | ТИ 766 | 2005 г. | ||||
56 Обыкновенное освидетельствование колесных пар электровозов серий ВЛ. Технологическая инструкция | ТИ 767 | 2005 г. | ||||
57 Обыкновенное освидетельствование колесных пар электровозов ЭП1. Технологическая инструкция | ТИ 768 | 2005 г. | ||||
58 Обыкновенное освидетельствование колесных пар тепловоза ТЭП70. Технологическая инструкция | ТИ 769 | 2005 г. | ||||
59 Технологическая инструкция по магнитно-плазменному поверхностному упрочнению гребней бандажей локомотивных колесных пар | ТИ 028-01124328-2000 | 2001 г. | ||||
60 Технологическая инструкция на установку призматических резино-металлических элементов в упругое зубчатое колесо тепловозов 2ТЭ116, 2ТЭ10 и 2М62 | ТМ 1345.00.00.ТИ | - | ||||
61 Руководство по техническому обслуживанию и ремонту "Узлы с подшипниками качения железнодорожного тягового подвижного состава" | ПКБ ЦТ.06.0073 | 12.12.2013 | ||||
62 Руководство на ремонт упругих зубчатых колес тягового редуктора при среднем и капитальном ремонте тепловозов 2ТЭ10Л, 2ТЭ10В, 2ТЭ116 | 105.80.700.10486 | 22.08.80 | ||||
63 Инструктивные указания по ремонту моторно-осевого подшипникового узла тепловозов 2ТЭ116 | ТЭ 00.00.000 И73 | 04.06.87 | ||||
64 Регламент работы с автоматизированной системой "Электронный паспорт локомотива" | N 871р | 07.04.2014 | ||||
65 Колесные пары рельсового автобуса. Руководство по ремонту. Осмотр, освидетельствование, ремонт и формирование | 104.777-2010 РК | 2010 г. | ||||
66 Колесные пары автомотрисы АЧ2. Руководство по ремонту. Осмотр, освидетельствование, ремонт и формирование | 104.776-2010 РК | 2010 г. | ||||
67 Руководство по ремонту полого вала колесной пары тепловоза ТЭП70 | 103.11.411.2006 РК | 2006 г. | ||||
68 Контроль неразрушающий приемочный. Колеса цельнокатаные, бандажи и оси колесных пар подвижного состава. Технические требования | 01.10.2001 | |||||
69 Техническое обслуживание электровозов и тепловозов в эксплуатации | 01.04.2014 | |||||
70 Распоряжение ОАО "РЖД" "Виды технического обслуживания и ремонтов локомотивов" | 17.01.2005 | |||||
| ||||||
71 Распоряжение ОАО "РЖД" "Виды технического обслуживания и ремонтов МВПС" | 30.12.2010 | |||||
72 Справочник "Условные коды предприятий" | СЖА 1001 12 | 25.11.2014 | ||||
73 Руководство по среднему и капитальному ремонту тепловоза серии ТЭП70 | ЦАРВ 127.00.00.000 РК | 14.12.2012 | ||||
74 Руководство по среднему и капитальному ремонту электровоза ЭП2К | ЦАРВ 068.00.00.000 РК | 25.05.2012 | ||||
75 Руководство на ремонт колесной пары черт. ЭП2К.31.15.000 СБ при среднем и капитальном ремонте электровоза ЭП2К | ЦАРВ 068.01.00.000 РК | 30.10.2013 | ||||
76 Руководство по ремонту вала полого черт. ЭП2К.31.15.011 СБ колесной пары электровоза ЭП2К | ЦАРВ 068.02.00.000 РК | 30.10.2013 | ||||
77 Локомотивы и моторвагонный подвижной состав. Инструкция по применению смазочных материалов | 01ДК.421457.001И | 25.12.2005 | ||||
78 Руководство по эксплуатации. Лазерный профилометр колесной пары. Серия ИКП | - | - | ||||
Примечание - При пользовании настоящей Инструкцией следует проверить действие ссылочных стандартов и нормативных документов. Если ссылочный стандарт или нормативный документ заменен (изменен), то при пользовании настоящей Инструкцией следует руководствоваться заменяющим (измененным) стандартом или нормативным документом. | ||||||
(рекомендуемое)
Б.1 Формуляр колесной пары оформляют на листах формата А4 в соответствии с ГОСТ 2.610. Пример оформления титульного и последующих листов приведен на рисунках Б.1.1 - Б.1.4.
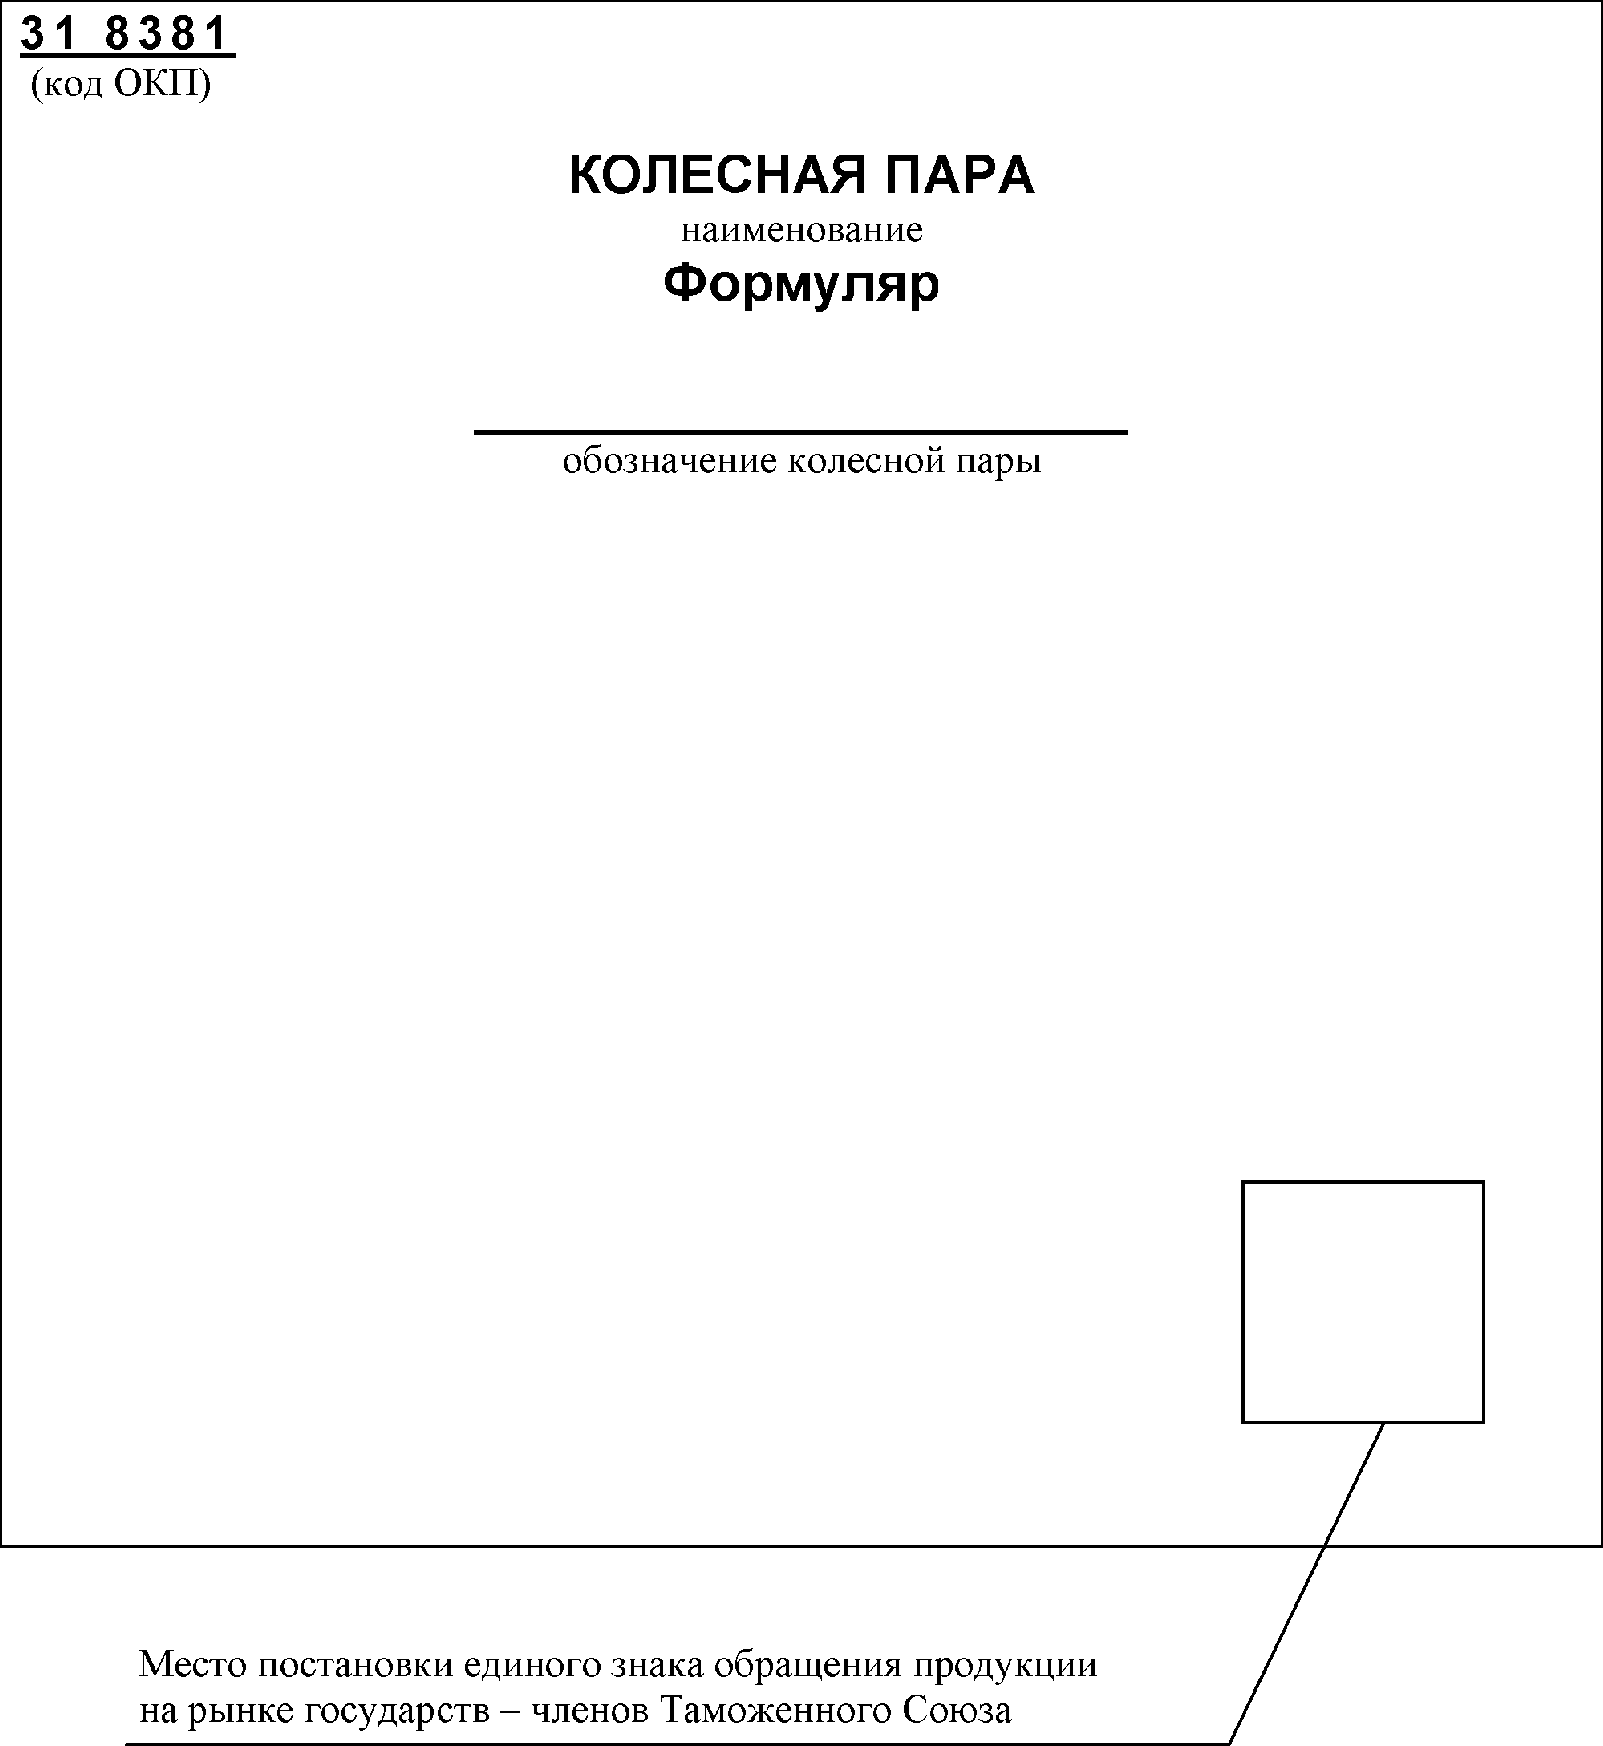
Основные сведения о колесной паре | |||||||||||
Тип ______________________________________________________________ | |||||||||||
Заводской N _______________________________________________________ | |||||||||||
Завод-изготовитель _________________________________________________ | |||||||||||
Дата изготовления __________________________________________________ | |||||||||||
Дата и N приемного акта на заводе-изготовителе ________________________ | |||||||||||
Дата снятия с инвентаря _____________________________________________ | |||||||||||
Причина снятия с инвентаря __________________________________________ | |||||||||||
Таблица 1 Технические данные колесной пары | |||||||||||
Технические данные | При формировании | ИЗМЕНЕНИЯ | |||||||||
1. Чертеж колесной пары N ..................... | |||||||||||
2. Масса, кг ................................................ | |||||||||||
3. Ось: а) Завод - изготовитель заготовки ..................................................................... | |||||||||||
б) Плавка N ........................................... | |||||||||||
в) Завод - изготовитель оси ................. | |||||||||||
г) Чертеж оси N .................................... | |||||||||||
4. Колесные центра: а) Тип ...................... | |||||||||||
б) Завод - изготовитель отливки ......... | |||||||||||
в) Плавка ................................................ | |||||||||||
г) Завод - изготовитель центров .......... | |||||||||||
д) N Центров ......................................... | |||||||||||
5. Бандажи: а) Завод - изготовитель заготовки отливки .................................... | |||||||||||
б) Плавка N ........................................... | |||||||||||
в) N бандажей ....................................... | |||||||||||
Начальник службы технического контроля Представитель приемки (при изготовлении колесной пары) | |||||||||||
Рисунок Б.1.2 - Второй лист формуляра
Таблица 2 Сведения об эксплуатации колесной пары | |||||||||||||||||||||||||
Дата установки на подвижн. ед. | Место работы | Большого зубчатого колеса | Состояние при установке на подвижную единицу | Пробег на данной подв. единице, км | Общ. пробег с начала эксплуат., км | Причина снятия <*> | Дата смены | ||||||||||||||||||
дорога | депо | серия и N подв. един. | правого | левого | оси, мм | кол. центра., мм | бандажей, мм | твердость бандажей правого, левого, HB | Расстояние между гранями, мм | ||||||||||||||||
диам. букс. шеек прав., лев. | диам. моторно-осевой шейки прав., лев. | диам. пред. подст. части прав., лев. | диам. подст. части прав., лев. | диам. под больш. зуб. кол. прав., лев. | диам. средн. части оси | диам. обода кол. центра прав., лев. | толщина прав., лев. | прокат прав., лев. | диам. кол. по кругу кат. прав., лев. | толщина гребня прав., лев. | параметр крутизны гребня, qr | ||||||||||||||
<*> Рекомендуемые записи в графе "Причина снятия": "Неисправна" - в случае неплановой замены по причине неисправности колесной пары, "ТЭД" - в случае снятия по причине неисправности ТЭД, "ТР-3" или "КР-1", "КР-2" - в случае плановой замены при выполнении ТР-3 или КР-1, КР-2. | |||||||||||||||||||||||||
Рисунок Б.1.3 - Третий лист формуляра
Таблица 3 Сведения об освидетельствовании и ремонте колесной пары | ||||||||
Место освидетельствования и ремонта | Вид освидетельствования | Дата освидетельствования и выпуска из ремонта | Характеристика ремонта и краткое его описание, вид дефектоскопии, конструктивные изменения | Должность, фамилия и подпись лица, производившего освидетельствование | Пробег от предыдущего освидетельствования и ремонта, км | Общий пробег с начала эксплуатации, км | ||
(рекомендуемое)
В.1 Формуляр большого зубчатого колеса оформляют на листах формата А4 в соответствии с ГОСТ 2.610. Пример оформления титульного и последующих листов приведен на рисунках В.1.1 - В.1.3.
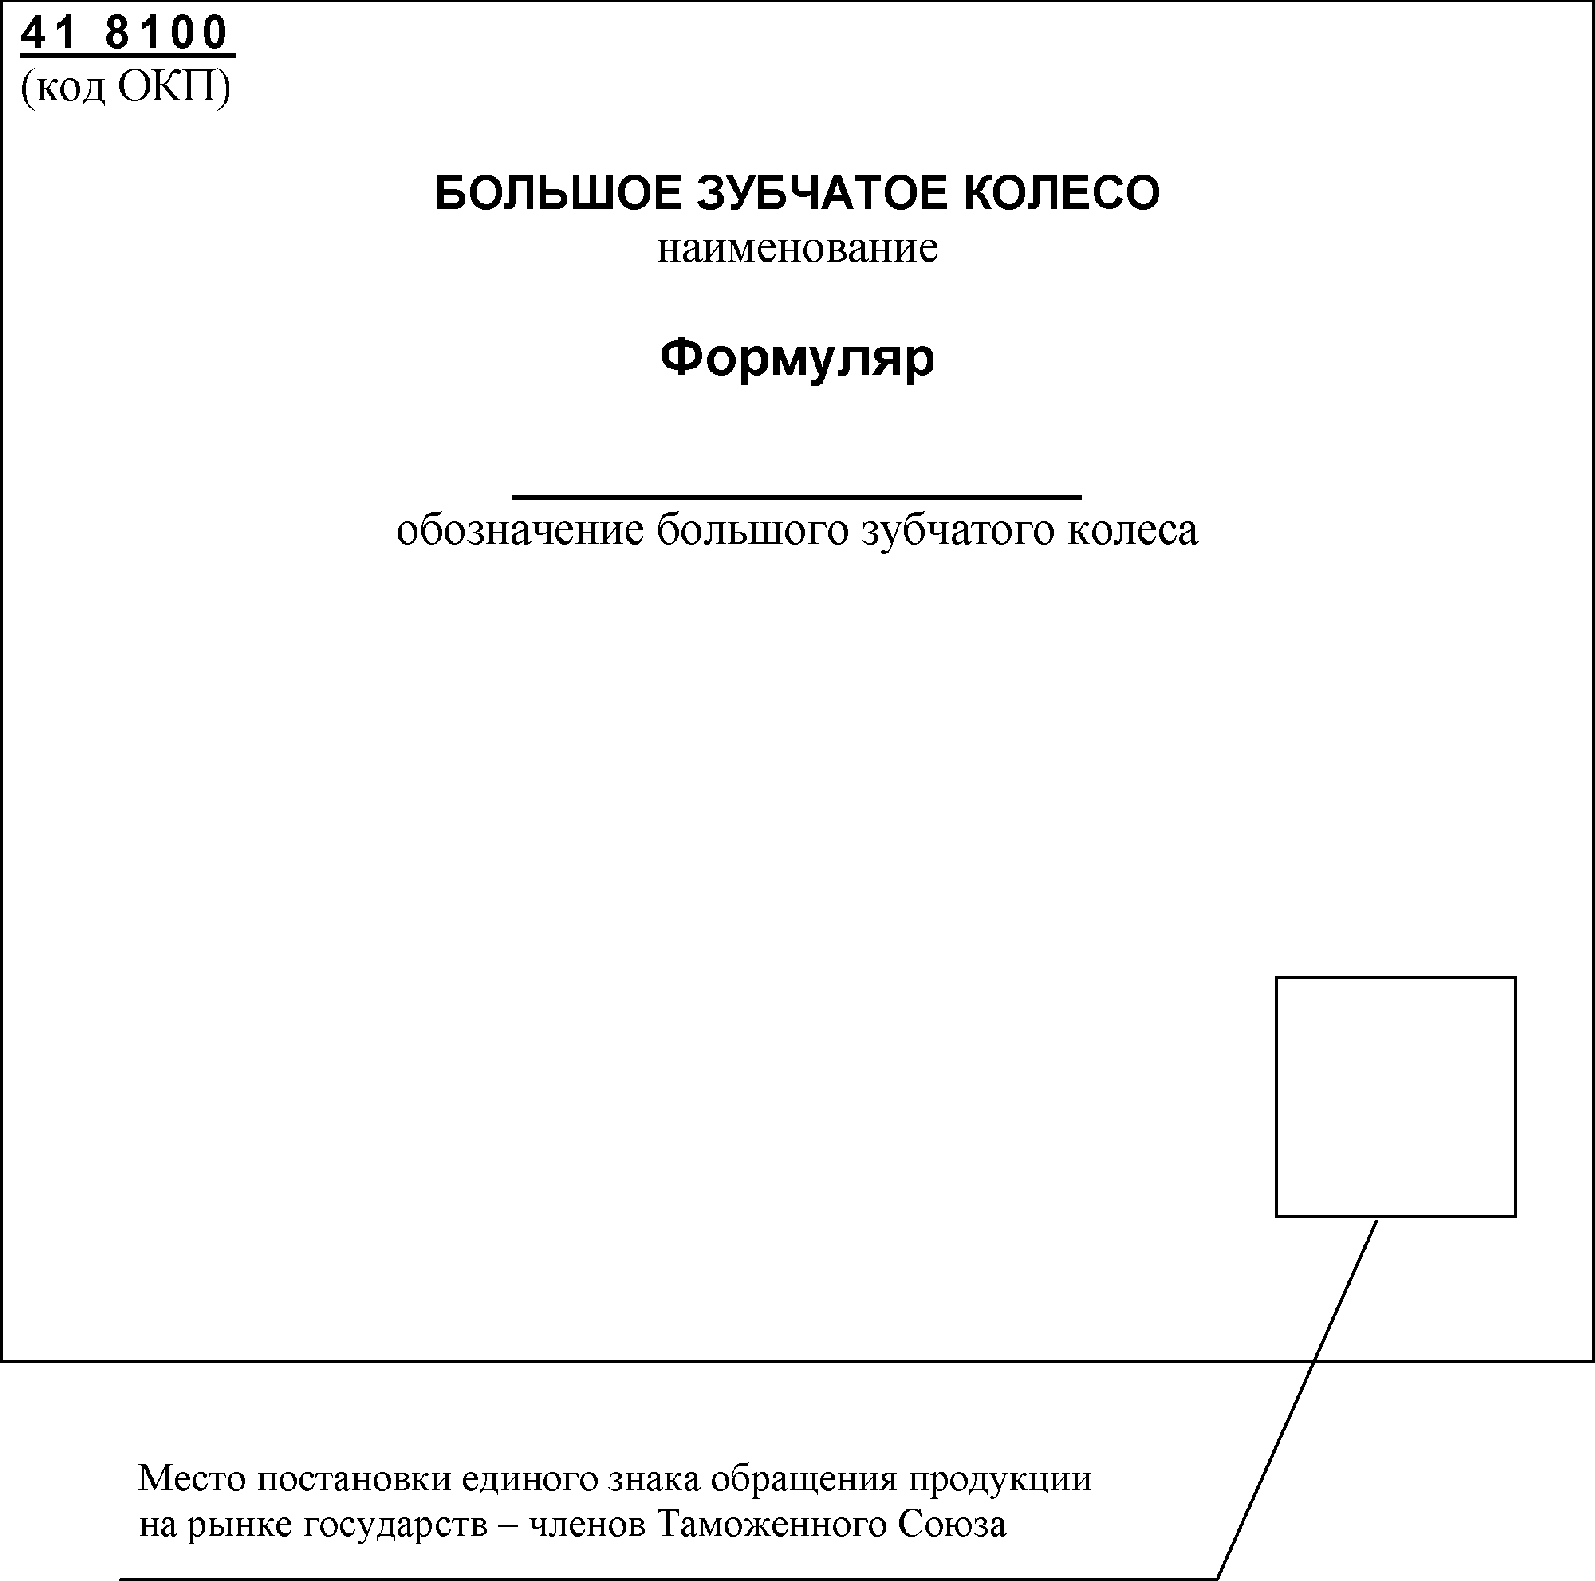
Изготовитель наименование (условный номер предприятия), адрес _________
_______________________________________________________________________
Потребитель наименование, адрес _______________________________________
_______________________________________________________________________
Чертеж детали __________________ Порядковый N колеса __________________
Марка стали ____________________ N плавки _____________________________
Поставщик стали _______________________________________________________
Данные сертификата поставщика стали
N плавки | Массовая деля элементов, % | |||||||||||
C | Si | Mn | P | S | Cr | Ni | Cu | Mo | V | Ti | Al | |
Механические свойства основного металла зубчатых колес и шестерен
Механические свойства, не менее | |||||
Временное сопротивление  , МПа | Предел текучести  , МПа | Относительное удлинение  , % | Относительное сужение  , % | Ударная вязкость KCU, Дж/см2 | Твердость, HB |
Шероховатость поверхности _____________________________________________
Требования к упрочненному слою
- глубина _____________________________________________________________
- конфигурация ________________________________________________________
- твердость закаленного слоя HRC ______________________________________
Диаметр посадочного отверстия _________________________________________
Контролер Начальник службы
технического контроля
Рисунок В.1.2 - Второй лист формуляра
Сведения об эксплуатации большого зубчатого колеса
Дата установки на ось | Место работы | Номер оси | Номер малой шестерни | Состояние большого зубчатого колеса при установке на ось | Пробег на данной оси, км | Общий пробег с начала эксплуатации, км | Причина смены | Дата смены | |||
Дорога | Депо | Серия и N подвижной единицы | Толщина зуба | Прочие отметки | |||||||
Сведения об освидетельствовании и ремонте колесной пары
Место освидетельствования ремонта | Вид освидетельствования | Дата освидетельствования и выпуска из ремонта | Характеристика ремонта и краткое его описание, вид дефектоскопии, конструктивные изменения | Должность, фамилия и подпись лица, проводившего освидетельствование | Пробег от предыдущего освидетельствования и ремонта, км | Общий пробег с начала эксплуатации, км |
(справочное)
УЧЕТНЫХ ФОРМ, ИСПОЛЬЗУЕМЫХ В ЭКСПЛУАТАЦИИ И НА ПРЕДПРИЯТИЯХ,
ПРОИЗВОДЯЩИХ ФОРМИРОВАНИЕ, ОСВИДЕТЕЛЬСТВОВАНИЕ И РЕМОНТ
КОЛЕСНЫХ ПАР ТЯГОВОГО ПОДВИЖНОГО СОСТАВА
1. | Книга учета обточек бандажей колесных пар тягового подвижного состава ТУ-16 |
2. | Книга учета состояния бандажей колесных пар локомотивов, моторвагонного подвижного состава ТУ-17 |
3. | Карманная книжка обмера бандажей колесных пар локомотивов, моторвагонного подвижного состава ТУ-18 |
4. | Книги регистрации освидетельствования колесных пар локомотивов, моторвагонного подвижного состава ТУ-21 и ТУ-21л |
5. | Книга записи ремонта локомотивов и моторвагонного подвижного состава ТУ-28 |
6. | Технический паспорт (формуляр) колесной пары |
7. | Технический паспорт (формуляр) зубчатого колеса |
8. | Журнал монтажа подшипников качения ТУ-93 |
9. | Журнал осмотра и ремонта подшипников качения ТУ-92 |
10. | Журналы регистрации ответственных деталей локомотивов, моторвагонного подвижного состава, забракованных по трещинам и другим дефектам, обнаруженным дефектоскопом ТУ-132, ТУ-132л |
11. | Журналы регистрации результатов дефектоскопии основных деталей локомотивов, моторвагонного подвижного состава ТУ-138, ТУ-138л |
12. | Журнал технического состояния локомотивов и моторвагонного подвижного состава ТУ-152 |
13. | Журнал регистрации результатов неразрушающего контроля деталей колесных пар локомотивов, признанных годными ТУ-180л |
(рекомендуемое)
КОЛЕСНЫХ ПАР
ИС NORMPROD: примечание. Текст, выделенный подчеркиванием в официальном тексте документа, в электронной версии документа отмечен знаком "@". |
Открытое акционерное общество "РОССИЙСКИЕ ЖЕЛЕЗНЫЕ ДОРОГИ" Выдано ................................................................ (ФИО) | Имеет право проводить @(полное, обыкновенное)@ освидетельствование колесных пар @(серия ТПС)@ и давать заключение о возможности их эксплуатации Сведения о повторных проверках знаний | ||||
Место работы ..................................................... Должность .......................................................... | Месяц | Год | Оценка | Подпись председателя комиссии | |
М.П. (дата, должность, ФИО) | Председатель комиссии | ||||
(рекомендуемое)
СРЕДСТВ ИЗМЕРЕНИЙ И ДОПУСКОВОГО КОНТРОЛЯ
Таблица Е.1
Наименование средств измерений и допускового контроля | Область применения | ||||
И433-01-00 Шаблон для измерения величины проката, ползуна, выбоин и толщины гребней бандажей колесных пар локомотивов и МВПС, обработанных по профилю бандажа по рис. 5 ГОСТ 11018 и Зинюка-Никитского | Локомотивы, МВПС | ||||
И433-02-00 Шаблон для измерения величины проката, ползуна, выбоин и толщины гребней бандажей колесных пар, обработанных по профилю ДМеТИ для электро- и дизельпоездов | Электро- и дизельпоезда | ||||
И475.01.00 Штангенциркуль для измерения ширины бандажей колесных пар локомотивов и вагонов | Все типы колесных пар | ||||
И476.00.00 Шаблон для измерения величины проката, ползуна, выбоин и толщины гребней колесных пар электровозов ЧС с подрезанным гребнем | Электровозы ЧС | ||||
Измеритель для замера гребней бандажей черт. ЭМ 610-87/00.00, разработанный Ростовским ЭРЗ | Электровозы | ||||
И477.00.01 Шаблон для контроля профиля локомотивных колес с гребнем толщиной 33 мм И477.00.02 Контршаблон предназначен для проверки шаблона И477.00.01 | Локомотивы | ||||
И478.00.01 Шаблон для контроля профиля ободьев колес электровозов ЧС с подрезанным гребнем И478.00.02 Контршаблон предназначен для проверки шаблона И478.00.01 | Электровозы ЧС | ||||
И545.00.00 Шаблон контрольный предназначен для проверки рабочих шаблонов типа И433.01.000 | - | ||||
И545.00.00-01 Шаблон контрольный предназначен для проверки рабочих шаблонов типа И476.00.000 | - | ||||
И545.00.00-02 Шаблон контрольный предназначен для проверки рабочих шаблонов типа И433.02.000 | - | ||||
И536.00.00 Шаблон для измерения вертикального подреза гребня | Все типы колесных пар | ||||
И548.00.01 Шаблон контрольный предназначен для проверки рабочих шаблонов И536.00.00 | - | ||||
И423.00.01 Шаблон для проверки профилей поверхностей катания колесных пар с изогнутой осью дизель-поездов Д, Д1 | Дизель-поезда Д, Д1 | ||||
И423.00.02 Контршаблон для проверки шаблона И423.00.01 | - | ||||
И706.00.01 Шаблон для контроля профиля локомотивных бандажей, обточенных по профилю ДМеТИ и толщиной гребня 33 мм И706.00.02 Контршаблон для проверки шаблона И706.00.01 | Локомотивы | ||||
И718.00.01 Шаблон предназначен для контроля профиля ободьев локомотивных колес с гребнем толщиной 29 мм И718.00.02 Контршаблон для проверки шаблона И718.00.01 | Локомотивы | ||||
И719.00.01 Шаблон для контроля профиля ободьев моторвагонных колес с гребнем толщиной 29 мм И719.00.02 Контршаблон предназначен для проверки шаблона И719.00.01 | МВПС | ||||
И720.00.01 Шаблон для контроля профиля ободьев моторвагонных колес с гребнем толщиной 33 мм И720.00.02 Контршаблон предназначен для проверки шаблона И720.00.01 | МВПС | ||||
И372.01.00 Толщиномер для определения толщины и местного уширения бандажей и ободьев обандаженных колес колесных пар локомотивов, МВПС | Все типы колесных пар | ||||
И735.00.01 Шаблон для проверки бандажей колесных пар локомотивов, обработанных по профилю ДМеТИ с гребнем толщиной 30 мм И735.00.02 Контршаблон предназначен для проверки шаблона И735.00.01 | Локомотивы | ||||
И736.00.01 Шаблон для проверки бандажей колесных пар моторвагонного подвижного состава, обработанных по профилю ДМеТИ с гребнем толщиной 30 мм И736.00.02 Контршаблон предназначен для проверки шаблона И736.00.01 | МВПС | ||||
И724.00.00 Штангенбандажемер | Тепловозы | ||||
И725.00.00 Штангенбандажемер | Электровозы | ||||
| |||||
И726.00.00 Штангенциркуль для измерения расстояния между внутренними гранями бандажей типа | Все виды локомотивов | ||||
И727.00.00 Нутромер бандажный | Все виды локомотивов | ||||
И731.00.00 Длинномер (штихмасс) для измерения расстояния от середины оси до бандажа колесной пары | Все типы колесных пар | ||||
Шаблоны для измерения канавки и упорных буртов в бандажах электровагонов, электровозов | Электровозы и МВПС | ||||
ШФБ-4-8 Шаблон на фаску бандажа | Все типы колесных пар | ||||
ШПО Шаблон для проверки профиля обода колесных центров | Все типы колесных пар | ||||
ШКБ-1 Шаблон на профиль кольца бандажного | Все типы колесных пар | ||||
Шаблон для измерения расстояния от внутренних граней бандажей до внутренних и наружных наличников букс ВЛ23 | Электровозы ВЛ23 | ||||
Измерительный прибор для промера толщины бандажа | Все типы колесных пар | ||||
Штангенциркуль для измерения диаметра колес по кругу катания (для размеров от 830 до 1070 мм) | Тепловозы и МВПС | ||||
Скобы для замера диаметра бандажей колесных пар при обточке без выкатки, изготавливаемых НПП "Транспорт" (г. Омск) | Электровозы, тепловозы и МВПС | ||||
Скобы для измерения диаметра колесных пар. Серия ИДК. ООО "РИФТЭК" (Республика Беларусь) | Электровозы, тепловозы и МВПС | ||||
Универсальный прибор для измерения разницы расстояния от торца оси до внутренней грани колеса и эксцентричности круга катания диаметром 950 - 1050 мм | Локомотивы и МВПС | ||||
Шаблон на 1/2 длины оси | Все типы колесных пар | ||||
Шаблоны на конец оси | Все типы колесных пар | ||||
Шаблоны на длину шейки оси | Все типы колесных пар | ||||
Шаблоны на базу оси | Все типы колесных пар | ||||
Шаблоны на паз оси | Все типы колесных пар | ||||
Шаблоны на галтели оси | Все типы колесных пар | ||||
Шаблоны центровых отверстий оси | Все типы колесных пар | ||||
Шаровой циркуль (проверка центра оси по контрольной окружности) | Все типы колесных пар с подшипниками скольжения | ||||
ДО-1 Допусковый шаблон | Все типы колесных пар | ||||
УТ-1 Универсальный шаблон | Все типы колесных пар | ||||
Набор щупов ТУ-2-034-0221197-91 | Все типы колесных пар | ||||
Щупы цилиндрические специальные ЩУС-0,5, 1,0 | Все типы колесных пар | ||||
Измерители температуры нагрева бандажей (колес) и центров колес | Все типы колесных пар | ||||
Твердомеры для контроля твердости бандажей | Все типы колесных пар | ||||
Бандажный уступомер для измерения: ширины обода; расстояния от внутренней грани до его упорного бурта; разметки выточки по отношению к внутренней грани бандажа | Все типы колесных пар | ||||
Прибор для проверки симметричности бандажей | Все типы колесных пар | ||||
Шаблон для разметки середины осей всех типов | Все типы колесных пар | ||||
Шаблон для запрессовки колесных пар по венцу со смонтированным опорным узлом | Все типы колесных пар | ||||
Шаблон для запрессовки колесных пар | Все типы колесных пар | ||||
Шаблон для запрессовки колесных пар электровозов по венцам | Все типы колесных пар | ||||
Осевой длинномер (измерение длины оси) | Все типы колесных пар | ||||
Прибор для проверки параллельности зубьев зубчатых колес электровозов | Электровозы | ||||
Малогабаритный автоматизированный прибор для измерения колес МАИК.00.00 ТУ | Все типы колесных пар | ||||
Профиломер типа "Calipri-Wheel" | Все типы колесных пар | ||||
Профилометр поверхности катания колесной пары, изготовитель ООО "РИФТЭК", г. Минск (Республика Беларусь) | Все типы колесных пар | ||||
Прибор записи диаграмм "Давление путь" | Все типы колесных пар | ||||
Нутромеры НИ ГОСТ 868 | Все типы колесных пар | ||||
Микрометры МРИ ГОСТ 4381 | Все типы колесных пар | ||||
Микрометры МК ГОСТ 6507 | Все типы колесных пар | ||||
Скобы индикаторные и рычажные ГОСТ 11098 | Все типы колесных пар | ||||
Штангенциркули ШЦ ГОСТ 166 | Все типы колесных пар | ||||
Индикатор ИЧ02 кл. 0 ГОСТ 577 | Все типы колесных пар | ||||
Индикатор ИТР ГОСТ 5584 | Все типы колесных пар | ||||
Линейки ГОСТ 427 | Все типы колесных пар | ||||
Калибры резьбовые (кольца) ГОСТ 17766 | Все типы колесных пар | ||||
Калибры резьбовые (пробки) ГОСТ 17758 | Все типы колесных пар | ||||
Штангензубомер ТУ 2-034-773-89 | Тепловозы, электровозы и моторные вагоны МВПС | ||||
(обязательное)
ОБОРУДОВАНИЯ, ПРИ НАЛИЧИИ КОТОРОГО ПРЕДПРИЯТИЮ ДАЕТСЯ ПРАВО
НА ПРОИЗВОДСТВО ПОЛНОГО ОСВИДЕТЕЛЬСТВОВАНИЯ КОЛЕСНЫХ ПАР
1 Карусельный или лоботокарный станок
2 Колесотокарный станок
--------------------------------
<1> - Для ремонта колесных пар, для которых предусмотрена балансировка.
6 Установка индукционного нагрева
7 Средства для проведения неразрушающего контроля (УЗК, МПК, ВТК)
9 Оборудование для очистки колесных пар
10 Станок или приспособление для накатки осей
11 Гидравлический пресс для закатки бандажного кольца
12 Приспособление для гибки бандажных колец
13 Шеечные и шеечно-шлифовальные станки
Примечание - При выполнении ремонта колесных пар только со сменой бандажей ремонтный пункт может не иметь оборудования по позициям 3, 4, 5, 8.
(обязательное)
ОБОРУДОВАНИЯ, ПРИ НАЛИЧИИ КОТОРОГО ПРЕДПРИЯТИЮ ДАЕТСЯ ПРАВО
НА ПРОИЗВОДСТВО ОБЫКНОВЕННОГО ОСВИДЕТЕЛЬСТВОВАНИЯ
КОЛЕСНЫХ ПАР
1 Колесотокарный станок
2 Станок или приспособление для обточки и накатки осей
3 Стационарный или переносной центровочный станок
4 Средства для проведения неразрушающего контроля (УЗК, МПК, ВТК)
5 Оборудование для очистки колесных пар
(справочное)
НОМЕРОВ, ПРИСВОЕННЫХ ПРЕДПРИЯТИЯМ ПРОМЫШЛЕННОСТИ, ЗАВОДАМ
И ДЕПО ДЛЯ КЛЕЙМЕНИЯ КОЛЕСНЫХ ПАР И ИХ СОСТАВНЫХ ЧАСТЕЙ
При клеймении колесных пар и их составных частей используют номера предприятий, заводов и депо в соответствии с таблицей К.1.
Таблица К.1
Наименование предприятия, завода, депо | Присвоенный условный номер |
ОАО "ЕВРАЗ Нижнетагильский металлургический комбинат" | 8 |
ЗАО УК "Брянский машиностроительный завод" | 9 |
ОАО "Красноярский электровагоноремонтный завод" | 11 |
ОАО "Демиховский машиностроительный завод" | 15 |
ОАО "Выксунский металлургический завод" | 18 |
Ростовский электровозоремонтный завод - филиал АО ЖДРМ | 19 |
Читинский тепловозоремонтный завод (ГП) | 25 |
Ярославский электровозоремонтный завод - филиал АО ЖДРМ | 26 |
ОАО Мичуринский локомотиворемонтный завод "Милорем" | 34 |
ОАО "Коломенский завод" | 37 |
ОАО "Люблинский литейно-механический завод" | 39 |
ОАО "Русполимет" | 40 |
Уссурийский локомотиворемонтный завод - филиал АО ЖДРМ | 42 |
Оренбургский локомотиворемонтный завод - филиал АО ЖДРМ | 44 |
Астраханский тепловозоремонтный завод - филиал АО ЖДРМ | 54 |
ООО "Великолукский локомотивовагоноремонтный завод" | 55 |
ОАО "Уфимский тепловозоремонтный завод" | 57 |
Улан-Удэнский локомотивовагоноремонтный завод - филиал АО ЖДРМ | 60 |
ОАО "Октябрьский электровагоноремонтный завод" | 69 |
ОАО "Завод "Красное Сормово" | 86 |
ОАО "Нижегородский машиностроительный завод" | 87 |
ОАО "Таганрогский металлургический завод" | 92 |
ОАО "Тверской вагоностроительный завод" | 93 |
ОАО "Московский локомотиворемонтный завод" | 102 |
ОАО "ЕВРАЗ Объединенный Западно-Сибирский металлургический комбинат" | 103 |
Воронежский тепловозоремонтный завод - филиал АО ЖДРМ | 119 |
ОАО "Саранский вагоноремонтный завод" | 144 |
ОАО "Людиновский тепловозостроительный завод" | 158 |
Лиски - локомотивное депо Юго-Восточной ж.д. | 168 |
Унеча - локомотивное депо Московской ж.д. | 189 |
Инская - локомотивное депо Западно-Сибирской ж.д. | 190 |
Троицк - локомотивное депо Южно-Уральской ж.д. | 192 |
"Южно-Сахалинский тепловозовагоноремонтный завод, ГП" | 200 |
Омск - локомотивное депо Западно-Сибирской ж.д. | 201 |
Новосибирский электровозоремонтный завод - филиал АО ЖДРМ | 209 |
Екатеринбургский электровозоремонтный завод - филиал АО ЖДРМ | 210 |
Магдагачи - локомотивное депо Забайкальской ж.д. | 212 |
Вяземская - локомотивное депо Дальневосточной ж.д. | 213 |
ООО "ПК" "Новочеркасский электровозостроительный завод" | 217 |
Челябинский электровозоремонтный завод - филиал АО ЖДРМ | 218 |
Сарепта - локомотивное депо Приволжской ж.д. | 257 |
Котлас - локомотивное депо Северной ж.д. | 777 |
Петров Вал - локомотивное депо Приволжская ж.д. | 885 |
Санкт-Петербург-Балтийский - локомотивное (моторвагонное) депо Октябрьской ж.д. | 902 |
Кандалакша - локомотивное депо Октябрьской ж.д. | 904 |
Москва 2 - моторвагонное депо Московской ж.д. | 905 |
Чусовская - электродепо Свердловской ж.д. | 912 |
Свердловск - сортировочный Свердловской ж.д. | 913 |
Перерва - локомотивное депо Московской ж.д. | 915 |
Златоуст - локомотивное депо Южно-Уральской ж.д. | 918 |
Пермь 2 - электродепо Свердловской ж.д. | 927 |
Каменск-Уральский локомотивное депо Свердловской ж.д. | 952 |
Дема - локомотивное депо Куйбышевской ж.д. | 954 |
Зуевка - локомотивное депо Горьковской ж.д. | 961 |
Нижнеудинск - локомотивное депо Восточно-Сибирской ж.д. | 1014 |
Бугульма - локомотивное депо Куйбышевской ж.д. | 1060 |
Поворино - локомотивное депо Юго-Восточной ж.д. | 1072 |
Малая Вишера - локомотивное депо Октябрьской ж.д. | 1079 |
Тихорецкая - локомотивное депо Северо-Кавказской ж.д. | 1089 |
Иланская - локомотивное депо Красноярской ж.д. | 1120 |
Тайга - локомотивное депо (колесный цех) Западно-Сибирская ж.д. | 1127 |
Тында - локомотивное депо Дальневосточная ж.д. | 1129 |
Тимошевская - локомотивное депо Северо-Кавказской ж.д. | 1134 |
Елец - локомотивное депо Юго-Восточной ж.д. | 1146 |
Комсомольск-на-Амуре - локомотивное депо Дальневосточной ж.д. | 1150 |
Сызрань - локомотивное депо Куйбышевской ж.д. | 1153 |
Акционерное общество "Серп и Молот" (г. Санкт-Петербург) | 1156 |
ЗАО "Тихвинский сборочный завод "Титран-Экспресс" | 1161 |
ООО "Металлургический завод "Камасталь", г. Пермь | 1164 |
ОАО "Уральская кузница", г. Чебаркуль | 1175 |
КПА г. Ульяновск - локомотивное депо Куйбышевской ж.д. | 1199 |
Смоляниново - локомотивное депо Дальневосточной ж.д. | 1212 |
ОАО "Муромтепловоз" | 1217 |
АООТ "Ижорские заводы" | 1219 |
Горький-Московский - локомотивное депо Горьковской ж.д. | 1223 |
ЗАО "Завод точного литья" г. Рязань | 1224 |
ЗАО "Спецремонт" | 1243 |
Примечание - Номера для клеймения, не вошедшие в настоящий перечень, установлены в справочнике "Условные коды предприятий" СЖА 1001 12. Актуальность справочника сверять с электронной версией, размещенной на сайте Федерального агентства железнодорожного транспорта (Росжелдор). | |
(справочное)
БАНДАЖА С КОЛЕСНЫМ ЦЕНТРОМ
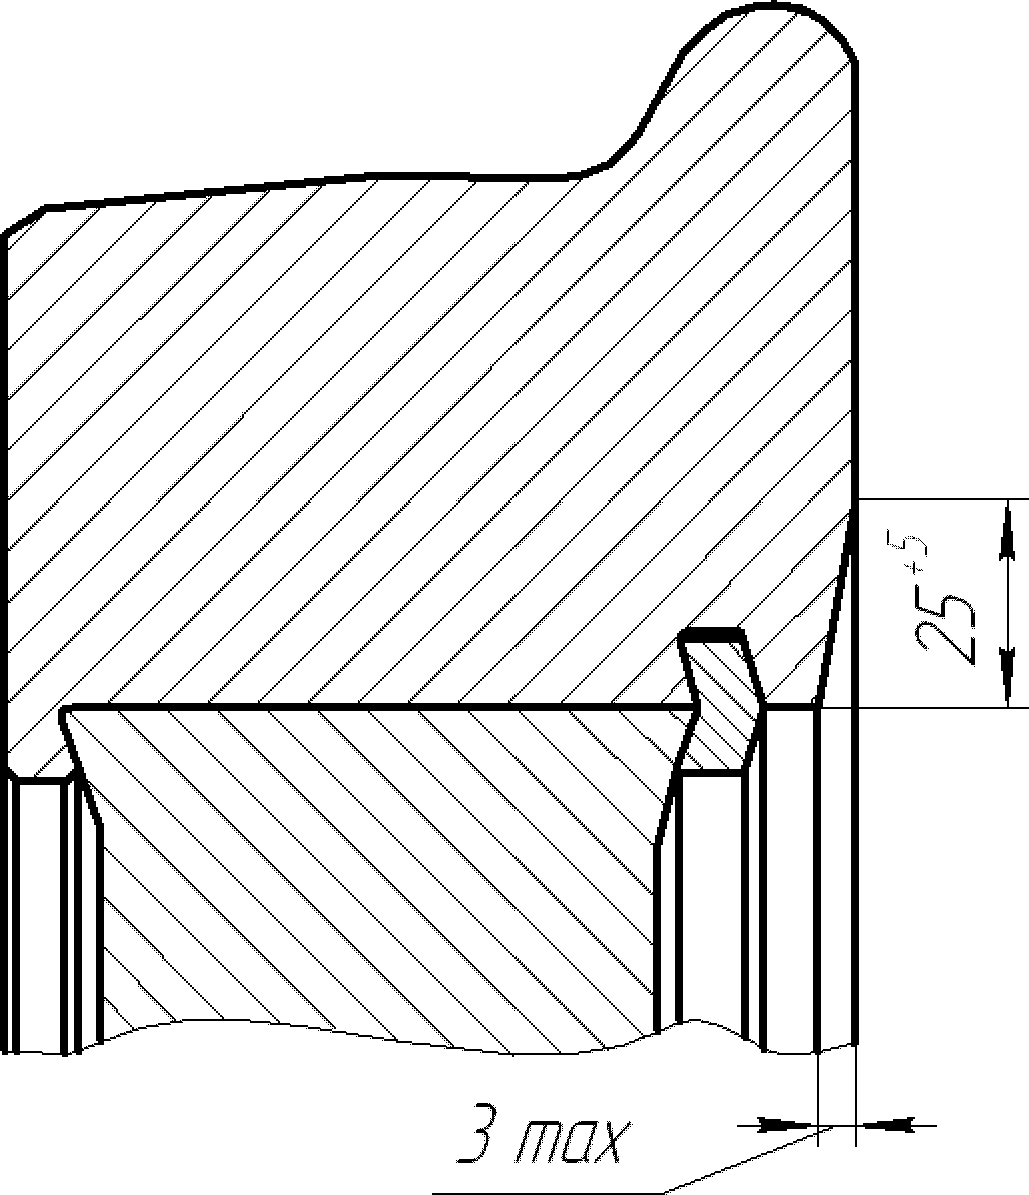
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/instrukciya/5/instr_69490.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|