

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации В данном виде документ опубликован не был. Первоначальный текст документа опубликован в издании М.: Стандартинформ, 2013. Информацию о публикации документов, создающих данную редакцию, см. в справке к этим документам. Примечание к документу Документ утратил силу с 1 августа 2018 года в связи с изданием Приказа Росстандарта от 14.12.2017 N 2002-ст. Взамен введен в действие ГОСТ 34347-2017. Документ включен в Перечень стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза "О безопасности оборудования, работающего под избыточным давлением" (ТР ТС 032/2013) и отдельные положения данного документа включены в Перечень стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности оборудования, работающего под избыточным давлением" (ТР ТС 032/2013) и осуществления оценки (подтверждения) соответствия продукции (Решение Коллегии Евразийской экономической комиссии от 25.02.2014 N 22). Отдельные положения данного документа включены в Перечень стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза "О безопасности машин и оборудования" (ТР ТС 010/2011) и в Перечень стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности машин и оборудования" (ТР ТС 010/2011) и осуществления оценки (подтверждения) соответствия продукции (Решение Комиссии Таможенного союза от 18.10.2011 N 823). Изменение N 1, утв. Приказом Росстандарта от 02.02.2015 N 60-ст, введено в действие с 1 мая 2015 года. Взамен ГОСТ Р 52630-2006. Название документа "ГОСТ Р 52630-2012. Национальный стандарт Российской Федерации. Сосуды и аппараты стальные сварные. Общие технические условия" (утв. и введен в действие Приказом Росстандарта от 29.11.2012 N 1637-ст) (ред. от 02.02.2015) "ГОСТ Р 52630-2012. Национальный стандарт Российской Федерации. Сосуды и аппараты стальные сварные. Общие технические условия"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Список изменяющих документов Росстандарта от 02.02.2015 N 60-ст) |
ОКС 71.120.01;
ОКП 36 0000
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
Дата введения
1 апреля 2013 года
Абзац исключен с 1 мая 2015 года. - Изменение N 1, утв. Приказом Росстандарта от 02.02.2015 N 60-ст.
1. Разработан ЗАО "Петрохим инжиниринг" (ЗАО "ПХИ"), ОАО "Научно-исследовательский институт химического машиностроения" (ОАО "НИИХИММАШ"), ОАО "Всероссийский научно-исследовательский и проектно-конструкторский институт нефтяного машиностроения" (ОАО "ВНИИНЕФТЕМАШ").
2. Внесен Техническим комитетом по стандартизации ТК 23 "Техника и технологии добычи и переработки нефти и газа".
3. Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 29 ноября 2012 г. N 1637-ст.
4. В настоящем стандарте учтены основные нормативные положения следующих международных документов и стандартов:
- Директива 97/23 ЕС Европейского парламента и совета от 29 мая 1997 г. по сближению законодательства государств-членов, касающегося оборудования, работающего под давлением;
- европейский региональный стандарт ЕН 13445:2014 "Сосуды, работающие под давлением без огневого подвода теплоты" (EN 13445:2014 "Unfired Pressure Vessels", NEQ).
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
5. Взамен ГОСТ Р 52630-2006.
Правила применения настоящего стандарта установлены в ГОСТ Р 1.0-2012 (раздел 8). Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте национального органа Российской Федерации по стандартизации в сети Интернет (gost.ru).
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
Настоящий стандарт распространяется на стальные сварные сосуды и аппараты (далее - сосуды), работающие под давлением не более 21 МПа, вакуумом с остаточным давлением не ниже 665 Па (5 мм рт. ст.) или без давления (под налив) и при температуре стенки не ниже минус 70 °C, предназначенные для применения в технологических установках химической, нефтехимической, нефтеперерабатывающей, нефтяной, газовой и других отраслях промышленности.
Настоящий стандарт устанавливает основные технические требования к конструкции, материалам, изготовлению (доизготовлению), методам испытаний, приемке и поставке, реконструкции, ремонту, монтажу сосудов и аппаратов.
Настоящий стандарт не распространяется на:
- сосуды, работающие под вакуумом с остаточным давлением ниже 665 Па (5 мм рт. ст.);
- сосуды, предназначенные для транспортирования нефтяных и химических продуктов;
- баллоны для сжатых, сжиженных и растворенных газов;
- трубчатые печи;
- резервуары (емкости) для хранения химических и нефтяных продуктов, проектируемые в соответствии со строительными нормами и специальными правилами.
В дополнение к требованиям настоящего стандарта следует руководствоваться нормами и правилами по промышленной безопасности.
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ Р 2.901-99. Единая система конструкторской документации. Документация, отправляемая за границу. Общие требования
ГОСТ Р 12.4.026-2001. Система стандартов безопасности труда. Цвета сигнальные, знаки безопасности и разметка сигнальная. Назначение и правила применения. Общие технические требования и характеристики. Методы испытаний
ГОСТ Р 50460-92. Знак соответствия при обязательной сертификации. Форма, размеры и технические требования
ГОСТ Р 51273-99. Сосуды и аппараты. Нормы и методы расчета на прочность. Определение расчетных усилий для аппаратов колонного типа от ветровых и сейсмических воздействий
ГОСТ Р 51274-99. Сосуды и аппараты. Аппараты колонного типа. Нормы и методы расчета на прочность
ГОСТ Р ИСО 898-1-2011 Механические свойства крепежных деталей из углеродистых и легированных сталей. Часть 1
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
ГОСТ Р 52857.1-2007. Сосуды и аппараты. Нормы и методы расчета на прочность. Общие требования
ГОСТ Р 52857.2-2007. Сосуды и аппараты. Нормы и методы расчета на прочность. Расчет цилиндрических и конических обечаек, выпуклых и плоских днищ и крышек
ГОСТ Р 52857.3-2007. Сосуды и аппараты. Нормы и методы расчета на прочность. Укрепление отверстий в обечайках и днищах при внутреннем и внешнем давлениях. Расчет на прочность обечаек и днищ при внешних статических нагрузках на штуцер
ГОСТ Р 52857.4-2007. Сосуды и аппараты. Нормы и методы расчета на прочность. Расчет на прочность и герметичность фланцевых соединений
ГОСТ Р 52857.5-2007. Сосуды и аппараты. Нормы и методы расчета на прочность. Расчет обечаек и днищ от воздействия опорных нагрузок
ГОСТ Р 52857.6-2007. Сосуды и аппараты. Нормы и методы расчета на прочность. Расчет на прочность при малоцикловых нагрузках
ГОСТ Р 52857.7-2007. Сосуды и аппараты. Нормы и методы расчета на прочность. Теплообменные аппараты
ГОСТ Р 52857.8-2007. Сосуды и аппараты. Нормы и методы расчета на прочность. Сосуды и аппараты с рубашками
ГОСТ Р 52857.9-2007. Сосуды и аппараты. Нормы и методы расчета на прочность. Определение напряжений в местах пересечений штуцеров с обечайками и днищами при воздействии давления и внешних нагрузок на штуцер
ГОСТ Р 52857.10-2007. Сосуды и аппараты. Нормы и методы расчета на прочность. Сосуды и аппараты, работающие с сероводородными средами
ГОСТ Р 52857.11-2007. Сосуды и аппараты. Нормы и методы расчета на прочность. Метод расчета на прочность обечаек и днищ с учетом смещения кромок сварных соединений, угловатости и некруглости обечаек
ГОСТ Р 53383-2009. Трубы стальные бесшовные горячедеформированные. Технические условия
ГОСТ Р 54159-2010 Трубы стальные бесшовные и сварные холоднодеформированные общего назначения. Технические условия
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
ГОСТ Р 54432-2011 Фланцы арматуры, соединительных частей и трубопроводов на номинальное давление от PN 1 до PN 200. Конструкция, размеры и общие технические требования
(ссылка введена Изменением N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
ГОСТ Р ИСО 898-2-2013 Механические свойства крепежных деталей из углеродистых и легированных сталей. Часть 2
(ссылка введена Изменением N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
ГОСТ Р ИСО 8992-2011 Изделия крепежные. Общие требования для болтов, винтов, шпилек и гаек
(ссылка введена Изменением N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
ГОСТ 2.601-2006. Единая система конструкторской документации. Эксплуатационные документы
ГОСТ 9.014-78. Единая система защиты от коррозии и старения. Временная противокоррозионная защита изделий. Общие требования
ГОСТ 9.402-2004. Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Подготовка металлических поверхностей к окрашиванию
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны
ГОСТ 12.1.007-76. Система стандартов безопасности труда. Вредные вещества. Классификация и общие требования безопасности
ГОСТ 19.402-78. Единая система программной документации. Описание программы
ГОСТ 26.008-85. Шрифты для надписей, наносимых методом гравирования. Исполнительные размеры
ГОСТ 26.020-80. Шрифты для средств измерений и автоматизации. Начертания и основные размеры
ГОСТ 356-80. Арматура и детали трубопроводов. Давления номинальные, пробные и рабочие. Ряды
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
ГОСТ 380-2005. Сталь углеродистая обыкновенного качества. Марки
ГОСТ 427-75. Линейки измерительные металлические. Технические условия
ГОСТ 492-2006. Никель, сплавы никелевые и медно-никелевые, обрабатываемые давлением. Марки
ГОСТ 494-90. Трубы латунные. Технические условия
ГОСТ 535-2005. Прокат сортовой и фасонный из стали углеродистой обыкновенного качества. Общие технические условия
ГОСТ 550-75. Трубы стальные бесшовные для нефтеперерабатывающей и нефтехимической промышленности. Технические условия
ГОСТ 977-88. Отливки стальные. Общие технические условия
ГОСТ 1050-88. Прокат сортовой, калиброванный, со специальной отделкой поверхности из углеродистой качественной конструкционной стали. Общие технические условия
ГОСТ 1525-91. Прутки из сплава монель. Технические условия
ГОСТ 1577-93. Прокат толстолистовой и широкополосный из конструкционной качественной стали. Технические условия
ГОСТ 2208-2007. Фольга, ленты, листы и плиты латунные. Технические условия
ГОСТ 2991-85. Ящики дощатые неразборные для грузов массой до 500 кг. Общие технические условия
ГОСТ 3242-79. Соединения сварные. Методы контроля качества
ГОСТ 3262-75. Трубы стальные водогазопроводные. Технические условия
ГОСТ 4543-71. Прокат из легированной конструкционной стали. Технические условия
ГОСТ 4784-97. Алюминий и сплавы алюминиевые деформируемые. Марки
ГОСТ 5063-73. Полосы из медно-никелевых сплавов. Технические условия
ГОСТ 5520-79. Прокат листовой из углеродистой, низколегированной и легированной стали для котлов и сосудов, работающих под давлением. Технические условия
ГОСТ 5521-93. Прокат стальной для судостроения. Технические условия
ГОСТ 5582-75. Прокат тонколистовой коррозионно-стойкий, жаростойкий и жаропрочный. Технические условия
ГОСТ 5632-72. Стали высоколегированные и сплавы коррозионно-стойкие, жаростойкие и жаропрочные. Марки
ГОСТ 5949-75. Сталь сортовая и калиброванная коррозионно-стойкая, жаростойкая и жаропрочная. Технические условия
ГОСТ 5959-80. Ящики из листовых древесных материалов неразборные для грузов массой до 200 кг. Общие технические условия
ГОСТ 6032-2003 (ИСО 3651-1:1998, ИСО 3651-2:1998). Стали и сплавы коррозионно-стойкие. Методы испытаний на стойкость к межкристаллитной коррозии
ГОСТ 6533-78. Днища эллиптические отбортованные стальные для сосудов, аппаратов и котлов. Основные размеры
ГОСТ 6996-66 (ИСО 4136-89, ИСО 5173-81, ИСО 5177-81). Сварные соединения. Методы определения механических свойств
ГОСТ 7350-77. Сталь толстолистовая коррозионно-стойкая, жаростойкая и жаропрочная. Технические условия
ГОСТ 7512-82. Контроль неразрушающий. Соединения сварные. Радиографический метод
ГОСТ 8479-70. Поковки из конструкционной углеродистой и легированной стали. Общие технические условия
ГОСТ 8724-2002 (ИСО 261-98). Основные нормы взаимозаменяемости. Резьба метрическая. Диаметры и шаги
ГОСТ 8731-74. Трубы стальные бесшовные горячедеформированные. Технические требования
ГОСТ 8733-74. Трубы стальные бесшовные холоднодеформированные и теплодеформированные. Технические требования
ГОСТ 9012-59 (ИСО 410-82, ИСО 6506-81). Металлы. Метод измерения твердости по Бринеллю
ГОСТ 9013-59 (ИСО 6508-86). Металлы. Метод измерения твердости по Роквеллу
ГОСТ 9045-93. Прокат тонколистовой холоднокатаный из низкоуглеродистой качественной стали для холодной штамповки. Технические условия
ГОСТ 9466-75. Электроды покрытые металлические для ручной дуговой сварки сталей и наплавки. Классификация и общие технические условия
ГОСТ 9617-76. Сосуды и аппараты. Ряды диаметров
ГОСТ 9940-81. Трубы бесшовные горячедеформированные из коррозионно-стойкой стали. Технические условия
ГОСТ 9941-81. Трубы бесшовные холодно- и теплодеформированные из коррозионно-стойкой стали. Технические условия
ГОСТ 10092-2006. Трубы мельхиоровые для теплообменных аппаратов. Технические условия
ГОСТ 10198-91. Ящики деревянные для грузов массой св. 200 до 20000 кг. Общие технические условия
ГОСТ 10494-80. Шпильки для фланцевых соединений с линзовым уплотнением на  свыше 10 до 100 МПа (свыше 100 до 1000 кгс/см2). Технические условия
ГОСТ 10495-80. Гайки шестигранные для фланцевых соединений на  свыше 10 до 100 МПа (свыше 100 до 1000 кгс/см2). Технические условия
ГОСТ 10702-78. Прокат из качественной конструкционной углеродистой и легированной стали для холодного выдавливания и высадки. Технические условия
ГОСТ 10706-76. Трубы стальные электросварные прямошовные. Технические требования
ГОСТ 10885-85. Сталь листовая горячекатаная двухслойная коррозионно-стойкая. Технические условия
ГОСТ 11036-75. Сталь сортовая электротехническая нелегированная. Технические условия
ГОСТ 12620-78. Днища конические неотбортованные с углами при вершине 60, 90 и 120°. Основные размеры
ГОСТ 12621-78. Днища конические неотбортованные с углом при вершине 140°. Основные размеры
ГОСТ 12622-78. Днища плоские отбортованные. Основные размеры
ГОСТ 12623-78. Днища плоские неотбортованные. Основные размеры
ГОСТ 12816-80. Фланцы арматуры, соединительных частей и трубопроводов на  от 0,1 до 20,0 МПа (от 1 до 200 кгс/см2). Общие технические требования
ГОСТ 12971-67. Таблички прямоугольные для машин и приборов. Размеры
ГОСТ 14192-96. Маркировка грузов
ГОСТ 14637-89 (ИСО 4995-78). Прокат толстолистовой из углеродистой стали обыкновенного качества. Технические условия
ГОСТ 14782-86. Контроль неразрушающий. Соединения сварные. Методы ультразвуковые
ГОСТ 15150-69. Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ 15527-2004. Сплавы медно-цинковые (латуни), обрабатываемые давлением. Марки
ГОСТ 17217-79. Трубы из медно-никелевого сплава марки МНЖ5-1. Технические условия
ГОСТ 17232-99. Плиты из алюминия и алюминиевых сплавов. Технические условия
ГОСТ 17314-81. Устройства для крепления тепловой изоляции стальных сосудов и аппаратов. Конструкция и размеры. Технические требования
ГОСТ 17375-2001 (ИСО 3419-81). Детали трубопроводов бесшовные приварные из углеродистой и низколегированной стали. Отводы крутоизогнутые типа 3D (R ~= 1,5DN). Конструкция
ГОСТ 17380-2001 (ИСО 3419-81). Детали трубопроводов бесшовные приварные из углеродистой и низколегированной стали. Общие технические условия
ГОСТ 17711-93. Сплавы медно-цинковые (латуни) литейные. Марки
ГОСТ 18442-80. Контроль неразрушающий. Капиллярные методы. Общие требования
ГОСТ 18475-82. Трубы холоднодеформированные из алюминия и алюминиевых сплавов. Технические условия
ГОСТ 18482-79. Трубы прессованные из алюминия и алюминиевых сплавов. Технические условия
ГОСТ 18661-73. Сталь. Измерение твердости методом ударного отпечатка
ГОСТ 18968-73. Прутки и полосы из коррозионно-стойкой жаропрочной стали для лопаток паровых турбин. Технические условия
ГОСТ 19281-89 (ИСО 4950-2-81, ИСО 4950-3-81, ИСО 4951-79, ИСО 4995-78, ИСО 4996-78, ИСО 5952-83). Прокат из стали повышенной прочности. Общие технические условия
ГОСТ 19903-74. Прокат листовой горячекатаный. Сортамент
ГОСТ 20072-74. Сталь теплоустойчивая. Технические условия
ГОСТ 20700-75. Болты, шпильки, гайки и шайбы для фланцевых и анкерных соединений, пробки и хомуты с температурой среды от 0 до 650 °C. Технические условия
ГОСТ 21105-87. Контроль неразрушающий. Магнитопорошковый метод
ГОСТ 21488-97. Прутки прессованные из алюминия и алюминиевых сплавов. Технические условия
ГОСТ 21631-76. Листы из алюминия и алюминиевых сплавов. Технические условия
ГОСТ 21646-2003. Трубы медные и латунные для теплообменных аппаратов. Технические условия
ГОСТ 21650-76. Средства скрепления тарно-штучных грузов в транспортных пакетах. Общие требования
ГОСТ 22727-88. Прокат листовой. Методы ультразвукового контроля
ГОСТ 23055-78. Контроль неразрушающий. Сварка металлов плавлением. Классификация сварных соединений по результатам радиографического контроля
ГОСТ Р 54786-2011 Крепежные изделия для разъемных соединений атомных энергетических установок. Технические условия
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
ГОСТ 24634-81. Ящики деревянные для продукции, поставляемой для экспорта. Общие технические условия
ГОСТ 24643-81. Основные нормы взаимозаменяемости. Допуски формы и расположения поверхностей. Числовые значения
ГОСТ 25054-81. Поковки из коррозионно-стойких сталей и сплавов. Общие технические условия
ИС NORMPROD: примечание. Взамен ГОСТ 25347-82 Приказом Росстандарта от 18.02.2014 N 29-ст с 1 июля 2015 года введен в действие ГОСТ 25347-2013. |
ГОСТ 25347-82. Основные нормы взаимозаменяемости. Единая система допусков и посадок. Поля допусков и рекомендуемые посадки
ГОСТ 26179-84. Основные нормы взаимозаменяемости. Допуски размеров свыше 10000 до 40000 мм
ГОСТ 26364-90. Ферритометры для сталей аустенитного класса. Общие технические условия
ГОСТ 26828-86. Изделия машиностроения и приборостроения. Маркировка
ГОСТ 28759.5-90. Фланцы сосудов и аппаратов. Технические требования
ГОСТ 30780-2002. Сосуды и аппараты стальные. Компенсаторы сильфонные и линзовые. Методы расчета на прочность.
Примечание. При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодно издаваемому информационному указателю "Национальные стандарты", который опубликован по состоянию на 1 января текущего года, и по соответствующим ежемесячно издаваемым информационным указателям, опубликованным в текущем году. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
В настоящем стандарте применены следующие обозначения:
a - относительная овальность корпуса сосуда;
B - смещение кромок листов по срединной поверхности, мм;
 и
 - расстояния между кромками стыкуемых листов, мм;
D - внутренний диаметр элемента (корпус, днище), мм;
 - наружный диаметр элемента (корпус, днище), мм;
 - наибольший внутренний диаметр корпуса (элемента), мм;
 - наименьший внутренний диаметр корпуса (элемента), мм;
 - модуль упругости материала при температуре 20 °C, МПа;
 - модуль упругости материала при расчетной температуре t, МПа;
f - увод (угловатость) кромок в стыковых сварных соединениях, мм;
P - расчетное давление, МПа;
 - пробное давление, МПа;
S - толщина стенки обечайки, мм;
 - толщина стенки днища, мм;
t - расчетная температура, °C;
y - расстояние от края днища до края обечайки, мм;
 - угол скоса элементов разной толщины,...°;
 - угол проточки,...°;
 - допускаемое напряжение для материала при температуре 20 °C, МПа;
 - допускаемое напряжение для материала при расчетной температуре t, МПа.
Применение на добровольной основе раздела 4 обеспечивает соблюдение требований технического регламента Таможенного союза "О безопасности машин и оборудования" (ТР ТС 010/2011) (Решение Комиссии Таможенного союза от 18.10.2011 N 823). |
4.1.1. Конструкция сосудов должна быть технологичной, надежной в течение установленного в технической документации срока службы, обеспечивать безопасность при изготовлении, монтаже и эксплуатации, предусматривать возможность осмотра (в том числе внутренней поверхности), очистки, промывки, продувки и ремонта, контроля технического состояния сосуда при диагностировании, а также контроля за отсутствием давления и отбора среды перед открытием сосуда.
Если конструкция сосуда не позволяет при техническом освидетельствовании проведение осмотра (наружного или внутреннего), гидравлического испытания, то разработчик сосуда должен в технической документации на сосуд указать методику, периодичность и объем контроля сосуда, выполнение которых обеспечит своевременное выявление и устранение дефектов.
4.1.2. Срок службы сосуда устанавливает разработчик сосуда, и он указывается в технической документации.
4.1.3. При проектировании сосудов следует учитывать требования Правил перевозки грузов железнодорожным, водным и автомобильным транспортом.
Сосуды, которые не могут быть транспортированы в собранном виде, должны проектироваться из частей, соответствующих по габаритам требованиям к перевозке транспортными средствами. Деление сосуда на транспортируемые части следует указывать в технической документации.
4.1.4. Расчет на прочность сосудов и их элементов следует проводить в соответствии с ГОСТ Р 52857.1 - ГОСТ Р 52857.11, ГОСТ Р 51273, ГОСТ Р 51274, ГОСТ 30780.
Допускается использование настоящего стандарта совместно с другими международными и национальными стандартами на расчет на прочность при условии, что их требования не ниже требований российских национальных стандартов.
4.1.5. Сосуды, транспортируемые в собранном виде, а также транспортируемые части должны иметь строповые устройства (захватные приспособления) для проведения погрузочно-разгрузочных работ, подъема и установки сосудов в проектное положение.
Допускается использовать технологические штуцера, горловины, уступы, бурты и другие конструктивные элементы сосудов при подтверждении расчетом на прочность.
Конструкция, места расположения строповых устройств и конструктивных элементов для строповки, их количество, схема строповки сосудов и их транспортируемых частей должны быть указаны в технической документации.
4.1.6. Опрокидываемые сосуды должны иметь приспособления, предотвращающие самоопрокидывание.
4.1.7. В зависимости от расчетного давления, температуры стенки и характера рабочей среды сосуды подразделяют на группы. Группу сосуда определяет разработчик, но не ниже, чем указано в таблице 1.
Таблица 1
Группы сосудов
(таблица 1 в ред. Изменения N 1, утв. Приказом
Росстандарта от 02.02.2016 N 60-ст)
Группа | Расчетное давление, МПа | Температура стенки, °C | Характеристика рабочей среды |
1 | Под налив и от 0 до 0,05 <*> | Независимо | Токсичная 1-го, 2-го, 3-го классов опасности по ГОСТ 12.1.007 |
Свыше 0,05 или вакуум | Взрывоопасная, пожароопасная или токсичная 1-го, 2-го, 3-го классов опасности по ГОСТ 12.1.007 | ||
2 | До 2,5 | Выше 400 | Любая, за исключением указанной для 1-й группы сосудов |
2,5 до 5,0 | Выше 200 | ||
5,0 и более | Независимо | ||
До 5,0 | Ниже минус 40 | ||
3 | До 2,5 | От минус 40 до 400 | |
От 2,5 до 5,0 | От минус 40 до 200 | ||
4 | До 1,6 | От минус 20 до 200 | |
5 | Под налив и от 0 до 0,05 | Независимо | Любая, за исключением токсичной 1-го, 2-го, 3-го классов опасности по ГОСТ 12.1.007 |
Вакуум | Взрывобезопасная, пожаробезопасная или токсичная 4-го класса опасности по ГОСТ 12.1.007 | ||
<*> В части объема контроля по таблице 19 настоящего стандарта. | |||
Группу сосуда с полостями, имеющими различные расчетные параметры и среды, допускается определять для каждой полости отдельно.
4.1.8. Базовые диаметры сосудов рекомендуется принимать по ГОСТ 9617.
4.2.1. В сосудах применяют днища: эллиптические, полусферические, торосферические, сферические неотбортованные, конические отбортованные, конические неотбортованные, плоские отбортованные, плоские неотбортованные, плоские, присоединяемые на болтах.
4.2.2. Заготовки выпуклых днищ допускается изготовлять сварными из частей с расположением сварных швов согласно указанным на рисунке 1.
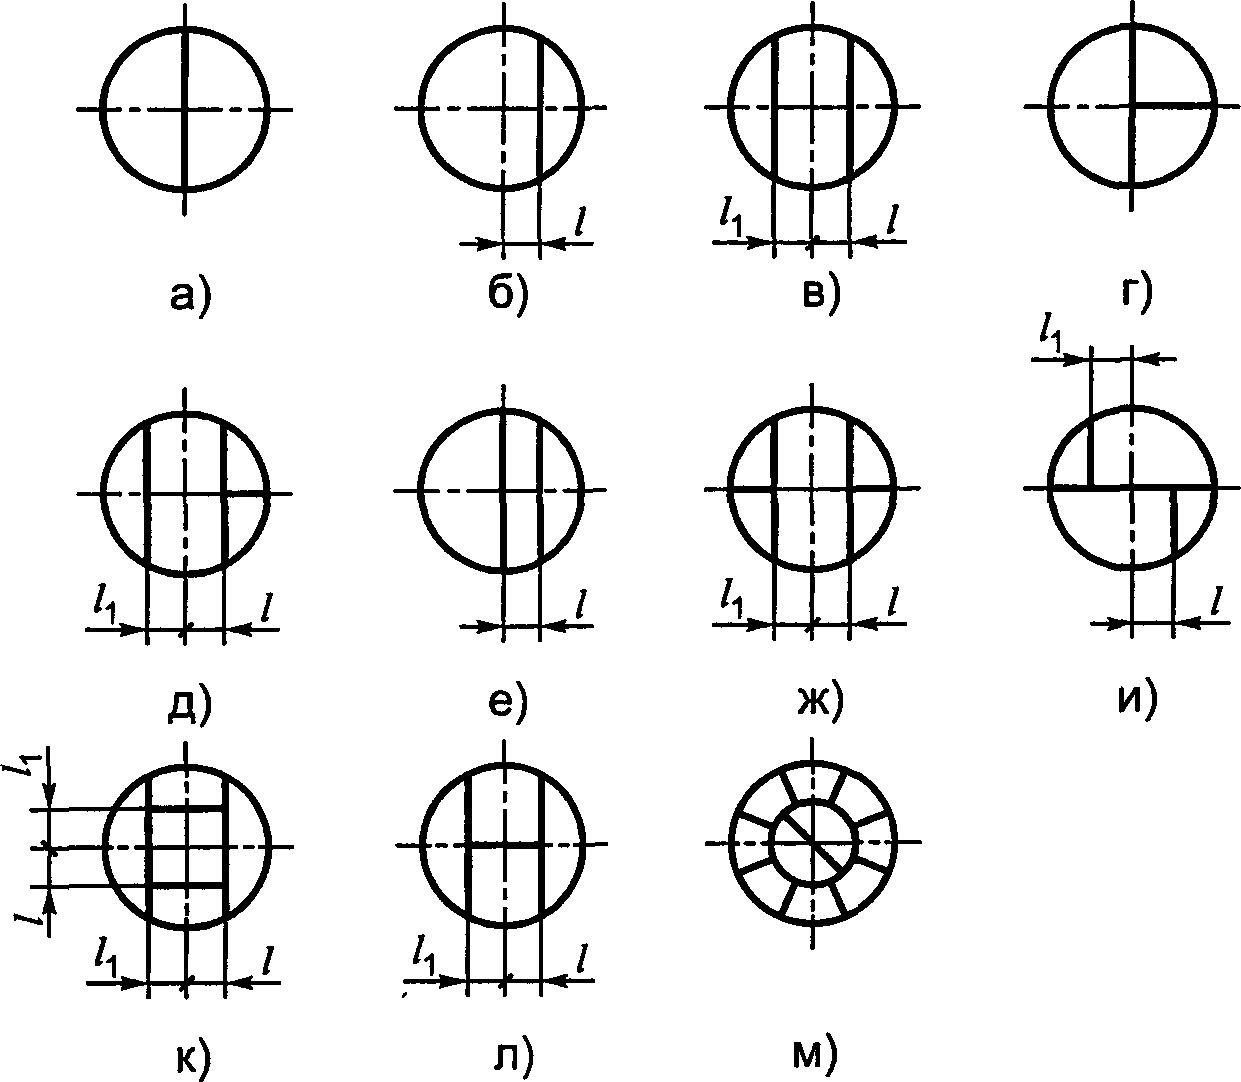
выпуклых днищ
(рисунок 1 в ред. Изменения N 1, утв. Приказом
Росстандарта от 02.02.2016 N 60-ст)
Расстояния l и  от оси заготовки эллиптических и торосферических днищ до центра сварного шва должны быть не более 1/5 внутреннего диаметра днища. При этом для вариантов в), д), ж), и), к), л) сумма расстояний
 должна быть не менее 1/5 внутреннего диаметра днища.
от оси заготовки эллиптических и торосферических днищ до центра сварного шва должны быть не более 1/5 внутреннего диаметра днища. При этом для вариантов в), д), ж), и), к), л) сумма расстояний должна быть не менее 1/5 внутреннего диаметра днища.При изготовлении заготовок с расположением сварных швов согласно рисунку 1 м) количество лепестков не регламентируется.
4.2.3. Выпуклые днища допускается изготовлять из штампованных лепестков и шарового сегмента. Количество лепестков не регламентируется.
Если по центру днища устанавливают штуцер, то шаровой сегмент допускается не изготовлять.
4.2.4. Круговые швы выпуклых днищ, изготовленных из штампованных лепестков и шарового сегмента или заготовок с расположением сварных швов согласно рисунку 1 м), должны быть расположены от центра днища на расстоянии по проекции не более 1/3 внутреннего диаметра днища. Для полусферических днищ расположение круговых швов не регламентируется.
Наименьшее расстояние между меридиональными швами в месте их примыкания к шаровому сегменту или штуцеру, установленному по центру днища вместо шарового сегмента, а также между меридиональными швами и швом на шаровом сегменте, должно быть более трехкратной толщины днища, но не менее 100 мм по осям швов.
4.2.5. Основные размеры эллиптических днищ должны соответствовать ГОСТ 6533. Допускаются другие базовые диаметры эллиптических днищ при условии, что высота выпуклой части не менее 0,25 внутреннего диаметра днища.
4.2.6. Полусферические составные днища (см. рисунок 2) применяют в сосудах при выполнении следующих условий:
- нейтральные оси полушаровой части днища и переходной части обечайки корпуса должны совпадать; совпадение осей должно быть обеспечено соблюдением размеров, указанных в конструкторской документации;
- смещение t нейтральных осей полушаровой части днища и переходной части обечайки корпуса не должно превышать  ;
;- высота h переходной части обечайки корпуса должна быть не менее 3y.
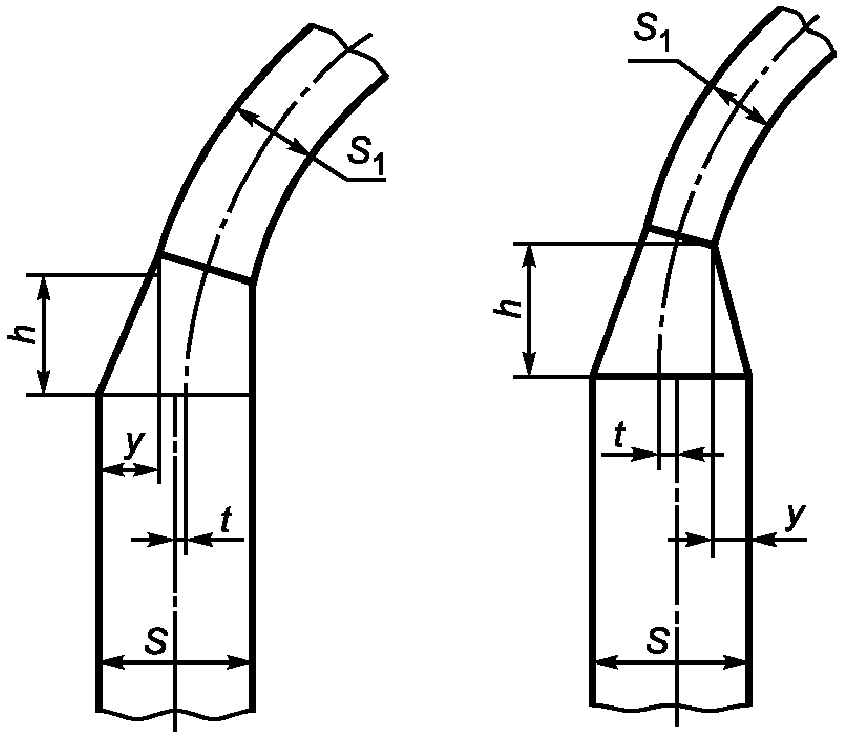
Рисунок 2. Узел соединения днища с обечайкой
4.2.7. Сферические неотбортованные днища допускается применять в сосудах 5-й группы, за исключением работающих под вакуумом.
Сферические неотбортованные днища в сосудах 1-й, 2-й, 3-й, 4-й групп и в сосудах, работающих под вакуумом, допускается применять только в качестве элемента фланцевых крышек.
Сферические неотбортованные днища (см. рисунок 3) должны:
- иметь радиус сферы R не менее 0,85D и не более D;
- привариваться сварным швом со сплошным проваром.
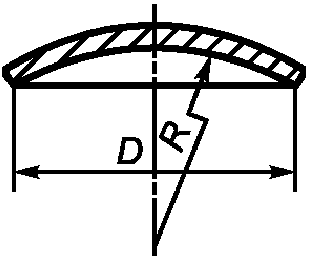
Рисунок 3. Сферическое неотбортованное днище
4.2.8. Торосферические днища должны иметь:
- высоту выпуклой части, измеренную по внутренней поверхности, не менее 0,2 внутреннего диаметра днища;
- внутренний радиус отбортовки не менее 0,095 внутреннего диаметра днища;
- внутренний радиус кривизны центральной части не более внутреннего диаметра днища.
4.2.9. Конические неотбортованные днища или переходы допускается применять:
а) для сосудов 1-й, 2-й, 3-й, 4-й групп, если центральный угол при вершине конуса не более 45°. Допускается использование конических днищ и переходов с углом при вершине более 45° при условии дополнительного подтверждения их прочности расчетом по допускаемым напряжениям в соответствии с ГОСТ Р 52857.1, пункт 8.10;
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
б) для сосудов, работающих под наружным давлением или вакуумом, если центральный угол при вершине конуса не более 60°.
Ограничения, приведенные в перечислениях а) и б), не распространяются на сосуды под налив и сосуды, работающие под давлением от 0 до 0,05 МПа.
(абзац введен Изменением N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
Части выпуклых днищ в сочетании с коническими днищами или переходами применяют без ограничения угла при вершине конуса.
4.2.10. Плоские днища (см. рисунок 4), применяемые в сосудах 1-й, 2-й, 3-й, 4-й групп, следует изготовлять из поковок.
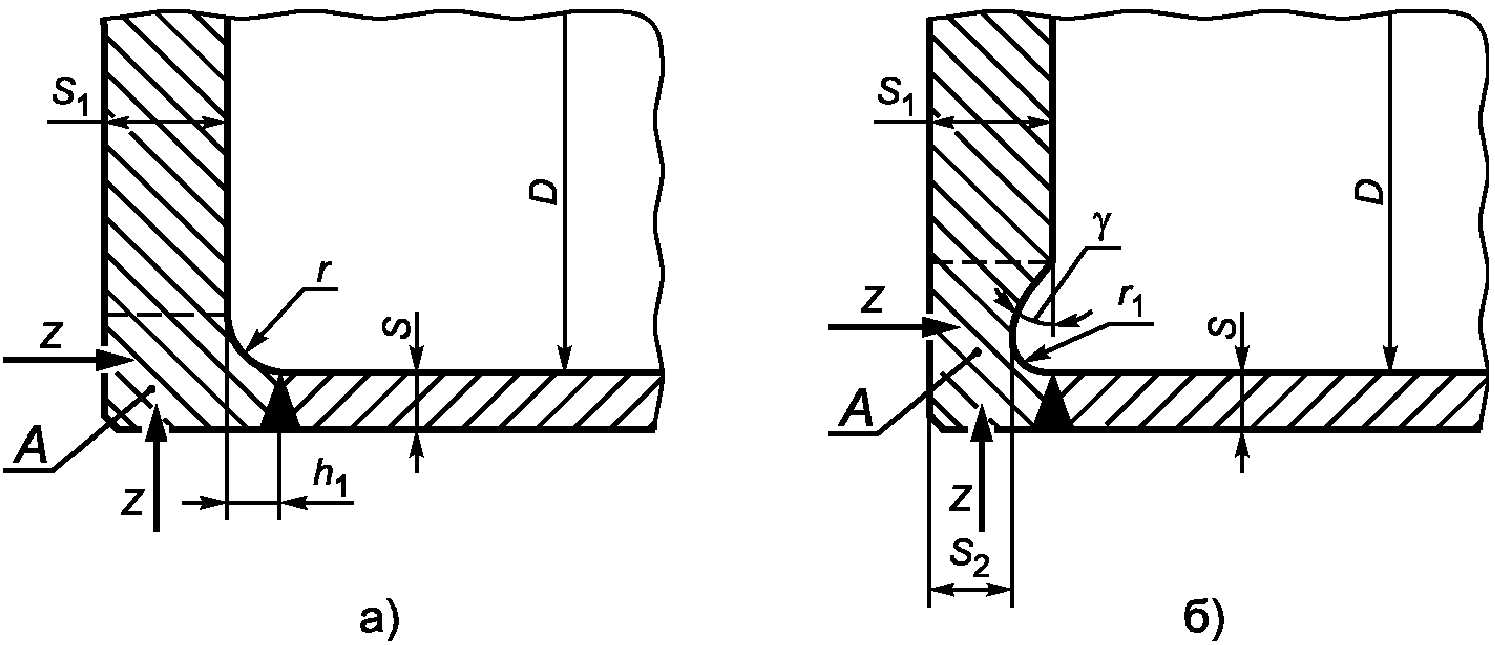
При этом следует выполнять следующие условия:
- расстояние от начала закругления до оси сварного шва не менее  (D - внутренний диаметр обечайки, S - толщина обечайки);
- радиус закругления r >= max (S; 0,25S1) [см. рисунок 4, а)];
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
- радиус кольцевой выточки r1 >= 0,25S1, но не менее 8 мм [см. рисунок 4, б)];
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
- наименьшая толщина днища [см. рисунок 4 б)] в месте кольцевой выточки  , но не менее толщины обечайки S (
 - толщина днища);
, но не менее толщины обечайки S ( - толщина днища);- длина отбортовки днищ  ;
;- угол проточки  должен составлять от 30° до 90°;
- зона A контролируется в направлениях Z согласно требованиям 5.4.2.
Допускается изготовление плоского днища (см. рисунок 4) из листа, если отбортовка выполняется штамповкой или обкаткой кромки листа с изгибом на 90°.
4.2.11. Основные размеры плоских днищ, предназначенных для сосудов 5-й группы, должны соответствовать ГОСТ 12622 или ГОСТ 12623.
4.2.12. Длина цилиндрического борта l (l - расстояние от начала закругления отбортованного элемента до окончательно обработанной кромки) в зависимости от толщины стенки S (см. рисунок 5) для отбортованных и переходных элементов сосудов, за исключением штуцеров, компенсаторов и выпуклых днищ, должна быть не менее указанной в таблице 2. Радиус отбортовки R >= 2,5S.
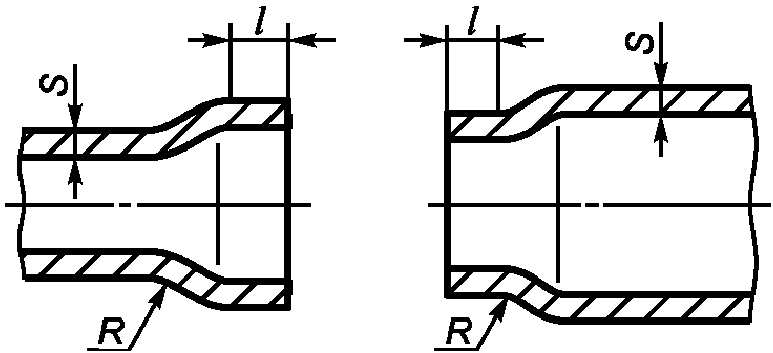
Рисунок 5. Отбортованный и переходный элементы
Таблица 2
Толщина стенки S, мм | Длина цилиндрического борта l, мм, не менее |
До 5 включ. | 15 |
Св. 5 до 10 включ. | 2S + 5 |
Св. 10 до 20 включ. | S + 15 |
Св. 20 до 150 включ. | S/2 + 25 |
Св. 150 | 100 |
4.3.1. Сосуды должны быть снабжены люками или смотровыми лючками, обеспечивающими осмотр, очистку, безопасность работ по защите от коррозии, монтаж и демонтаж разборных внутренних устройств, ремонт и контроль сосудов. Количество люков и лючков определяет разработчик сосуда. Люки и лючки необходимо располагать в доступных для пользования местах.
4.3.2. Сосуды с внутренним диаметром более 800 мм должны иметь люки.
Внутренний диаметр люка круглой формы у сосудов, устанавливаемых на открытом воздухе, должен быть не менее 450 мм, а у сосудов, располагаемых в помещении, - не менее 400 мм. Размер люков овальной формы по наименьшей и наибольшей осям должен быть не менее 325 x 400 мм.
Внутренний диаметр люка у сосудов, не имеющих корпусных фланцевых разъемов и подлежащих внутренней антикоррозионной защите неметаллическими материалами, должен быть не менее 800 мм.
Допускается проектировать без люков:
- сосуды, предназначенные для работы с веществами 1-го и 2-го классов опасности по ГОСТ 12.1.007, не вызывающими коррозии и накипи, независимо от их диаметра, при этом следует предусмотреть необходимое количество смотровых лючков;
- сосуды с приварными рубашками и кожухотрубчатые теплообменные аппараты независимо от их диаметра;
- сосуды, имеющие съемные днища или крышки, а также обеспечивающие возможность проведения внутреннего осмотра без демонтажа трубопровода горловины или штуцера.
4.3.3. Сосуды с внутренним диаметром не более 800 мм должны иметь круглый или овальный лючок. Размер лючка по наименьшей оси должен быть не менее 80 мм.
4.3.4. Каждый сосуд должен иметь бобышки или штуцера для наполнения водой и слива, удаления воздуха при гидравлическом испытании. Для этой цели допускается использовать технологические бобышки и штуцера.
Штуцера и бобышки на вертикальных сосудах должны быть расположены с учетом возможности проведения гидравлического испытания как в вертикальном, так и в горизонтальном положениях.
4.3.5. Для крышек люков массой более 20 кг должны быть предусмотрены приспособления для облегчения их открывания и закрывания.
4.3.6. Шарнирно-откидные или вставные болты, закладываемые в прорези, хомуты и другие зажимные приспособления люков, крышек и фланцев должны быть предохранены от сдвига или ослабления.
4.4.1. Расположение отверстий в эллиптических и полусферических днищах не регламентируется.
Расположение отверстий на торосферических днищах допускается в пределах центрального сферического сегмента. При этом расстояние от наружной кромки отверстия до центра днища, измеряемое по хорде, должно быть не более 0,4 наружного диаметра днища.
4.4.2. Отверстия для люков, лючков и штуцеров в сосудах 1-й, 2-й, 3-й, 4-й групп должны быть расположены, как правило, вне сварных швов.
Расположение отверстий допускается:
- на продольных швах цилиндрических и конических обечаек сосудов, если диаметр отверстий не более 150 мм;
- кольцевых швах цилиндрических и конических обечаек сосудов без ограничения диаметра отверстий;
- швах выпуклых днищ без ограничения диаметра отверстий при условии 100-процентной проверки сварных швов днищ радиографическим или ультразвуковым методом;
- швах плоских днищ.
4.4.3. Отверстия не разрешается располагать в местах пересечения сварных швов сосудов 1-й, 2-й, 3-й, 4-й групп.
Данное требование не распространяется на случай, оговоренный в 4.2.3.
4.4.4. Отверстия для люков, лючков, штуцеров в сосудах 5-й группы разрешается устанавливать на сварных швах без ограничения по диаметру.
4.5.1. Опоры из углеродистых сталей допускается применять для сосудов из коррозионно-стойких сталей при условии, что к сосуду приваривается переходная обечайка опоры из коррозионно-стойкой стали высотой, определяемой расчетом, выполненным разработчиком сосуда.
4.5.2. Для горизонтальных сосудов угол охвата седловой опоры, как правило, должен быть не менее 120°.
4.5.3. При наличии температурных расширений в продольном направлении в горизонтальных сосудах следует выполнять неподвижной лишь одну седловую опору, остальные опоры - подвижными. Указание об этом должно содержаться в технической документации.
4.6.1. Внутренние устройства в сосудах (змеевики, тарелки, перегородки и др.), препятствующие осмотру и ремонту, как правило, должны быть съемными.
При использовании приварных устройств следует выполнять требования 4.1.1.
4.6.2. Внутренние и наружные приварные устройства необходимо конструировать так, чтобы были обеспечены удаление воздуха и полное опорожнение аппарата при гидравлическом испытании в горизонтальном и вертикальном положениях.
4.6.3. Рубашки и змеевики, применяемые для наружного обогрева или охлаждения сосудов, могут быть съемными и приварными.
4.6.4. Все глухие части сборочных единиц и элементов внутренних устройств должны иметь дренажные отверстия для обеспечения полного слива (опорожнения) жидкости в случае остановки сосуда.
Все наружные глухие элементы (например, накладки), не работающие под давлением, должны иметь дренажные отверстия в самых низких местах.
(абзац введен Изменением N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
Применение на добровольной основе раздела 5 обеспечивает соблюдение требований технического регламента Таможенного союза "О безопасности машин и оборудования" (ТР ТС 010/2011) (Решение Комиссии Таможенного союза от 18.10.2011 N 823). |
5.1.1. Требования к основным материалам, их пределы применения, назначение, условия применения, виды испытаний должны удовлетворять требованиям Приложений А - Л.
Допускается применение импортных материалов, если их применение предусмотрено международными стандартами на сосуды, работающие под давлением (ASME, EN 13445).
Коэффициенты запаса и допускаемые напряжения при расчете на прочность по ГОСТ Р 52857.1 - ГОСТ Р 52857.12 элементов сосудов, изготовленных из импортных материалов, должны определяться в соответствии с разделом 8 ГОСТ Р 52857.1.
(абзац введен Изменением N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
5.1.2. Качество и характеристики материалов должны быть подтверждены предприятием-поставщиком в соответствующих сертификатах.
Сертификаты на материалы должны храниться на предприятии - изготовителе сосудов.
5.1.3. При отсутствии сопроводительных сертификатов на материалы или данных об отдельных видах испытаний должны быть проведены испытания на предприятии - изготовителе сосуда в соответствии с требованиями настоящего стандарта, стандартов или технических условий на эти материалы.
5.1.4. При выборе материалов для изготовления сосудов (сборочных единиц, деталей) следует учитывать расчетное давление, температуру стенки (максимальную и минимальную), химический состав и характер среды, технологические свойства и коррозионную стойкость материалов.
Для сосудов, устанавливаемых на открытой площадке или в неотапливаемом помещении, минимальную температуру стенки сосуда принимают равной:
- абсолютной минимальной температуре окружающего воздуха данного района (СП 131.13330.2012 [1]), если температура стенки сосуда, находящегося под расчетным (рабочим) давлением, может принять температуру наружного воздуха;
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
- температуре  , указанной в таблице М.2 Приложения М, если температура стенки сосуда, находящегося под расчетным (рабочим) давлением, не может принять температуру наружного воздуха. При этом пуск, остановка и испытания на герметичность выполняются в соответствии с "Регламентом проведения в зимнее время пуска (остановки) или испытания на герметичность сосудов" (см. Приложение М), если нет других указаний в технической документации.
Материал опорных элементов принимают по средней температуре наиболее холодной пятидневки данного района с обеспеченностью 0,92 (СП 131.13330.2012 [1]).
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
5.1.5. Элементы, привариваемые непосредственно к корпусу сосуда изнутри или снаружи (лапы, цилиндрические опоры, подкладки под фирменные пластинки, опорные кольца под тарелки и др.), следует изготовлять из материалов того же структурного класса, что и корпус, если в технической документации на сосуд нет соответствующего обоснования применения материалов разных структурных классов.
5.1.6. Углеродистую кипящую сталь не применяют в сосудах, предназначенных для работы со взрыво- и пожароопасными веществами, вредными веществами 1-го и 2-го классов опасности по ГОСТ 12.1.005, ГОСТ 12.1.007 и средами, вызывающими коррозионное растрескивание (растворы едкого калия и натрия, азотнокислого калия, натрия, аммония и кальция, этаноламина, жидкого аммиака при содержании влаги менее 0,2% и др.) или сероводородное растрескивание и расслоение.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
5.1.7. Коррозионно-стойкие стали (лист, трубы, сварочные материалы, поковки, отливки и штампованные детали) при наличии требований должны быть проверены на стойкость против межкристаллитной коррозии по ГОСТ 6032.
5.1.8. Допускается снижение нижнего температурного предела применения листового и сортового проката, труб и поковок не более чем на 20 °C (но не ниже минус 70 °C), если:
- при расчете на прочность допускаемые напряжения уменьшены не менее чем в 1,35 раза и проводится термообработка сосуда;
- при расчете на прочность допускаемые напряжения уменьшены не менее чем в 2,85 раза без проведения термообработки сосуда.
5.2.1. Содержание серы и фосфора в углеродистых и низколегированных сталях по ГОСТ 5520 должно быть не более 0,025% и 0,035% соответственно, по ГОСТ 19281 - не более 0,035% и 0,030% соответственно.
(п. 5.2.1 в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
5.2.2. Для проката по ГОСТ 5520, ГОСТ 14637, ГОСТ 19281 допускается переводить сталь из одной категории в другую при условии проведения необходимых дополнительных испытаний в соответствии с требованиями указанных стандартов.
5.2.3. Коррозионно-стойкая, жаростойкая и жаропрочная толстолистовая сталь по ГОСТ 7350 должна быть термически обработанной, травленой, с качеством поверхности по группе М2б. По указанию разработчика сосуда должны быть оговорены требования по содержанию  .
.5.2.4. Листовая сталь, за исключением сталей аустенитного класса, толщиной листа более 30 мм, предназначенная для сосудов, работающих под давлением, должна быть полистно проконтролирована на сплошность ультразвуковым или другим равноценным методом. Методы контроля должны соответствовать ГОСТ 22727, нормы контроля - 1-му классу по ГОСТ 22727.
5.2.5. Листы из двухслойных сталей, предназначенные для сосудов, работающих под давлением, следует контролировать ультразвуковым методом на сплошность сцепления слоев полистно. Нормы контроля - по 1-му классу сплошности по ГОСТ 10885.
5.3.1. При заказе труб по ГОСТ 9940 необходимо оговаривать требования по очистке от окалины и термообработке труб.
5.3.2. Трубы, закрепляемые в сосудах методом развальцовки, следует испытывать на раздачу, в остальных случаях - на загиб или сплющивание в соответствии со стандартами на трубы.
5.3.3. Допускается применять бесшовные трубы без проведения гидравлического испытания на предприятии - изготовителе труб в случае, если труба подвергается по всей поверхности контролю физическими методами (ультразвуковым или равноценным).
5.4.1. Каждая поковка из углеродистой, низколегированной и легированной сталей, предназначенная для работы под номинальным давлением более 6,3 МПа и имеющая один из габаритных размеров (диаметр) более 200 мм и/или толщину более 50 мм, должна быть проконтролирована ультразвуковым или другим равноценным методом. Поковки из аустенитных и аустенитно-ферритных высоколегированных сталей, работающие под давлением более указанного условного давления, следует подвергать неразрушающему контролю при наличии этого требования.
Контролю ультразвуковым или другим равноценным методом следует подвергать не менее 50% объема поковки.
Методика контроля и оценка качества должны соответствовать требованиям нормативных документов (НД).
5.4.2. Каждая поковка для плоских днищ, кроме поковок из высоколегированных сталей, должна быть проконтролирована ультразвуковым методом в зоне A в направлении Z (см. рисунок 4) по всей площади.
5.5.1. Стальные отливки следует применять в термообработанном состоянии с проверкой механических свойств после термической обработки.
5.5.2. Отливки из легированных и коррозионно-стойких сталей подвергают контролю макро- и микроструктуры и испытанию на межкристаллитную коррозию при наличии требований в технических условиях.
5.5.3. Каждую полую отливку, работающую при давлении свыше 0,05 МПа, подвергают гидравлическому испытанию пробным давлением, указанным в технических условиях и ГОСТ 356.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
Испытание отливок, прошедших на предприятии-изготовителе 100-процентный контроль неразрушающими методами, допускается совмещать с испытанием собранного узла или сосуда пробным давлением, установленным для узла или сосуда.
5.6.1. Требования к материалам, виды их испытаний, пределы применения, назначение и условия применения должны удовлетворять требованиям Приложения Ж.
5.6.2. Материалы шпилек и болтов следует выбирать с коэффициентом линейного расширения, близким по значению коэффициенту линейного расширения материала фланца. При этом разница в значениях коэффициентов линейного расширения не должна превышать 10%. Возможность применения материалов шпилек (болтов) и фланцев с коэффициентами линейного расширения, значения которых отличаются между собой более чем на 10%, должна быть подтверждена расчетом на прочность.
5.6.3. Для шпилек (болтов) из аустенитных сталей допускается применять гайки из сталей других структурных классов.
5.6.4. Твердость гаек должна быть ниже твердости шпилек (болтов) не менее чем на 15 HB.
5.6.5. Допускается применять крепежные детали из сталей марок 30Х, 35Х, 38ХА, 40Х, 30ХМА, 35ХМ, 25Х1МФ, 25Х2М1Ф, 20Х1М1ФТР, 20Х1М1Ф1БР, 18Х12ВМБФР, 37Х12Н8Г8МФБ для соединений при температуре минус 60 °C при условии проведения испытаний на ударную вязкость на образцах типа 11 по ГОСТ 9454. Значение ударной вязкости при температуре минус 60 °C должно быть не ниже 30 Дж/см2.
Для сварки и наплавки следует применять сварочные и наплавочные материалы в соответствии с НТД.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
6.1.1. Перед изготовлением (доизготовлением), монтажом и ремонтом следует проводить входной контроль основных и сварочных материалов и полуфабрикатов.
Во время хранения и транспортирования материалов должна быть исключена возможность повреждения материалов и обеспечена возможность сличения нанесенной маркировки с данными сопроводительной документации.
6.1.2. На листах и плитах принятых к изготовлению обечаек и днищ должна быть сохранена маркировка металла. Если лист и плиту разрезают на части, на каждую из них должна быть перенесена маркировка металла листов и плит. Маркировка должна содержать следующие данные:
- марку стали (для двухслойной стали - марки основного и коррозионно-стойкого слоев);
- номер плавки или партии;
- номер листа (для листов с полистными испытаниями и двухслойной стали);
- клеймо технического контроля.
Маркировку наносят в соответствии с 10.1.4.
Маркировка должна быть расположена на стороне листа и плиты, не соприкасающейся с рабочей средой, в углу на расстоянии 300 мм от кромок.
6.1.3. Методы разметки заготовок деталей из сталей аустенитного класса марок 12Х18Н10Т, 10Х17Н13М3Т, 08Х17Н15М3Т и др. и двухслойных сталей с коррозионно-стойким слоем из этих сталей не должны допускать повреждений рабочей поверхности деталей.
Кернение допускается только по линии реза.
6.1.4. На поверхностях обечаек, днищ и других элементах корпуса не допускаются риски, забоины, царапины, раковины и другие дефекты, если их глубина превышает минусовые предельные отклонения, предусмотренные соответствующими стандартами и техническими условиями.
6.1.5. Поверхности деталей должны быть очищены от брызг металла, полученных в результате термической (огневой) резки и сварки.
6.1.6. Заусенцы должны быть удалены, и острые кромки деталей и узлов притуплены.
ИС NORMPROD: примечание. Взамен ГОСТ 25347-82 Приказом Росстандарта от 18.02.2014 N 29-ст с 1 июля 2015 года введен в действие ГОСТ 25347-2013. |
6.1.7. Предельные отклонения размеров, если в чертежах или НД не указаны более жесткие требования, должны быть:
- для механически обрабатываемых поверхностей: отверстий H14, валов h14, остальных  - по ГОСТ 25347;
- для поверхностей без механической обработки, а также между обработанной и необработанной поверхностями - в соответствии с таблицей 3.
Таблица 3
Предельные отклонения размеров поверхностей
???????????????????????????????????????????????????????????????????????????
? Размер, мм ?Предельное отклонение по ГОСТ 25347 и ГОСТ 26179 ?
? ???????????????????????????????????????????????????
? ? отверстий ? валов ? остальных ?
???????????????????????????????????????????????????????????????????????????
? ? ? ? IT17 ?
?До 500 включ. ? H17 ? h17 ? +/- ---- ?
? ? ? ? 2 ?
???????????????????????????????????????????????????????????????????????????
? ? ? ? IT16 ?
?Св. 500 до 3150 включ. ? H16 ? h16 ? +/- ---- ?
? ? ? ? 2 ?
???????????????????????????????????????????????????????????????????????????
? ? ? ? IT15 ?
?Св. 3150 ? H15 ? h15 ? +/- ---- ?
? ? ? ? 2 ?
???????????????????????????????????????????????????????????????????????????
Оси резьбовых отверстий деталей внутренних устройств должны быть перпендикулярны к опорным поверхностям. Допуск перпендикулярности должен быть в пределах 15-й степени точности по ГОСТ 24643, если в чертежах или НД не предъявлены более жесткие требования.
6.1.8. Методы сборки элементов под сварку должны обеспечивать правильное взаимное расположение сопрягаемых элементов и свободный доступ к выполнению сварочных работ в последовательности, предусмотренной технологическим процессом.
6.2.1. Обечайки корпусов диаметром до 1000 мм следует изготовлять не более чем с двумя продольными швами.
6.2.2. После сборки и сварки обечаек корпус (без днищ) должен удовлетворять следующим требованиям:
а) отклонение по длине не более +/- 0,3% от номинальной длины, но не более +/- 50 мм;
б) отклонение от прямолинейности не более 2 мм на длине 1 м, но не более 30 мм при длине корпуса свыше 15 м.
При этом местная непрямолинейность не учитывается:
- в местах сварных швов;
- в зоне вварки штуцеров и люков в корпус;
- в зоне сопряжения разнотолщинных обечаек, выполненного с учетом допустимых смещений кромок в кольцевых швах сосудов.
6.2.3. Усиления кольцевых и продольных швов на внутренней поверхности корпуса должны быть зачищены в местах, где они мешают установке внутренних устройств, а также при наличии указаний в технической документации.
Усиления сварных швов не снимают у корпусов сосудов, изготовленных из двухслойных и коррозионно-стойких сталей; при этом у деталей внутренних устройств делают местную выемку в местах прилегания к сварному шву. В случае, когда зачистка таких внутренних швов необходима, должна быть предусмотрена технология сварки, обеспечивающая коррозионную стойкость зачищенного шва.
6.2.4. Отклонение внутреннего (наружного) диаметра корпуса сосудов допускается не более +/- 1% номинального диаметра, если в технической документации не оговорены более жесткие требования.
Относительная овальность a корпуса сосудов (за исключением аппаратов, работающих под вакуумом или наружным давлением, теплообменных кожухотрубчатых аппаратов) не должна превышать 1%.
Относительную овальность a, %, вычисляют по формулам:
- в местах, где не установлены штуцера и люки
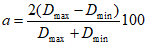 ;
- в местах установки штуцеров и люков
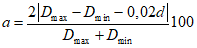 ,
где  ,
 - соответственно наибольший и наименьший внутренние диаметры корпуса, измеренные в одном поперечном сечении;
, - соответственно наибольший и наименьший внутренние диаметры корпуса, измеренные в одном поперечном сечении;d - внутренний диаметр штуцера или люка.
Значение a допускается увеличивать до 1,5% для сосудов при отношении толщины корпуса к внутреннему диаметру не более 0,01.
Значение для сосудов, работающих под вакуумом или наружным давлением, должно быть не более 0,5%.
Значение a для сосудов без давления (под налив) должно быть не более 2%.
6.2.5. Для выверки горизонтального положения базовая поверхность горизонтального сосуда должна быть указана в технической документации. На одном из днищ корпуса должны быть нанесены несмываемой краской две контрольные риски для выверки бокового положения сосуда на фундаменте.
6.2.6. Для выверки вертикального положения вверху и внизу корпуса под углом 90° должны быть предусмотрены у изолируемых вертикальных сосудов две пары приспособлений для выверки, а у неизолируемых - две пары рисок.
6.2.7. Корпусы вертикальных сосудов с фланцами, имеющими уплотнительные поверхности "шип-паз" или "выступ-впадина", для удобства установки прокладки следует выполнять так, чтобы фланцы с пазом или впадиной были нижними.
Отклонение внутреннего (наружного) диаметра в цилиндрической части отбортованных днищ и полусферического днища допускается не более +/- 1% номинального диаметра. Относительная овальность допускается не более 1%.
6.3.1.1. Отклонения размеров и формы днищ (см. рисунок 6) не должны превышать значений, указанных в таблицах 4 - 6.
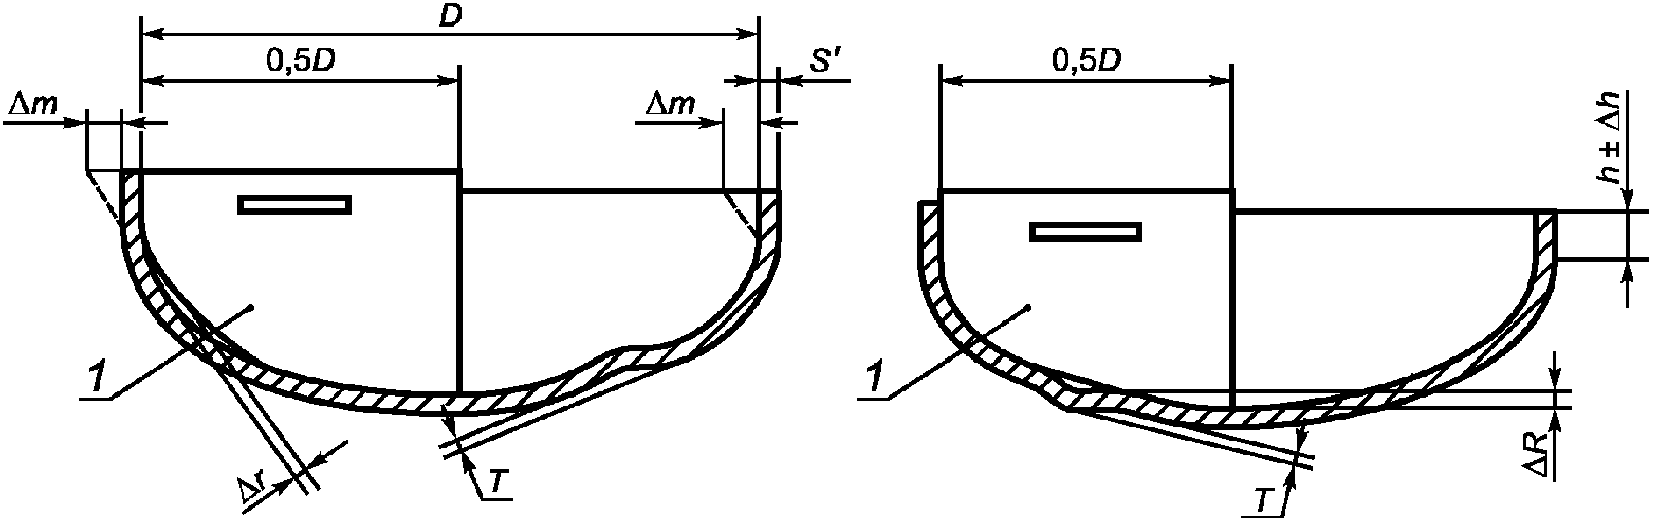
1 - шаблон
Рисунок 6. Отклонение размеров и формы эллиптического днища
Таблица 4
выпуклости (вогнутости) на эллипсоидной части днища
Диаметр днища D, мм | Предельное отклонение высоты цилиндрической части  , мм | Предельная высота отдельной вогнутости или выпуклости на эллипсоидной части T, мм |
До 720 | +/- 5 | 2 |
От 800 до 1300 | 3 | |
От 1320 и более | 4 | |
Примечания 1. Высота отдельной вогнутости или выпуклости T на эллипсоидной части днища, изготавливаемого на фланжировочном прессе, допускается до 6 мм. 2. На цилиндрической части днища не допускаются гофры высотой более 2 мм. | ||
Таблица 5
Допуски наклона цилиндрической части
Толщина днища S', мм | Допуски наклона  , мм |
До 20 | 4 |
От 22 до 25 | 5 |
От 28 до 34 | 6 |
От 36 и более | 8 |
Таблица 6
Диаметр днищ D, мм | Зазор между шаблоном и эллипсоидной поверхностью, мм | |
 |  | |
До 530 | 4 | 8 |
От 550 до 1400 | 6 | 13 |
От 1500 до 2200 | 10 | 21 |
От 2400 до 2800 | 12 | 31 |
От 3000 и более | 16 | 41 |
6.3.1.2. Для днищ, изготовляемых штамповкой, допускается утонение в зоне отбортовки до 15% исходной толщины заготовки.
6.3.1.3. Контроль формы готового днища следует проводить шаблоном длиной 0,5 внутреннего диаметра днища. Высоту цилиндрической части следует измерять линейкой по ГОСТ 427.
6.3.2.1. Высота отдельной вогнутости или выпуклости T [см. рисунок 7 а)] на поверхности днищ должна быть не более 4 мм.
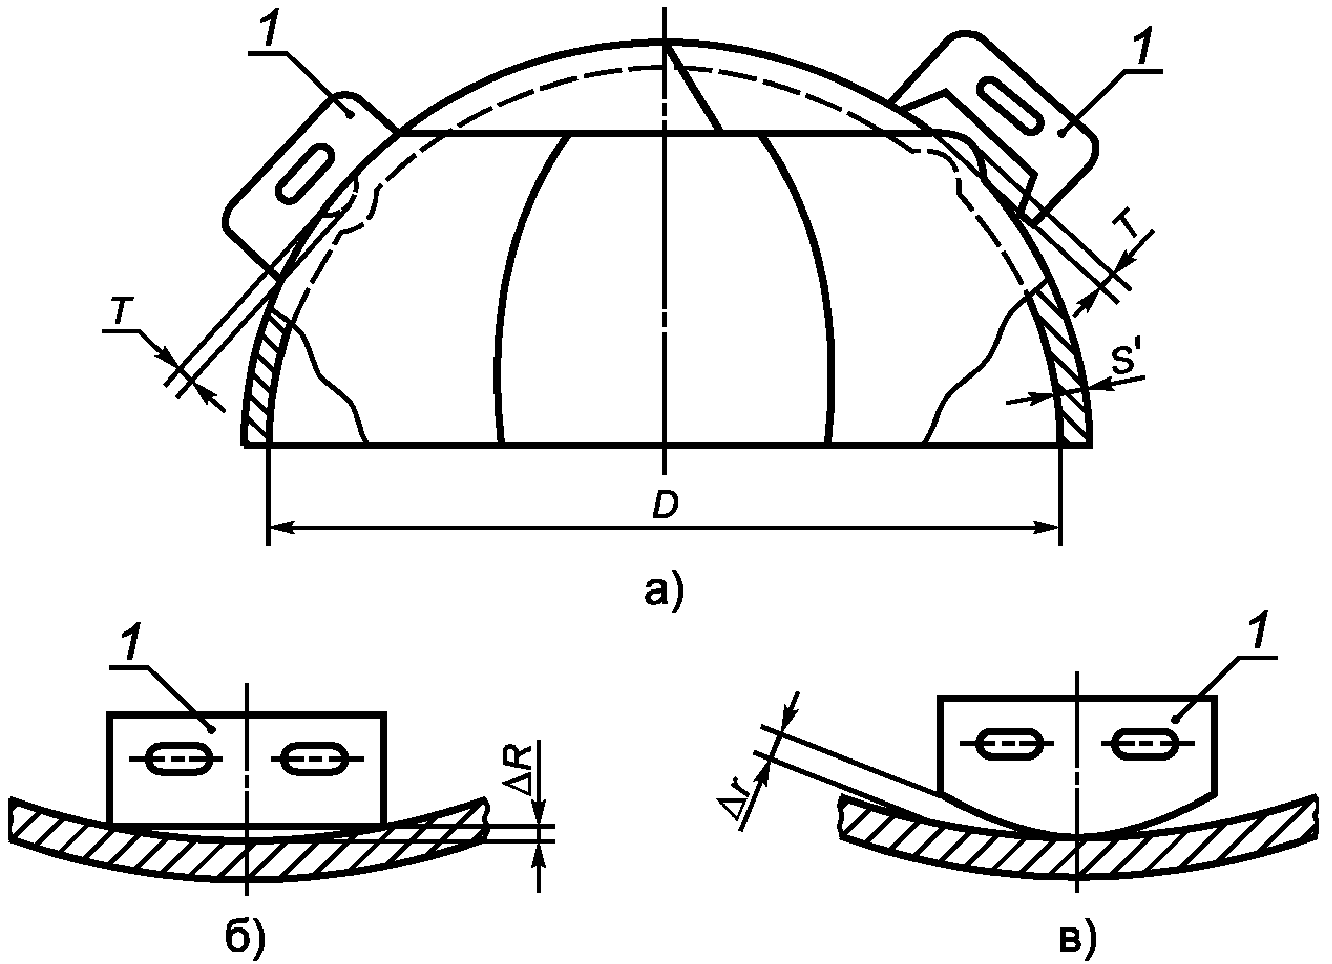
1 - шаблон
Рисунок 7. Отклонение формы полусферического днища
6.3.2.2. Зазоры  и
 между шаблоном и сферической поверхностью днища из лепестков и шарового сегмента [см. рисунки 7 б), в)] должны быть не более +/- 5 мм при внутреннем диаметре днища до 5000 мм и +/- 8 мм - при внутреннем диаметре днища более 5000 мм. Зазор
 может быть увеличен в 2 раза, если
 (S - толщина обечайки,
 - толщина днища).
и между шаблоном и сферической поверхностью днища из лепестков и шарового сегмента [см. рисунки 7 б), в)] должны быть не более +/- 5 мм при внутреннем диаметре днища до 5000 мм и +/- 8 мм - при внутреннем диаметре днища более 5000 мм. Зазор может быть увеличен в 2 раза, если (S - толщина обечайки, - толщина днища).6.3.2.3. Зазоры  и
 между шаблоном и сферической поверхностью штампованного днища должны быть не более значений, указанных в таблице 6.
и между шаблоном и сферической поверхностью штампованного днища должны быть не более значений, указанных в таблице 6.6.3.2.4. Контроль формы готового днища проводят шаблоном длиной не менее 1/6 внутреннего диаметра днища.
6.3.3.1. У конических днищ (переходов) продольные и кольцевые швы смежных поясов могут быть расположены не параллельно образующей и основанию конуса. При этом должны быть выполнены требования 6.9.7.
6.3.3.2. Утонение толщины стенки отбортовки конических днищ (переходов), изготовляемых штамповкой, должно соответствовать требованию 6.3.1.2.
6.3.3.3. Отклонения высоты цилиндрической части днища допускаются не более плюс 10 и минус 5 мм.
6.3.4.1. Отклонение от плоскостности для плоских днищ по ГОСТ 12622 и ГОСТ 12623 не должно превышать требований по отклонению от плоскостности на лист по ГОСТ 19903 и ГОСТ 10885.
6.3.4.2. Отклонение от плоскостности для плоских днищ, работающих под давлением, после приварки их к обечайке не должно превышать 0,01 внутреннего диаметра сосуда, но не более 20 мм при условии, что в технической документации не указаны более жесткие требования.
6.4.1. Технические требования к фланцам сосудов - по ГОСТ 28759.5 и арматуры - по ГОСТ 12816, ГОСТ Р 54432.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
Фланцы с гладкой уплотнительной поверхностью не допускается применять в сосудах 1-й и 2-й групп, за исключением тех случаев, когда во фланцах использованы спирально навитые прокладки с двумя ограничительными кольцами. Это ограничение не распространяется на фланцы эмалированных и гуммированных сосудов.
Также допускается использовать прокладки других типов, отвечающие следующим критериям:
- конструкция прокладки должна обеспечивать автоматическое центрирование при сборке фланцевого соединения и предотвращать возможность выдавливания прокладки в плоскости привалочной поверхности;
- прокладка должна обеспечивать герметичность фланцевого соединения в рабочих условиях с учетом температуры и состава среды.
(абзацы введены Изменением N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
При выборе материала прокладок следует учитывать условия эксплуатации сосуда. Сведения о прокладках следует указывать в технической документации на сосуд.
6.4.2. Приварные встык фланцы следует изготовлять из поковок, штампованных заготовок (деталей) или бандажных заготовок.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
Приварные встык фланцы допускается изготовлять вальцовкой заготовки по плоскости листа (см. рисунок 8) для сосудов, работающих под давлением, не более номинального давления 2,5 МПа при соблюдении следующих условий:
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
- поверхность исходной заготовки параллельна оси обработанного фланца;
- сварные швы, соединяющие части вальцованной заготовки, должны быть стыковыми и проконтролированы радиографическим или ультразвуковым методом в объеме 100%;
- заготовки из углеродистых и низколегированных сталей подлежат термообработке по 6.11.1. При этом в качестве толщины принимают меньшее из двух значений: b или  . Здесь b - толщина тарелки фланца;
 и D - наружный и внутренний диаметры фланца соответственно;
. Здесь b - толщина тарелки фланца; и D - наружный и внутренний диаметры фланца соответственно;- наружная поверхность втулки фланца подлежит контролю магнитопорошковой или цветной дефектоскопией.
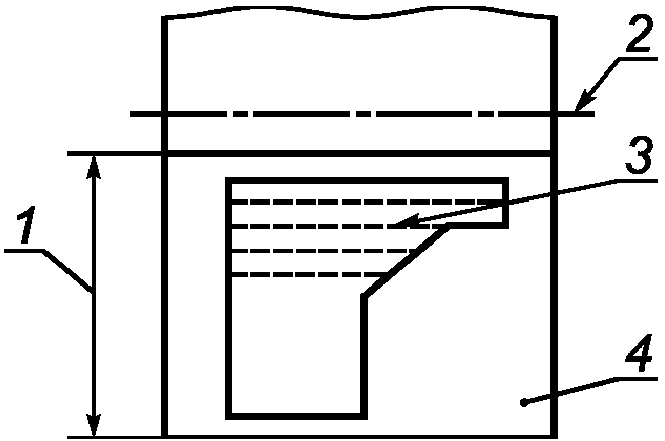
1 - толщина листа; 2 - ось фланца; 3 - волокно; 4 - лист
по плоскости листа
Приварные встык фланцы допускается изготовлять точением из сортового проката.
Плоские приварные фланцы допускается изготавливать из листового проката.
6.4.3. Плоские фланцы допускается изготовлять сварными из частей при условии выполнения сварных швов с полным проваром по всему сечению фланца, а также выполнения требований 6.11.1, перечисление а).
Качество радиальных сварных швов должно быть проверено радиографическим или ультразвуковым методом в объеме 100%.
6.4.4. Корпусные фланцы сосудов из двухслойной стали следует изготовлять из стали основного слоя двухслойной стали или из стали этого же класса с защитой уплотнительной и внутренней поверхностей фланца от коррозии наплавкой или облицовкой из коррозионно-стойкой стали.
6.4.5. Для контроля герметичности сварных соединений облицовки фланцев необходимо предусматривать контрольные отверстия под резьбу М10 по ГОСТ 8724.
6.4.6. Длина шпилек (болтов) должна обеспечивать превышение резьбовой части над гайкой не менее чем на 1,5 шага резьбы.
- из двухслойной стали той же марки или того же класса;
- с коррозионно-стойкой наплавкой внутренней поверхности патрубка;
- с применением облицовочных гильз.
Толщина наплавленного слоя после механической обработки должна быть не менее 3 мм и не менее 6 мм при наличии требований по межкристаллитной коррозии и указана в технической документации. Толщина облицовки должна быть не менее 3 мм.
Штуцера сосудов из двухслойной стали с основным слоем из углеродистой или марганцево-кремнистой стали и плакирующим слоем из хромистой коррозионно-стойкой стали или хромоникелевой аустенитной стали допускается изготовлять из хромоникелевой аустенитной стали при номинальном диаметре штуцера не более 100 мм, расчетной температуре не более 400 °C. Допускается использование штуцеров с номинальным диаметром не более 100 мм, расчетной температурой более 400 °C при условии подтверждения статической и малоцикловой прочности узлов врезки расчетом с учетом стесненности температурных деформаций в соответствии с пунктом 8.10 ГОСТ Р 52857.1 и ГОСТ Р 52857.6.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
6.5.2. Торцы штуцеров сосудов и люков из двухслойной стали и швы приварки их к корпусу должны быть защищены от корродирующего действия среды наплавкой или накладкой.
Толщина наплавленного слоя должна быть не менее указанной в 6.5.1. Толщина накладок должна быть не менее 3 мм.
6.5.3. При установке штуцеров и люков:
- позиционное отклонение (в радиусном измерении) осей штуцеров и люков допускается не более +/- 10 мм;
- отклонения диаметров отверстий под штуцера и люки должны быть в пределах зазоров, допускаемых для сварных соединений по конструкторской документации;
- оси отверстий для болтов и шпилек фланцев не должны совпадать с главными осями сосудов и должны быть расположены симметрично относительно этих осей, при этом отклонение от симметричности допускается не более +/- 5°;
- отклонение по высоте (вылету) штуцеров допускается не более +/- 5 мм.
6.5.4. Для контроля на герметичность при наличии облицовочной гильзы необходимо предусмотреть контрольное отверстие с резьбой М10 по ГОСТ 8724.
6.5.5. При приварке к корпусу сосуда бобышек, патрубков, штуцеров и люков, укрепляющих колец расстояние N между краем шва корпуса и краем шва приварки детали (см. рисунок 9) принимают в соответствии с требованиями 6.9.6.
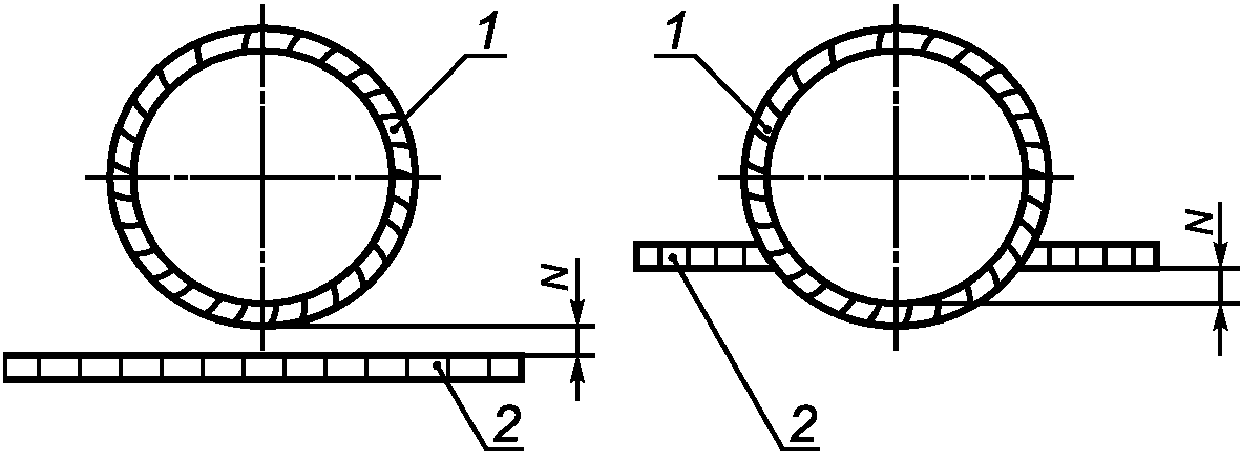
1 - шов приварки патрубка или укрепляющего кольца;
2 - шов корпуса
Рисунок 9. Схема определения расстояния между краем
шва корпуса и краем шва приварки детали
Расстояние между швами не регламентируется:
- при приварке бобышек к патрубкам штуцеров;
- в случае осесимметричного расположения привариваемой детали на сварном шве корпуса.
6.5.6. Укрепляющие кольца допускается изготовлять из частей, но не более чем из четырех. При этом сварные швы следует выполнять с проваром на полную толщину кольца.
В каждом укрепляющем кольце или каждой его части, если сварку частей проводят после установки их на сосуд, должно быть не менее одного контрольного отверстия с резьбой М10 по ГОСТ 8724. Контрольное отверстие следует располагать в нижней части кольца или полукольца по отношению к сосуду, устанавливаемому в эксплуатационное положение, и оно должно быть открытым.
6.5.7. Укрепляющие кольца должны прилегать к поверхности укрепляемого элемента. Зазор допускается не более 3 мм. Зазор контролируют щупом по наружному диаметру укрепляющего кольца.
6.6.1. При изготовлении гнутых змеевиков следует соблюдать следующие условия:
а) расстояние между сварными стыками в змеевиках спирального, винтового и других типов должно быть не менее 4 м. Длина замыкающей трубы с каждого конца должна быть не менее 500 мм, за исключением случая приварки к замыкающей трубе патрубка, штуцера или отвода.
При горячей гибке труб с наполнителем допускается не более одного сварного стыка на каждом витке при условии, что расстояние между сварными стыками не менее 2 м;
б) в змеевиках с приварными двойниками (двойные колена) на прямых участках труб длиной не менее 2 м допускается один сварной стык, исключая швы приварки двойников.
Примечание. При горячей гибке вручную труб с наполнителем для змеевиков с диаметром витка не более 1,3 м допускается не более двух стыков на каждом витке. Для змеевиков с диаметром витка более 1,3 м количество стыков не нормируется, но при этом расстояние между стыками должно быть не менее 2 м.
6.6.2. Для сварки стыков труб допускается применять все виды сварки, за исключением газовой сварки, при соблюдении требований 6.9 - 6.11.
6.6.3. Применение газовой сварки допускается только для труб номинальным диаметром до 80 мм с толщиной стенки не более 4 мм.
6.6.4. Грат снаружи и внутри трубы после контактной сварки следует удалять методом, принятым на предприятии-изготовителе.
Концы труб, подлежащие контактной сварке, должны быть очищены снаружи и внутри от грязи, масла, заусенцев. При этом не допускается исправление дефектов, дефектные стыки должны быть вырезаны. В местах вырезки допускается вставка отрезка трубы длиной не менее 200 мм.
6.6.5. На каждый крайний сварной стык, независимо от способа сварки, наносят клеймо, позволяющее установить фамилию сварщика, выполнявшего эту работу.
Место клеймения следует располагать на основном металле на расстоянии не более 100 мм от стыка.
6.6.6. Отклонение от перпендикулярности торца труб наружным диаметром не более 100 мм относительно оси трубы не должно превышать:
- 0,4 мм при контактной сварке;
- 0,6 мм при газовой и электродуговой сварках.
Отклонение от перпендикулярности торца труб наружным диаметром более 100 мм должно соответствовать нормам, принятым на предприятии-изготовителе.
6.6.7. Холодная раздача концов труб из углеродистой стали при их подгонке допускается для труб наружным диаметром не более 83 мм и толщиной стенки не более 6 мм на не более чем на 3% внутреннего диаметра трубы.
6.6.8. Отклонение от крутости в местах гиба труб и сужения внутреннего диаметра в зоне сварных швов не должно превышать 10% наружного диаметра труб. Отклонение от круглости следует проверять для труб диаметром не более 60 мм при радиусе гиба менее четырех диаметров пропусканием контрольного шара, а для остальных труб - измерением наружного диаметра.
Диаметр контрольного шара должен быть равен:
- 0,9d - для труб без гибов, за исключением труб с подкладными остающимися кольцами (d - фактический наименьший внутренний диаметр труб);
- 0,8d - для гнутых сварных труб, за исключением гнутых труб в горячем состоянии или с приварными коленами;
- 0,86d - для гнутых в горячем состоянии труб;
- 0,75d - для гнутых труб с приварными коленами.
Отклонение от номинального размера диаметра контрольного шара не должно превышать 1,5 мм.
6.6.9. Смещение кромок B стыкуемых труб (см. рисунок 10) в стыковых соединениях определяют шаблоном и щупом, и оно не должно превышать значений, указанных в таблице 7.
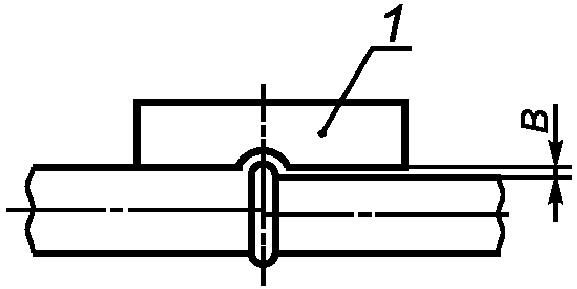
1 - шаблон
Рисунок 10. Схема определения смещения кромок
стыкуемых труб
Таблица 7
Номинальная толщина стенки трубы S, мм | Смещение кромок B, мм |
До 3 включ. | 0,2S |
Св. 3 до 6 включ. | 0,1S + 0,3 |
Св. 6 до 10 включ. | 0,15S |
Св. 10 до 20 включ. | 0,05S + 1,0 |
Св. 20 | 0,1S, но не более 3 мм |
6.6.10. Отклонение от прямолинейности  оси трубы на расстоянии 200 мм от оси шва (см. рисунок 11) определяют шаблоном и щупом, и оно не должно превышать значений, указанных в таблице 8.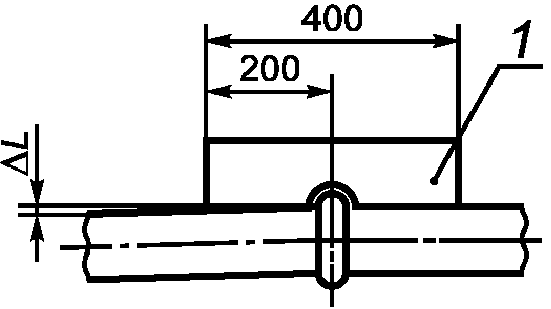
1 - шаблон
Рисунок 11. Схема определения отклонения
от прямолинейности оси трубы
Таблица 8
Номинальная толщина стенки трубы S, мм |  , мм |
До 3 включ. | 0,2S + 1,0 |
Св. 3 до 6 включ. | 0,1S + 1,3 |
Св. 6 до 10 включ. | 0,15S + 1,0 |
Св. 10 до 20 включ. | 0,05S + 2,0 |
Св. 20 | 0,1S + 1,0, но не более 4 мм |
6.6.11. При изготовлении гнутых змеевиков [см. рисунки 12 а), в)] предельные отклонения размеров должны быть следующие:
+/- 6 мм - для L;
+/- 5 мм - для  и
 ;
и ;+/- 4 мм - для  ;
;+/- 10 мм - для D.
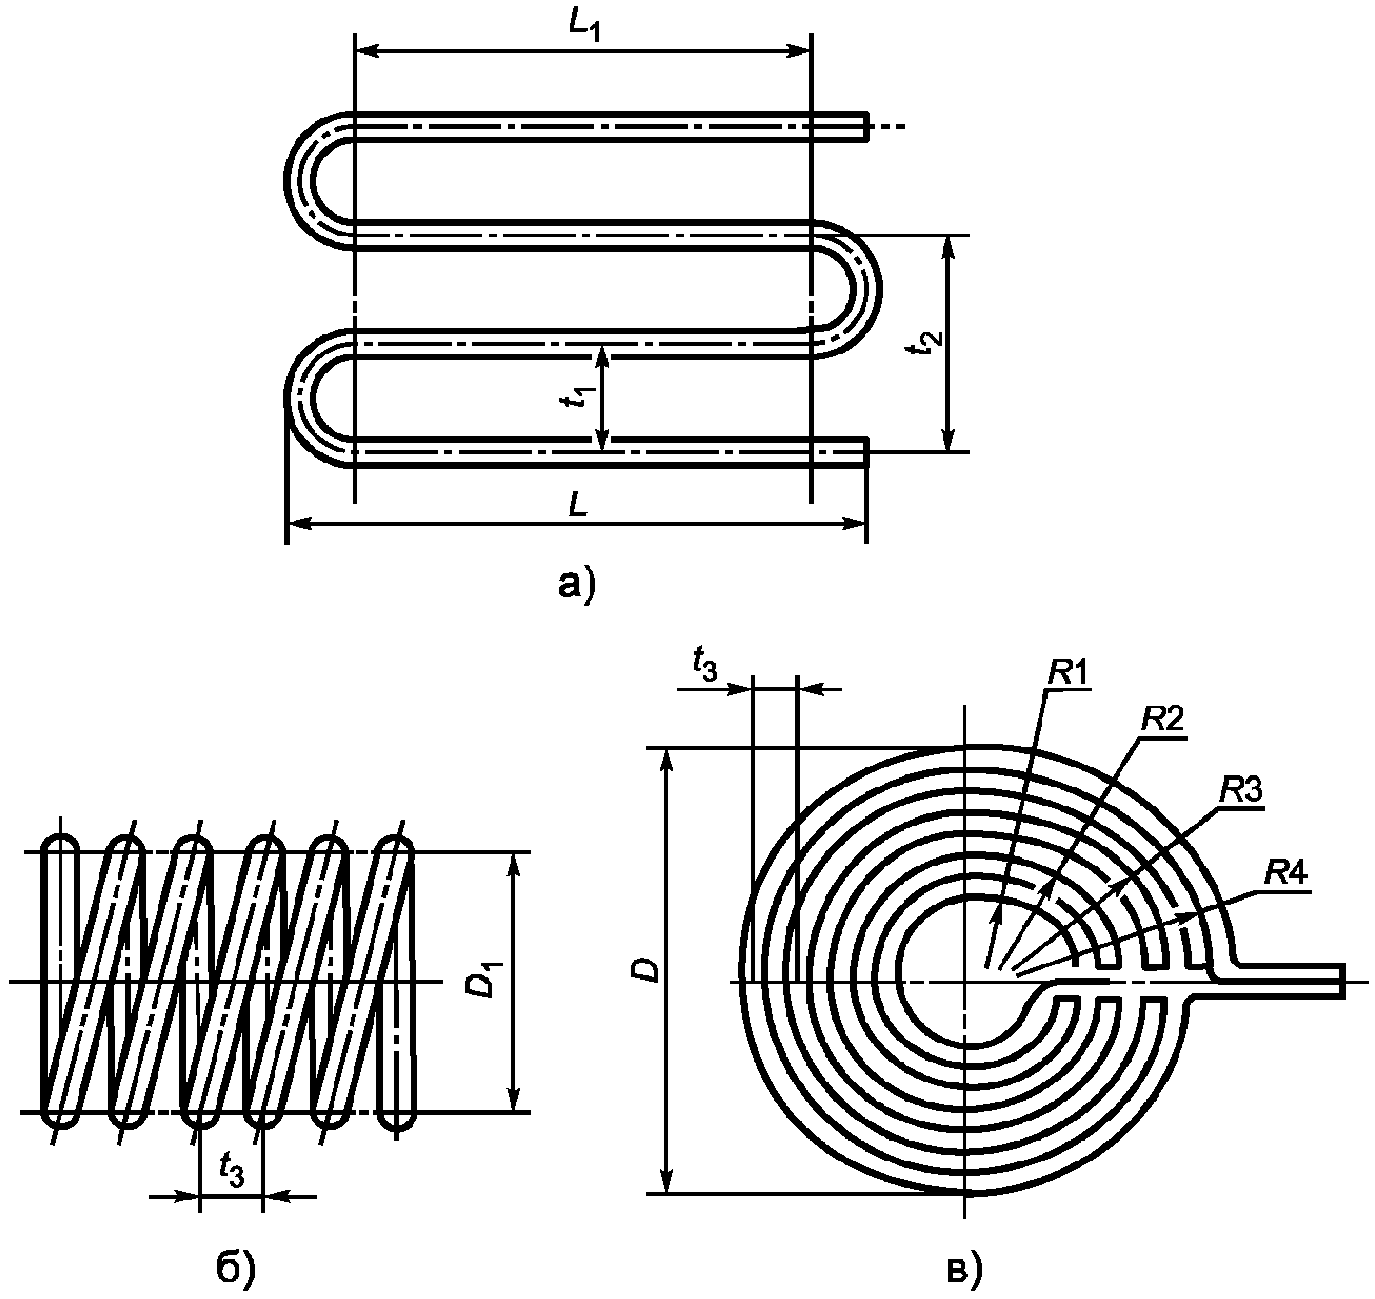
Предельные отклонения радиусов  ,
 ,
 ,
 , диаметра
 , шага
 [см. рисунки 12 б), в)] и излома оси в швах приварки выводов устанавливают по чертежам предприятия-изготовителя.
, , , , диаметра , шага [см. рисунки 12 б), в)] и излома оси в швах приварки выводов устанавливают по чертежам предприятия-изготовителя.Примечание. Допускается отклонение размеров L и  (если эти размеры более 6 м) увеличивать на 1 мм на каждый 1 м длины, но не более чем на 10 мм на всю длину.
Объем контроля сварных швов радиографическим или ультразвуковым методом должен быть не менее 3% (но не менее двух стыков), выполненных каждым сварщиком (по всей длине соединения).
6.6.13. Змеевики следует подвергать до установки в сосуд гидравлическому испытанию пробным давлением, указанным в чертежах предприятия-изготовителя. При испытании не должно быть признаков течи и потения.
6.7.1. Отводы должны удовлетворять требованиям ГОСТ 17375, ГОСТ 17380 и чертежам предприятия-изготовителя.
6.7.2. Отводы следует изготовлять с углами гиба 45°, 60°, 90° и 180°.
Отводы, гнутые из труб под углом 180°, допускается изготовлять сварными из двух отводов под углом 90°.
Изменение угла гиба допускается по соглашению с заказчиком.
6.7.3. Крутоизогнутые отводы допускается изготовлять из труб и листового проката. При изготовлении секторных отводов угол между поперечными сечениями секторов не должен превышать 30°. Расстояние между соседними сварными швами по внутренней стороне отвода должно обеспечивать доступность контроля согласно разделу 8 этих швов с обеих сторон по наружной поверхности.
Применение секторных отводов в сосудах 1-й и 2-й групп не допускается для  .
.(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
6.7.4. Предельные отклонения размеров и допуск плоскостности торцов  отводов и гнутых труб не должны превышать значений, указанных в таблице 9.
Таблица 9
Предельные отклонения размеров и допуск плоскостности
торцов отводов и гнутых труб
Толщина отводов или гнутых труб S, мм | Предельные отклонения, мм | Допуск плоскостности  , мм | |
внутреннего диаметра | толщины стенки | ||
От 2,5 до 3,0 включ. | +/- 0,5 | +/- 0,125S | +/- 0,5 |
От 3,5 до 4,5 включ. | +/- 1,0 | +/- 1,0 | |
От 5,0 до 6,0 включ. | +/- 1,5 | +/- 0,125S | +/- 1,5 |
От 7,0 до 8,0 включ. | +/- 2,0 | ||
От 9,0 до 15,0 включ. | +/- 2,5 | ||
От 16,0 и более | +/- 3,0 | ||
Предельные отклонения размеров  ,
 ,
 отводов (см. рисунок 13) не должны превышать значений, указанных в таблице 10.
, , отводов (см. рисунок 13) не должны превышать значений, указанных в таблице 10.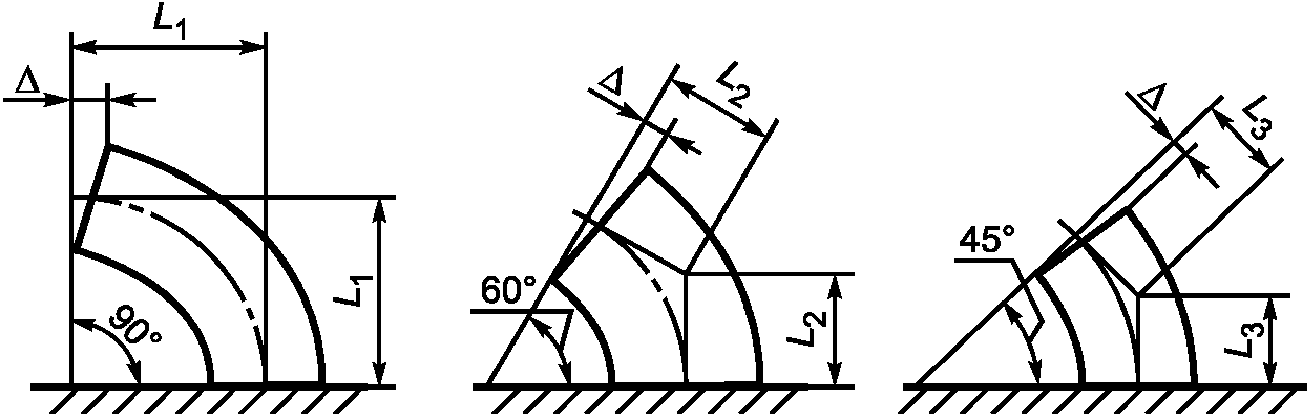
Рисунок 13. Схема определения размеров  ,
 ,

, , отводов в зависимости от угла изгиба
Таблица 10
 ,
 ,
 отводов
???????????????????????????????????????????????????????????????????????????
?Номинальный диаметр отводов,? Предельные отклонения размеров L , L , L , ?
? мм ? 1 2 3 ?
? ? мм ?
???????????????????????????????????????????????????????????????????????????
?До 125 включ. ? +/- 2,0 ?
???????????????????????????????????????????????????????????????????????????
?Св. 125 до 200 включ. ? +/- 3,0 ?
???????????????????????????????????????????????????????????????????????????
?Св. 200 до 350 включ. ? +/- 4,0 ?
???????????????????????????????????????????????????????????????????????????
?Св. 350 до 500 включ. ? +/- 5,0 ?
???????????????????????????????????????????????????????????????????????????
?Св. 500 ? +/- 6,0 ?
???????????????????????????????????????????????????????????????????????????
6.8.1. Сварку корпусов сосудов 1-й, 2-й, 3-й и 4-й групп, а также сварку их внутренних и наружных деталей должны проводить аттестованные сварщики, имеющие удостоверение установленной формы.
(п. 6.8.1 в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
6.8.2. Сосуды в зависимости от конструкции и размеров могут быть изготовлены с применением всех аттестованных видов промышленной сварки, за исключением газовой сварки. Применение газовой сварки допускается только для труб и змеевиков диаметром до 80 мм и толщиной стенки не более 4 мм. Применяемая технология сварки должна быть аттестована в соответствии с НД.
6.8.3. Сварку и наплавку сосудов (сборочных единиц, деталей) следует проводить в соответствии с требованиями технических условий на изготовление или технологической документации.
Технологическая документация должна содержать указания:
- по технологии сварки и наплавки материалов, принятой для изготовления сосудов (сборочных единиц, деталей);
- видам и объему контроля;
- предварительному и сопутствующему подогреву;
- термической обработке.
6.8.4. Все сварочные работы при изготовлении сосудов (сборочных единиц и деталей) следует проводить при положительных температурах в закрытых отапливаемых помещениях.
При выполнении сварочных работ на открытой площадке сварщик и место сварки должны быть защищены от непосредственного воздействия дождя, ветра и снега. Температура окружающего воздуха должна быть не ниже указанной в таблице 11.
Таблица 11
Температура окружающего воздуха при сварке сосудов
Материал | Температура окружающего воздуха при сварке металла толщиной | |
не более 16 мм | более 16 мм | |
Углеродистая сталь с содержанием углерода менее 0,24%, низколегированные марганцовистые и марганцево- кремнистые стали и основной слой из этих сталей в двухслойной стали | Ниже 0 °C до минус 20 °C сварка без подогрева. При температуре ниже минус 20 °C сварка с подогревом до 100 °C - 200 °C | Ниже 0 °C до минус 20 °C <*> сварка с подогревом до 100 °C - 200 °C |
Углеродистая сталь с содержанием углерода от 0,24% до 0,28% | Ниже 0 °C до минус 10 °C <*> сварка без подогрева | Ниже 0 °C до минус 10 °C <*> сварка с подогревом до 100 °C - 200 °C |
Низколегированные хромомолибденовые стали (марок 12МХ, 12ХМ, 15ХМ, 10Х2М1А-А, 10Х2ГНМ, 20Х2МА, 15Х2МФА) и основной слой из этих сталей в двухслойной стали | Ниже 0 °C до минус 10 °C <*> сварка с подогревом до 250 °C - 350 °C | |
Стали марок 15Х5, 15Х5М, 15Х5ВФ, Х8, Х9М, 12Х8ВФ и т.д. | Не ниже 0 °C | |
Высоколегированные, хромоникельмолибденовые и хромоникелевые стали аустенитного класса и коррозионно-стойкого слоя из этих сталей в двухслойной стали | Ниже 0 °C до минус 20 °C <*> сварка без подогрева | |
6.8.5. Форма подготовки кромок должна соответствовать требованиям технической документации или проекта.
Кромки подготовленных под сварку элементов сосудов должны быть зачищены на ширину не менее 20 мм, а для электрошлаковой сварки - на ширину не менее 50 мм. Кромки не должны иметь следов ржавчины, окалины, масла и прочих загрязнений. Кромки должны проходить визуальный осмотр для выявления пороков металла. Не допускаются расслоения, закаты, трещины, а для двухслойной стали - также и отслоения коррозионно-стойкого слоя.
При толщине листового проката более 36 мм зону, прилегающую к кромкам, дополнительно следует контролировать ультразвуковым методом на ширине не менее 50 мм.
Размеры дефектов не должны превышать допустимых размеров для сварных соединений соответствующих групп сосудов и аппаратов в соответствии с разделом 6.10 настоящего стандарта.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
В случае обнаружения недопустимых дефектов исправления проводят в соответствии с инструкцией на исправление методом дуговой сварки строчечных дефектов, выявляемых в процессе изготовления толстостенной нефтехимической аппаратуры.
6.8.6. Все сварные швы подлежат клеймению, позволяющему установить сварщика, выполнявшего эти швы.
Клеймо наносят на расстоянии 20 - 50 мм от кромки сварного шва с наружной стороны. Если шов с наружной и внутренней сторон заваривается разными сварщиками, клейма ставят только с наружной стороны через дробь: в числителе - клеймо сварщика с наружной стороны шва, в знаменателе - клеймо сварщика с внутренней стороны. Если сварные соединения сосуда выполнены одним сварщиком, то допускается клеймо ставить около таблички или на другом открытом участке.
У продольных швов клеймо должно быть расположено в начале и в конце шва на расстоянии 100 мм от кольцевого шва. На обечайке с продольным швом длиной менее 400 мм допускается ставить одно клеймо. Для кольцевого шва клеймо следует выбивать в месте пересечения кольцевого шва с продольным и далее через каждые 2 м, но при этом должно быть не менее двух клейм на каждом шве. На кольцевой шов сосуда диаметром не более 700 мм допускается ставить одно клеймо.
При толщине стенки менее 4 мм вместо клеймения сварных швов допускается прилагать к паспорту сосуда схему расположения сварных швов с указанием фамилий сварщиков и их подписью.
6.9.1. При сварке обечаек и труб, приварке днищ к обечайкам следует применять стыковые швы с полным проплавлением.
Допускается применять угловые и тавровые швы при приварке штуцеров, люков, труб, трубных решеток, плоских днищ и фланцев.
Допускается применять нахлесточные сварные швы для приварки укрепляющих колец и опорных элементов.
Не допускается применение угловых и тавровых швов для приварки штуцеров, люков, бобышек и других деталей к корпусу с неполным проплавлением (конструктивным зазором):
- в сосудах 1-й, 2-й, 3-й групп при диаметре отверстия более 120 мм, в сосудах 4-й группы при диаметре отверстия более 275 мм;
- в сосудах 1-й, 2-й, 3-й и 4-й групп из низколегированных марганцовистых и марганцево-кремнистых сталей с температурой стенки ниже минус 30 °C без термообработки и ниже минус 40 °C - с термообработкой;
- в сосудах всех групп, предназначенных для работы в средах, вызывающих коррозионное растрескивание, независимо от диаметра патрубка, за исключением случаев, когда предусмотрена засверловка отверстия в зонах конструктивного зазора.
Не допускается применение конструктивного зазора в соединениях фланцев с патрубками сосудов, работающих под давлением более 2,5 МПа и/или при температуре более 300 °C или ниже минус 40 °C, и фланцев с обечайками и днищами сосудов, работающих под давлением более 1,6 МПа и/или при температуре более 300 °C или ниже минус 40 °C. Не допускается конструктивный зазор в этих сварных соединениях независимо от рабочих параметров в сосудах, предназначенных для работы в средах, вызывающих коррозионное растрескивание.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
6.9.2. Форма и расположение сварных швов сосудов должны обеспечивать возможность их визуального измерительного контроля и контроля неразрушающим методом (ультразвуковым, радиографическим и др.) в требуемом объеме, а также устранения в них дефектов.
Допускается в сосудах 1-й, 2-й, 3-й и 4-й групп не более одного стыкового шва, в сосудах 5-й группы - не более четырех стыковых швов, в теплообменниках - не более двух стыковых швов, доступных для визуального и измерительного контроля при изготовлении только с одной стороны.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
6.9.3. Продольные сварные швы горизонтально устанавливаемых сосудов должны быть расположены вне центрального угла 140° нижней части корпуса, если нижняя часть недоступна для визуального осмотра, о чем должно быть указано в проекте.
6.9.4. Места пересечения сварных швов сосудов не должны перекрываться опорами, накладками и другими элементами.
Местное перекрытие кольцевых сварных швов седловыми опорами горизонтальных аппаратов, подвесными опорами вертикальных аппаратов, накладками, подкладными листами и другими элементами допускается на общей длине не более  при условии, что перекрываемые участки швов по всей длине проконтролированы радиографическим или ультразвуковым методом.
Перекрытие продольных швов круговыми опорами горизонтальных аппаратов с углом охвата 360° допускается при условии 100% контроля радиографическим или ультразвуковым методом перекрываемых участков швов.
6.9.5. Расстояние между продольным швом корпуса горизонтального сосуда и швом приварки опоры должно приниматься:
- не менее  - для нетермообработанного сосуда (D - внутренний диаметр сосуда, S - толщина обечайки);
- в соответствии с требованием 6.9.6 - для термообработанного сосуда.
6.9.6. Расстояние между краем шва приварки внутренних и внешних устройств и деталей и краем ближайшего шва корпуса должно быть не менее толщины стенки корпуса, но не менее 20 мм. Для сосудов из углеродистых и низколегированных сталей, подвергаемых после сварки термообработке, расстояние между краем шва приварки деталей и краем ближайшего шва корпуса должно быть не менее 20 мм независимо от толщины стенки корпуса.
Допускается пересечение стыковых швов корпуса угловыми швами приварки внутренних и внешних устройств (опорных элементов, тарелок, рубашек, перегородок и т.п.) при условии контроля перекрываемого участка шва корпуса радиографическим или ультразвуковым методом.
При приварке колец жесткости к обечайке общая длина сварного шва с каждой стороны кольца должна быть не менее половины длины окружности.
Для сосудов из двухслойных сталей с основным металлом из хромомолибденовой и хромомолибденованадиевой сталей допускается приварка к плакирующему слою корпусов и днищ внутренних устройств, не нагруженных давлением, без удаления плакирующего слоя в местах наложения угловых швов, если толщина привариваемого элемента не превышает 16 мм. При этом приварка производится двусторонним швом. Возможность приварки к плакирующему слою элементов толщиной более 16 мм, либо приварки элементов толщиной, равной или менее 16 мм односторонним швом, должна быть согласована с автором технической документации.
(абзац введен Изменением N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
6.9.7. Продольные швы смежных обечаек и швы днищ в сосудах 1-й, 2-й, 3-й и 4-й групп должны быть смещены относительно друг друга на значение трехкратной толщины наиболее толстого элемента, но не менее чем на 100 мм между осями швов.
Допускается не смещать или смещать на меньшее значение указанные швы относительно друг друга:
- в сосудах, работающих под давлением не более 1,6 МПа и при температуре не более 400 °C, толщиной стенки не более 30 мм при условии, что эти швы выполняют автоматической или электрошлаковой сваркой, а места пересечения швов контролируют радиографическим или ультразвуковым методом в объеме 100%;
- в сосудах 5-й группы независимо от способа сварки.
6.9.8. При сварке стыковых сварных соединений элементов разной толщины необходимо предусмотреть плавный переход от одного элемента к другому постепенным утонением более толстого элемента. Угол скоса  элементов разной толщины [см. рисунки 14 а), б), в), г), е)] должен быть не более 20°. Сварку патрубков разной толщины допускается выполнять в соответствии с рисунками 14 д), е). При этом расстояние l должно быть не менее толщины S, но не менее 20 мм, а радиус
 .
элементов разной толщины [см. рисунки 14 а), б), в), г), е)] должен быть не более 20°. Сварку патрубков разной толщины допускается выполнять в соответствии с рисунками 14 д), е). При этом расстояние l должно быть не менее толщины S, но не менее 20 мм, а радиус .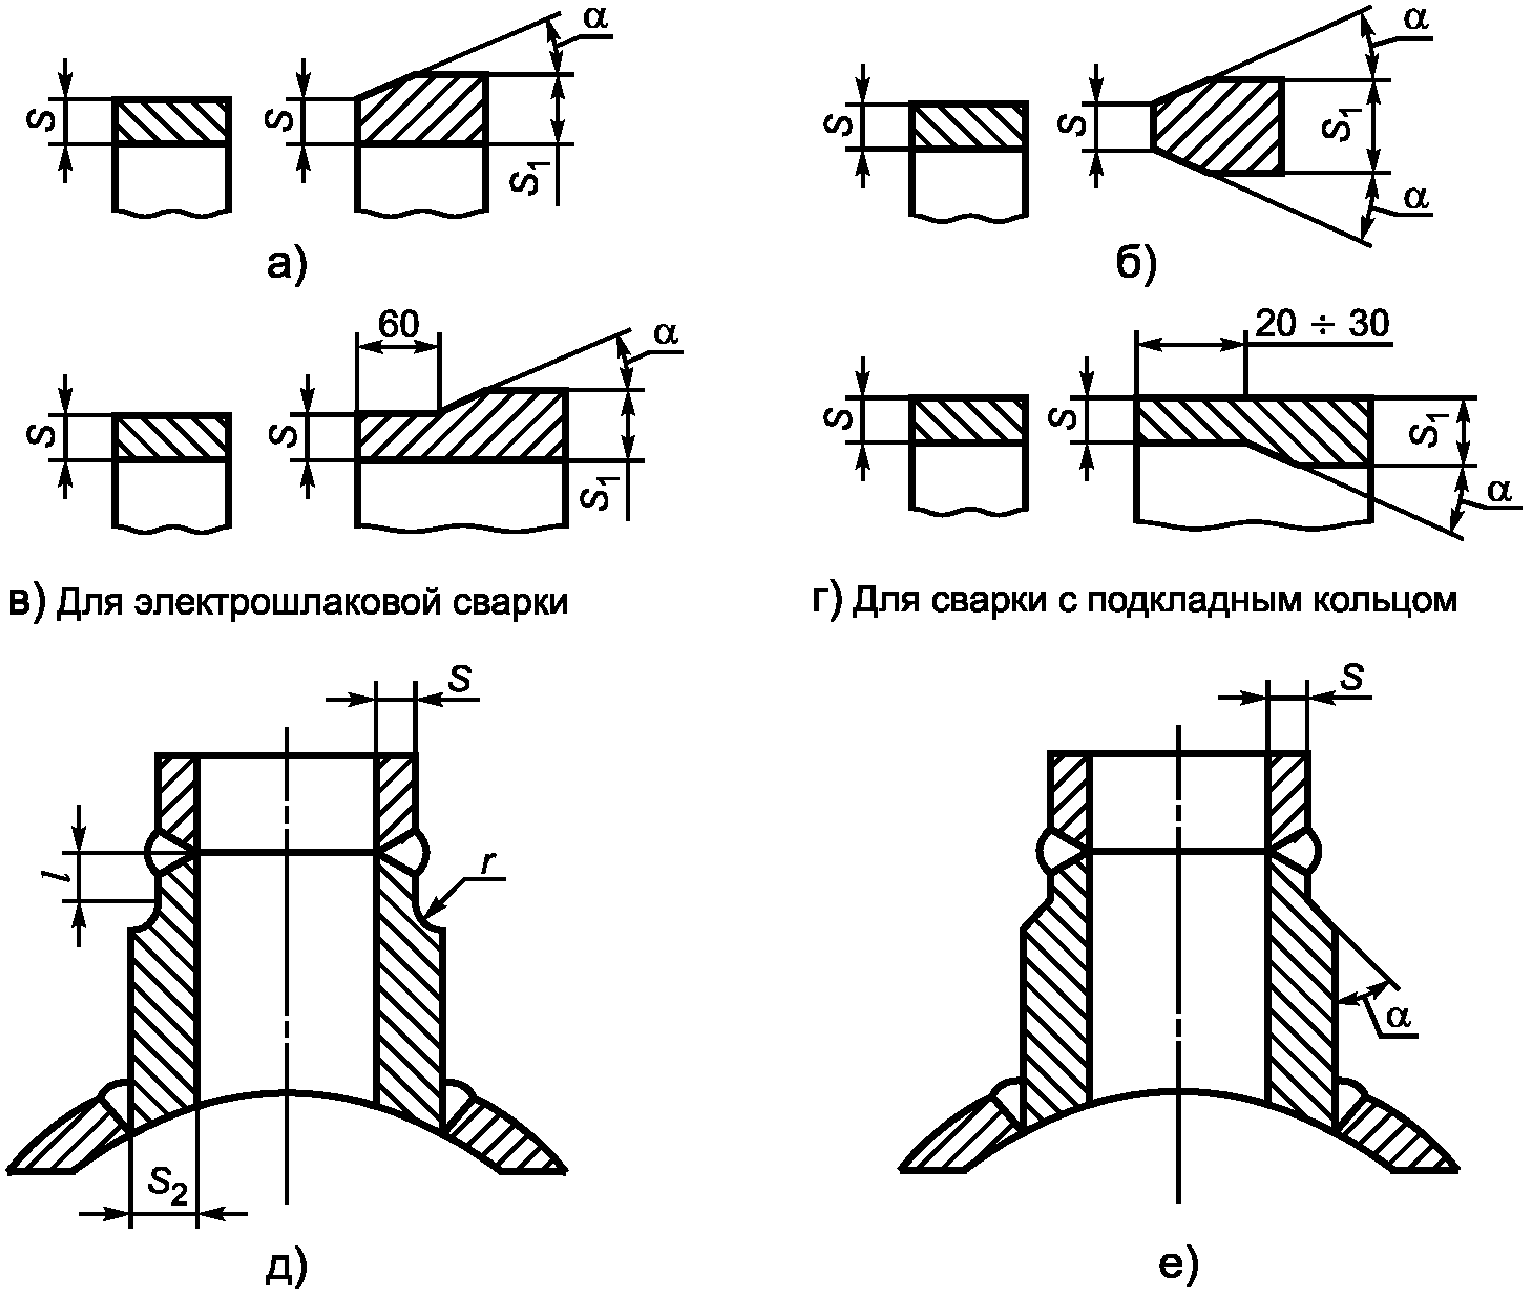
Допускается выполнять сварку стыковых швов без предварительного утонения более толстого элемента, если разность в толщинах соединяемых элементов не превышает 30% толщины более тонкого элемента; при этом форма шва должна обеспечивать плавный переход от толстого элемента к тонкому. В сосудах, выполняемых из двухслойной стали, скос осуществляется со стороны основного слоя.
6.9.9. Смещение кромок B листов (см. рисунок 15), измеряемое по срединной поверхности, в стыковых соединениях, определяющих прочность сосуда, не должно превышать B = 0,1S, но не более 3 мм (S - наименьшая толщина свариваемых листов).
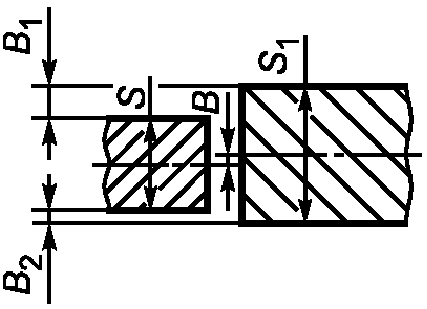
Рисунок 15. Смещение кромок
Примечания
1. К стыковым соединениям, определяющим прочность сосуда, следует относить продольные швы обечаек и штуцеров, хордовые и меридиональные швы выпуклых днищ.
2. При измерении смещения B кромок листов толщиной S и  в стыковых соединениях следует учитывать, что
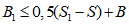 ,
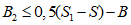 ,
где  и
 - расстояния между кромками листов.
и - расстояния между кромками листов.Смещение кромок в кольцевых швах, выполняемых электрошлаковой сваркой, не должно превышать 5 мм. Смещение кромок в кольцевых швах монометаллических сосудов, а также в кольцевых и продольных швах биметаллических сосудов со стороны коррозионно-стойкого слоя не должно превышать значений, указанных в таблице 12.
Таблица 12
всеми видами сварки, за исключением электрошлаковой
Толщина свариваемых листов S, мм | Максимально допустимое смещение стыкуемых кромок, мм | |
в кольцевых швах на монометаллических сосудах | в кольцевых и продольных швах на биметаллических сосудах со стороны коррозионно- стойкого слоя | |
До 20 включ. | 0,1S + 1 | 50% толщины плакирующего слоя |
Св. 20 до 50 включ. | 0,15S, но не более 5 | |
Св. 50 до 100 включ. | 0,04S + 3,5 | 0,04S + 3,0, но не более толщины плакирующего слоя |
Св. 100 | 0,025S + 5,0, но не более 10 | 0,025S + 5,0, но не более 8 мм и не более толщины плакирующего слоя |
Смещение кромок свариваемых заготовок днищ не должно превышать 0,1S, но не более 3 мм (S - толщина листа), а днищ из двухслойных сталей со стороны плакирующего слоя не должно превышать значений, указанных в таблице 12.
При смещении поверхностей стыкуемых элементов с учетом допустимого настоящим пунктом смещения кромок и разнотолщинности стенок по 6.9.8 форма шва должна обеспечивать плавные переходы между стыкуемыми элементами с уклоном 1:3.
6.9.10. Увод (угловатость) f кромок (см. рисунок 16) в стыковых сварных соединениях не должен превышать f = 0,1S + 3 мм, но не более соответствующих значений для элементов, указанных в таблице 13, в зависимости от внутреннего диаметра D обечаек и днищ (S - толщина обечайки или днища).
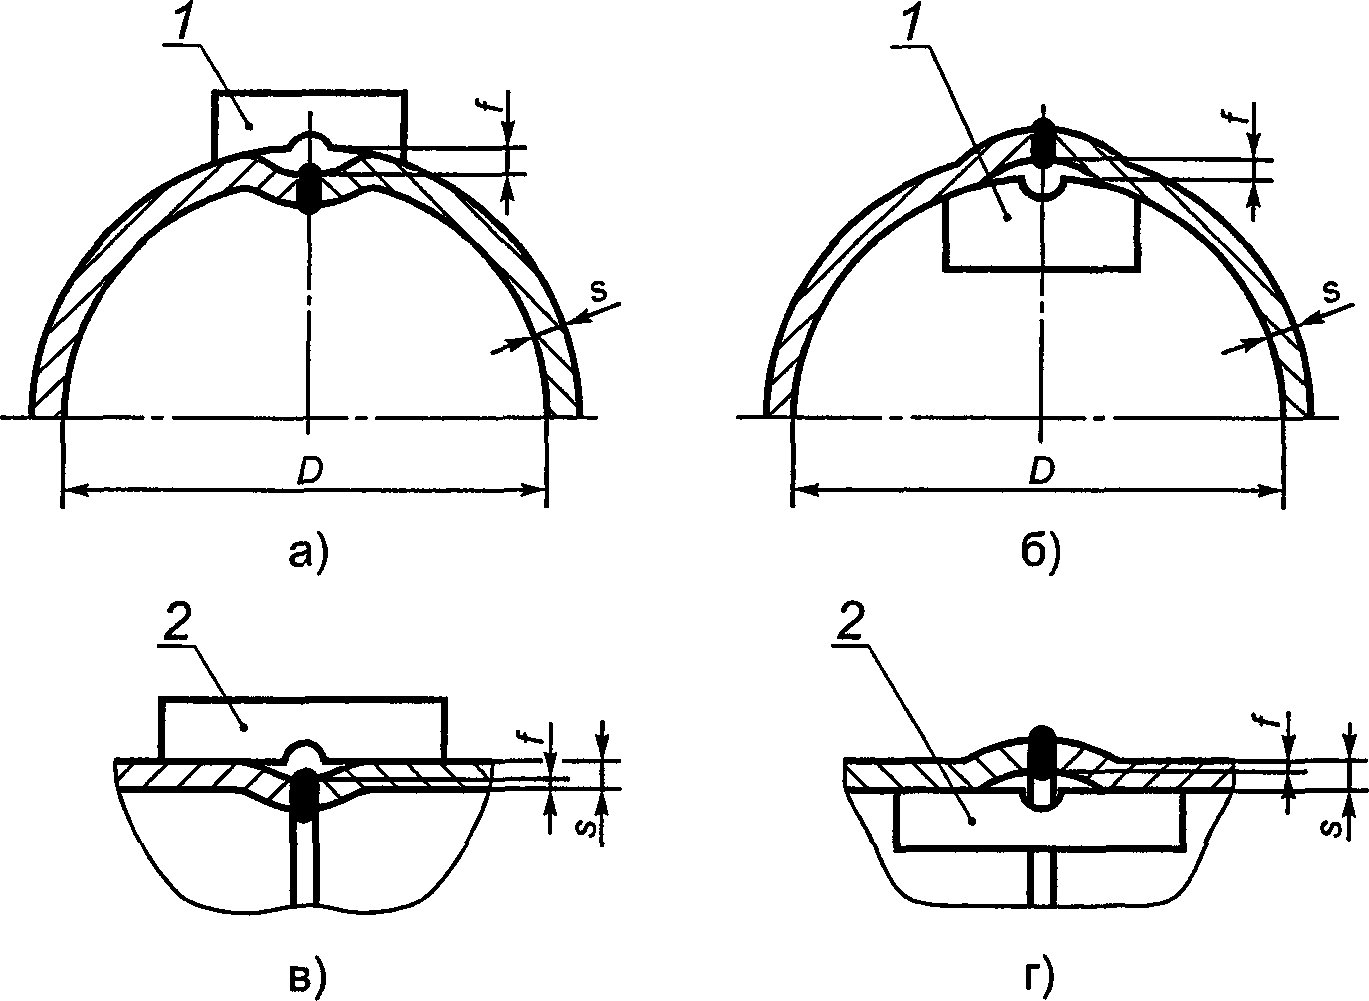
1 - шаблон; 2 - линейка
и кольцевых сварных соединений
(рисунок 16 в ред. Изменения N 1, утв. Приказом
Росстандарта от 02.02.2016 N 60-ст)
Таблица 13
сварных соединениях обечаек и днищ
Максимальный увод (угловатость) f кромок в стыковых сварных соединениях, мм | ||||
обечаек | днищ из лепестков | конических днищ | ||
Независимо от D | D <= 5000 мм | D > 5000 мм | D <= 2000 мм | D > 2000 мм |
5 | 6 | 8 | 5 | 7 |
Увод (угловатость) кромок в продольных сварных соединениях обечаек и конических днищ, стыковых сварных соединениях днищ из лепестков определяют шаблоном длиной не менее 1/6D [см. рисунки 16, а), б)], а в кольцевых сварных соединениях обечаек и конических днищ - линейкой длиной не менее 200 мм [см. рисунки 16, в), г)]. Увод (угловатость) кромок определяют без учета усиления шва, для чего в средней части шаблона (или линейки) необходимо предусмотреть местный вырез.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
6.9.11. При защите от коррозии элементов сосудов способом наплавки толщина наплавленного слоя после механической обработки должна быть указана в проекте.
6.9.12. Сварные стыковые соединения сталей, разнородных по термомеханическим свойствам (например, сталей перлитного и аустенитного классов), допускаются в конструкции при подтверждении расчетом на прочность и с соблюдением следующих условий:
- толщина материала в местах сварки соединения не должна превышать 36 мм для углеродистых сталей и 30 мм - для марганцево-кремнистых сталей (марок 16ГС, 17ГС, 09Г2С и др.);
- среда не должна вызывать коррозионное растрескивание.
6.9.13. Технология сварки, качество и контроль сварных соединений из разнородных сталей должны соответствовать требованиям НД, утвержденного в установленном порядке.
6.10.1. Механические свойства сварных соединений должны быть не ниже норм, указанных в таблице 14.
Таблица 14
?????????????????????????????????????????????????????????????????????????????
? Наименование ?Минимальные нормы механических свойств сварных соединений?
? показателя ???????????????????????????????????????????????????????????
? ?для ?для ?для хро- ?для сталей: ?для ?для ?
? ?углеро- ?низко- ?мистых, ? 10Х2М1А, ?аусте- ?аусте-?
? ?дистых ?легиро- ?хромо- ? 10Х2М1А-А, ?нитно- ?нитных?
? ?сталей ?ванных ?молибде- ? 10Х2ГНМ, ?феррит- ?сталей?
? ? ?марганцо-?новых ? 15Х2МФА ?ных ? ?
? ? ?вистых ?и хромо- ? ?сталей ? ?
? ? ?и марган-?вана- ? ? ? ?
? ? ?цево- ?диево- ? ? ? ?
? ? ?кремнис- ?вольфра- ? ? ? ?
? ? ?тых ?мовых ? ? ? ?
? ? ?сталей ?сталей ? ? ? ?
?????????????????????????????????????????????????????????????????????????????
?Временное ?Не ниже нижнего значения временного сопротивления разрыву?
?сопротивление ?основного металла по стандарту или техническим условиям ?
?разрыву при ?для данной марки стали ?
?температуре 20 °C? ?
?????????????????????????????????????????????????????????????????????????????
?Минимальная ? ? ? ? ? ? ?
?ударная вязкость,? ? ? ? ? ? ?
?Дж/см2 ? ? ? ? ? ? ?
?(кгс x м/см2): ? ? ? ? ? ? ?
?- при температуре? ? ? ? ? ? ?
?20 °C ? ? ? ? ? ? ?
? на образцах KCV ?35 (3,5)?35 (3,5) ?35 (3,5) ? 50 (5,0) ?30 (3,0)? - ?
? на образцах KCU ?50 (5,0)?50 (5,0) ?50 (5,0) ? - ?40 (4,0)? - ?
?- при температуре? ? ? ? ? ? ?
?ниже минус 20 °C ? ? ? ? ? ? ?
? на образцах KCV ?20 (2,0)?20 (2,0) ?20 (2,0) ? 50 (5,0) ?20 (2,0)? - ?
? на образцах KCU ?30 (3,0)?30 (3,0) ?30 (3,0) ? - ?30 (3,0)? - ?
?????????????????????????????????????????????????????????????????????????????
?Минимальный угол ? ? ? ? ? ? ?
?изгиба, ...°: ? ? ? ? ? ? ?
? - при толщине ? 100 ? 80 ? 50 ? - ? 80 ? 100 ?
?не более 20 мм ? ? ? ? ? ? ?
? - при толщине ? 100 ? 60 ? 40 ? - ? 60 ? 100 ?
?более 20 мм ? ? ? ? ? ? ?
?????????????????????????????????????????????????????????????????????????????
?Твердость металла? - ? - ? 240 ? 225 ? 220 ? 200 ?
?шва сварных ? ? ? ? (для стали ? ? ?
?соединений HB, ? ? ? ? 15Х2МФА - ? ? ?
?не более ? ? ? ? 235) ? ? ?
?????????????????????????????????????????????????????????????????????????????
? Примечания ?
? 1. Твердость металла шва и переходного слоя в коррозионно-стойком слое?
?сварных соединений из двухслойных сталей не должна превышать 220 HB. ?
? 2. Показатели механических свойств сварных соединений по временному?
?сопротивлению разрыву и углу изгиба определяют как среднеарифметическое?
?результатов испытаний отдельных образцов. Общий результат считают?
?неудовлетворительным, если хотя бы один из образцов показал значение?
?временного сопротивления разрыву более чем на 7% и угла изгиба более чем?
?на 10% ниже норм, указанных в данной таблице. При испытании на ударный?
?изгиб результат считают неудовлетворительным, если хотя бы один из образцов?
?показал значение ниже норм, указанных в данной таблице. ?
? Допускается на одном образце (KCU) при температурах минус 40 °C и ниже?
?получение значения ударной вязкости не менее 25 Дж/см2 (2,5 кгс x м/см2). ?
? 3. Виды испытаний и гарантированные нормы механических свойств по?
?временному сопротивлению разрыву и ударной вязкости стыковых сварных?
?соединений типа "лист + поковка", "лист + литье", "поковка + поковка",?
?"поковка + труба", "поковка + сортовой прокат" должны соответствовать?
?требованиям, предъявляемым к материалам с более низкими показателями?
?механических свойств. ?
? Контроль механических свойств, а также металлографическое исследование?
?или испытание на стойкость против межкристаллитной коррозии образцов этих?
?соединений предусматриваются разработчиком технической документации. ?
? Для сварных соединений типа "лист + поковка", "лист + литье",?
?"поковка + поковка", "поковка + труба", "поковка + сортовой прокат" угол?
?изгиба должен быть не менее: ?
? - 70° - для углеродистых сталей и сталей аустенитного класса; ?
? - 50° - для низколегированных марганцовистых и марганцево-кремнистых?
?сталей, высоколегированных сталей аустенитно-ферритного класса; ?
? - 30° - для низколегированных и среднелегированных (хромистых и?
?хромомолибденовых) сталей и высоколегированных сталей ферритного класса. ?
? 4. Твердость металла шва сварных соединений из стали марки 12ХМ,?
?выполненных ручной электродуговой сваркой ванадийсодержащими электродами,?
?должна быть не более 260 HB при условии, что относительное удлинение?
?металла шва будет не менее 18%. Твердость металла шва сварных соединений?
?из стали марки 15Х5МУ должна быть не более 270 HB. ?
?????????????????????????????????????????????????????????????????????????????
- трещины всех видов и направлений;
- свищи;
- подрезы;
- наплывы, прожоги и незаплавленные кратеры;
- смещение и совместный увод кромок свариваемых элементов свыше норм, предусмотренных настоящим стандартом;
- несоответствие формы и размеров швов требованиям стандартов, технических условий или проекта;
- поры, выходящие за пределы норм, установленных таблицей 15;
- чешуйчатость поверхности и глубина впадин между валиками шва, превышающие допуск на усиление шва по высоте.
Таблица 15
Нормы допустимых пор, выявляемых при визуальном
контроле сварных соединений
Номинальная толщина наиболее тонкой детали, мм | Допустимый максимальный размер дефекта, мм | Допустимое число дефектов на любые 100 мм шва |
От 2 до 3 включ. | 0,5 | 3 |
Св. 3 до 4 включ. | 0,6 | 4 |
Св. 4 до 5 включ. | 0,7 | 4 |
Св. 5 до 6 включ. | 0,8 | 4 |
Св. 6 до 8 включ. | 1,0 | 5 |
Св. 8 до 10 включ. | 1,2 | 5 |
Св. 10 до 15 включ. | 1,5 | 5 |
Св. 15 до 20 включ. | 2,0 | 6 |
Св. 20 до 40 включ. | 2,5 | 7 |
Св. 40 | 2,5 | 8 |
Допускаются местные подрезы в сосудах 3-й, 4-й и 5-й групп, предназначенных для работы при температуре свыше 0 °C. При этом их глубина не должна превышать 5% толщины стенки, но не более 0,5 мм, а протяженность - 10% длины шва.
Допускаются в сварных соединениях из сталей и сплавов марок 03Х21Н21М4ГБ, 03ХН28МДТ, 06ХН28МДТ отдельные микронадрывы протяженностью не более 2 мм.
- трещины всех видов и направлений, в том числе микротрещины, выявленные при металлографическом исследовании;
- свищи;
- смещение основного и плакирующего слоев в сварных соединениях двухслойных сталей выше норм, предусмотренных настоящим стандартом;
- непровары (несплавления), расположенные в сечении сварного соединения;
- поры, шлаковые и вольфрамовые включения, выявленные радиографическим методом, выходящие за пределы норм, установленных допустимым классом дефектности сварного соединения по ГОСТ 23055 в соответствии с таблицей 16, или выявленные ультразвуковым методом по НД.
Таблица 16
Классы дефектности сварного соединения
Вид сварного соединения | Группа сосуда | ||
1, 2, 3 | 4 | 5 | |
Класс дефектности по ГОСТ 23055 | |||
Стыковые | 3 | 4 | 6 |
Угловые, тавровые | 4 | 5 | 6 |
Нахлесточные | 5 | 6 | 7 |
Примечание. Оценку единичных дефектов (пор и включений) по ширине (диаметру) при толщине свариваемых элементов до 45 мм, а также цепочек независимо от толщины свариваемых элементов допускается проводить по нормам 4-го класса вместо 3-го класса, 5-го класса вместо 4-го класса, 6-го класса вместо 5-го класса, 7-го класса вместо 6-го класса. Оценку единичных пор и включений для кольцевых сварных соединений толщиной не более 10 мм, выполняемых ручной электродуговой сваркой, допускается проводить по классу 5. | |||
6.11.1. Сосуды (сборочные единицы, детали) из углеродистых и низколегированных сталей (за исключением сталей, перечисленных в 6.11.3), изготовленные с применением сварки, штамповки или вальцовки, подлежат обязательной термической обработке, если:
а) толщина стенки цилиндрического или конического элемента, днища, фланца или патрубка сосуда в месте их сварного соединения более 36 мм для углеродистых сталей и более 30 мм для низколегированных марганцовистых и марганцево-кремнистых сталей (марок 16ГС, 09Г2С, 17Г1С, 10Г2 и др.);
б) номинальная толщина стенки цилиндрических или конических элементов сосуда (патрубка), изготовленных из листовой стали вальцовкой (штамповкой), превышает значение, вычисленное по формуле
S = 0,009 (D + 1200),
где D - минимальный внутренний диаметр элемента, мм.
Данное требование не распространяется на отбортованные рубашки;
в) сосуды (сборочные единицы, детали) предназначены для эксплуатации в средах, вызывающих коррозионное растрескивание (жидкий аммиак, растворы едкого натрия и калия, азотнокислого натрия, калия, аммония, кальция, этаноламина и др.), и об этом есть указание в проекте;
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
г) днища сосудов и другие элементы независимо от толщины изготовлены холодной штамповкой или холодным фланжированием.
6.11.2. Сварные соединения из углеродистых, низколегированных марганцовистых, марганцево-кремнистых и хромомолибденовых сталей, выполненные электрошлаковой сваркой, подлежат нормализации и высокому отпуску. Для кольцевых швов сосудов из стали марки 12ХМ допускается проводить только высокий отпуск без нормализации при условии выполнения многослойной электрошлаковой сварки по документации, согласованной с разработчиком проекта. Для кольцевых швов сосудов толщиной до 100 мм, предназначенных для работы при температуре стенки не ниже минус 20 °C для стали марки 20К, не ниже минус 40 °C для сталей марок 16ГС, 20ЮЧ, не ниже минус 55 °C для стали марки 09Г2С и толщиной до 60 мм, предназначенных для работы при температуре стенки не ниже минус 60 °C для стали 09Г2С, допускается осуществлять только высокий отпуск без нормализации при условии комбинированного способа выполнения сварного соединения - автоматической сварки под флюсом и электрошлаковой сварки с регулированием термического цикла.
При электрошлаковой сварке заготовок штампуемых и вальцуемых элементов из сталей марок 16ГС, 09Г2С и 10Г2С1, предназначенных для работы при температуре не ниже минус 40 °C, нормализация может быть совмещена с нагревом под штамповку с окончанием штамповки при температуре не ниже 700 °C.
6.11.3. Сварные сосуды (сборочные единицы, детали) из сталей марок 12МХ, 12ХМ, 15ХМ, 12Х1МФ, 10Х2М1А-А, 10Х2ГНМ, 15Х2МФА-А, 1Х2М1, 15Х5, Х8, 15Х5М, 15Х5ВФ, 12Х8ВФ, Х9М и из двухслойных сталей с основным слоем из сталей марок 12МХ, 12ХМ, 20Х2МА следует подвергать термической обработке по режиму, оговоренному в НТД.
6.11.4. Сосуды (сборочные единицы, детали) из сталей марок 08Х18Н10Т, 08Х18Н12Б и других аустенитных сталей, стабилизированных титаном или ниобием, предназначенные для работы в средах, вызывающих коррозионное растрескивание, а также при температурах свыше 350 °C в средах, вызывающих межкристаллитную коррозию, следует подвергать термической обработке по режиму, оговоренному в НТД. Необходимость такой термообработки указывается в проекте.
6.11.5. Необходимость и вид термической обработки сосудов (сборочных единиц, деталей) из двухслойной стали следует определять в соответствии с требованиями 6.11.1 [перечисления а), б), г)], 6.11.2, 6.11.3.
При определении толщины свариваемого элемента принимается толщина основного слоя двухслойной стали.
При наличии в проекте требований на стойкость против межкристаллитной коррозии технология сварки и режим термообработки сварных соединений двухслойных сталей должны обеспечивать стойкость сварных соединений коррозионно-стойкого слоя против межкристаллитной коррозии.
6.11.6. Днища и детали из углеродистых и низколегированных марганцево-кремнистых сталей, штампуемые (вальцуемые) вгорячую с окончанием штамповки (вальцовки) при температуре не ниже 700 °C, а также днища и детали из аустенитных хромоникелевых сталей, штампуемых (вальцуемых) при температуре не ниже 850 °C, термической обработке не подвергаются.
Днища и другие штампуемые (вальцуемые) вгорячую элементы, изготовляемые из сталей марок 09Г2С, 10Г2С1, работающие при температуре от минус 40 °C до минус 70 °C, должны подвергать термической обработке - нормализации или закалке и высокому отпуску.
Днища и другие элементы из низколегированных сталей марок 12ХМ и 12МХ, штампуемые (вальцуемые) вгорячую с окончанием штамповки (вальцовки) при температуре не ниже 800 °C, допускается подвергать только отпуску (без нормализации).
Технология изготовления днищ и других штампуемых элементов должна обеспечивать необходимые механические свойства, указанные в стандартах или технических условиях на материал, а при наличии требования в проекте - и стойкость против межкристаллитной коррозии.
6.11.7. Днища и другие элементы, выполненные из коррозионно-стойких сталей аустенитного класса методом холодной штамповки или холодным фланжированием, должны подвергать термической обработке (аустенизации или стабилизирующему отжигу), если они предназначены для работы в средах, вызывающих коррозионное растрескивание. В остальных случаях термообработку допускается не проводить, если относительное удлинение при растяжении в исходном состоянии металла не менее 30% при степени деформации в холодном состоянии не более 15%.
6.11.8. Гнутые холодным способом без подогрева участки труб из углеродистых и низколегированных сталей подлежат термообработке, если отношение среднего радиуса изгиба к номинальному наружному диаметру трубы составляет менее 3,5, а отношение номинальной толщины стенки трубы к ее номинальному диаметру превышает 0,05.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
6.11.9. Приварку внутренних и наружных устройств к сосудам, подвергаемым термической обработке, следует проводить до термической обработки сосуда.
Допускается приварка внутренних и наружных устройств без последующей термической обработки к сосудам, термообработанным в соответствии с 6.11.1 [перечисления а), б)], при условии, что катет сварного шва не более 8 мм.
Допускается приварка наружных устройств на монтажной площадке к специальным накладкам, приваренным к корпусу сосуда и прошедшим вместе с ним термическую обработку на предприятии-изготовителе без последующей термической обработки монтажных сварных швов.
6.11.10. Допускается местная термическая обработка сварных соединений сосудов, при проведении которой должны быть обеспечены равномерный нагрев и охлаждение по всей длине шва и прилегающих к нему зон основного металла.
6.11.11. Объемную термическую обработку проводят в печах или способом нагрева изнутри путем подачи теплоносителя во внутреннее пространство (объем) аппарата, изолированного снаружи.
При этом должны быть проведены мероприятия, предохраняющие сосуд (сборочную единицу, деталь) от деформаций, вызванных местным перегревом, неправильной установкой сосуда, действием собственной массы, а также должна быть обеспечена защита металла от воздействия сред, провоцирующих различные виды коррозии.
(п. 6.11.11 в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
6.11.12. Свойства металла обечаек, днищ, патрубков, решеток после всех циклов термической обработки должны соответствовать требованиям настоящего стандарта.
Испытание на растяжение основного металла после термообработки можно не проводить, если температура отпуска не превышает 650 °C для углеродистых и низколегированных сталей (Ст3, 16К, 18К, 20К, 22К, 20КА, 20ЮЧ, 16ГС, 17ГС, 17Г1С, 09Г2С, 10Г2С1).
(абзац введен Изменением N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
7.1. Сосуды (сборочные единицы и детали), материалы и комплектующие изделия должны быть приняты отделом технического контроля предприятия-изготовителя и проверены на соответствие требованиям НД.
7.2. Каждое изделие (сосуд) на предприятии-изготовителе следует подвергать приемо-сдаточному испытанию, которое включает в себя проверку:
- габаритных и присоединительных размеров;
- прочности и герметичности;
- соответствия примененных материалов предусмотренным материалам в спецификации рабочей документации;
- качества сварных соединений;
- качества поверхности;
- качества покрытия;
- комплектности изделия (сосуда);
- комплектности сопроводительной документации;
- маркировки;
- консервации;
- упаковки.
7.3. Испытания сосудов следует проводить на испытательном оборудовании, аттестованном в установленном порядке, укомплектованном средствами защиты и приборами, имеющем эксплуатационную документацию и паспорт.
Испытания сосудов должен проводить обученный и аттестованный персонал по утвержденной технологии в соответствии с программами и методиками (технологическим процессом) на испытания.
Раздел 8 содержит правила и методы исследований (испытаний) измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности машин и оборудования" (ТР ТС 010/2011) и осуществления оценки (подтверждения) соответствия продукции (Решение Комиссии Таможенного союза от 18.10.2011 N 823) и технического регламента Таможенного союза "О безопасности оборудования, работающего под избыточным давлением" (ТР ТС 032/2013) и осуществления оценки (подтверждения) соответствия продукции (Решение Коллегии Евразийской экономической комиссии от 25.02.2014 N 22). |
8.1.1. Геометрические размеры и форму поверхностей следует измерять с помощью средств, обеспечивающих погрешность не более 30% установленного допуска на изготовление.
Габаритные размеры сосудов следует определять путем суммирования размеров входящих в них сборочных единиц и деталей.
8.1.2. Контроль качества поверхностей на отсутствие плен, закатов, расслоений, грубых рисок, трещин, снижающих качество и ухудшающих товарный вид, следует проводить путем визуального осмотра.
Браковочный признак устанавливают на основании требований соответствующего стандарта или проектной документации.
8.1.3. Обязательную проверку наличия, содержания, мест расположения клейм на сварных швах и маркировки на готовом сосуде (самостоятельно поставляемых сборочных единицах и деталях) следует осуществлять визуальным осмотром.
8.1.4. Контроль качества сварных соединений следует проводить следующими методами:
а) визуальным осмотром и измерительным контролем;
б) механическими испытаниями;
в) испытанием на стойкость против межкристаллитной коррозии;
г) металлографическими исследованиями;
д) стилоскопированием;
е) ультразвуковой дефектоскопией;
ж) радиографией;
и) цветной или магнитопорошковой дефектоскопией;
к) другими методами (акустической эмиссией, люминесцентным контролем, определением содержания ферритной фазы и др.), если необходимо.
8.1.5. Окончательный контроль качества сварных соединений сосудов, подвергаемых термической обработке, следует проводить после термической обработки.
Для сварных соединений сосуда из низколегированных марганцовистых и марганцево-кремнистых сталей или двухслойных сталей с основным слоем из этих сталей, подвергаемых в процессе изготовления нормализации или закалке с отпуском, механические испытания и металлографические исследования допускается проводить до окончательной термической обработки (высокого отпуска). При этом полученные положительные результаты механических испытаний следует считать окончательными.
8.1.6. Контроль комплектности, консервации, окраски, упаковки необходимо проводить путем сопоставления объема и качества выполненных работ с требованиями настоящего стандарта и технических условий.
8.1.7. Предприятие - изготовитель негабаритных сосудов, транспортируемых частями, должно провести контрольную сборку.
Допускается вместо сборки проводить контрольную проверку размеров стыкуемых частей при условии, что предприятие-изготовитель гарантирует собираемость сосуда.
8.1.8. В процессе изготовления сборочных единиц и деталей необходимо проверять на соответствие требованиям стандартов (технических условий) и проекта:
- состояние и качество свариваемых сборочных единиц и деталей и сварочных материалов;
- качество подготовки кромок и сборки под сварку;
- соблюдение технологического процесса сварки и термической обработки.
8.2.1. Визуальный контроль и измерение сварных швов необходимо проводить после очистки швов и прилегающих к ним поверхностей основного металла от шлака, брызг и других загрязнений.
8.2.2. Обязательному визуальному контролю и измерению подлежат все сварные швы в соответствии с ГОСТ 3242 для выявления дефектов, выходящих на поверхность шва и не допустимых в соответствии с требованиями настоящего стандарта.
Визуальный контроль и измерение следует проводить в доступных местах с двух сторон по всей протяженности шва.
8.3.1. Механическим испытаниям следует подвергать стыковые сварные соединения, определяющие прочность сосуда. Механические испытания необходимо проводить на контрольных стыковых сварных соединениях в объеме, указанном в таблице 17.
Таблица 17
Количество образцов из каждого контрольного
стыкового сварного соединения
Вид испытания | Группа сосуда | Количество образцов | Примечание |
Растяжение при температуре плюс 20 °C | 1 - 5 | Два образца типа XII, XIII, XIV или XV по ГОСТ 6996 | Испытание на растяжение отдельных образцов из сварных трубных стыков можно заменить испытанием на растяжение целых стыков со снятым усилием |
Изгиб при температуре 20 °C | 1 - 5 | Два образца типа XXVII, XXVIII по ГОСТ 6996 | Испытание сварных образцов труб внутренним диаметром до 100 мм и толщиной стенки до 12 мм может быть заменено испытанием на сплющивание по ГОСТ 6996 (образцы типов XXIX, XXX) |
Ударная вязкость на образцах KCV или KCU (при толщине металла не менее 12 мм) при температуре 20 °C | 1 - 5 из сталей, склонных к термическому воздействию (12МХ, 12ХМ, 15Х5М, 10Х2М1А-А и др.) | Три образца типа VI или IX по ГОСТ 6996 с надрезом по оси шва | Испытание на ударный изгиб околошовной зоны проводят на сварных соединениях, выполненных электрошлаковой сваркой без последующей нормализации, а также при наличии требований в технических условиях или проекте |
Ударная вязкость на образцах KCV или KCU (при толщине металла не менее 12 мм) при температуре 20 °C | 1 - 3 при давлении более 5 МПа 1 - 2 при температуре свыше 450 °C | Три образца типа VI или IX по ГОСТ 6996 с надрезом по оси шва | Испытание на ударный изгиб околошовной зоны проводят на сварных соединениях, выполненных электрошлаковой сваркой без последующей нормализации, а также при наличии требований в технических условиях или проекте |
Ударная вязкость на образце KCV или KCU (при толщине металла не менее 12 мм) при рабочей температуре ниже минус 20 °C, равной минимальной отрицательной рабочей температуре сосуда | 1 - 3, 5 при рабочей температуре ниже минус 20 °C | Три образца типа VI или IX по ГОСТ 6996 с надрезом по оси шва | Испытание при рабочей температуре. Испытание на ударный изгиб околошовной зоны проводят на сварных соединениях, выполненных электрошлаковой сваркой без последующей нормализации, а также при наличии требований в технических условиях или проекте |
Измерение твердости металла шва при температуре 20 °C | 1 - 4 в соответствии с требованием 8.3.2 | - | |
Примечания 1. За длину контролируемого участка следует принимать длину сварного соединения, выполненного одним сварщиком по технологии, предусмотренной технической документацией на данный вид сборочной единицы или детали. 2. Допускается не проводить механические испытания сварных образцов для сосудов 5-й группы, если предприятие-изготовитель гарантирует качество сварных швов. 3. Испытание на ударный изгиб сварных соединений сосудов, работающих при температуре не ниже минус 20 °C, следует проводить при комнатной температуре. 4. Допускается при испытании на изгиб сварных соединений толщиной более 30 мм доводить толщину образцов до 30 мм строжкой или фрезерованием контрольных пластин. Образцы из двухслойных сталей следует фрезеровать или строгать со стороны основного слоя и изгибать основным слоем наружу. Тип образца XXVII по ГОСТ 6996, диаметр оправки - две толщины образца. 5. Испытание на ударный изгиб сварных соединений из двухслойных сталей следует проводить на образцах, изготовленных по рисунку 17. 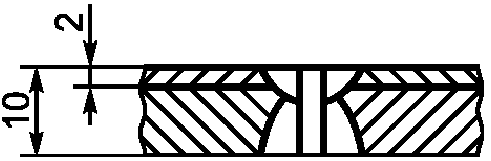 Рисунок 17. Схема расположения надреза на образцах для испытания на ударный изгиб сварных соединений из двухслойных сталей 6. Испытания на растяжение, изгиб, ударный изгиб сварного соединения толщиной не менее 50 мм следует проводить согласно требованиям НД. 7. Допускается не испытывать на ударный изгиб при отрицательных температурах сварные соединения из сталей аустенитно-ферритного класса. 8. Испытание на ударный изгиб сварных соединений из сталей аустенитного класса не проводят. 9. В случае снижения нижнего температурного предела применения углеродистых и низколегированных марганцовистых и марганцево-кремнистых сталей согласно требованиям примечания 26 к таблице А.1 Приложения А, примечания 11 к таблице В.1 Приложения В испытание на ударный изгиб сварных соединений из этих сталей проводят при минимальной температуре, указанной для стенки в таблицах А.1 и В.1 (Приложения А и В соответственно). | |||
8.3.2. Измерению твердости следует подвергать металл шва сварных соединений сосудов (работающих под давлением деталей) из сталей марок 12МХ, 12ХМ, 15ХМ, 20Х2МА, 1Х2М1, 10Х2ГНМ, 10Х2МФА-А, 10Х2М1А-А, 15Х5М и металл шва коррозионно-стойкого слоя в сварных соединениях из двухслойных сталей. Твердость следует проверять не менее чем в трех точках поперек сварного соединения по НД, утвержденному в установленном порядке.
8.3.3. Допускается измерение твердости металла шва проводить на контрольных образцах, если невозможно его осуществить на готовом сосуде (детали).
При получении неудовлетворительных результатов по какому-либо виду механических испытаний допускается проведение повторного испытания на удвоенном количестве образцов, вырезанных из того же контрольного сварного соединения, по тому виду механических испытаний, которые показали неудовлетворительные результаты.
Если при повторном испытании получены неудовлетворительные результаты хотя бы на одном образце, сварное соединение считают непригодным.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
8.4.1. Испытание сварного соединения на стойкость против межкристаллитной коррозии следует проводить для сосудов (сборочных единиц, деталей), изготовленных из сталей аустенитного, ферритного, аустенитно-ферритного классов и сплавов и двухслойной стали с коррозионно-стойким слоем из аустенитных и ферритных сталей и сплавов, по требованию технических условий или проекта.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
Необходимость испытания сварных соединений внутренних устройств, работающих без давления, на стойкость к межкристаллитной коррозии должна быть указана в проекте.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
8.4.2. Форма, размеры и количество образцов должны соответствовать ГОСТ 6032.
8.4.3. Испытание на стойкость к межкристаллитной коррозии следует проводить по ГОСТ 6032 или соответствующему НД. Метод испытания должен быть указан в проекте.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
Металл шва и зона термического влияния должны быть стойкими к межкристаллитной коррозии.
8.4.4. При получении неудовлетворительных результатов допускается проведение повторного испытания на удвоенном количестве образцов, вырезанных из того же контрольного сварного соединения.
Если при повторном испытании получены неудовлетворительные результаты хотя бы на одном образце, сварное соединение считают непригодным.
8.5.1. Металлографическим исследованиям следует подвергать стыковые сварные соединения, определяющие прочность сосудов:
- 1-й, 2-й, 3-й групп, работающих под давлением более 5 МПа или при температуре ниже минус 40 °C;
- 1-й, 2-й групп, работающих при температуре выше 450 °C;
- из сталей, склонных к термическому воздействию (марок 12МХ, 12ХМ, 15Х5М и др.), из сталей аустенитного класса без ферритной фазы и сплавов (марок 08Х17Н16М3Т, 06ХН28МДТ и др.) и из двухслойных сталей и сплавов.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
Допускается не проводить металлографические исследования стыковых сварных швов сборочных единиц и деталей, работающих при температуре ниже минус 40 °C, толщиной не более 20 мм из сталей марок 12Х18Н10Т и 08Х18Н10Т.
8.5.2. Металлографические макро- и микроисследования следует проводить в соответствии с НД на одном образце от каждого контрольного сварного соединения.
8.5.3. Качество контрольного сварного соединения при металлографических исследованиях должно соответствовать требованиям 6.10.2 и 6.10.3.
8.5.4. Если при металлографическом исследовании в контрольном сварном соединении будут обнаружены недопустимые внутренние дефекты, которые должны быть выявлены радиографическим или ультразвуковым контролем согласно 8.10.13, все производственные сварные соединения, контролируемые данным сварным соединением, подлежат повторному испытанию тем же методом неразрушающего контроля в объеме 100% другим, более опытным и квалифицированным, дефектоскопистом. В случае получения удовлетворительных результатов повторного контроля сварные швы считают годными.
8.5.5. При получении неудовлетворительных результатов допускается повторное испытание на удвоенном количестве образцов, вырезанных из того же контрольного сварного соединения.
Если при повторном испытании получены неудовлетворительные результаты хотя бы на одном образце, сварное соединение считают непригодным.
8.6.1. Стилоскопирование сварных швов следует проводить для установления марочного соответствия примененных сварочных материалов требованиям проекта и инструкций по сварке или настоящего стандарта.
При стилоскопировании следует руководствоваться действующей НТД по стилоскопированию основных и сварочных материалов и готовой продукции.
8.6.2. Стилоскопированию следует подвергать сварные швы деталей из хромистых, хромомолибденовых, хромоникелевых, хромоникелемолибденовых сталей и сплавов и металл коррозионно-стойкой наплавки в объеме, не менее указанного в таблице 18.
(п. 8.6.2 в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
Таблица 18
Объем контроля стилоскопированием
Группа сосуда | Количество контролируемых сварных швов и металла коррозионно-стойкой наплавки от общего количества, % |
1, 2 | 100 |
3, 4 | 50 |
5 | 25 |
8.6.3. В процессе стилоскопирования следует определять в металле шва наличие хрома, молибдена, ванадия, ниобия, никеля и т.д.
8.6.4. Следует контролировать:
- каждый сварной шов в одной точке через каждые 2 м;
- места исправления каждого сварного шва;
- наплавку не менее чем в одной точке.
8.6.5. Контроль стилоскопированием допускается не проводить:
- при невозможности осуществления контроля из-за недоступности сварных швов (ввиду конструктивных особенностей сосуда, по условиям техники безопасности);
- из-за малых размеров шва (например, швы обварки теплообменных труб).
8.6.6. При получении неудовлетворительных результатов допускается повторное стилоскопирование того же сварного соединения на удвоенном количестве точек.
При неудовлетворительных результатах повторного контроля следует проводить спектральный или химический анализ сварного соединения, результаты которого считают окончательными.
8.6.7. При выявлении несоответствия марки использованных присадочных материалов хотя бы на одном из сварных соединений сосудов 3-й, 4-й и 5-й групп стилоскопирование металла шва должно быть проведено на всех сварных соединениях, выполненных данным механизированным способом сварки.
8.6.8. Дефектные сварные швы, выявленные при контроле, должны быть удалены, швы вновь сварены и подвергнуты стилоскопированию.
8.7.1. Для выявления внутренних дефектов сварных соединений следует применять методы неразрушающего контроля, в которых используют проникающие физические поля: радиографический, ультразвуковой.
Ультразвуковую дефектоскопию сварных соединений следует проводить в соответствии с ГОСТ 14782 и НД.
Радиографический контроль сварных соединений следует проводить в соответствии с ГОСТ 7512 и НД.
8.7.2. Метод контроля (ультразвуковой, радиографический или их сочетание) следует выбирать исходя из возможностей более полного и точного выявления недопустимых дефектов с учетом особенностей физических свойств металла, а также особенностей методики контроля для данного вида сварных соединений сосуда (сборочных единиц, деталей).
Метод контроля качества стыковых, угловых и тавровых сварных соединений следует определять согласно НД.
8.7.3. Обязательному контролю радиографическим или ультразвуковым методом подлежат:
а) стыковые, угловые, тавровые сварные соединения, доступные для этого контроля, в объеме не менее указанного в таблице 19;
б) места сопряжения (пересечений) сварных соединений;
в) сварные соединения внутренних и наружных устройств по указанию в проекте или технических условиях на сосуд (сборочную единицу, деталь);
г) сварные соединения элементов из стали перлитного класса с элементами из сталей аустенитного класса в 100% объеме;
д) перекрываемые укрепляющими кольцами участки сварных швов корпуса, предварительно зачищенные заподлицо с наружной поверхностью корпуса;
е) прилегающие к отверстию участки сварных швов корпуса, на которых устанавливаются люки и штуцера, на длине, равной  (D - внутренний диаметр корпуса, S - толщина стенки корпуса в месте расположения отверстия).
Таблица 19
Группа сосуда | Длина контролируемых сварных соединений <*> от общей длины, % |
1, 2 | 100 |
3 | 50 |
4 | 25 |
5 | 10 |
Примечание. Контроль сварных швов опор радиографическим или ультразвуковым методом следует проводить при наличии указания в проекте. | |
8.7.4. Места контроля сварных соединений сосудов 3-й, 4-й и 5-й групп радиографическим или ультразвуковым методом должны быть указаны в технической документации на сосуд.
8.7.5. Перед контролем соответствующие участки сварных соединений должны быть так замаркированы, чтобы их можно было легко обнаружить на картах контроля и радиографических снимках.
8.7.6. При выявлении недопустимых дефектов в сварном соединении сосудов 3-й, 4-й и 5-й групп обязательному контролю тем же методом подлежат все однотипные сварные соединения, выполненные данным сварщиком (оператором), по всей длине соединения (см. Приложение Н).
8.7.7. При невозможности осуществления контроля сварных соединений радиографическим или ультразвуковым методом из-за их недоступности (ввиду конструктивных особенностей сосуда, ограниченности технических возможностей этих методов или по условиям техники безопасности) или неэффективности (в частности, при наличии конструктивного зазора) контроль качества этих сварных соединений следует проводить по НД в 100% объеме.
8.8.1. Цветной или магнитопорошковой дефектоскопии следует подвергать сварные швы, не доступные для осуществления контроля радиографическим или ультразвуковым методом, а также сварные швы сталей, склонных к образованию трещин при сварке (см. Приложение П).
8.8.2. Цветную и магнитопорошковую дефектоскопии сварных соединений следует проводить в соответствии с ГОСТ 18442, ГОСТ 21105 и НД.
8.8.3. Объем контроля и класс чувствительности определяют в соответствии с требованиями НД или требованиями проекта.

8.9.1. Содержание  в металле шва или наплавленном металле аустенитной стали следует определять при наличии указаний в проекте или технических условиях на сосуд (сборочную единицу).
8.9.2. Предельное допустимое содержание  должно соответствовать НД и/или указаниям проекта.
8.9.3. Определение содержания ферритной фазы в металле шва или в металле, наплавленном аустенитными электродами, следует проводить магнитным методом согласно ГОСТ 9466. Содержание феррита определяют ферритометром по ГОСТ 26364.
Допускается определять количество феррита  пондеромоторного действия (магнитоотрывной метод), а при содержании его более 5% - металлографическим методом.
8.10.1. Для механических и коррозионных испытаний, а также металлографических исследований вырезают образцы из контрольных сварных соединений.
Если проведена производственная аттестация технологии сварки, то разрешается не выполнять механические испытания контрольных сварных соединений.
8.10.2. Контрольное сварное соединение должно воспроизводить одно из стыковых сварных соединений сосуда (сборочной единицы, детали), определяющих его прочность, и быть выполнены одновременно с контролируемым сосудом (сборочной единицей, деталью) с применением одинаковых исходных материалов, формы разделки кромок, сборочных размеров, методов и режимов сварки, режима термообработки.
8.10.3. При автоматической, полуавтоматической или электрошлаковой сварках сосудов (сборочных единиц, деталей) на каждый сосуд (сборочную единицу, деталь) необходимо сваривать одно контрольное сварное соединение (на каждый вид применяемого процесса) с использованием одинаковых присадочных материалов и режима термообработки.
8.10.4. Контрольные сварные соединения для проверки продольных швов сосудов (сборочных единиц, деталей) следует изготовлять таким образом, чтобы их швы являлись продолжением производственного продольного шва.
После сварки контрольное сварное соединение должно быть отделено от сосуда (сборочной единицы, детали) любым методом, за исключением отламывания.
8.10.5. При ручной сварке сосуда (сборочной единицы, детали) несколькими сварщиками каждый из сварщиков должен выполнять отдельное контрольное сварное соединение.
8.10.6. Если многопроходной шов выполняют несколько сварщиков, то на данный шов должно свариваться одно контрольное сварное соединение. При этом проходы следует выполнять теми же сварщиками и в аналогичном порядке. В противном случае каждый из сварщиков должен выполнять отдельное контрольное сварное соединение.
8.10.7. При изготовлении партии однотипных сосудов допускается на каждый вид сварки выполнять по одному контрольному сварному соединению на всю партию сосудов (сборочных единиц, деталей) при условии контроля стыковых сварных соединений, определяющих прочность сосуда, радиографическим или ультразвуковым методом в 100% объеме. В одну партию сосудов (сборочных единиц, деталей) следует объединять сосуды (сборочные единицы, детали) одного вида из сталей одного класса (см. Приложение Р), имеющие одинаковые формы разделки кромок, выполненные по единому (типовому) технологическому процессу и подлежащие термообработке по одному режиму, если цикл их изготовления по сборочно-сварочным работам, термообработке и контрольным операциям не превышает 3 мес.
8.10.8. Для контроля качества сварных соединений в трубчатых элементах сосудов необходимо выполнять контрольные сварные соединения. Эти контрольные сварные соединения должны быть идентичны производственным контролируемым сварным соединениям: по марке стали, размерам труб, конструкции и виду соединения, форме разделки кромок, сборочным размерам, пространственному положению сварки и технологическому процессу.
Количество контрольных сварных соединений труб должно составлять 1% общего числа сваренных каждым сварщиком однотипных сварных соединений труб данного сосуда, но не менее одного контрольного сварного соединения.
8.10.9. При невозможности изготовлять плоские образцы из сварного стыка трубчатого элемента допускается проводить испытание образцов, вырезанных из контрольных сварных соединений, сваренных в наиболее трудном для сварки положении.
8.10.10. Термообработку контрольных сварных соединений следует выполнять одновременно с сосудом (сборочной единицей, деталью). Допускается термообработку контрольных сварных соединений проводить отдельно от сосуда (сборочной единицы, детали) при условии применения одинаковых метода и режима термообработки.
8.10.11. Размеры контрольных сварных соединений должны быть выбраны так, чтобы из них возможно было вырезать необходимое количество образцов для металлографических исследований, всех видов механических испытаний и испытаний на стойкость против межкристаллитной коррозии, включая повторные.
8.10.12. Предусмотренный настоящим стандартом объем механических испытаний и металлографического исследования сварных соединений может быть изменен в случае серийного изготовления предприятием однотипных сосудов при неизменном технологическом процессе, специализации сварщиков на определенных видах работ и высоком качестве сварных соединений, подтвержденном результатами контроля за не менее 12 мес.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
8.10.13. Контрольные сварные соединения следует подвергать радиографическому или ультразвуковому контролю по всей длине сварных соединений.
Если в контрольном сварном соединении будут обнаружены недопустимые дефекты, все производственные сварные соединения, представленные данным соединением и не подвергнутые ранее радиографическому или ультразвуковому контролю, подлежат проверке тем же методом неразрушающего контроля по всей длине.
8.10.14. Контрольным сварным соединениям и вырезаемым из них образцам следует присваивать регистрационные номера согласно учетной документации предприятия-изготовителя, в которой отражают необходимые сведения по изготовляемому производственному сварному соединению.
8.11.1. Гидравлическому испытанию подлежат все сосуды после их изготовления.
Гидравлическое испытание следует проводить, как правило, на предприятии-изготовителе.
Гидравлическое испытание сосудов, транспортируемых частями и собираемых на месте монтажа, допускается проводить после их изготовления на месте установки.
8.11.2. Гидравлическое испытание сосудов следует проводить с крепежными деталями и прокладками, предусмотренными в технической документации.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
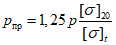
1. Пробное давление испытания сосуда следует определять с учетом минимальных значений расчетного давления и отношения допускаемых напряжений материалов сборочных единиц (элементов сосуда), работающих под давлением, за исключением болтов (шпилек), а также теплообменных труб кожухотрубчатых теплообменных аппаратов.
2. Пробное давление при испытании сосуда, рассчитанное по зонам, следует определять с учетом той зоны, расчетное давление или расчетная температура которой имеет меньшее значение.
3. Если рассчитанное пробное давление [по формуле (1)] при испытании сосуда, работающего под наружным давлением, вызывает необходимость утолщения стенки сосуда, то допускается пробное давление вычислять по формуле
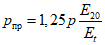 . (2)
4. Пробное давление для испытания сосуда (реактора и др.), предназначенного для работы в условиях нескольких режимов с различными расчетными параметрами (давлениями и температурами), следует принимать равным максимальному из определенных значений пробных давлений для каждого режима.
5. Для сосудов, работающих под вакуумом, расчетное давление при определении давления испытания принимается равным 0,1 МПа.
6. Предельное отклонение пробного давления не должно превышать +/- 5%.
7. Все элементы сосудов в условиях испытания должны отвечать условиям прочности и герметичности в соответствии с требованиями действующей нормативно-технической документации.
8. В случае если для обеспечения условий прочности и герметичности при испытаниях возникает необходимость увеличения диаметра, количества или замены материала болтов (шпилек) фланцевых соединений, допускается уменьшить пробное давление до максимального значения, при котором при проведении испытаний обеспечиваются условия прочности и герметичности болтов (шпилек) без увеличения их диаметра, количества или замены материала.
9. В случае если сосуд в целом или отдельные части сосуда работают в диапазоне температур ползучести и допускаемое напряжение для материалов этих частей при расчетной температуре  определяется на базе предела длительной прочности или предела ползучести, допускается в формулах (1), (3) вместо
 использовать значение допускаемого напряжения при расчетной температуре
 , полученное только на базе не зависящих от времени характеристик: предела текучести и временного сопротивления, без учета ползучести и длительной прочности.
определяется на базе предела длительной прочности или предела ползучести, допускается в формулах (1), (3) вместо использовать значение допускаемого напряжения при расчетной температуре , полученное только на базе не зависящих от времени характеристик: предела текучести и временного сопротивления, без учета ползучести и длительной прочности.8.11.4. Гидравлическое испытание сосудов, устанавливаемых вертикально, допускается проводить в горизонтальном положении пробным давлением в соответствии с п. 8.11.3. При этом должен быть выполнен расчет на прочность с учетом принятого способа опирания для проведения гидравлического испытания.
8.11.5. Для гидравлического испытания сосуда следует использовать воду.
Допускается по согласованию с разработчиком сосуда использование другой жидкости.
Использование токсичных и (или) взрывоопасных жидкостей не допускается.
При использовании пожароопасных жидкостей испытание должно проводиться по специальной инструкции, обеспечивающей безопасность его проведения.
Температуру воды или другой испытательной жидкости принимают не ниже критической температуры хрупкости материала сосуда, и она указывается разработчиком сосуда в технической документации. При отсутствии указаний температура испытательной жидкости должна быть от 5 °C до 40 °C.
Разность температур стенки сосуда и окружающего воздуха во время испытания не должна вызывать конденсацию влаги на поверхности стенки сосуда.
(п. 8.11.5 в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
8.11.6. При заполнении сосуда водой должен быть удален воздух из внутренних полостей. Давление следует поднимать равномерно до достижения пробного. Скорость подъема давления не должна превышать 0,5 МПа в минуту, если нет других указаний разработчика сосуда в технической документации.
Время выдержки под пробным давлением должно быть не менее значений, указанных в таблице 20.
Таблица 20
Время выдержки сосуда под пробным давлением
при гидравлическом испытании
Толщина стенки, мм | Время выдержки, мин |
До 50 включ. | 30 |
Св. 50 до 100 включ. | 60 |
Св. 100 | 120 |
После выдержки под пробным давлением давление снижают до расчетного, при котором проводят визуальный осмотр наружной поверхности, разъемных и сварных соединений. Не допускается обстукивание сосуда во время испытаний.
Визуальный осмотр сосудов, работающих под вакуумом, проводят при пробном давлении.
8.11.7. Пробное давление при гидравлическом испытании контролируют двумя манометрами. Манометры выбирают одного типа, предела измерения, класса точности, одинаковой цены деления. Манометры должны иметь класс точности не ниже 2,5.
8.11.8. После проведения гидравлического испытания вода должна быть полностью удалена.
8.11.9. Гидравлическое испытание допускается заменять пневматическим испытанием (сжатым воздухом, инертным газом или смесью воздуха с инертным газом) при условии контроля этого испытания методом акустической эмиссии. Контроль методом акустической эмиссии следует проводить в соответствии с НД.
Пневматическое испытание следует проводить по инструкции, утвержденной в установленном порядке.
Пробное давление следует определять по формуле
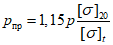
с учетом примечаний к 8.11.3.
В случае если вероятность хрупкого разрушения при пневмоиспытании больше, чем в рабочих условиях, и его последствия представляют значительную опасность, пробное давление может быть снижено до технически обоснованного уровня, но не менее рабочего давления.
Время выдержки сосуда под пробным давлением должно быть не менее 15 мин и быть указано в технической документации.
После выдержки под пробным давлением давление снижают до расчетного, при котором проводят визуальный осмотр наружной поверхности и проверку герметичности сварных и разъемных соединений.
8.11.10. Результаты испытаний считают удовлетворительными, если во время их проведения отсутствуют:
- падение давления по манометру;
- пропуски испытательной среды (течь, потение, пузырьки воздуха или газа) в сварных соединениях и на основном металле;
- признаки разрыва;
- течи в разъемных соединениях;
- остаточные деформации.
8.11.11. Испытание сосудов, работающих без давления (под налив), проводят смачиванием сварных швов керосином или наливом воды до верхней кромки сосуда.
Время выдержки сосуда при испытании наливом воды должно быть не менее 4 ч, а при испытании смачиванием керосином - не менее указанного в таблице 21.
Таблица 21
при испытании смачиванием керосином
Толщина стенки | Время выдержки, мин | |
в нижнем положении шва | в потолочном, вертикальном положении шва | |
До 4 включ. | 20 | 30 |
Св. 4 до 10 включ. | 25 | 35 |
Св. 10 | 30 | 40 |
8.11.12. Значение пробного давления и результаты испытания должны быть занесены в паспорт (см. Приложение С).
8.12.1. Необходимость контроля на герметичность, степень герметичности и выбор методов и способов испытаний должны быть оговорены в технической документации на сосуд.
Контроль на герметичность следует проводить согласно требованиям НД.
Контроль на герметичность гидравлическим способом с люминесцентным индикаторным покрытием или люминесцентно-гидравлическим способом допускается совмещать с гидравлическим испытанием.
8.12.2. Контроль на герметичность крепления труб для трубных систем, соединений "труба-решетка", где не допускается смешение сред (переток жидкости), следует проводить гелиевым (галогенным) течеискателем или люминесцентно-гидравлическим способом в соответствии с НД.
8.12.3. Контроль сварных швов на герметичность допускается проводить капиллярным методом смачиванием керосином. При этом поверхность контролируемого шва с наружной стороны следует покрывать мелом, а с внутренней - обильно смачивать керосином в течение всего периода испытания.
Время выдержки сварных швов при испытании смачиванием керосином должно быть не менее указанного в таблице 21.
8.12.4. Контроль на герметичность швов приварки укрепляющих колец и сварных соединений облицовки патрубков и фланцев следует проводить пневматическим испытанием.
Пробное давление пневматического испытания должно быть:
- 0,4 - 0,6 МПа, но не более расчетного давления сосуда, - для швов приварки укрепляющих колец;
- 0,05 МПа - для сварных соединений облицовки.
Контроль необходимо осуществлять обмазкой мыльной эмульсией.
8.12.5. Качество сварного соединения следует считать удовлетворительным, если в результате применения любого соответствующего заданному классу герметичности метода не будет обнаружено течи (утечек).
9.1.1. В комплект сосуда входят:
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
- сосуд в собранном виде (или отдельно транспортируемые части) с ответными фланцами, заглушками (крышками), рабочими прокладками и крепежными деталями;
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
- запасные части (согласно указаниям в технической документации);
- фундаментные болты для крепления сосуда в проектном положении (по указанию в технической документации).
Примечание. Детали и сборочные единицы, которые при отправке в сборе с сосудом могут быть повреждены, допускается снимать и отправлять в отдельной упаковке. Тип и вид тары и упаковки этих деталей и сборочных единиц, а также покупных деталей должны соответствовать требованиям технических условий на конкретный сосуд.
9.1.2. Сосуд в собранном виде следует поставлять с внутренним защитным покрытием согласно требованиям технической документации.
Торкретирование, футеровку штучными материалами, теплоизоляцию осуществляет заказчик на монтажной площадке. Материалы для торкретирования, футеровки штучными материалами, теплоизоляции, а также неметаллические (керамические и др.) элементы для защиты внутренней футеровки в поставку предприятия-изготовителя, как правило, не входят. Металлические элементы для защиты внутренней футеровки, предусмотренные технической документацией, должно поставлять предприятие-изготовитель.
9.1.3. Транспортируемые части негабаритных сосудов следует поставлять с приваренными приспособлениями для сборки монтажного соединения под сварку.
После использования допускается приспособления срезать. Удалять их следует на расстоянии не менее 20 мм от стенок корпуса методами, не повреждающими стенки.
9.1.4. В поставку негабаритных сосудов, свариваемых на монтажной площадке из транспортируемых частей, должны, как правило, входить сварочные материалы и пластины металла для проведения контрольных испытаний сварных швов. При этом сварочные материалы и пластины должны отвечать требованиям разделов 5 и 8.
9.1.5. Сосуды в собранном виде или транспортируемые части негабаритных сосудов следует поставлять с приваренными деталями для крепления изоляции, футеровки, обслуживающих площадок, металлоконструкций и др., предусмотренными техническим проектом. Приварные детали для крепления изоляции - по ГОСТ 17314. Тип приварной детали выбирает предприятие-изготовитель.
9.1.6. В поставку тяжеловесного или негабаритного сосуда должны входить специальные траверсы, опорные устройства (цапфы), тележки или салазки для опоры нижней части сосуда, монтажные хомуты, съемные грузозахватные устройства, специальные строповые устройства, приспособления для выверки и устройства для перевода сосуда из горизонтального положения в вертикальное, если они предусмотрены в технической документации.
9.1.7. Изготовленные из труб детали (змеевики, секции, коллекторы, трубные пучки и др.), если они составляют части негабаритных сосудов или заказываются отдельно от сосудов, следует поставлять собранными на прокладках, предусмотренных технической документацией.
9.1.8. В комплект сосудов с механизмами и внутренними устройствами (реакторы, кристаллизаторы, емкости с погружными насосами и др.) должны входить электродвигатели, редукторы, насосы и др., предусмотренные технической документацией.
9.1.9. В комплект запасных частей должен входить комплект рабочих прокладок для фланцев. Если по условиям эксплуатации сосуда требуется большее количество запасных прокладок в течение предусмотренного срока службы, то поставка их осуществляется согласно требованиям технических условий на сосуд.
9.2.1. К сосудам следует прилагать паспорт по форме, приведенной в приложении С (для сосудов, работающих под давлением не свыше 0,05 МПа или без давления (под налив)) и в приложении Т (для сосудов, работающих под давлением свыше 0,05 МПа или под вакуумом).
(п. 9.2.1 в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
9.2.2. Сопроводительная документация на сосуды для экспорта должна соответствовать ГОСТ 2.601, ГОСТ Р 2.901, положению о порядке составления, оформления и рассылки технической и товаросопроводительной документации на товары, поставляемые для экспорта.
9.2.3. На чертеже, поставляемом с паспортом сосуда, предприятие-изготовитель должно указывать перечень транспортных блоков (частей) при поставке изделий блоками.
транспортирование и хранение
10.1.1. Сосуды должны иметь табличку, соответствующую требованиям ГОСТ 12971.
Табличку допускается не устанавливать на сосудах наружным диаметром не более 325 мм. В этом случае необходимые данные наносят на корпус сосуда.
10.1.2. Табличку размещают на видном месте.
Табличку крепят на приварном подкладном листе, приварной скобе, приварных планках или приварном кронштейне.
10.1.3. На табличку должны быть нанесены:
- наименование или товарный знак предприятия-изготовителя;
- наименование или обозначение (шифр заказа) сосуда;
- порядковый номер сосуда по системе нумерации предприятия-изготовителя;
- расчетное или номинальное давление, МПа;
- пробное давление, МПа;
- расчетная температура стенки, °C;
- минимальная допустимая температура стенки под расчетным давлением, МПа;
- масса сосуда, кг;
- год изготовления;
- клеймо технического контроля;
- единый знак обращения продукции на рынке государств - членов Таможенного союза. Допускается указание дополнительной информации по усмотрению изготовителя.
(п. 10.1.3 в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
- наименование или товарный знак предприятия-изготовителя;
- порядковый номер по системе нумерации предприятия-изготовителя;
- год изготовления;
- клеймо технического контроля.
Маркировку сосудов толщиной стенки корпуса не менее 4 мм наносят клеймением или гравировкой, а толщиной стенки менее 4 мм - гравировкой или несмываемой краской. Маркировку заключают в рамку, выполненную атмосферостойкой краской, защищенной бесцветным лаком (тонким слоем смазки). Глубина маркировки клеймением или гравировкой должна быть 0,2 - 0,3 мм.
Качество и цвет маркировки должны соответствовать требованиям ГОСТ 26828.
10.1.5. Шрифт маркировки по ГОСТ 26.020 - для плоской печати и по ГОСТ 26.008 - для ударного способа.
10.1.6. Кроме основной маркировки следует:
а) выполнять по две контрольные метки вверху и внизу обечайки под углом 90° на неизолируемых вертикальных сосудах, не имеющих специальных приспособлений для выверки вертикальности их на фундаменте;
б) наносить монтажные метки (риски), фиксирующие в плане главные оси сосуда, для выверки проектного положения его на фундаменте;
в) наносить несмываемой краской отличительную окраску на строповые устройства;
г) прикреплять (или отливать) стрелку, указывающую направление вращения механизмов, при этом стрелку необходимо окрашивать в красный цвет несмываемой краской;
д) наносить монтажную маркировку (для негабаритных сосудов, транспортируемых частями);
е) наносить отметки, указывающие положение центра масс на обечайке сосудов, при этом отметки располагать на двух противоположных сторонах сосуда;
ж) указывать диаметр отверстий под регулировочные болты несмываемой краской вблизи от одного из отверстий (при наличии регулировочных болтов в опорной конструкции сосуда).
Примечание. Отметки центра масс выполняют по ГОСТ 14192 (рекомендуется по рисунку 12). Когда координаты центра масс изделия и груза, отправляемого без упаковки в тару, совпадают, то знак, определяющий координаты центра масс, наносят один раз с двух сторон, а когда не совпадают, то наносят дважды с двух сторон. К знаку, определяющему координаты центра масс, дополнительно наносят буквы "Ц.М.".
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
10.1.7. Маркировка отгрузочных мест - по ГОСТ 14192.
10.1.8. На транспортируемых частях негабаритных сосудов должны быть указаны:
- обозначение сосуда;
- порядковый номер по системе нумерации предприятия-изготовителя;
- обозначение транспортируемой части.
10.1.9. На каждом сосуде, поставочном блоке, негабаритных частях сосуда следует указывать места крепления стропов, положение центра масс. Должны быть предусмотрены и поставлены предприятием-изготовителем устройства в соответствии с технической документацией, обеспечивающие установку в проектное положение сосуда в собранном виде или поставочного блока.
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
10.2.1. Консервации и окраске подлежат сосуды, принятые отделом технического контроля.
10.2.2. Консервацию металлических неокрашенных поверхностей сосудов, поставляемых в полностью собранном виде, а также негабаритных поставочных частей, комплектующих деталей и сборочных единиц, входящих в объем поставки, следует проводить в соответствии с требованиями ГОСТ 9.014, и она должна обеспечивать защиту от коррозии при транспортировании, хранении и монтаже в течение не менее 24 мес со дня отгрузки с предприятия-изготовителя.
10.2.3. Консервацию сосудов следует проводить по технологии предприятия-изготовителя с учетом условий транспортирования и хранения по ГОСТ 9.014.
10.2.4. Методы консервации и применяемые для этого материалы должны обеспечивать возможность расконсервации сосудов в сборе и транспортируемых блоков (узлов) без их разборки.
Марки консервационных материалов, отвечающие требованиям НД, выбирают в каждом отдельном случае в зависимости от условий эксплуатации сосудов.
Примечание. Если по условиям эксплуатации требуется обезжиривание, которое невозможно выполнять без разборки сборочных единиц, то требование о безразборной расконсервации на эти сосуды не распространяется.
10.2.5. Свидетельство о консервации должно включать:
- дату консервации;
- марку консервационного материала;
- вариант внутренней упаковки;
- условия хранения;
- срок защиты без переконсервации;
- срок консервации;
- способы расконсервации.
Свидетельство прикладывается к паспорту сосуда, подвергнутого консервации. При этом следует применять обозначения в соответствии с ГОСТ 9.014.
10.2.6. Поверхность сосуда (сборочной единицы) перед окраской должна быть подготовлена с учетом требований ГОСТ 9.402 по инструкции предприятия-изготовителя.
10.2.7. Выбор системы покрытий и лакокрасочных материалов для защиты сосудов (сборочных единиц) проводят в зависимости от условий эксплуатации, категории размещения, транспортирования, хранения, монтажа, габаритов и других условий согласно НД.
10.2.8. Цвет покрытия в зависимости от условий эксплуатации выбирают по ГОСТ Р 12.4.026 и техническим условиям на сосуд (сборочную единицу).
На период транспортирования, монтажа и хранения цвет покрытия не нормируется.
10.2.9. При поставке негабаритных сосудов частями или габаритными блоками защитное покрытие наносят в соответствии с требованиями 10.2.6, 10.2.7.
Примечание. Кромки, подлежащие сварке на монтажной площадке, и прилегающие к ним поверхности шириной 50 - 60 мм должны быть защищены консистентной смазкой или другими материалами. Окраска кромок не допускается.
10.3.1. Упаковку сосудов следует проводить по технической документации на конкретный сосуд.
10.3.2. При необходимости внутренние устройства и вращающиеся механизмы должны быть закреплены для предохранения от деформации под влиянием собственной массы и динамических нагрузок при транспортировании.
10.3.3. Все отверстия, патрубки, штуцера, муфты и присоединительные фланцы оборудования, поставляемого в сборе, а также поставочных блоков и узлов должны быть закрыты пробками или заглушками для защиты от повреждений уплотнительных поверхностей и от загрязнений. При этом ответственные разъемы оборудования, поставляемого в сборе, и поставочных блоков (узлов) должны быть опломбированы.
10.3.4. Отдельно отправляемые сборочные единицы, детали, запасные части должны быть упакованы в ящики или собраны в пакеты (стопы).
Вид упаковки выбирает предприятие-изготовитель, если нет других указаний в технической документации.
Ящики для запасных частей сосудов, предназначенных на экспорт, должны соответствовать требованиям ГОСТ 24634 или требованиям контракта (договора).
10.3.5. Крепежные детали при отправке их в ящиках должны быть законсервированы согласно инструкции предприятия-изготовителя, а шпильки (болты) фланцевых соединений дополнительно упакованы в оберточную или парафинированную бумагу.
10.3.6. Техническая и товаросопроводительная документации, прилагаемые к сосудам, должны быть завернуты в водонепроницаемую бумагу или бумагу с полиэтиленовым покрытием и вложены в пакет, изготовленный из полиэтиленовой пленки толщиной не менее 150 мкм. Швы пакета сваривают (заклеивают).
Для дополнительной защиты от механических повреждений пакет должен быть обернут водонепроницаемой бумагой или полиэтиленовой пленкой. Края бумаги или пленки должны быть склеены синтетическим клеем.
10.3.7. Если сосуд поставляют в виде нескольких грузовых мест, техническую документацию следует упаковывать в грузовое место N 1.
10.3.8. При отгрузке сосудов без тары техническую документацию следует крепить внутри сосуда или на сосуде. При этом на сосуд наносят надпись: "Документация находится здесь".
10.3.9. Каждое грузовое место должно иметь свой упаковочный лист, который вкладывают в пакет из водонепроницаемой бумаги или бумаги с полиэтиленовым покрытием. Пакет дополнительно завертывают в водонепроницаемую бумагу и размещают в специальном кармане, изготовленном в соответствии с документацией, применяемой на предприятии-изготовителе. Карман крепят около маркировки груза.
К ярлыку грузов, отправляемых в пакетах и связках, следует крепить футляр для упаковочного листа в соответствии с документацией, используемой на предприятии-изготовителе.
Второй экземпляр упаковочного листа или комплектовочной ведомости вместе с технической документацией упаковывают в грузовое место N 1.
10.3.10. Техническую документацию и второй экземпляр упаковочного листа допускается отправлять почтой. Отправку технической документации осуществляют в течение одного месяца после отгрузки сосуда.
10.3.11. Сосуды следует транспортировать железнодорожным транспортом в соответствии с требованиями Правил перевозок грузов железнодорожным транспортом.
Допускается транспортирование автомобильным и водным транспортом.
Транспортирование и крепление сосудов следует осуществлять по документации предприятия-изготовителя.
10.3.12. В целях обеспечения сохранности оборудования и его упаковки транспортирование и погрузочно-разгрузочные работы следует проводить без резких толчков и ударов.
10.3.13. Условия транспортирования и хранения сосудов на предприятии-изготовителе и монтажной площадке должны обеспечивать сохранность качества сосудов, предохранять их от коррозии, эрозии, загрязнения, механических повреждений и деформации.
10.3.14. Категорию и условия транспортирования и хранения сосудов в части воздействия климатических факторов внешней среды по ГОСТ 15150 следует указывать в технических условиях на конкретные сосуды. При назначении категории и условий хранения должна быть учтена сохраняемость комплектующих деталей.
11.1. Предприятие-изготовитель должно гарантировать соответствие сосудов требованиям настоящего стандарта при соблюдении условий транспортирования, хранения, монтажа и эксплуатации.
11.2. Гарантийный срок эксплуатации сосудов - не менее 18 мес со дня ввода сосуда в эксплуатацию, но не более 24 мес после отгрузки с предприятия-изготовителя.
(обязательное)
(Приложение А в ред. Изменения N 1, утв. Приказом
Росстандарта от 02.02.2016 N 60-ст)
Таблица А.1
Листовая сталь
Марка стали | Технические требования | Допустимые параметры эксплуатации | Вид испытания и дополнительное требование | Номер примечания к данной таблице | |
Температура стенки, °C | Давление среды, МПа, не более | ||||
Ст3кп, Ст3пс, Ст3сп | ГОСТ 14637, категория 2 | От 10 до 200 | 1,6 | ||
От минус 15 до 350 | 0,05 | ||||
От минус 30 до 550 | - | ||||
Ст3сп, Ст3пс, Ст3Гпс | ГОСТ 14637, категория 4 | От минус 20 до 200 | 5 | ГОСТ 14637 и полистно при температуре стенки свыше 200 °C | |
Ст3пс, Ст3сп, Ст3Гпс | ГОСТ 14637, категория 3 | От 0 до 200 | |||
Ст3сп, Ст3пс, Ст3Гпс | ГОСТ 14637, категория 5 | От минус 20 до 425 | |||
Ст4сп | ГОСТ 14637, категория 3 | От 0 до 200 | |||
08кп | От минус 40 до 425 | Не ограничено | |||
10895 | От минус 60 до 475 | ||||
20К ТУ 14-1-4088 [3] | ТУ 14-1-4088 [3] | От минус 20 до 475 | ТУ 14-1-4088 [3] полистно при температуре стенки свыше 200 °C | ||
16К, 18К, 20К, 22К | ГОСТ 5520, категория 5 | От минус 20 до 200 | |||
ГОСТ 5520, категория 3 | От 0 до 200 | ||||
ГОСТ 5520, категория 18 | От 0 до 475 | ||||
ГОСТ 5520, категории 11, 17 | От минус 20 до 475 | ||||
22К ТУ 302.02.092 [4] | ТУ 302.02.092 [4] | От минус 20 до 350 | ТУ 302.02.092 [4] | ||
20КА ТУ 05764417-013 [5] | ТУ 05764417-013 [5] | От минус 40 до 475 | ТУ 05764417-013 [5] | ||
09Г2С, 10Г2С1 | ГОСТ 5520, категории 7, 8, 9 в зависимости от температуры стенки | От минус 70 до 200 | |||
17ГС, 17Г1С, 16ГС, 09Г2С, 10Г2С1 | ГОСТ 5520, категория 6 | От минус 40 до 200 | |||
ГОСТ 5520, категории 3, 5 | От минус 30 до 200 | ||||
17ГС, 17Г1С, | ГОСТ 5520, категория 12 | От минус 40 до 475 | |||
16ГС, 09Г2С, 10Г2С1 | ГОСТ 5520, категории 12, 17 | ||||
09Г2С, 10Г2С1 | ГОСТ 5520, категории 15, 17 | От минус 70 до 475 | |||
09Г2С, 09Г2СА ТУ 302.02.122 [6] | ТУ 302.02.122 [6] | От минус 70 до 475 | Не ограничено | ТУ 302.02.122 [6] | |
17ГС, 17Г1С, 16ГС, 09Г2С, 09Г2 | ГОСТ 19281, категория 3 | От минус 30 до 200 | |||
17ГС, 17Г1С, 16ГС, 14Г2, 09Г2С, 09Г2 | ГОСТ 19281, категория 4 | От минус 40 до 200 | |||
17ГС, 17Г1С, 16ГС, 14Г2, 09Г2С, 09Г2 | ГОСТ 19281, категория 12 | От минус 40 до 475 | |||
09Г2С | ГОСТ 19281, категория 7 | От минус 70 до 200 | |||
ГОСТ 19281, категория 15 | От минус 70 до 475 | ||||
16ГС ТУ 14-1-5241 [7] | ТУ 14-1-5241 [7] | От минус 40 до 475 | ТУ 14-1-5241 [7] | ||
09Г2С ТУ 14-1-5241 [7] | От минус 70 до 475 | ||||
09Г2С ТУ 14-1-5265 [8] | ТУ 14-1-5265 [8] | От минус 40 до 475 | ТУ 14-1-5265 [8] | ||
09Г2СЮЧ, 09ХГ2СЮЧ ТУ 14-1-5065 [9] | ТУ 14-1-5065 [9] | От минус 70 до 475 | ТУ 14-1-5065 [9] | ||
12МХ | ТУ 14-1-5093 [10]; ТУ 24-10-003 [11] | От 0 до 540 | ТУ 14-1-5093 [10]; ТУ 24-10-003 [11] | - | |
12ХМ ГОСТ 5520; ТУ 14-1-5093 [10]; ТУ 24-10-003 [11]; ТУ 302.02.031 [12] | ТУ 14-1-5093 [10]; ТУ 24-10-003 [11]; ТУ 302.02.031 [12] | От 0 до 560 | ТУ 14-1-5093 [10]; ТУ 24-10-003 [11]; ТУ 302.02.031 [12] | ||
10Х2М1А-А, 10Х2М1А (10Х2М1А-ВД, 10Х2М1А-ш) ТУ 302.02.121 [13] | ТУ 302.02.121 [13] | От 0 до 560 | ТУ 302.02.121 [13] | ||
15Х5М | ТУ 14-1-2657 [14] | От 0 до 650 | Группа М2б по ТУ 14-1-2657 [14] | ||
10Х2ГНМ ТУ 108.11.928 [15]; ТУ 14-1-5117 [16] | ТУ 108.11.928 [15]; ТУ 14-1-5117 [16] | От 0 до 550 | ТУ 108.11.928 [15]; ТУ 14-1-5117 [16] | ||
20ЮЧ ТУ 14-1-4853 [17] | ТУ 14-1-4853 [17] | От минус 40 до 475 | ТУ 14-1-4853 [17] | - | |
09ХГ2НАБЧ ТУ 14-1-3333 [18] | ТУ 14-1-3333 [18] | ТУ 14-1-3333 [18] | |||
09ГСНБЦ ТУ 05764417-013 [5]; ТУ 14-1-5307 [19]; ТУ 14-105-845 [95] | ТУ 05764417-013 [5]; ТУ 14-1-5307 [19]; ТУ 14-105-845 [95] | От минус 40 до 350 | ТУ 05764417-013 [5]; ТУ 14-1-5307 [19]; ТУ 14-105-845 [95] | ||
09ХГН2АБ ТУ 05764417-013 [5]; ТУ 14-105-845 [95] | ТУ 05764417-013 [5]; ТУ 14-105-845 [95] | От минус 60 до 350 | Не ограничено | ТУ 05764417-013 [5]; ТУ 14-105-845 [95] | - |
16ГМЮЧ ТУ 14-1-4826 [20] | ТУ 14-1-4826 [20] | От минус 40 до 520 | ТУ 14-1-4826 [20] | ||
15Х2МФА-А ТУ 302.02.014 [21] | ТУ 302.02.014 [21] | От 0 до 560 | ТУ 302.02.014 [21] | ||
12Х2МФА ТУ 108.131 [22] | ТУ 108.131 [22] | От 0 до 500 | ТУ 108.131 [22] | ||
15Г2СФ | ГОСТ 19281, категории 12, 13, 14 в зависимости от температуры стенки | От минус 60 до 350 | |||
15Г2СФ ТУ 14-1-4502 [23] | ТУ 14-1-4502 [23] | ТУ 14-1-4502 [23] | - | ||
09Г2ФБ, 10Г2ФБ ТУ 14-1-4083 [24] | ТУ 14-1-4083 [24] | От минус 60 до 425 | ТУ 14-1-4083 [24] | ||
09Г2БТ, 10Г2БТ, 07 ГФБ-у ТУ 14-1-4083 [24] | От минус 70 до 200 | ||||
10ХСНД, 15ХСНД ГОСТ 19281 | ГОСТ 19281, категория 3 | От минус 30 до 200 | |||
ГОСТ 19281, категория 4 | От минус 40 до 200 | ||||
ГОСТ 19281, категория 12 | От минус 40 до 475 | ||||
12Х1МФ | От 0 до 570 | - | |||
Е32, Е36, Е40 | От минус 40 до 200 | ||||
В | От 0 до 200 | - | |||
Д32, Д36, Д40 | От минус 20 до 200 | ||||
10Х14Г14Н4Т | От минус 196 до 500 | ||||
08Х22Н6Т, 08Х21Н6М2Т | От минус 40 до 300 | ||||
03Х19АГ3Н10 ТУ 14-1-2261 [25] | ТУ 14-1-2261 [25] | От минус 196 до 450 | ТУ 14-1-2261 [25] | - | |
03Х21Н21М4ГБ | От минус 70 до 450 | Группа М2б по ГОСТ 7350 | |||
08Х18Г8Н2Т | От минус 20 до 300 | 5 | Группа М2б по ГОСТ 7350 | ||
07Х13АГ20 ТУ 14-1-3342 [26] | ТУ 14-1-3342 [26] | От минус 70 до 300 | ТУ 14-1-3342 [26] | - | |
08Х18Н10Т | От минус 253 до 610 | Не ограничено | ТУ 14-1-3199 [27]; ТУ 14-1-4780 [28]; ТУ 14-1-2542 [29]; ТУ 108-1151 [30] | ||
Св. 610 до 700 | 5 | ||||
08Х18Н12Б | Св. 610 до 700 | Группа М2б по ГОСТ 7350 | |||
От минус 196 до 610 | Не ограничено | ||||
03Х18Н11 | ТУ 14-1-5142 [31]; ТУ 14-1-5073 [32] | От минус 253 до 450 | ТУ 14-1-5142 [31]; ТУ 14-1-5073 [32]; группы М2а и М3а по ГОСТ 5582 | - | |
08Х17Н13М2Т | ТУ 14-1-394 [33]; | От минус 253 до 350 | |||
Св. 350 до 600 | |||||
10Х17Н13М2Т | От минус 253 до 350 | ||||
Св. 350 до 700 | |||||
10Х17Н13М3Т | ТУ 14-1-394 [33] | От минус 196 до 350 | Группа М2б по ГОСТ 7350; ТУ 14-1-394 [33]; группы М2а и М3а по ГОСТ 5582 | ||
Св. 350 до 600 | |||||
02Х18Н11 ТУ 14-1-5142 [34] | ТУ 14-1-5142 [34] | От минус 253 до 450 | ТУ 14-1-5142 [34] | - | |
08Х17Н15М3Т | От минус 196 до 350 | Группа М2б по ГОСТ 7350 | |||
Св. 350 до 600 | |||||
03ХН28МДТ, 06ХН28МДТ | От минус 196 до 400 | ||||
03Х17Н14М3 | ТУ 14-1-5071 [35] | От минус 196 до 450 | ТУ 14-1-5071 [35] | - | |
08Х18Н10 | ТУ 14-1-3199 [27] | От минус 253 до 600 | Группы М2а и М2б по ГОСТ 5582; ТУ 14-1-3199 [27] | ||
15Х18Н12С4ТЮ | ТУ 14-1-3669 [36] | От минус 20 до 200 | 2,5 | ТУ 14-1-3669 [36] | |
12Х18Н9Т, 12Х18Н10Т | ТУ 14-1-3199 [27]; ТУ 14-1-2542 [29]; ТУ 108-1151 [30]; ТУ 108-930 [37]; ТУ 14-1-394 [33] | От минус 253 до 350 | Не ограничено | ТУ 14-1-3199 [27]; ТУ 14-1-2542 [29]; ТУ 108-1151 [30]; ТУ 108-930 [37]; ТУ 14-1-394 [33] | |
Св. 350 до 610 | |||||
Св. 610 до 700 | 5 | ||||
08Х13 | От минус 40 до 550 | 0,05 | |||
08Х13, 12Х13, 20Х13 | От минус 40 до 550 | Не ограничено | Группа М2б по ГОСТ 7350 | ||
(для сталей марок 12Х13, 20Х13) | |||||
08Х17Т | От 0 до 700 | 1,6 | |||
15Х25Т | От 0 до 1000 | ||||
07Х16Н6 ТУ 14-1-2735 [38] | ТУ 14-1-2735 [38] | От минус 40 до 350 | Не ограничено | ТУ 14-1-2735 [38] | - |
ХН32Т ТУ 14-1-625 [39] | ТУ 14-1-625 [39] | От минус 70 до 900 | ТУ 14-1-625 [39] | ||
Примечания 1 Допускается применять сталь марок 15 и 20 (ГОСТ 1577) при тех же условиях, что и сталь марок 16К, 18К и 20К, при этом объем и виды испытаний этих сталей на предприятии - изготовителе сосудов должны быть проведены согласно ГОСТ 5520 в том же объеме, что и для сталей марок 15К, 16К, 18К и 20К соответствующих категорий. 4 Ограничения по толщине: для сталей марок Ст3сп и Ст3пс категории 3 - не более 40 мм, для сталей марок Ст3сп и Ст3пс категорий 4, 5 - не более 25 мм, для стали марки Ст3Гпс - не более 30 мм. 5 Механические свойства листов по ГОСТ 5520 толщиной менее 12 мм проверяют на листах, взятых от партии. 6 Допускается применять сталь марок Ст5пс2 и Ст5сп2 для деталей, не подлежащих сварке, при тех же параметрах, что и сталь марки Ст4сп3, с испытанием на ударный изгиб на предприятии - изготовителе сосудов или их отдельных деталей. 8 Для сосудов из стали марки 10Г2С1, работающих под давлением, температура стенки должна быть не ниже минус 60 °C. 10 Допускается применение стали марки 10Г2 (ГОСТ 1577) при температурах стенок от минус 70 °C до минус 40 °C с техническими требованиями для стали марки 09Г2С в этом температурном интервале. 11 Испытание на механическое старение проводят в том случае, если при изготовлении сосудов, имеющих температуру стенки свыше 200 °C, сталь подвергается холодной деформации (вальцовке, гибке, отбортовке и др.). 12 Для сталей марок 16К, 18К, 20К испытание при температуре минус 20 °C проводят на металлургическом предприятии. Ударная вязкость должна быть не менее 30 Дж/см2. 13 При толщине листов менее 5 мм допускается применение сталей по ГОСТ 14637 категории 2 вместо сталей категорий 3, 4. При толщине листов менее 7 мм допускается применение сталей по ГОСТ 14637 категорий 3, 4 вместо категорий 5, 6 соответственно. 14 Листы следует поставлять с обязательным выполнением требований ГОСТ 19281 (пункты 2.2.1, 2.2.2, 2.2.3, 2.2.7, 2.2.9, 2.2.12), а также следует проводить контроль макроструктуры по ГОСТ 5520 от партии листов. 15 Листы, поставляемые по ГОСТ 19281 и ТУ 14-1-5241 [40], должны быть испытаны полистно при температуре стенки ниже минус 30 °C, выше 200 °C или при давлении более 5 МПа при толщине листа не менее 12 мм. 16 При толщине листов менее 5 мм допускается применение сталей по ГОСТ 5520 категории 2 вместо сталей категорий 3 - 17. При толщине листов менее 7 мм допускается применение сталей по ГОСТ 5520 категории 3 вместо категории 18, категории 6 - вместо категорий 12, 17. 17 Допускается применение сталей марок 16К, 18К, 20К по ГОСТ 5520 категории 10 вместо категории 18; стали марок 16ГС, 09Г2С по ГОСТ 5520 категорий 12, 15 (в зависимости от температуры стенки, если она ниже 0 °C) вместо стали категории 17. 18 Допускается применение стали по ГОСТ 7350 с качеством поверхности по группе М3б и М4б при условии, что в расчете на прочность должны быть учтены глубина залегания дефектов и минусовые отклонения. 23 При заказе проката толщиной до 32 мм включительно класс прочности должен быть 325, 345; при толщине более 32 мм класс прочности - 265, 295. 24 Для внутренних, не подлежащих сварке деталей сосудов, допускается применение стали марки 08Х13 (ГОСТ 5632) при температуре стенки от минус 60 °C до 550 °C. 25 Листовую углеродистую сталь марки Ст3сп (ГОСТ 380) толщиной более 25 мм и сталь марки Ст3Гпс (ГОСТ 380) толщиной более 30 мм допускается применять в соответствии с параметрами, предусмотренными данным приложением, при условии проведения испытания материала на ударный изгиб на предприятии - изготовителе сосудов или их элементов. Испытание на ударный изгиб следует проводить на трех образцах. При этом ударная вязкость KCU должна быть не менее 50 Дж/см2 при температуре 20 °C, не менее 30 Дж/см2 при температуре минус 20 °C и после механического старения, а на одном образце допускается ударная вязкость не менее 25 Дж/см2. 26 Сталь марки Ст3пс категорий 3, 4, 5 толщиной более 12 мм до 25 мм допускается применять для сосудов объемом не более 50 м3, а толщиной не более 12 мм наравне со сталью Ст3сп (ГОСТ 380) соответствующей категории. J = (Si + Mn)·(P + Sn)·104 < 100, где концентрация элементов указана в %. | |||||
(обязательное)
(Приложение Б в ред. Изменения N 1, утв. Приказом
Росстандарта от 02.02.2016 N 60-ст)
Таблица Б.1
Листовая двухслойная сталь
Марка стали | Технические требования | Допустимые параметры эксплуатации | Вид испытания и дополнительное требование | Номер примечания к данной таблице | |
Температура стенки, °C | Давление среды, МПа, не более | ||||
Ст3сп4 с плакирующим слоем из сталей марок 08Х13, 08Х18Н10Т, 12Х18Н10Т, 08Х18Н12Б, 10Х17Н13М3Т, 10Х17Н13М2Т, 08Х17Н15М3Т, 06ХН28МДТ | От минус 20 до 200 | 5 | |||
Ст3сп3 с плакирующим слоем из сталей марок 08Х13, 08Х18Н10Т, 12Х18Н10Т, 08Х18Н12Б, 10Х17Н13М3Т, 10Х17Н13М2Т, 08Х17Н15М3Т, 06ХН28МДТ | От 0 до 200 | ||||
Ст3сп5 с плакирующим слоем из сталей марок 08Х13, 08Х18Н10Т, 12Х18Н10Т, 08Х18Н12Б, 10Х17Н13М3Т, 10Х17Н13М2Т, 08Х17Н15М3Т, 06ХН28МДТ | От минус 20 до 425 | ||||
20К-18 с плакирующим слоем из сталей марки 08Х13 | От 0 до 475 | Не ограничено | |||
20К категорий 11, 17 с плакирующим слоем из стали марки 08Х13 | От минус 20 до 475 | ||||
20К категории 5 с плакирующим слоем из сталей марок 08Х13, 08Х18Н10Т, 12Х18Н10Т, 08Х18Н12Б, 10Х17Н13М3Т, 10Х17Н13М2Т, 08Х17Н15М3Т, 06ХН28МДТ | От минус 20 до 200 | ||||
20К категории 3 с плакирующим слоем из сталей марок 08Х13, 08Х18Н10Т, 12Х18Н10Т, 08Х18Н12Б, 10Х17Н13М3Т, 10Х17Н13М2Т, 08Х17Н15М3Т, 06ХН28МДТ | От 0 до 200 | ||||
20К категории 18 с плакирующим слоем из сталей марок 08Х18Н10Т, 12Х18Н10Т, 08Х18Н12Б, 10Х17Н13М3Т, 10Х17Н13М2Т, 08Х17Н15М3Т, 06ХН28МДТ | От 0 до 425 | Не ограничено | |||
20К категории 11 с плакирующим слоем из сталей марок 08Х18Н10Т, 12Х18Н10Т, 08Х18Н12Б, 10Х17Н13М3Т, 10Х17Н13М2Т, 06ХН28МДТ | От минус 20 до 425 | ||||
22К с плакирующим слоем из сталей марок 08Х13, 08Х18Н10Т ТУ 05764417-041 [41] | ТУ 05764417-041 [41] | От минус 20 до 475 | ТУ 05764417-041 [41] | ||
16ГС, 09Г2С категории 17 с плакирующим слоем из стали марки 08Х13 | От минус 20 до 475 | ||||
09Г2С категорий 7, 8, 9 в зависимости от температуры стенки с плакирующим слоем из сталей марок 08Х18Н10Т, 12Х18Н10Т, 08Х18Н12Б, 10Х17Н13Н3Т, 10Х17Н13М2Т, 08Х17Н15М3Т, 06ХН28МДТ | От минус 70 до 200 | ||||
16ГС, 09Г2С категории 6 с плакирующим слоем из сталей марок 08Х13, 08Х18Н10Т, 12Х18Н10Т, 08Х18Н12Б, 10Х17Н13М3Т, 10Х17Н13М2Т, 08Х17Н15М3Т, 06ХН28МДТ | От минус 40 до 200 | ||||
16ГС, 09Г2С категории 3 с плакирующим слоем из сталей марок 08Х13, 08Х18Н10Т, 12Х18Н10Т, 08Х18Н12Б, 10Х17Н13М3Т, 10Х17Н13М2Т, 08Х17Н15М3Т, 06ХН28МДТ | От минус 30 до 200 | ||||
16ГС, 09Г2С категории 17 с плакирующим слоем из сталей марок 08Х18Н10Т, 12Х18Н10Т, 08Х18Н12Б, 10Х17Н13М3Т, 10Х17Н13М2Т, 08Х17Н15М3Т, 06ХН28МДТ | От минус 40 до 425 | ||||
09Г2С, 09Г2С-Ш, 09Г2СА с плакирующим слоем из сталей марок 08Х13, 08Х18Н10Т ТУ 05764417-041 [41] | ТУ 05764417-041 [41] | От минус 60 до 475 | Не ограничено | ТУ 05764417-041 [41] | |
12МХ с плакирующим слоем из стали марки 08Х13 | От 0 до 540 | ||||
12ХМ с плакирующим слоем из стали марки 08Х13 | От 0 до 560 | ||||
15Г2СФ с плакирующим слоем из сталей марок 08Х18Н10Т, 12Х18Н10Т, 10Х17Н13М2Т, 08Х17Н15М3Т ТУ 14-1-4212 [42] | ТУ 14-1-4212 [42] | От минус 40 до 350 | ТУ 14-1-4212 [42] | ||
20К с плакирующим слоем из сплава НМжМц 28-2,5-1,5 | От минус 20 до 425 | ||||
12ХМ с плакирующим слоем из стали марки 08Х18Н10Т ТУ 05764417-041 [41] | ГОСТ 10885; ТУ 05764417-041 [41] | От 0 до 560 | ТУ 05764417-041 [41] | ||
Примечания 1 При заказе двухслойной стали по ГОСТ 10885 необходимо требовать проведения неразрушающего метода контроля двухслойных листов при условиях, оговоренных в 5.2.5. 2 Двухслойные стали с коррозионно-стойким слоем из сталей аустенитного класса могут применяться при температуре стенки, не превышающей максимально допустимую температуру для стали основного слоя, если толщина плакирующего слоя не превышает 15% от общей толщины, но не более 8 мм. Допускается применение двухслойной стали с толщиной плакирующего слоя более 15% при температуре стенки до 200 °C либо при подтверждении расчетом на прочность. 3 При толщине двухслойных листов менее 10 мм допускается применение основного слоя сталей по ГОСТ 14637 и ГОСТ 5520 категории 2 вместо сталей категорий 3, 4, 5, 6. При толщине двухслойных листов менее 12 мм допускается применение сталей основного слоя категорий 3 и 4 вместо категорий 6 и 5 соответственно. 4 По согласованию с автором проекта допускается применение двухслойных сталей с основным слоем из сталей марок 16ГС, 09Г2С по ГОСТ 5520 и ГОСТ 19281 категорий 12, 13, 14 и 15 (в зависимости от температуры стенки, если она ниже 0 °C) вместо стали категории 17. 5 Испытания проводят полистно на предприятии - поставщике металла при температуре стенки ниже минус 30 °C или выше 200 °C при давлении более 5 МПа при толщине листа не менее 12 мм. 6 Для двухслойного проката с основным слоем из стали марки 09Г2С нижний температурный предел применения - минус 70 °C. 7 Двухслойные стали с основным слоем из стали марки Ст3сп (ГОСТ 380) толщиной более 25 мм допускается применять в соответствии с параметрами, предусмотренными приложением Б, при условии проведения испытания материала на ударный изгиб на предприятии - изготовителе сосудов или их элементов. Испытание на ударный изгиб следует проводить на трех образцах. При этом ударная вязкость KCU должна быть не менее 50 Дж/см2 при температуре 20 °C, не менее 30 Дж/см2 при температуре минус 20 °C и после механического старения, а на одном образце допускается ударная вязкость не менее 25 Дж/см2. 8 Допускается применение двухслойной стали по ТУ 1880-002-15190236-2011 [99] и ТУ 0995-175-00220302-2012 [100] на параметры, указанные в таблице Б.1 для соответствующих марок стали. | |||||
(обязательное)
(Приложение В в ред. Изменения N 1, утв. Приказом
Росстандарта от 02.02.2016 N 60-ст)
Таблица В.1
Стальные трубы
Марка стали | Технические требования | Допустимые параметры эксплуатации | Вид испытания и дополнительное требование | Номер примечания к данной таблице | |
Температура стенки, °C | Давление среды, МПа, не более | ||||
Ст3сп3, Ст3пс3 | Трубы водогазопроводные (усиленные) | От 0 до 200 | 1,6 | - | |
Ст3сп2 | Трубы электросварные | От 10 до 200 | Группа В по ГОСТ 10706. Проверка механических свойств сварного соединения у каждой десятой трубы одной партии, контроль радиографическим или ультразвуковым методом сварных швов каждого корпуса, изготовленного из труб в соответствии с требованиями настоящего стандарта | ||
От минус 15 до 350 | 0,05 | ||||
Ст3сп4, Ст3пс4 | От минус 20 до 200 | 5 | Группа В по ГОСТ 10706 с учетом Изменения N 2 в части труб для магистральных тепловых сетей. Контроль радиографическим или ультразвуковым методом сварных швов каждого корпуса, изготовленного из труб в соответствии с требованиями настоящего стандарта | ||
Ст3сп5, Ст3пс5 | От минус 20 до 400 | - | |||
10, 20 | ТУ 14-3-624 [43] Трубы электросварные | От минус 30 до 400 | 4 | ТУ 14-3-624 [43] | |
20 | тип 3 Трубы электросварные | 5 | |||
ТУ 14-3Р-55 [44] | От минус 30 до 475 | Не ограничено | ТУ 14-3Р-55 [44] | - | |
10, 20 | От минус 30 до 475 | 5 | Группа В | ||
16 | Испытание на сплющивание, УЗД | ||||
10, 20 | От минус 30 до 475 | 16 | Группы А, Б по ГОСТ 550, группа В по ГОСТ Р 53383. Испытание на сплющивание и проверка макроструктуры, УЗД | ||
20 ТУ 14-3-460 [45] | ТУ 14-3-460 [45] | От минус 30 до 475 | Не ограничено | ТУ 14-3-460 [45] | |
20 ТУ 14-3-1128 [96]; ТУ 14-3Р-1128 [97]; ТУ 14-159-1128 [98] | ТУ 14-3-1128 [96]; ТУ 14-3Р-1128 [97]; ТУ 14-159-1128 [98] | От минус 40 до 475 | ТУ 14-3-1128 [96]; ТУ 14-3Р-1128 [97]; ТУ 14-159-1128 [98] | ||
20ПВ ТУ 14-3Р-55 [44] | ТУ 14-3Р-55 [44] | От минус 30 до 475 | ТУ 14-3Р-55 [44] | ||
20ЮЧ ТУ 14-3-1652 [47]; ТУ 14-3-1745 [48]; ТУ 14-3Р-54 [49] | ТУ 14-3-1652 [47]; ТУ 14-3-1745 [48]; ТУ 14-3Р-54 [49] | От минус 40 до 475 | ТУ 14-3-1652 [47]; ТУ 14-3-1745 [48]; ТУ 14-3Р-54 [49] | - | |
15ГС ТУ 14-3-460 [45]; ТУ 14-3Р-55 [44] | От минус 40 до 475 | ||||
К52 | тип 3 Трубы электросварные | От минус 40 до 400 | |||
09Г2С | От минус 70 до 475 | Испытание на ударный изгиб при температуре стенки для толщин более 12 мм. Испытание на сплющивание и проверка макроструктуры | - | ||
10Г2 | От минус 70 до минус 30 | Не ограничено | Группы А, Б по ГОСТ 550. Испытание на ударный изгиб при температуре стенки для толщин более 12 мм | ||
Св. минус 30 до 475 | |||||
10Г2А, 09Г2С ТУ 14-3-1128 [96]; ТУ 14-3Р-1128 [97]; ТУ 14-159-1128 [98] | ТУ 14-3-1128 [96]; ТУ 14-3Р-1128 [97]; ТУ 14-159-1128 [98] | От минус 40 до 475 | ТУ 14-3-1128 [96]; ТУ 14-3Р-1128 [97]; ТУ 14-159-1128 [98] | - | |
10Г2ФБЮ ТУ 14-3-1573 [50] | ТУ 14-3-1573 [50] Трубы электросварные | От минус 60 до 200 | 10 | ТУ 14-3-1573 [50] | |
10Г2ФБ, 13Г1С-У ТУ 14-3-1573 [50] | ТУ 14-3-1573 [50] Трубы электросварные | От минус 60 до 420 | |||
15ХМ | От 0 до 560 | Не ограничено | |||
15ХМ ТУ 14-3-460 [45]; ТУ 14-3Р-55 [44] | ТУ 14-3-460 [45]; ТУ 14-3Р-55 [44] | ТУ 14-3-460 [45]; ТУ 14-3Р-55 [44] | - | ||
12Х1МФ | От 0 до 570 | ||||
1Х2М1 | От 0 до 560 | ||||
15Х5 | От 0 до 425 | Группы А, Б по ГОСТ 550 | - | ||
15Х5М, 15Х5М-У, 15Х5ВФ, 12Х8ВФ | От 0 до 560 | ||||
15Х5М | ТУ 14-3Р-62 [51] | От 0 до 560 | ТУ 14-3Р-62 [51] | ||
13Х9М ТУ 14-3-457 [52] | ТУ 14-3-457 [52] | От 0 до 560 | ТУ 14-3-457 [52] | ||
12Х8 | От 0 до 475 | ||||
10Х14Г14Н4Т ТУ 14-3-1905 [53] | ТУ 14-3-1905 [53] | От минус 196 до 500 | ТУ 14-3-1905 [53] | - | |
08Х22Н6Т | ТУ 14-3-1905 [53] | От минус 40 до 300 | ТУ 14-3-1905 [53] | ||
07Х13АГ20 ТУ 14-3-1322 [54]; ТУ 14-3-1323 [55] | ТУ 14-3-1322 [54]; ТУ 14-3-1323 [55] | От минус 70 до 300 | 5 | ТУ 14-3-1322 [54]; ТУ 14-3-1323 [55] | |
08Х21Н6М2Т | ТУ 14-3-1905 [53] | От минус 40 до 300 | Не ограничено | ТУ 14-3-1905 [53] | |
08Х18Г8Н2Т | ТУ 14-3-1596 [56] | От минус 20 до 300 | 5 | ТУ 14-3-1596 [56] | |
03Х19АГ3Н10 ТУ 14-3-415 [57] | ТУ 14-3-415 [57] | От минус 196 до 450 | Не ограничено | ТУ 14-3-415 [57] | |
03Х17Н14М3 | ТУ 14-3-396 [58]; ТУ 14-3-1348 [59]; ТУ 14-3-1357 [60] | От минус 196 до 450 | ТУ 14-3-396 [58]; ТУ 14-3-1348 [59]; ТУ 14-3-1357 [60] | ||
02Х8Н22С6 ТУ 14-3-1024 [61] | ТУ 14-3-1024 [61] | От минус 40 до 120 | ТУ 14-3-1024 [61] | ||
08Х18Н10Т, 10Х18Н10Т | ТУ 14-3-1391 [62] Трубы электросварные | От минус 273 до 610 | 5 | ||
08Х18Н10Т | От минус 253 до 610 | Не ограничено | |||
12Х18Н10Т | От минус 253 до 350 | ||||
Св. 350 до 610 | |||||
12Х18Н12Т ТУ 14-3-460 [45]; ТУ 14-3Р-55 [44] | ТУ 14-3-460 [45] | От минус 253 до 610 | ТУ 14-3-460 [45] | ||
Св. 610 до 700 | 5 | ||||
08Х18Н10Т, 12Х18Н10Т | Св. 610 до 700 | для стали 12Х18Н10Т | |||
08Х18Н12Б | От минус 196 до 610 | Не ограничено | - | ||
10Х17Н13М2Т | От минус 196 до 350 | ||||
Св. 350 до 700 | |||||
08Х17Н15М3Т | От минус 196 до 350 | - | |||
Св. 350 до 600 | |||||
02Х18Н11 | ТУ 14-3-1401 [63] | От минус 196 до 450 | ТУ 14-3-1401 [63] | - | |
02Х18Н11 ТУ 14-3-1339 [64] | ТУ 14-3-1339 [64] | От минус 196 до 450 | ТУ 14-3-1339 [64] | ||
03Х21Н21М4ГБ | ТУ 14-3-751 [65]; ТУ 14-3-694 [66]; ТУ 14-3-696 [67] | От минус 70 до 400 | ТУ 14-3-751 [65]; ТУ 14-3-694 [66]; ТУ 14-3-696 [67] | ||
03ХН28МДТ | ТУ 14-3-751 [65]; ТУ 14-3-694 [66]; ТУ 14-3-1201 [68] | От минус 196 до 400 | ТУ 14-3-694 [66]; ТУ 14-3-751 [65]; ТУ 14-3-1201 [68] | ||
06ХН28МДТ | ТУ 14-3-763 [69]; ТУ 14-3-822 [70] | От минус 196 до 400 | ТУ 14-3-763 [69]; ТУ 14-3-822 [70] | ||
15Х25Т | ТУ 14-3-949 [71] | От 0 до 300 | 1,6 | ТУ 14-3-949 [71] | |
08Х17Т | От 0 до 700 | - | |||
15Х25Т | От 0 до 900 | ||||
15Х28 | От 0 до 900 | ||||
08Х13, 12Х13 | От минус 40 до 600 | ||||
От минус 40 до 550 | Не ограничено | ГОСТ 9941 и 5.3.1, 5.3.3 настоящего стандарта | |||
15Х18Н12С4ТЮ | ТУ 14-3-310 [72] | От минус 20 до 200 | 2,5 | - | |
ХН32Т (05Х20Н32Т) ТУ 1320-003-18648658 [73] | ТУ 1320-003-18648658 [73] | От минус 70 до 900 | Не ограничено | ТУ 1320-003-18648658 [73] | |
Примечания 1 Трубы толщиной 12 мм и более по ГОСТ Р 53383, ГОСТ 8731 должны быть испытаны на ударный изгиб при температуре 20 °C. Ударная вязкость и объем испытаний - по ГОСТ 550. 2 Трубы из сталей марок 10, 20, 20ПВ, изготовленные по ГОСТ Р 54159 <*>, ГОСТ 550, ГОСТ 8733 и ТУ 14-3Р-55 [44], ТУ 14-3-460 [45], диаметром не более 25 мм, толщиной не более 2,5 мм допускается применять при температурах стенки от минус 60 °C до 475 °C. 3 При заказе труб по ГОСТ 550, предназначенных для изготовления теплообменных аппаратов, необходимо оговаривать группу А. 6 Допускается применять трубы толщиной не более 12 мм из сталей марок 10, 20, 20ПВ по ГОСТ Р 53383, ГОСТ Р 54159 <*>, ГОСТ 550, ГОСТ 8731, ГОСТ 8733 и ТУ 14-3Р-55 [44], ТУ 14-3-460 [45], ТУ 14-3-190 [74] при температуре стенки от минус 40 °C и выше. 9 Ударная вязкость KCU при температуре минус 70 °C должна быть не менее 25 Дж/см2. 10 Трубы из стали марки 15ГС при температуре стенки ниже минус 30 °C следует испытывать на ударный изгиб при температуре минус 40 °C. Ударная вязкость должна быть не менее 30 Дж/см2. 11 При заказе труб по ГОСТ Р 53383, ГОСТ Р 54159 <*>, ГОСТ 8731, ГОСТ 8733 следует оговаривать поставку труб из сталей группы В с проведением гидравлического испытания и, при необходимости, контроля макроструктуры, испытания на раздачу или сплющивание, или изгиб. | |||||
(обязательное)
(Приложение Г в ред. Изменения N 1, утв. Приказом
Росстандарта от 02.02.2016 N 60-ст)
Таблица Г.1
Поковки
Марка стали | Технические требования | Допустимые параметры эксплуатации | Вид испытания и дополнительное требование | Номер примечания к данной таблице | |
Температура стенки, °C | Давление среды, МПа, не более | ||||
Ст5сп | КП 245 (25) | От минус 20 до 400 | 5 | Группа IV по ГОСТ 8479 | |
Ст3сп | КП 195 (20) | От минус 20 до 450 | |||
20 | КП 195 (20), КП 215 (22) | От минус 30 до 475 | Не ограничено | ||
20К | КП 195 (20) | От минус 30 до 475 | |||
20, 22К | От минус 30 до 475 | ||||
22К, 22К-Ш, 22К-ВД, 22К-ВРВ ТУ 302.02.092 [4] | ТУ 302.02.092 [4] | От минус 30 до 475 | ТУ 302.02.092 [4] | ||
20КА ТУ 05764417-013 [5] | ТУ 05764417-013 [5] | От минус 40 до 475 | ТУ 05764417-013 [5] | - | |
20ЮЧ ТУ 26-0303-1532 [76] | ТУ 26-0303-1532 [76] | От минус 40 до 475 | ТУ 26-0303-1532 [76] | ||
16ГС | КП 245 (25) | От минус 40 до 475 | Группа IV по ГОСТ 8479 | ||
15ГС, 16ГС | ОСТ 26-01-135 [77] | От минус 40 до 475 | ОСТ 26-01-135 [77] | ||
10Г2 | КП 215 (22) | От минус 70 до 475 | Группа IV по ГОСТ 8479 | ||
09Г2С | КП 245 (25) | От минус 70 до 475 | |||
09ГСНБЦ ТУ 05764417-013 [5] | ТУ 05764417-013 [5] | От минус 40 до 350 | ТУ 05764417-013 [5] | - | |
09ХГН2АБ ТУ 05764417-013 [5] | От минус 60 до 350 | ||||
20Х | КП 395 (40) | От минус 40 до 475 | Группа IV по ГОСТ 8479 | ||
15ХМ | КП 275 (28) | От 0 до 560 | |||
15Х5М | КП 215 (20) | От 0 до 650 | |||
15Х5ВФ, 15Х5М | КП 395 (40) | От 0 до 650 | Не ограничено | Группа IV по ГОСТ 8479  ,  KCU >= 50 Дж/см2 | |
12Х1МФ | От 0 до 570 | - | |||
12МХ ГОСТ 20072 | КП 235 (24) | От 0 до 450 | Группа IV по ГОСТ 8479 | ||
12ХМ, 15ХМ ТУ 302.02.031 [12] | ТУ 302.02.031 [12] | От 0 до 560 | ТУ 302.02.031 [12] | - | |
10Х2М1А-А ТУ 108.13.39 [78] | ТУ 108.13.39 [78] | ТУ 108.13.39 [78] | |||
10Х2М1А-А, 10Х2М1А-ВД, 10Х2М1А-Ш ТУ 302.02.121 [13] | ТУ 302.02.121 [13] | ТУ 302.02.121 [13] | |||
15Х2МФА-А ТУ 302.02.014 [21] | ТУ 302.02.014 [21] | Группа II по ТУ 302.02.014 [21] | |||
20Х2МА ОСТ 26-01-135 [77] | ОСТ 26-01-135 [77] | От 0 до 475 | ОСТ 26-01-135 [77] | - | |
08Х22Н6Т, 08Х21Н6М2Т | От минус 40 до 300 | Группа IV по ГОСТ 25054 | |||
12Х18Н9Т, 12Х18Н10Т | От минус 253 до 610 | ||||
От 610 до 700 | 5 | ||||
08Х18Н10Т | От минус 253 до 610 | Не ограничено | |||
От 610 до 700 | 5 | ||||
10Х17Н13М2Т | От минус 253 до 700 | Не ограничено | |||
03Х18Н11 | От минус 253 до 450 | ||||
03Х7Н14М3 | От минус 196 до 450 | ||||
10Х17Н13М3Т | От минус 196 до 600 | ||||
08Х17Н15М3 | От минус 196 до 600 | ||||
06ХН28МДТ | От минус 196 до 400 | 5 | |||
08Х13, 12Х13 | От минус 40 до 550 | 6,4 | |||
Примечания 2 Допускается наравне с поковками применять стальные горячекатаные кольца для изготовления фланцев из сталей марки 20 по ТУ 14-1-1431 [79] и марок 20, 10Г2, 15Х5М, 12Х18Н10Т по ТУ 14-3-375 [80]. 3 Допускается применять приварные встык фланцы из поковок группы IV КП 215 (22) по ГОСТ 8479 и горячекатаных колец из стали марки 20 по ГОСТ 1050 для температуры стенки от минус 30 °C до минус 40 °C при условии проведения термообработки - закалки и последующего высокого отпуска или нормализации после приварки фланца к корпусу или патрубку. При этом патрубок, привариваемый к корпусу, должен быть изготовлен из стали марки 16ГС (09Г2С, 10Г2). Ударная вязкость основного металла должна быть не менее 30 Дж/см2. Допускается применение ответных фланцев штуцеров из стали марки 20 в термообработанном состоянии при температуре стенки от минус 30 °C до минус 40 °C. 4 Поковки из сталей марок 15ГС, 16ГС, 09Г2С, 10Г2 следует испытывать на ударный изгиб при температуре стенки ниже минус 30 °C. Ударная вязкость не менее 30 Дж/см2. 5 Допускается применение заготовок, полученных методом электрошлакового переплава из сталей марок 20Ш, 10Г2Ш по ТУ 0251-16 [81] на параметры, аналогичные сталям 20 и 10Г2. 6 Допускается применять поковки из стали марки 20 толщиной в месте сварки не более 12 мм при температуре стенки не ниже минус 40 °C без проведения термической обработки сварного соединения. J = (Si + Mn)·(P + Sn)·104 < 100, где концентрация элементов указана в %. | |||||
(обязательное)
(Приложение Д в ред. Изменения N 1, утв. Приказом
Росстандарта от 02.02.2016 N 60-ст)
Таблица Д.1
Сортовая сталь (круглая, полосовая и фасонных профилей)
Марка стали | Технические требования | Допустимые параметры эксплуатации | Вид испытания и дополнительное требование | Номер примечания к данной таблице | |
Температура стенки, °C | Давление среды, МПа, не более | ||||
Ст3кп, Ст3пс, Ст3сп | ГОСТ 535, категория 2 | От 10 до 200 | 1,6 | - | |
От минус 15 до 350 | 0,05 | ||||
От минус 30 до 550 | - | ||||
Ст3пс, Ст3сп | ГОСТ 535, категория 4 | От минус 20 до 200 | 5 | ||
ГОСТ 535, категория 3 | От 0 до 200 | ||||
ГОСТ 535, категория 5 | От минус 20 до 425 | ||||
Ст5сп | ГОСТ 535, категория 2 | От минус 20 до 425 | |||
10, 15, 20 | От минус 20 до 425 | Не ограничено | |||
09Г2С, 09Г2 | ГОСТ 19281, категория 7 | От минус 70 до 200 | |||
09Г2С, 09Г2 | ГОСТ 19281, категория 4 | Св. минус 40 до 200 | Не ограничено | ||
ГОСТ 19281, категория 12 | От минус 40 до 475 | ||||
10Г2 | От минус 70 до 475 | ||||
15Х5М | От минус 40 до 650 | - | |||
10895 | От минус 60 до 475 | ||||
10Х14Г14Н4Т | От минус 196 до 500 | ||||
08Х22Н6Т, 08Х21Н6М2Т | От минус 40 до 300 | ||||
12Х18Н10Т | От минус 253 до 610 | ||||
Св. 610 до 700 | 5 | ||||
08Х18Н10Т, 08Х18Н12Б | От минус 253 до 610 | Не ограничено | |||
Св. 610 до 700 | 5 | ||||
15Х18Н12С4ТЮ | ТУ 14-1-915 [83] | От минус 20 до 120 | 2,5 | ТУ 14-1-915 [83] | - |
02Х8Н22С6 ТУ 14-1-3812 [84] | ТУ 14-1-3812 [84] | От минус 40 до 120 | - | ТУ 14-1-3812 [84] | |
10Х17Н13М2Т | От минус 253 до 700 | Не ограничено | |||
10Х17Н13М3Т | От минус 196 до 600 | ||||
08Х17Н15М3Т | От минус 196 до 600 | ||||
06ХН28МДТ | От минус 196 до 400 | - | |||
07Х16Н6-Ш ТУ 14-1-1660 [85] | ТУ 14-1-1660 [85] | От минус 60 до 350 | ТУ 14-1-1660 [85] | ||
08Х13 | От минус 40 до 550 | ||||
12Х13 | От минус 40 до 550 | ||||
03Х18Н11 | ТУ 14-1-1160 [86] | От минус 196 до 450 | ТУ 14-1-1160 [86] | - | |
03Х17Н14М3 | ТУ 14-1-3303 [87] | От минус 196 до 450 | ТУ 14-1-3303 [87] | ||
08Х17Т | От 0 до 700 | - | |||
15Х25Т, 15Х28 | От 0 до 900 | ||||
15Х18Н12С4ТЮ | ТУ 14-1-561 [88] | От минус 20 до 200 | 2,5 | ТУ 14-1-561 [88] | - |
ХН32Т ТУ 14-1-284 [89] | ТУ 14-1-284 [89] | От минус 70 до 900 | Не ограничено | ТУ 14-1-284 [89] | |
Примечания 1 Испытания на стойкость к межкристаллитной коррозии по ГОСТ 6032 при условии требований в проекте. 2 При толщине проката менее 5 мм допускается применение сталей по ГОСТ 19281 категории 2 вместо категорий 4, 7, 12. 5 Сортовой прокат испытывается на ударный изгиб при температуре стенки ниже минус 30 °C. Ударная вязкость должна быть не менее 30 Дж/см2. 6 Для внутренних не подлежащих сварке деталей сосудов, работающих без давления, допускается применение сталей марок 08Х13, 12Х13 при температуре стенки от минус 60 °C до 550 °C. | |||||
(обязательное)
Таблица Е.1
??????????????????????????????????????????????????????????????????????????????????????
? Марка стали ? Технические ? Допустимые параметры ?Вид испытания и? Номер ?
? ? требования ? эксплуатации ?дополнительное ?примечания?
? ? ????????????????????????? требование ? к данной ?
? ? ?Температура ? Давление ? ? таблице ?
? ? ? стенки, °C ? среды, ? ? ?
? ? ? ? МПа, ? ? ?
? ? ? ? не более ? ? ?
??????????????????????????????????????????????????????????????????????????????????????
??????????????????00220302 [90] ? ? ?ТУ 4112-091- ????????????
?ГОСТ 977 ? ? ? ? ? ?
???????????????????????????????????????????????? ????????????????????????????
?20 ГМЛ ?СТ ЦКБА 014-2004?От минус 60 ? ?СТ ЦКБА ? - ?
?[91] ? ? ? ? ? ?
???????????????????????????????????????????????? ????????????????? ?
?20ХМЛ ?ГОСТ 977, ?От минус 40 ? ?Группа 3 ? ?
??????????????????00220302 [90] ?????????????? ????????????????? ?
?20Х5МЛ ? ?От минус 40 ? ?Группа 3 ? ?
? ? ? ? ?ТУ 4112-091- ? ?
? ? ? ? ?00220302 [90] ? ?
???????????????????????????????????????????????? ????????????????? ?
?20Х5ТЛ ?ТУ 4112-091- ?От минус 40 ? ?ТУ 4112-091- ? ?
?00220302 [90] ? ? ? ? ? ?
?????????????????? ?????????????? ? ? ?
?20Х5ВЛ ? ?От минус 40 ? ? ? ?
?ТУ 4112-091- ? ?до 550 ? ? ? ?
?00220302 [90] ? ? ? ? ? ?
???????????????????????????????????????????????? ????????????????? ?
ИС NORMPROD: примечание.
В официальном тексте документа, видимо, допущена опечатка: технические
условия в графе "Технические требования" имеют номер ТУ 4112-091-00220302,
а не ТУ 4112-091-00220303.
?20Х8ВЛ ?ТУ 4112-091- ?От минус 40 ? ?Группа 3 ? ?
? ? ? ? ?ТУ 4112-091- ? ?
? ? ? ? ?00220302 [90] ? ?
???????????????????????????????????????????????? ????????????????? ?
?20ХН3Л ?ТУ 4112-091- ?От минус 70 ? ?ТУ 4112-091- ? ?
?00220302 [90] ? ? ? ?и ударная ? ?
? ? ? ? ?вязкость при ? ?
? ? ? ? ?температуре ? ?
? ? ? ? ?минус 70 °C, ? ?
? ? ? ? ?если ? ?
? ? ? ? ?температура ? ?
? ? ? ? ?стенки ниже ? ?
? ? ? ? ?минус 30 °C ? ?
???????????????????????????????????????????????? ????????????????? ?
?10Х18Н9Л, ?ГОСТ 977 ?От минус 253? ?Группа 3 ? ?
?12Х18Н9ТЛ, ? ?до 600 ? ?по ГОСТ 977, ? ?
?12Х18Н12М3ТЛ ? ? ? ?ТУ 4112-091- ? ?
???????????????????????????????????????????????? ????????????????? ?
?10Х21Н6М2Л ?ТУ 4112-091- ?От минус 40 ? ?ТУ 4112-091- ? ?
?00220302 [90] ? ? ? ? ? ?
??????????????????????????????????????????????????????????????????????????? ?
?40Х24Н12СЛ ?ГОСТ 977 ?От 0 до 1200? - ?Группа 3 ? ?
?????????????????? ?????????????? ? ? ?
?35Х23Н7СЛ ? ?От 0 до 1000? ? ? ?
?ГОСТ 977 ? ? ? ? ? ?
??????????????????????????????????????????????????????????????????????????????????????
? Примечания ?
?предварительным подогревом и последующей термической обработкой. ?
?25Л до температуры стенки минус 40 °C при условии проведения термической ?
?обработки в режиме нормализации плюс отпуск или закалка плюс отпуск. ?
??????????????????????????????????????????????????????????????????????????????????????
(обязательное)
Таблица Ж.1
Марка стали | Технические требования | Допустимые параметры эксплуатации | Назначение | |
Температура, °C | Давление среды, МПа, не более | |||
Класс прочности 5.6, 6.6, 8.8 | От минус 30 до 300 | 2,5 | Шпильки, болты | |
Класс прочности 5, 6, 8 | Гайки | |||
Ст3сп4 | СТП 26.260.2043 [92] | От минус 20 до 300 | 2,5 | Шпильки, болты, гайки |
10 | Шайбы | |||
10 | СТП 26.260.2043 [92] | От 0 до 300 | 2,5 | Гайки |
От минус 40 до 450 | 10 | Шайбы | ||
20, 25 | СТП 26.260.2043 [92] | От минус 40 до 425 | 2,5 | Шпильки, болты |
10 | Гайки | |||
От минус 40 до 450 | 10 | Шайбы | ||
30, 35, 40, 45 | СТП 26.260.2043 [92] | От минус 40 до 425 | 10 | Шпильки, болты |
21 | Гайки | |||
От минус 40 до 450 | 21 | Шайбы | ||
30Х, 35Х, 38ХА, 40Х | СТП 26.260.2043 [92] | От минус 40 до 425 | 21 | Шпильки, болты |
От минус 40 до 450 | Гайки | |||
От минус 70 до 450 | Шайбы | |||
30Х | От минус 50 до 200 | Не ограничено | Гайки | |
09Г2С | СТП 26.260.2043 [92] | От минус 70 до 425 | 21 | Шпильки, болты, гайки |
От минус 70 до 450 | Шайбы | |||
10Г2 | СТП 26.260.2043 [92] | От минус 70 до 425 | 21 | Шпильки, болты, гайки |
От минус 70 до 450 | Шайбы | |||
18Х2Н4МА | СТП 26.260.2043 [92] | От минус 70 до 400 | 21 | Шпильки, болты, гайки |
От минус 70 до 450 | Шайбы | |||
12Х13, 20Х13, 30Х13 | СТП 26.260.2043 [92] | От минус 30 до 475 | 10 | Шпильки, болты, гайки, шайбы |
20Х13 | От 0 до 450 | Не ограничено | Шпильки, болты, шайбы | |
От 0 до 510 | Гайки | |||
10Х17Н13М2Т, 10Х17Н13М3Т, 08Х17Н15М3Т, 31Х19Н9МВБТ | СТП 26.260.2043 [92] | От минус 70 до 600 | 21 | Шпильки, болты, гайки, шайбы |
31Х19Н9МВБТ | СТП 26.260.2043 [92] | От 0 до 625 | Не ограничено | Шпильки, болты, гайки |
10Х14Г14Н4Т ГОСТ 5632 | СТП 26.260.2043 [92] | От минус 70 до 500 | 21 | Шпильки, болты |
07Х21Г7АН5 ГОСТ 5632 | СТП 26.260.2043 [92] | От минус 70 до 400 | Шпильки, болты | |
08Х15Н24В4ТР ГОСТ 5632 | СТП 26.260.2043 [92] | От минус 70 до 600 | 21 | Шпильки, болты, гайки, шайбы |
07Х16Н6 | СТП 26.260.2043 [92] | От минус 40 до 325 | 10 | Шпильки, болты, гайки, шайбы |
10Х11Н22Т3МР ГОСТ 20700 | От минус 70 до 650 | Не ограничено | Шпильки, болты, гайки | |
30ХМ, 30ХМА, 35ХМ ГОСТ 4543 | СТП 26.260.2043 [92] | От минус 40 до 450 | 21 | Шпильки, болты |
От минус 40 до 510 | Гайки | |||
От минус 70 до 450 | Шайбы | |||
40ХФА | От минус 50 до 400 | Не ограничено | Шпильки | |
25Х1МФ | СТП 26.260.2043 [92] | От минус 40 до 510 | 21 | Шпильки, болты |
От минус 40 до 540 | Гайки | |||
От минус 70 до 540 | Шайбы | |||
25Х2М1Ф ТУ 14-1-552 [32] | СТП 26.260.2043 [92] | От минус 40 до 540 | 21 | Шпильки, болты, гайки |
От минус 70 до 540 | Шайбы | |||
25Х2М1Ф ГОСТ 20072 | От 0 до 535 | Не ограничено | Шпильки, болты | |
От 0 до 565 | Гайки | |||
От минус 50 до 510 | 10 | Шпильки | ||
20Х1М1Ф1ТР, 20Х1М1Ф1БР ГОСТ 20072 | СТП 26.260.2043 [92] | От минус 40 до 565 | 21 | Шпильки, болты, гайки |
От минус 70 до 565 | Шайбы | |||
От 0 до 580 | Не ограничено | Шпильки, болты, гайки | ||
15ХМ | СТП 26.260.2043 [92] | От минус 70 до 565 | 21 | Шайбы |
От 0 до 45 | Не ограничено | Шайбы | ||
20ХН3А, 10Г2 ГОСТ 4543 | СТП 26.260.2043 [92] | От минус 70 до 425 | 21 | Шпильки, болты, гайки |
От минус 70 до 450 | Шайбы | |||
37Х12Н8Г8МФБ ГОСТ 5632 | СТП 26.260.2043 [92] | От минус 40 до 450 | 21 | Шпильки, болты, гайки |
От минус 70 до 600 | Шайбы | |||
12Х18Н10Т, 08Х18Н10Т ГОСТ 5632 | СТП 26.260.2043 [92] | От минус 70 до 600 | 21 | Шпильки, болты, гайки, шайбы |
45Х14Н14В2М ГОСТ 5632 | СТП 26.260.2043 [92] | От минус 70 до 600 | 21 | Шпильки, болты, гайки, шайбы |
18Х12ВМБФР ГОСТ 5632 | СТП 26.260.2043 [92] | От минус 40 до 580 | 21 | Шпильки, болты, гайки |
12Х1МФ | От минус 40 до 570 | Не ограничено | Шайбы | |
08Х16Н13М2Б ГОСТ 5632 | От минус 70 до 625 | Не ограничено | Шпильки, болты, гайки | |
От минус 70 до 650 | Шайбы | |||
ХН35ВТ | От минус 70 до 650 | Не ограничено | Шпильки, болты, гайки | |
08Х22Н6Т, 08Х21Н6М2Т, 14Х17Н2 | СТП 26.260.2043 [92] | От минус 40 до 200 | 21 | Шпильки, болты, гайки, шайбы |
СТП 26.260.2043 [92] | От минус 70 до 350 | 2,5 | Шпильки, болты, гайки, шайбы | |
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2016 N 60-ст)
(обязательное)
ЛИСТЫ, ПЛИТЫ ИЗ ЦВЕТНЫХ МЕТАЛЛОВ И СПЛАВОВ
Таблица И.1
Марка материала | Технические требования | Допустимые параметры эксплуатации | Вид испытания и дополнительное требование | Номер примечания к данной таблице | |
Температура стенки, °C | Давление среды, МПа, не более | ||||
Л63, Л68, ЛС59-1, ЛО62-1 по ГОСТ 15527 | От минус 270 до 250 | Не ограничено | |||
ЛЖМц 59-1-1 по ГОСТ 15527 | ТУ 48-21-897 [93] | ТУ 48-21-897 [93] | |||
НМЖМц 28-2,5-1,5 по ГОСТ 492 | От минус 70 до 360 | 2,5 | |||
А5, А6, АДО, АД1, АМц, АМг3, АМг5 по ГОСТ 4784 | От минус 270 до 150 | 6 | |||
АДО, АД1, А5, А6, АМц по ГОСТ 4784 | От минус 70 до 150 | 6 | |||
АМг3, АМг5, АМг6 по ГОСТ 4784 | От минус 210 до 150 | ||||
Примечания 2. По требованию потребителя проводят испытания на глубину выдавливания мягких полос толщинами 1 и 1,2 мм. 3. По требованию потребителя проводят испытание на изгиб. | |||||
(обязательное)
ТРУБЫ ИЗ ЦВЕТНЫХ МЕТАЛЛОВ И СПЛАВОВ
Таблица К.1
Марка материала | Технические требования | Допустимые параметры эксплуатации | Вид испытания и дополнительное требование | Номер примечания к данной таблице | |
Температура стенки, °C | Давление среды, МПа, не более | ||||
Л68, ЛО70-1, ЛОМш 70-1-0,05, ЛАМш 77-2-0,05 ГОСТ 15527 | От минус 196 до 250 | Не ограничено | |||
Л63, Л68, ЛС59-1, ЛЖМц 59-1-1 ГОСТ 15527 | От минус 253 до 250 | ||||
МНЖ 5-1 | От минус 196 до 200 | ||||
МНЖМц 30-1-1 ГОСТ 492 | От 0 до 250 | ||||
АДО, АД1, АМц ГОСТ 4784 | От минус 270 до 150 | 6 | 1 | ||
АМг2, АМг3, АМг5 ГОСТ 4784 | 1 | ||||
Примечания | |||||
(обязательное)
Таблица Л.1
Марка материала | Технические требования | Допустимые параметры эксплуатации | Вид испытания и дополнительное требование | Номер примечания к данной таблице | |
Температура стенки, °C | Давление среды, МПа, не более | ||||
НМЖМц 28-2,5-1,5 ГОСТ 492 | От минус 70 до 250 | 2,5 | |||
ЛЦ23А6Ж3Мц2 (ЛАЖМц 66-6-3-2) ГОСТ 17711 | Не ограничено | 1 | |||
АДО, АМг2, АМц ГОСТ 4784 | От минус 70 до 150 | 6 | 1 | ||
(обязательное)
РЕГЛАМЕНТ
ПРОВЕДЕНИЯ В ЗИМНЕЕ ВРЕМЯ ПУСКА (ОСТАНОВКИ)
ИЛИ ИСПЫТАНИЯ НА ГЕРМЕТИЧНОСТЬ СОСУДОВ
(Приложение М в ред. Изменения N 1, утв. Приказом
Росстандарта от 02.02.2016 N 60-ст)
М.1 Настоящий регламент распространяется на сосуды, изготовленные в соответствии с требованиями настоящего стандарта и эксплуатируемые под давлением на открытом воздухе или в неотапливаемом помещении.
М.2 Пуск (остановка) или испытание на герметичность в зимнее время, то есть повышение (снижение) давления в сосуде при повышении (снижении) температуры стенки, должны осуществляться в соответствии с рисунком М.1.
p1 - давление пуска; p2 - рабочее давление;
t1 - минимальная температура воздуха, при которой
допускается пуск сосуда под давлением; t2 - минимальная
температура, при которой сталь и ее сварные соединения
допускаются для работы под давлением p2
Рисунок М.1
М.3 Давление пуска p1 принимают согласно таблице М.1 в зависимости от рабочего давления p2.
Таблица М.1
p2, МПа | Менее 0,1 | От 0,1 до 0,3 | Более 0,3 |
p1, МПа | p2 | 0,1 | 0,35p2 |
Примечание - При температуре t2, ниже или равной t1, давление пуска p1 принимают равным рабочему давлению. | |||
Достижение давлений p1 и p2 рекомендуется осуществлять постепенно по 0,25p1 или 0,25p2 в течение часа с 15-минутными выдержками давлений на ступенях 0,25p1 (0,25p2); 0,50p1 (0,50p2); 0,75p1 (0,75p2), если нет других указаний в проектной документации.
М.4 Температуры t1 и t2 принимают по таблице М.2 в зависимости от типа сталей.
Таблица М.2
Марка стали | Минимальная температура воздуха t1, °C | Минимальная температура t2, °C | Допускаемая средняя температура наиболее холодной пятидневки в районе установки сосуда |
Ст3кп2 | Минус 20 | 10 | Минус 30 °C при объеме менее 100 м3 |
Ст3сп3, Ст3пс3, Ст3сп6, Ст3пс6, 20К-3, 20К-10 | 0 | Не ниже минус 40 °C | |
Ст3сп4, Ст3пс4, Ст3Гпс4, Ст3сп5, 20К-5, 20К-11 | Минус 40 | Минус 20 | |
16ГС-3, 09Г2С-3, 17ГС-3, 17Г1С-3 | Минус 30 | Не ниже минус 45 °C | |
16ГС-6, 16ГС-17, 09Г2С-6, 09Г2С-17, 17ГС-6, 17ГС-12, 17Г1С-6, 17Г1С-12, 20ЮЧ, 08Х22Н6Т, 08Х21Н6М2Т | Минус 40 | ||
12ХМ, 12МХ, 10Х2ГНМ, 10Х2М1А-А, 10Х2М1А | 0 | ||
09Г2С-7, 09Г2С-8, 12Х18Н10Т, 10Х17Н13М2Т | Без ограничений | Без ограничений | Не регламентируется |
Примечания 1 Для материалов, не приведенных в таблице М.2, температуру t2 определяют по приложениям А - Е настоящего стандарта. 2 В случае снижения нижнего температурного предела применения углеродистых и низколегированных марганцовистых и марганцево-кремнистых сталей в соответствии с 5.1.8 давление пуска p1 принимают равным рабочему давлению p2, температуру t1 - по установленному нижнему температурному пределу применения стали согласно 5.1.8. | |||
Скорость подъема (снижения) температуры должна быть не более 30 °C в час, если нет других указаний в технической документации.
(обязательное)
Однотипными сварными соединениями является группа сварных соединений, имеющих следующие общие признаки:
- способ сварки;
- марку (сочетание марок) основного металла. В одну группу допускается объединять сварные соединения деталей из сталей различных марок, для сварки которых согласно технологии предусмотрено применение сварочных материалов одних и тех же марок (сочетаний марок);
- марку (сочетание марок) сварочных материалов. В одну группу допускается объединять сварные соединения, выполненные с применением различных сварочных материалов, марки (сочетание марок) которых согласно технологии допускается использовать для сварки деталей из одной и той же стали; электроды должны иметь одинаковый вид покрытия по ГОСТ 9466 (основной, рутиловый, целлюлозный, кислый);
- номинальную толщину свариваемых деталей в зоне сварки. В одну группу допускается объединять соединения с номинальной толщиной деталей в зоне сварки в пределах одного из следующих диапазонов, мм:
до 3 включ.;
св. 3 до 10 включ.;
св. 10 до 50 включ.;
св. 50.
Для угловых, тавровых и нахлесточных соединений указанные диапазоны относятся к привариваемым деталям; толщину основных деталей разрешается не учитывать;
- радиус кривизны деталей в зоне сварки. В одну группу допускается объединять сварные соединения деталей радиусом кривизны в зоне сварки (для труб - с половиной наружного номинального диаметра) в пределах одного из следующих диапазонов, мм:
до 12,5 включ.;
св. 12,5 до 50 включ.;
св. 50 до 250 включ.;
св. 250 (включая плоские детали).
Для угловых, тавровых и нахлесточных соединений указанные диапазоны относятся к привариваемым деталям; радиусы кривизны основных деталей разрешается не учитывать;
- вид сварного соединения (стыковое, угловое, тавровое, нахлесточное). В одну группу могут быть объединены угловые, тавровые и нахлесточные соединения, кроме угловых сварных соединений приварки штуцеров (труб) к элементам сосудов;
- форму подготовки кромок. В одну группу допускается объединять сварные соединения с одной из следующих форм подготовки кромок:
с односторонней разделкой кромок и углом их скоса более 8°;
с односторонней разделкой кромок и углом их скоса до 8° включ. (узкая разделка);
с двухсторонней разделкой кромок;
без разделки кромок;
- способ сварки корневого слоя: на остающейся подкладке (подкладном кольце), на расплавляемой подкладке, без подкладки (свободное формирование обратного валика), с подваркой корня шва;
- термический режим сварки: с предварительным и сопутствующим подогревом, без подогрева, с послойным охлаждением;
- режим термической обработки сварного соединения.
(рекомендуемое)
СТАЛИ, СКЛОННЫЕ К ОБРАЗОВАНИЮ ТРЕЩИН ПРИ СВАРКЕ
В СВАРНОМ ШВЕ И ОКОЛОШОВНОЙ ЗОНЕ
(Приложение П в ред. Изменения N 1, утв. Приказом
Росстандарта от 02.02.2016 N 60-ст)
1 Теплоустойчивые хромистые и хромомолибденовые: 12МХ, 12ХМ, 15ХМ, 12Х1МФ, 10Х2ГНМ, 1Х2М1, 10Х2М1А-А, 20Х2МА, 15Х2МФА, 12Х2МФА, 15Х5, 15Х5М, 15Х5ВФ, 12Х8ВФ, 13Х9М, 12Х8.
2 Аустенитные коррозионно-стойкие стали и сплавы без ферритной фазы: 02Х8Н22С6, 03Х19АГ3Н10, 03Х21Н21М4ГБ, 03Х17Н14М3, 08Х17Н15М3Т, 08Х18Н12Б, 10Х14Г14Н4Т, 06ХН28МДТ, 03ХН28МДТ, ХН32 - при толщине более 10 мм.
3 Высокохромистые ферритные коррозионно-стойкие: 8Х13, 08Х17Т, 15Х25Т - при толщине более 10 мм.
4 Двухслойные коррозионно-стойкие стали - переходный шов (термин определен в ОСТ 26.260.480 [94]).
Примечание. В соединениях элементов разной толщины склонность к трещинам определяется элементом большей толщины.
(рекомендуемое)
(Приложение Р в ред. Изменения N 1, утв. Приказом
Росстандарта от 02.02.2016 N 60-ст)
Таблица Р.1
Подразделение сталей и сплавов на классы
Класс стали и сплава | Марка стали и сплава |
Углеродистый | Ст3, Ст4, 10, 20, 15К, 16К, 18К, 20К, 20КА, 20ЮЧ, 20ПВ, 22К |
Низколегированный марганцовистый, марганцево-кремнистый | 07ГФБ-У, 09Г2, 09Г2С, 09Г2БТ, 09Г2СЮЧ, 09ГСНБЦ, 09ХГН2АБ, 09ХГ2СЮЧ, 09ХГ2НАБЧ, 10Г2, 10Г2БТ, 10Г2ФБ, 10Г2ФБЮ, 10Г2С1, 10Г2С1Д, 10ХСНД, 13Г1С-У, 14Г2, 15ХСНД, 15Г2СФ, 16ГС, 16ГМЮЧ, 17ГС, 17Г1С, Е32, Е36, Е40, В, Д32, Д36, Д40, К52 |
Хромомолибденовый, хромомолибденованадиевый | 20Х, 12МХ, 12ХМ, 12Х1МФ, 15ХМ, 10Х2ГМ, 1Х2М1, 20Х2МА, 15Х2МФА-А, 12Х2МФА, 10Х2М1А-А |
Мартенситный | 15Х5, 15Х5М, 15Х5ВФ, 12Х8, 12Х8ВФ, 20Х13, 13Х9М, 12Х13, 20Х13 |
Ферритный | 08Х13, 08Х17Т, 15Х25Т |
Аустенитный | 02Х18Н11, 02Х8Н22С6, 03Х18Н11, 03Х17Н14М3, 03Х19АГ3Н10Т, 03Х21Н21М4ГБ, 07Х13АГ20, 08Х18Н10Т, 08Х18Н12Б, 08Х17Н13М2Т, 08Х17Н15М3Т, 10Х14Г14Н4Т, 10Х17Н13М2Т, 10Х17Н13М3Т, 12Х18Н9Т, 12Х18Н10Т, 12Х18Н12Т |
Аустенитно-ферритный | 08Х22Н6Т, 08Х21Н6М2Т, 08Х18Г8Н2Т, 15Х18Н12С4ТЮ |
Аустенитно-мартенситный | 07Х16Н6 |
Сплавы на железоникелевой основе | 06ХН28МДТ, 03ХН28МДТ, ХН32Т |
(обязательное)
(Приложение С в ред. Изменения N 1, утв. Приказом
Росстандарта от 02.02.2016 N 60-ст)
сосуда, работающего под давлением
не свыше 0,05 МПа, без давления (под налив)
Заводской номер ___________________________________________________________
1. Общие данные
Наименование и адрес владельца сосуда _____________________________________
Наименование и адрес предприятия-изготовителя _____________________________
Год изготовления __________________________________________________________
Наименование и назначение сосуда __________________________________________
2. Характеристика сосуда
Характеристика | Наименование рабочего пространства | |||
Корпус | Рубашка | Трубное пространство | ||
Рабочее или номинальное давление, МПа | ||||
Рабочая температура, °C | ||||
Расчетное давление, МПа | ||||
Расчетная температура стенки, °C | ||||
Пробное давление, МПа | гидравлическое | |||
пневматическое | ||||
Испытательная среда | ||||
Температура испытательной среды, °C | ||||
Внутренний диаметр, мм | ||||
Длина (высота), мм | ||||
Наименование рабочей среды | ||||
Вместимость, м3 | ||||
Масса пустого сосуда, кг | ||||
Перемешивающее устройство | Число оборотов | |||
Мощность двигателя | ||||
3. Материал основных частей
Наименование детали (обечайка, днище, патрубки, фланцы, крепеж и др.) | Материал, ГОСТ, ТУ |
4. Комплектующие изделия (основные)
Наименование и характеристика | ГОСТ, ТУ | Предприятие-изготовитель |
5. Сведения по испытаниям на предприятии-изготовителе
6. Отклонение от чертежа при изготовлении
7. Перечень прилагаемой технической документации
Наименование документа | Обозначение | Заводской номер | Количество экземпляров |
8. Удостоверение о качестве
М.П. Технический руководитель
(Главный инженер)
предприятия
Начальник ОТК
Приложения:
чертежи сосуда с указанием основных размеров,
расчет на прочность сосуда,
руководство по эксплуатации включая регламент проведения в зимнее
время пуска (остановки) сосуда и информацию по техническому
освидетельствованию сосуда <*>).
--------------------------------
<*> См. Приложение У настоящего стандарта.
(обязательное)
СОСУДА, РАБОТАЮЩЕГО ПОД ДАВЛЕНИЕМ СВЫШЕ 0,05 МПа
ИЛИ ПОД ВАКУУМОМ
(Приложение Т введено Изменением N 1, утв. Приказом
Росстандарта от 02.02.2016 N 60-ст)
При передаче сосуда другому владельцу вместе с сосудом передается паспорт.
Содержание паспорта
Номер раздела | Наименование | Число листов/страниц |
Общие сведения о сосуде | ||
1 | Техническая характеристика и параметры | |
2 | Сведения об основных частях сосуда | |
3 | Данные о штуцерах, фланцах, крышках и крепежных изделиях | |
4 | Данные о предохранительных устройствах, основной арматуре, контрольно-измерительных приборах, приборах безопасности | |
5 | Данные об основных материалах, применяемых при изготовлении сосуда | |
6 | Карта измерений корпуса сосуда | |
7 | Данные о сварке (пайке) и неразрушающем контроле сварных соединений | |
8 | Данные о других испытаниях и исследованиях | |
9 | Данные о термообработке | |
10 | Данные о гидравлическом (пневматическом) испытании | |
11 | Заключение | |
12 | Сведения о местонахождении сосуда | |
13 | Ответственные за исправное состояние и безопасное действие сосуда | |
14 | Сведения об установленной арматуре | |
15 | Другие данные об установке сосуда | |
16 | Сведения о замене и ремонте основных элементов сосуда и арматуры | |
17 | Запись результатов освидетельствования | |
18 | Регистрация сосуда | |
19 | Обязательные приложения: Чертежи сосуда с указанием основных размеров Расчет на прочность сосуда Руководство по эксплуатации (включая регламент проведения в зимнее время пуска (остановки) сосуда и информацию по техническому освидетельствованию сосуда <*>) | |
20 | Дополнительная документация изготовителя | |
<*> См. приложение У настоящего стандарта. | ||
 | Сведения о разрешительных документах (декларация о соответствии или сертификат соответствия требованиям ТР ТС), номер и дата регистрации или выдачи и срок действия |
___________________________________________________________________________
(наименование сосуда)
Идентификационный (заводской) номер ___________________________________
изготовлен ________________________________________________________________
(дата изготовления)
___________________________________________________________________________
(наименование и адрес изготовителя)
Наименование частей сосуда | |||||
Рабочее давление, МПа | |||||
Расчетное давление, МПа | |||||
Пробное давление испытания при изготовлении, МПа | гидравлического | ||||
пневматического | |||||
Рабочая температура, °C | |||||
Расчетная температура стенки, °C | |||||
Минимальная допустимая температура стенки сосуда, находящегося под расчетным давлением, °C | |||||
Наименование рабочей среды | |||||
Характеристика рабочей среды | Класс опасности | ||||
Взрывоопасность | |||||
Пожароопасность | |||||
Прибавка для компенсации коррозии (эрозии), мм | |||||
Вместимость, м3 | |||||
Масса пустого сосуда, кг | |||||
Максимальная масса заливаемой рабочей среды <*>, кг | |||||
Назначенный срок службы сосуда, лет | |||||
Число циклов нагружения за назначенный срок службы | |||||
Группа сосуда по таблице 1 ГОСТ Р 52630-2012 | |||||
Группа рабочей среды по ТР ТС 032/2013 | |||||
<*> Для сосудов со сжиженными газами. | |||||
2. Сведения об основных частях сосуда
Наименование частей сосуда (обечайка, днище, решетка, трубы, рубашка и др.) | Число, шт. | Размеры, мм | Материал | Примечание | |||
Диаметр внутренний или наружный | Толщина стенки | Длина (высота) | Марка | Стандарт или технические условия | |||
3. Данные о штуцерах, фланцах, крышках и крепежных изделиях
Наименование | Число, шт. | Размеры (мм) или номер по спецификации | Материал | |
Марка | Стандарт или технические условия | |||
4. Данные о предохранительных устройствах, основной
арматуре, контрольно-измерительных приборах,
приборах безопасности
Наименование | Число, шт. | Место установки | Номинальный диаметр, мм | Номинальное давление, МПа | Материал корпуса | |
Марка | Стандарт | |||||
5. Данные об основных материалах, применяемых
при изготовлении сосуда
Наименование элемента | Материал | Данные механических испытаний по сертификату или протоколу заводских испытаний | Дополнительные данные (ультразвуковой контроль, испытания на твердость, состояние исходной термообработки и др.) | Химический состав по сертификату или протоколу заводских исследований | |||||||||||||||||||||||
Марка | Стандарт или технические условия | Номер плавки (партии) | Номер и дата сертификата (протокола) | При t = 20 °C | При t < 0 °C | ||||||||||||||||||||||
Предел текучести Re, МПа | Временное сопротивление (предел прочности) Rm, МПа | Относительное удлинение A5, % | Относительное сужение,  , % | Ударная вязкость, Дж/см2 | Ударная вязкость, Дж/см2 | Температура, °C | Тип образца | C | Mn | Si | Cr | Ni | Mo | Cu | Ti | V | S | P | Прочие элементы | ||||||||
До старения | После старения | Тип образца | |||||||||||||||||||||||||
Наименование элемента | Номер эскиза | Номер сечения | Диаметр, мм | Овальность, % | Отклонение от прямолинейности, мм | Смещение кромок сварных стыковых соединений, мм | |||||||
Номинальный наружный или внутренний | Отклонение | допускаемая | измеренная | допускаемое | измеренное | продольных | кольцевых | ||||||
допускаемое | измеренное | допускаемое | измеренное | допускаемое | измеренное | ||||||||
сварных соединений
Обозначение сварного шва | Материал соединяемых элементов | Способ выполнения соединения (сварка, пайка) | Вид сварки (пайки) | Электроды, сварочная проволока, припой (тип, марка, стандарт или технические условия) | Метод неразрушающего контроля | Объем контроля, % | Номер и дата документа о проведении контроля | Оценка |
8. Данные о других испытаниях и исследованиях
9. Данные о термообработке
Наименование элемента | Номер и дата документа | Вид термообработки | Температура термообработки, °C | Скорость, °C/ч | Продолжительность выдержки, ч | Способ охлаждения | |
нагрева | охлаждения | ||||||
10. Данные о гидравлическом (пневматическом) испытании
Сосуд успешно прошел следующие испытания:
Вид и условия испытания | Испытываемая часть сосуда | ||||
Гидравлическое испытание | Пробное давление, МПа | ||||
Испытательная среда | |||||
Температура испытательной среды, °C | |||||
Продолжительность выдержки, ч (мин) | |||||
Пневматическое испытание | Пробное давление, МПа | ||||
Продолжительность выдержки, ч (мин) | |||||
Положение сосуда при испытании <*> | горизонтальное | вертикальное | |||
<*> В нужной графе указать "Да". | |||||
Сосуд изготовлен в полном соответствии с
__________________________________________________________________.
(наименование, обозначение и дата утверждения документа)
Сосуд подвергнут визуальному контролю и гидравлическому или
пневматическому испытанию пробным давлением согласно разделу 10 настоящего
паспорта.
Сосуд признан годным для работы с указанными в настоящем паспорте
параметрами.
Главный инженер ______________________ _____________________________
(подпись) (расшифровка подписи)
М.П.
Начальник ОТК ______________________ _____________________________
(подпись) (расшифровка подписи)
"_____" _____________ _____ г.
(дата)
Наименование предприятия-владельца | Местонахождение сосуда | Дата установки |
13. Ответственные за исправное состояние
и безопасное действие сосуда
Номер и дата приказа о назначении | Должность, фамилия, имя, отчество ответственного | Подпись |
14. Сведения об установленной арматуре
Дата | Наименование | Число, шт. | Номинальный диаметр, мм | Номинальное давление, МПа | Материал (марка, стандарт или технические условия) | Место установки | Подпись ответственного лица за исправное состояние и безопасное действие сосуда |
15. Другие данные об установке сосуда
а) коррозионность среды _______________________________________________
б) противокоррозионное покрытие _______________________________________
в) тепловая изоляция __________________________________________________
г) футеровка __________________________________________________________
д) схема подключения сосуда в установку (линию) _______________________
16. Сведения о замене и ремонте основных элементов
сосуда и арматуры
Дата | Сведения о замене и ремонте | Подпись ответственного лица, проводившего работы |
Освидетельствование | Разрешенное давление, МПа | Срок следующего освидетельствования | |
Дата | Результаты | ||
Сосуд зарегистрирован за N ____________________________________________
в _____________________________________________________________________
(регистрирующий орган)
В паспорте пронумеровано и прошнуровано ______ страниц и ____ чертежей.
_______________________________ ______________ ____________________________
(должность представителя (подпись) (Ф.И.О.)
регистрирующего органа)
М.П.
"_____" ______________ 20__ г.
ИНСТРУКЦИЯ
о порядке оформления и заполнения паспорта
1. Общие положения
1.1 Раздел паспорта "Общие сведения", разделы 1 - 11 и приложения заполняются изготовителем сосуда, а разделы 12 - 18 - владельцем сосуда.
Сведения о разрешительных документах (декларация о соответствии или сертификат соответствия требованиям ТР ТС), номер и дата регистрации или выдачи и срок действия заполняются изготовителем или лицом, уполномоченным изготовителем.
1.2 Единицы физических величин следует указывать в системе СИ.
1.3 Опечатки, описки и графические неточности, допущенные в процессе заполнения паспорта, разрешается исправлять. Правомочность исправления следует подтвердить надписью "Исправленному верить", заверенной печатью.
1.4 Перед отрицательными значениями величин следует писать слово "минус". Не допускается проставлять математический знак (например: "+", "-", "<", ">", "=" и др.) без цифры, а также математический знак минус ("-") перед отрицательным значением величины.
1.5 Все строки и графы разделов (таблиц) должны быть заполнены.
Не допускается ставить кавычки вместо повторяющихся цифр, марок сталей, знаков, математических и химических символов.
Если в строках или графах разделов (таблиц) не требуется указывать цифровые или иные сведения, то в них ставят прочерк.
1.6 В случае изготовления сосуда или его частей из импортных материалов в паспорт сосуда заносятся данные по соответствующим сертификатам на применяемые материалы. Указание российских аналогов не требуется.
1.7 Паспорт сосуда и прилагаемые к нему материалы, включая чертежи и расчеты на прочность, должны полностью соответствовать изготовленному сосуду.
2. Порядок заполнения разделов паспорта
2.1 Раздел "Содержание паспорта"
2.1.1 В графе "Наименование" перечисляются все разделы паспорта, содержащие сведения о данной конструкции, а также прилагаемые к паспорту документы.
2.1.2 В графе "Число листов/страниц" указывается общее число листов/страниц документа данного наименования.
2.1.3 Необходимость приложения дополнительной документации изготовителя, ее состав и объем определяет изготовитель сосуда.
2.2 Раздел "Общие сведения о сосуде"
В строке "Идентификационный (заводской) номер" следует указывать порядковый номер сосуда по системе нумерации изготовителя.
2.3 Раздел 1 "Техническая характеристика и параметры"
2.3.1 В головке таблицы графу "Наименование частей сосуда" следует разделить на число подграф, соответствующее числу наименований герметично разделенных пространств (частей) сосуда: корпус, рубашка, трубное пространство и т.д. То есть, число подграф графы "Наименование частей сосуда" должно соответствовать числу разделенных пространств (частей) сосуда.
2.3.2 В строке "Рабочее давление" указывается рабочее давление, приведенное в конструкторской документации (в сборочном чертеже). Под рабочим давлением следует понимать максимальное внутреннее избыточное или наружное давление, возникающее при нормальном протекании рабочего процесса, без учета гидростатического давления среды и допустимого кратковременного повышения давления во время срабатывания предохранительного клапана или другого предохранительного устройства.
2.3.3 В строке "Расчетное давление" указывается расчетное давление, приведенное в конструкторской документации (в чертеже общего вида или в сборочном чертеже), или номинальное давление для стандартных сосудов.
В случае, когда указывается номинальное давление, необходимо дать сведения о пределах применения сосуда в зависимости от давления и температуры. Под расчетным давлением следует понимать давление, на которое производится расчет на прочность.
2.3.4 В строке "Пробное давление" указывается давление, при котором проводилось гидравлическое (пневматическое) испытание при изготовлении сосуда. При замене гидравлического (пневматического) испытания другим видом испытания в этой строке делается запись (см. раздел 8 паспорта).
2.3.5 В строках "Рабочая температура" и "Расчетная температура стенки" указывается температура, приведенная в конструкторской документации (в сборочном чертеже). Под рабочей температурой следует понимать максимальную рабочую температуру среды, возникающую при нормальном протекании рабочего процесса.
2.3.6 В строке "Минимально допустимая температура стенки сосуда, находящегося под расчетным давлением" указывается температура в соответствии с 5.1.4 настоящего стандарта.
Для сосудов, устанавливаемых в отапливаемом помещении, строка "Минимально допустимая температура стенки сосуда, находящегося под расчетным давлением" не заполняется.
2.3.7 Строка "Наименование рабочей среды" заполняется в соответствии с конструкторской документацией (сборочным чертежом), а при отсутствии сведений о среде в чертеже данная строка заполняется владельцем сосуда.
2.3.8 В строке "Характеристика рабочей среды" следует указывать класс опасности согласно ГОСТ 12.1.007, взрывоопасность ("Да" или "Нет"), пожароопасность ("Да" или "Нет") среды.
2.3.9 Строка "Прибавка для компенсации коррозии (эрозии)" заполняется в соответствии с технической характеристикой сборочного чертежа.
2.3.10 В строке "Вместимость" указывается номинальный объем рабочего пространства (частей) сосуда.
2.3.11 В строке "Максимальная масса заливаемой рабочей среды" указываются сведения только для сосудов со сжиженными газами, степень заполнения которых средой устанавливается взвешиванием.
2.3.12 В строке "Назначенный срок службы сосуда" указывается назначенный срок службы сосуда согласно сведениям автора проектной документации.
2.3.13 Таблицу "Техническая характеристика и параметры" допускается дополнить данными, определяющими специфику эксплуатации конкретных типов сосудов.
2.4 Раздел 2 "Сведения об основных частях сосуда"
2.4.1 Графа "Наименование частей сосуда" заполняется в соответствии с данными сборочного чертежа.
В разделе приводятся данные по основным частям сосуда, работающим под давлением (обечайкам корпуса, днищам, коническим переходам, корпусным фланцам, трубным решеткам, теплообменным трубам и др.).
Элементы корпуса одного диаметра, толщины и материального исполнения разрешается не разбивать на отдельные составные части (обечайки и др.).
2.4.2 В графе "Число" указывается общее число одинаковых частей сосуда.
2.4.3 В графе "Размеры" указываются номинальные размеры (диаметр, толщина стенки, длина или высота) частей сосуда после изготовления.
2.4.4 В графе "Материал" указываются марка материала, номер стандарта или технических условий на химический состав металла и технические требования.
2.4.5 В графе "Примечание" указывается способ изготовления сосуда (цельнотянутый, литой и др.).
2.5 Раздел 3 "Данные о штуцерах, фланцах, крышках
и крепежных изделиях"
2.5.1 В графе "Наименование" указывается обозначение штуцера и перечисляются все детали, входящие в данный узел (патрубок, фланец, крышка, укрепляющее кольцо, прокладка, крепеж). Разрешается указывать условные обозначения стандартных деталей.
2.5.2 В графе "Число" указывается общее число однотипных деталей.
2.5.3 В графе "Размеры" следует указывать:
- для патрубка - наружный или внутренний диаметр и толщину стенки;
- для фланца - габаритные размеры и внутренний диаметр;
- для крышки - наружный диаметр и толщину;
- для укрепляющего кольца - наружный диаметр и толщину;
- для прокладки - наружный (внутренний) или средний диаметр и толщину;
- для крепежа - номинальный диаметр резьбы.
2.5.4 В графе "Материал" указывается марка материала, номер стандарта (технических условий) на химический состав и технические требования.
2.6 Раздел 4 "Данные о предохранительных устройствах,
основной арматуре, контрольно-измерительных приборах,
приборах безопасности"
2.6.1 Раздел заполняется изготовителем сосуда только в случае поставки предохранительных устройств, арматуры и приборов вместе с сосудом, в противном случае изготовитель делает запись "В объем поставки не входит".
2.6.2 В графе "Наименование" указываются:
- для предохранительного клапана - наименование или условное обозначение по паспорту;
- для мембранного предохранительного устройства - наименование или тип по паспорту;
- для запорной и регулирующей арматуры, а также приборов для измерения давления, температуры, указателей уровня жидкости и т.п. - наименование или условное обозначение по нормативной документации.
При установке звуковых, световых или других сигнализаторов и блокировок следует указать подробную их характеристику.
2.6.3 В графе "Число" указывается общее число устройств, арматуры, приборов одного типа.
2.6.4 В графе "Место установки" указывается наименование сборочной единицы, на которой устанавливаются устройство, арматура или приборы.
2.6.5 В графе "Номинальный диаметр" для мембранных предохранительных устройств указывается номинальный диаметр мембраны.
2.6.6 В графе "Номинальное давление" для мембранных предохранительных устройств указываются минимальное и максимальное давления срабатывания.
2.6.7 В графе "Материал корпуса" указываются марка материала, номер стандарта на химический состав и технические требования.
2.7 Раздел 5 "Данные об основных материалах, применяемых
при изготовлении сосуда"
2.7.1 В графе "Наименование элемента" указывается наименование элементов, которые находятся под давлением (обечайка, днище, крышка, трубная решетка, рубашка, штуцера, фланцы и т.д.).
2.7.2 В графе "Материал" указываются марка материала, номер стандарта или технических условий на химический состав и технические требования, номер плавки (партии) из сертификата на материал, номер и дата сертификата изготовителя металлопродукции или протокола или, в случае отсутствия сертификата, номер и дата протокола заводских испытаний изготовителя сосуда.
2.7.3 В остальных графах указываются данные из сертификатов изготовителя металлопродукции, а в случае отсутствия сертификатов - данные из протоколов заводских испытаний изготовителя сосуда.
Для деталей, кроме указанных в разделе 2 паспорта, графы, содержащие сведения по механическим испытаниям, химическому составу, а также графа, содержащая дополнительные данные, не заполняются, если соответствующие сертификаты (протоколы заводских испытаний) прилагаются к паспорту.
Заполнение указанных граф для основных элементов сосудов по разделу 2 - обязательно.
2.8 Раздел 6 "Карта измерений корпуса сосуда"
2.8.1 В графе "Наименование элемента" указываются элементы сосуда, на которых проводятся соответствующие измерения. Этими элементами являются днища, цилиндрические части корпуса одного диаметра и материального исполнения.
2.8.2 В графе "Номер эскиза" указывается соответствующий номер эскиза, прилагаемого изготовителем сосуда к настоящему разделу паспорта. Эскиз выполняется по примеру эскиза N 1, прилагаемого к инструкции.
2.8.3 В графе "Номер сечения" указывается обозначение сечения элемента согласно прилагаемому эскизу.
Число сечений для каждого элемента, в которых проводятся измерения данных параметров и их расположение, устанавливается ОТК изготовителя в зависимости от конструкции, габаритов, результатов визуального контроля.
2.8.4 В графе "Диаметр" указываются:
- номинальный внутренний или наружный диаметр согласно чертежу общего вида или сборочному чертежу;
- допускаемое отклонение диаметра согласно требованиям НД;
- фактические отклонения диаметра.
Измерение фактического диаметра в каждом сечении проводится при помощи рулетки прямым измерением по длине окружности.
2.8.5 В графах "Овальность" и "Отклонение от прямолинейности" указываются:
- допускаемые величины относительной овальности и отклонения от прямолинейности, регламентированные требованиями настоящего стандарта или НД;
- фактические величины относительной овальности и отклонения от прямолинейности.
Фактическая овальность в каждом сечении определяется путем прямых измерений фактических диаметров в нескольких взаимно перпендикулярных направлениях и определении пары с наибольшей разницей между минимальным и максимальным значениями диаметров для последующего вычисления величины фактической овальности.
2.8.6 В графе "Смещение кромок сварных стыковых соединений" указываются для продольных и кольцевых швов:
- допускаемые величины, регламентируемые требованиями настоящего стандарта или НД;
- фактические результаты измерений.
Данная графа заполняется для каждого элемента сосуда. В графе следует указывать максимальное значение.
2.9 Раздел 7 "Данные о сварке (пайке) и неразрушающем
контроле сварных соединений"
2.9.1 В графе "Обозначение сварного шва" указывается номер или обозначение сварного шва в соответствии со схемой контроля сварных швов, или эскизом, прилагаемым изготовителем к настоящему разделу паспорта. Эскиз выполняется по примеру эскиза N 2, прилагаемого к инструкции.
Должны быть указаны все сварные швы, работающие под давлением, а также шов приварки опоры к корпусу вертикальных сосудов.
2.9.2 В графах "Способ выполнения соединения (сварка, пайка)", "Вид сварки (пайки)" и "Электроды, сварочная проволока, припой (тип, марка, стандарт или технические условия)" указываются способ выполнения соединения (сварка или пайка), вид сварки (автоматическая, ручная и т.д.), марка, номер стандарта или технических условий на присадочные материалы.
2.9.3 В графе "Метод неразрушающего контроля" указывается примененный метод неразрушающего контроля (радиографический, ультразвуковой и др.).
2.9.4 В графе "Объем контроля" указывается объем проведенного контроля.
2.9.5 В графе "Номер и дата документа о проведении контроля" указывается номер и дата документа (протокола, отчета или акта) о проведении неразрушающего контроля.
2.9.6 В графе "Оценка" указывается оценка результата контроля и ссылка на соответствующий НД.
2.10 Раздел 8 "Данные о других испытаниях и исследованиях"
В разделе указываются проведенные изготовителем сосуда испытания механических свойств сварных соединений в соответствии с таблицей 17 настоящего стандарта и исследования, не предусмотренные предыдущими разделами настоящего паспорта (испытание на стойкость к межкристаллитной коррозии, стилоскопирование, металлография и др.), но проведение которых требуется согласно НД.
2.11 Раздел 9 "Данные о термообработке"
2.11.1 Данный раздел заполняется для сосуда в сборе или его частей, подвергнутых послесварочной термообработке.
2.11.2 В графе "Наименование элемента" указывается наименование сборочной единицы или элемента, которые подвергались послесварочной термообработке, в том числе и сосуд в сборе.
2.11.3 В графе "Номер и дата документа" указываются номер и дата документа (протокола, акта) о проведении термообработки.
2.11.4 Раздел разрешается заменять диаграммой термообработки, включающей все сведения настоящего раздела.
2.12 Раздел 10 "Данные о гидравлическом
(пневматическом) испытании"
2.12.1 Раздел заполняется изготовителем сосуда, если испытание проводилось на предприятии-изготовителе, или организацией, проводившей испытание на месте монтажа (установки).
2.12.2 В графе "Испытываемая часть сосуда" указывается рабочее пространство (корпус, рубашка, трубное пространство и т.п.), подвергаемое испытанию.
2.12.3 В графе "Испытательная среда" указывается наименование жидкости "Вода" или наименование другой используемой жидкости.
2.12.4 В зависимости от положения (горизонтальное или вертикальное) сосуда при испытании в соответствующей графе указать "Да".
2.13 Раздел 11 "Заключение"
2.13.1 В первом абзаце следует указать номер и наименование стандарта (технических условий), в соответствии с которым изготовлен сосуд.
2.13.2 Подписи главного инженера и начальника ОТК должны быть заверены печатью.
2.14 Разделы 12 - 18
2.14.1 Разделы 12 - 18 заполняются владельцем сосуда.
2.14.2 Изготовитель сосуда должен предусмотреть в паспорте для раздела 16 не менее двух страниц, а для раздела 17 - не менее 10 страниц.
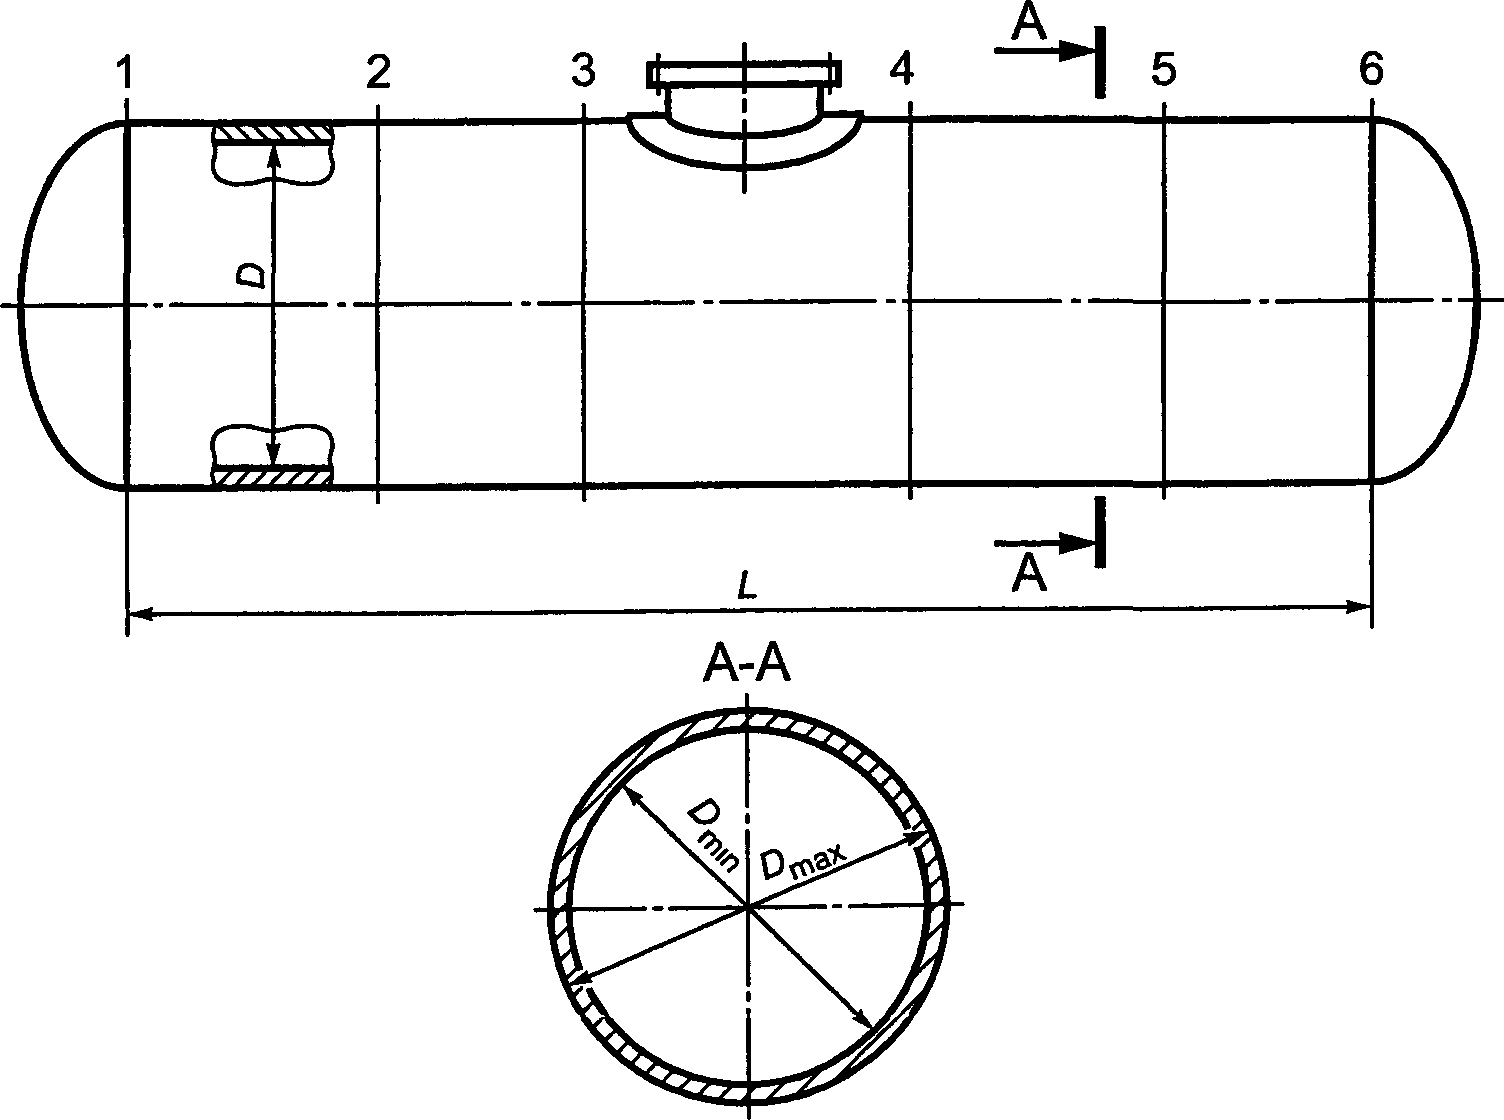
Эскиз N 1 к разделу 6 - "Карта измерений корпуса сосуда"
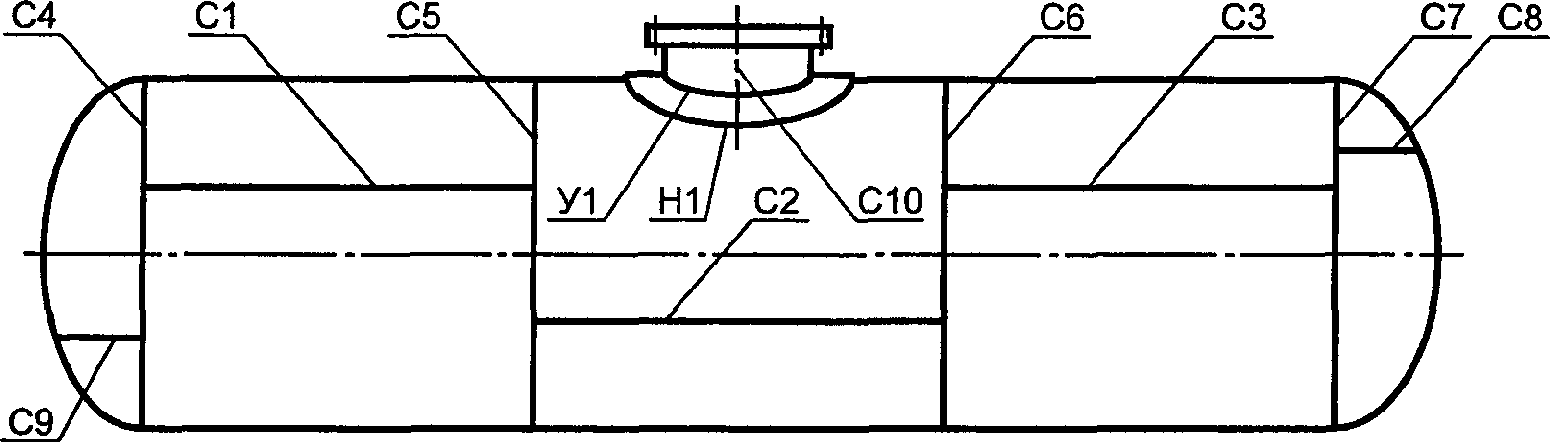
Эскиз N 2 к разделу 7 - "Данные о сварке (пайке)
и неразрушающем контроле сварных соединений"
Примечание - Все участки сварных швов, подвергаемых контролю, в том числе места пересечения швов, должны быть обозначены на схеме.
(рекомендуемое)
(Приложение У введено Изменением N 1, утв. Приказом
Росстандарта от 02.02.2016 N 60-ст)
У.1 Объем, методы и периодичность технических освидетельствований сосудов должны быть определены изготовителем и указаны в руководстве (инструкции) по эксплуатации.
У.2 Сосуды должны подвергаться первичному техническому освидетельствованию, периодическому освидетельствованию в процессе эксплуатации и в необходимых случаях - внеочередному освидетельствованию.
У.3 Первичное, периодическое и внеочередное техническое освидетельствование сосудов, подлежащих учету в территориальном органе Ростехнадзора, проводят уполномоченная специализированная организация, а также лицо, ответственное за осуществление производственного контроля за эксплуатацией сосудов, работающих под давлением, совместно с ответственным за исправное состояние и безопасную эксплуатацию в сроки, установленные в руководстве (инструкции) по эксплуатации.
У.4 Первичное, периодическое и внеочередное техническое освидетельствование сосудов, не подлежащих учету в территориальном органе Ростехнадзора, проводит лицо, ответственное за осуществление производственного контроля за эксплуатацией сосудов, работающих под давлением, совместно с ответственным за исправное состояние и безопасную эксплуатацию в сроки, установленные в руководстве (инструкции) по эксплуатации.
У.5 Минимальный объем первичного технического освидетельствования сосудов включает:
а) проведение визуального и измерительного контроля сосуда;
б) контроль толщины стенок элементов сосуда с фиксацией точек измерения;
в) проверку соответствия монтажа, обвязки технологическими трубопроводами, оснащения контрольно-измерительными приборами и предохранительными устройствами сосуда требованиям проектной и технической документации;
г) проведение гидравлических испытаний (при необходимости).
У.6 При первичном техническом освидетельствовании допускается не проводить осмотр внутренней поверхности и гидравлическое испытание сосуда, поставляемого в собранном виде, если это установлено в требованиях руководства (инструкции) по эксплуатации и не нарушены указанные в нем сроки и условия консервации.
У.7 Первое периодическое техническое освидетельствование сосуда после пуска в эксплуатацию должно проводиться в срок, равный половине назначенного срока службы, но не более чем через 6 лет, если в руководстве по эксплуатации не указано иное.
При первом периодическом техническом освидетельствовании проводится:
- визуальный и измерительный контроль сосуда;
- толщинометрия стенок элементов сосуда в точках, определенных при первичном освидетельствовании и указанных в паспорте сосуда, с целью определения фактической скорости коррозии;
- дополнительные методы контроля, если они определены в руководстве по эксплуатации.
На основании проведенных освидетельствований определяется скорость коррозионно-эрозионного износа и устанавливаются другие факторы, влияющие на работоспособность сосуда.
Сроки и объемы следующего освидетельствования должны устанавливаться в зависимости от скорости коррозионно-эрозионного износа сосуда, условий эксплуатации, результатов предыдущих освидетельствований и других факторов с учетом требований, если они имеются в руководстве по эксплуатации. Срок до проведения следующего технического освидетельствования сосудов должен быть не более 6 лет.
У.8 Внеочередное освидетельствование должно быть проведено в следующих случаях:
- если сосуд не эксплуатировался более 12 мес;
- если сосуд был демонтирован и установлен на новом месте;
- если произведена реконструкция или ремонт сосуда с применением сварки элементов, работающих под давлением;
- после происшедшего инцидента или аварии сосуда;
- по предписанию ответственного за осуществление производственного контроля за соблюдением требований промышленной безопасности при эксплуатации сосудов.
У.9 Объем внеочередного технического освидетельствования определяется причинами, вызвавшими его проведение.
При проведении внеочередного освидетельствования в паспорте должна быть указана причина, вызвавшая необходимость в таком освидетельствовании.
Если при проведении внеочередного технического освидетельствования требуется проведение испытаний на прочность и плотность сосуда после ремонта с применением сварки, то разрешается снимать наружную изоляцию частично только в отремонтированном месте.
У.10 Гидравлические испытания сосуда в течение назначенного срока службы при периодических освидетельствованиях должны проводиться по требованию лица, ответственного за осуществление производственного контроля за соблюдением требований промышленной безопасности при эксплуатации сосудов, а также при наличии требований по обязательному проведению гидроиспытаний в руководстве по эксплуатации.
Величина пробного давления в течение назначенного срока может определяться исходя из разрешенного давления для сосуда. Время выдержки сосуда под пробным давлением указано в таблице У.1, если отсутствуют другие указания в руководстве по эксплуатации.
Таблица У.1
Время выдержки сосуда под пробным давлением
Толщина стенки, мм | Время выдержки, мин |
До 50 включ. | 10 |
Св. 50 до 100 включ. | 20 |
Св. 100 | 30 |
Гидравлические испытания сосудов должны проводиться только при удовлетворительных результатах визуального и измерительного контроля.
При гидравлическом испытании вертикально установленных сосудов пробное давление должно контролироваться по манометру, установленному на верхней крышке (днище) сосуда.
У.11 В случаях, когда проведение гидравлического испытания невозможно (большие весовые нагрузки от массы воды на фундамент, междуэтажные перекрытия или сам сосуд; трудность удаления воды, наличие внутри сосуда футеровки и др.) разрешается заменять его пневматическим испытанием в соответствии с требованиями 8.11.9 настоящего стандарта.
У.12 Сосуды, работающие под давлением вредных веществ (жидкостей и газов) 1-го, 2-го и 3-го классов опасности по ГОСТ 12.1.007, должны подвергаться владельцем сосуда испытанию на герметичность воздухом или инертным газом под давлением, равным рабочему давлению. Испытания проводятся в соответствии с инструкцией, утвержденной владельцем сосуда.
У.13 Результаты технического освидетельствования должны записываться в паспорт сосуда лицом, проводившим освидетельствование, с указанием допустимых параметров эксплуатации сосуда и срока следующего освидетельствования.
У.14 По требованию лица, проводящего освидетельствование, футеровка, изоляция и другие виды защиты должны быть удалены, если имеются признаки, указывающие на наличие дефектов, влияющих на работоспособность сосуда.
[1] СП 131.13330.2012 Строительная климатология.
Актуализированная редакция СНиП 23-01-99*
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2015 N 60-ст)
[2] ПБ 03-576-03 Правила устройства и безопасной эксплуатации
сосудов, работающих под давлением
марки 20К. ОПП
22КУ. Технические условия
20КА, 08Г2МФА
09Г2СА
из углеродистой низколегированной
и легированной стали
низколегированной стали марки 09Г2С. Опытная
партия
09Г2СЮЧ, 09ХГ2СЮЧ
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2015 N 60-ст)
теплоустойчивой стали марок 12МХ и 12ХМ
от 20 до 130 мм
(10Х2М1А-ВД, 10Х2М1А-Ш)
стали марки 15Х5М
марки 10Х2ГНМ для сосудов, работающих
под давлением
к коррозионному растрескиванию
коррозионному растрескиванию. Опытная партия
09ХГН2АБ и 09ГСНБЦ. Опытная партия
марки 16ГМЮЧ
гидрокрекинга. Марки
легированной стали 15Г2СФ. Опытная партия
улучшенной свариваемости и хладостойкости
стойкая. Марка 03Х19АГ3Н10
марки 07Х13АГ20 (ЧС 46)
Марки 08Х18Н10, 08Х18Н10Т, 12Х18Н9,
12Х18Н10Т
в рулонах
коррозионно-стойкая. Марки 08Х18Н18Т,
12Х18Н10Т
12Х18Н10ГТ, 08Х18Н10ГТ
стали марок 02Х18Н11-ВО и 03Х18Н11-ВО
жаропрочной стали для крепежных деталей
коррозионно-стойкая
коррозионно-стойкая вакуумно-
обезуглероженная марок 02Х18Н11, 03Х18Н11
(опытная партия)
стали марок 02Х6Н11-ВО и 03Х18Н11-ВО.
Технические условия
Марки 15Х18Н12С4ТЮ (ЭИ654) и 15Х18Н12С4ТЮ-Ш
(ЭИ654-Ш)
из углеродистых и низколегированных марок
стали: Ст3сп, Ст5сп, 09Г2, 12Г2С, 09Г2С,
17Г1-У, 17Г2 (17Г1), 10Г2С1, 10ХНДП, 14Г2,
16ГС, 17ГС, 17Г1С, 14Г2АФ, 3Г2АФ, 16Г2АФ,
12ХГДАФ, 15Г2СФ, 10ХСНД, 15ХСНД, 12ХСНД,
18Г2ХФЮД, 14ХГ2САФД, 13ХГМРБ, 14Х2ГМР,
12ГН2МФАЮ
стойкая
стойкая марок 15Г2СФ + 12Х18Н10Т,
15Г2СФ + 10Х17Н13М3Т, 15Г2СФ + 08Х17Н15М3Т
10 и 20 для химического и нефтяного
машиностроения
и трубопроводов
и трубопроводов
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2015 N 60-ст)
[46] ТУ 14-3-1600-89 Трубы горячедеформированные из стали 20ЮЧ
20ЮЧ
из стали марки 20ЮЧ
горячедеформированные из стали марки 15Х5М
для нефтеперерабатывающей промышленности
нефтеперерабатывающей промышленности
холоднодеформированные из коррозионно-
стойкой стали марок 08Х22Н6Т (ЭП-53),
08Х21Н6М2Т (ЭП-54) и 10Х14Г14Н4Т (ЭИ-711)
теплодеформированные из коррозионно-стойкой
стали
холоднодеформированные из коррозионно-
стойкой стали марки 03Х17Н14М3 (ЭИ-66)
холоднодеформированные из стали марки
03Х17Н14М3
из стали марки 03Х17Н14М3
и теплодеформированные
холоднодеформированные из коррозионно-
стойкой стали
из стали марки 02Х18Н11
из стали марки 02Х18Н11
из сплава ЭП-516 и стали марки ЭИ-35
стали марки 03Х21Н21М4ГБ (ЭИ-35) и сплава
03ХН28МДТ (ЭП-516)
(ЭИ-516) и стали 03Х21Н21М4ГБ (ЭИ-35)
(опытная партия)
из стали марки 06ХН28МДТ (ЭИ-943)
марки 06ХН28МДТ (ЭИ-943)
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2015 N 60-ст)
из марки стали 15Х25Т
из стали 15Х18Н12С4ТЮ (ЭИ-654)
и сплавов
(в ред. Изменения N 1, утв. Приказом Росстандарта от 02.02.2015 N 60-ст)
установок и трубопроводов
[75] ОСТ 108.030.113-87 Поковки из углеродистой и легированной стали
для оборудования и трубопроводов тепловых
и атомных станций. Технические условия
и деталей трубопроводов высокого давления.
Общие технические требования, правила
приемки, методы испытаний
10Х2М1А-А
марки 20
электрошлакового переплава из сталей марок
20Ш, 10Г2Ш
[82] ТУ 14-1-3332-82 Прокат листовой стали марки 20ЮЧ
марки 15Х18Н12С4ТЮ-Ш (ЭИ-654-Ш)
марок 02Х8Н22С6 (ЭП 794), 02Х8Н22С6-ПД
(ЭП 794-ПД), 02Х8Н22С6-Ш (ЭП 794-Ш),
02Х8Н22С6-ИД (ЭП 794-ИД). Опытная партия
марки 03Х18Н11
низкоуглеродистая марки 03Х17Н14М3 (ЭИ-66)
марки 15Х18Н12С4ТЮ (ЭН-654), 15Х18Н12С4ТЮ-Ш
(ЭН 654-Ш)
марки ХН32Т (ЭП-670)
нефтеперерабатывающих и нефтехимических
заводов
Общие технические условия
соединений. Технические требования
[94] ОСТ 26.260.480-2003 Сосуды и аппараты из двухслойных сталей.
Сварка и наплавка
горячедеформированные для газопроводов
газлифтных систем и обустройства газовых
месторождений
для газопроводов газлифтных систем
и обустройства газовых месторождений
горячедеформированные хладостойкие для
газопроводов газлифтных систем и
обустройства газовых месторождений
(позиция введена Изменением N 1, утв. Приказом Росстандарта от 02.02.2015
N 60-ст)
[99] ТУ 1880-002-15190236-2011 Листы и плиты биметаллические,
изготовленные методом сварки взрывом,
предназначенные для химического и
нефтехимического машиностроения
(позиция введена Изменением N 1, утв. Приказом Росстандарта от 02.02.2015
N 60-ст)
двухслойный и трехслойный, изготовленный
методом сварки взрывом
(позиция введена Изменением N 1, утв. Приказом Росстандарта от 02.02.2015
N 60-ст)
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/11/gost_40773.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|