

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "РСТ", 2022 Примечание к документу Документ введен в действие с 01.01.2023. Название документа "ГОСТ Р 70122-2022. Национальный стандарт Российской Федерации. Оптика и фотоника. Лазеры и лазерное оборудование. Лазерное легирование деталей из сталей и сплавов. Технологический процесс" (утв. и введен в действие Приказом Росстандарта от 25.05.2022 N 369-ст) "ГОСТ Р 70122-2022. Национальный стандарт Российской Федерации. Оптика и фотоника. Лазеры и лазерное оборудование. Лазерное легирование деталей из сталей и сплавов. Технологический процесс"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

зона лазерного воздействия: Поверхностный слой материала детали с измененными структурой и свойствами в результате термического воздействия лазерного излучения. [ГОСТ Р 58432-2019, пункт 3.9] |
3.1.7 толщина зоны лазерного воздействия: Кратчайшее расстояние по нормали от обрабатываемой поверхности детали до ближайшей поверхности со структурой и свойствами, соответствующими структуре и свойствам основного металла или сплава до воздействия лазерного излучения.
3.1.8 толщина слоя поверхностного лазерного легирования: Толщина слоя с измененными химическим составом и структурой, полученного в результате воздействия лазерного излучения.
3.1.9 однокомпонентное лазерное поверхностное легирование: Лазерное поверхностное легирование, при котором для насыщения поверхностного слоя детали применяют один химический элемент или одно химическое соединение.
3.1.10 комплексное лазерное поверхностное легирование: Лазерное поверхностное легирование, при котором для насыщения поверхностного слоя детали применяют несколько химических элементов или соединений.
3.1.11 сплошное лазерное поверхностное легирование: Лазерное поверхностное легирование, при котором легирующие компоненты наносят на всю поверхность детали.
3.1.12 локальное [местное] лазерное поверхностное легирование: Лазерное поверхностное легирование, при котором легирующие компоненты наносят на часть поверхности детали для придания особых функциональных и эксплуатационных свойств.
3.1.13 триботехнический рисунок локального лазерного поверхностного легирования: Геометрическая схема расположения зон лазерного поверхностного легирования на обрабатываемой поверхности.
3.2 Сокращения
В настоящем стандарте применены следующие сокращения:
КД - конструкторская документация;
ЛПЛ - лазерное поверхностное легирование;
ОТК - отдел технического контроля;
ТД - технологическая документация;
ТП - технологический процесс;
ТР - технологический режим.
4.1 Технологическое оборудование оснащают твердотельными или газовыми лазерами, а также лазерами других типов, энергетические характеристики которых обеспечивают получение требуемых структурных изменений и химического состава в поверхностном слое детали под воздействием лазерного излучения.
4.2 Лазерное технологическое оборудование должно соответствовать требованиям ГОСТ IEC 60825-1, ГОСТ ЕН 12626, ГОСТ 12.1.040, ГОСТ ISO 15609-4, ГОСТ 12.2.003. Параметры технологического оборудования приведены в приложении А.
4.3 Технологическое оборудование для ЛПЛ (лазерные комплексы, универсальные или специализированные) должно, как правило, содержать следующие основные части:
- лазер;
- систему транспортировки лазерного излучения;
- фокусирующую головку;
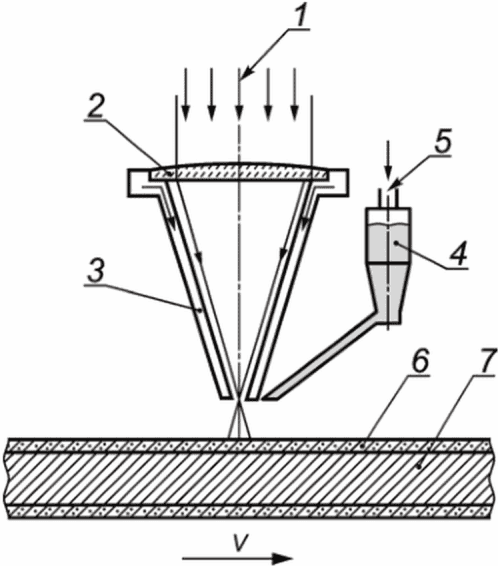
- устройство для введения легирующих компонентов в зону лазерного воздействия (например, питатель для подачи порошковых композиций, устройство для подачи проволоки или фольги, устройство для нанесения паст или обмазок, а также другие устройства в зависимости от способа проведения технологического процесса);
- координатную и манипуляционную систему (автоматизированную или роботизированную) для крепления и перемещения деталей или заготовок;
- систему управления;
- технологическую оснастку.
Дополнительно комплексы могут быть оснащены сканаторами и формирователями излучения.
4.4 Технологическое оборудование должно обеспечивать высокую стабильность ТР. Допускаемые отклонения значений параметров ТР от номинальных приведены в таблице 1.
Наименование параметра | Значение, %, не более |
Мощность лазерного излучения в течение: | |
- 2 ч; | +/- 2,0 |
- 8 ч | +/- 2,5 |
Плоские поверхности | |
Скорость перемещения детали или фокусирующей оптической головки в течение 8 ч | +/- 1,0 |
Цилиндрические поверхности | |
Скорость вращения детали в течение 8 ч | +/- 1,0 |
Скорость продольного перемещения детали или фокусирующей оптической головки в течение 8 ч | +/- 1,0 |
4.5 Климатическое исполнение технологического оборудования - УХЛ4 по ГОСТ 15150.
4.6 Технологическое оборудование должно быть полностью или частично автоматизированным, обеспечивая полный контроль параметров ТР.
4.7 Технологическая оснастка должна быть изготовлена из негорючего материала, обеспечивать надежное крепление обрабатываемой детали и точность ее позиционирования в соответствии с ТП.
4.8 Применяемый измерительный инструмент должен соответствовать требованиям ГОСТ 162, ГОСТ 166, ГОСТ 427, ГОСТ 6507, ГОСТ 7502, ГОСТ 7661, ГОСТ 11358, ГОСТ 19300. Лупы, используемые при визуальном контроле, должны соответствовать требованиям ГОСТ 25706.
4.9 Требования к материалам и характеристикам ЛПЛ должны быть установлены в КД на конкретную деталь.
5.1 Поверхность детали для ЛПЛ должна быть без заусенцев, расслоений, трещин, механических повреждений. Исходная шероховатость поверхности должна соответствовать установленной в КД, при этом значение Ra должно быть не более 6,3 мкм.
5.2 Подготовку поверхности деталей для ЛПЛ проводят механической обработкой (строжкой, фрезерованием, расточкой и т.п.) или другими методами (дробеструйная, лазерная очистка, электрический разряд и т.п.).
5.3 Подготовленная поверхность детали должна быть очищена от органических и неорганических загрязнений (жировых и окисных пленок, ржавчины, окалины и других загрязнений).
5.4 Обезжиривание поверхности выполняют растворителями, применяемыми в производственных процессах предприятия.
5.5 После удаления загрязнений поверхность детали не должна иметь дефектов в виде вскрытых пор, раковин, трещин, заусенцев.
5.6 Контроль качества очистки поверхности детали для ЛПЛ проводят визуальным и измерительным видами контроля (ВИК-контроль). Метод контроля устанавливают в ТД предприятия.
5.7 Визуальным контролем без применения или с применением лупы кратностью увеличения до 10 проверяют отсутствие дефектов обработанной поверхности: трещин, прожогов, вскрытых дефектов в виде пор.
5.8 Контроль шероховатости поверхности осуществляют путем сравнения с образцами шероховатости или измерением параметров шероховатости профилографом-профилометром по ГОСТ 19300.
Шероховатость обработанной поверхности должна соответствовать требованиям КД.
5.9 Перед ЛПЛ ОТК контролирует:
- соответствие размеров детали и качества подготовки поверхностей требованиям КД и ТД;
- соответствие материалов для ЛПЛ требованиям технических условий и ТД.
6.3 Подготовка поверхности детали в соответствии с разделом 5.
6.4 Закрепление детали в технологической оснастке.
6.5 При ручном (или полуавтоматическом) режиме управления:
- перемещение фокусирующей оптической головки в рабочую зону к месту начала ТП ЛПЛ;
- установка фокусирующей оптической головки с фокусным расстоянием F со смещением по нормали фокальной плоскости относительно обрабатываемой поверхности детали  (см. рисунок 1);
- установка значений параметров ТР;
- запуск ТП ЛПЛ;
- проведение визуального контроля ТП ЛПЛ через видеоконтрольное устройство;
- остановка ТП ЛПЛ;
- отведение фокусирующей оптической головки в нерабочую зону.
6.6 При роботизированном или автоматизированном режиме управления:
- запуск ТП ЛПЛ;
- остановка ТП ЛПЛ.
6.7 Снятие детали, при необходимости ее охлаждение до температуры ниже 40 °C, передача на очистку от загрязнений и для устранения дефектов.
6.8 Проведение контроля качества обработанной поверхности в соответствии с разделом 11.
7.1 Принципиальная схема воздействия лазерного излучения при ТП ЛПЛ приведена на рисунке 1.
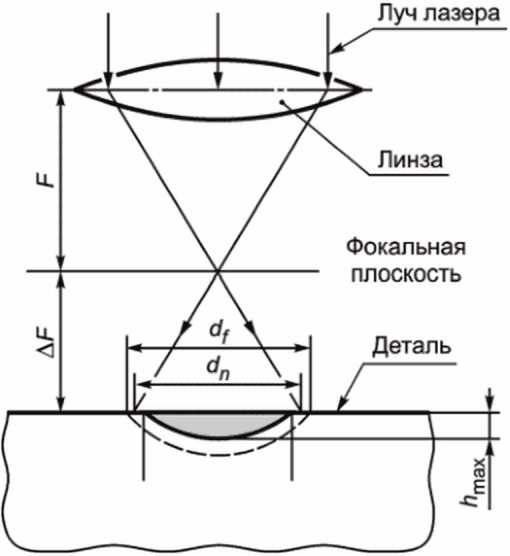
 - смещение по нормали фокальной плоскости относительно
обрабатываемой поверхности; F - фокусное расстояние;
df - диаметр пятна фокусировки; dn - размер (диаметр) пятна
лазерного излучения на обрабатываемой поверхности (зоны
воздействия с измененной структурой); hmax - глубина зоны
лазерного воздействия с измененными структурой
и химическим составом
излучения при ТП ЛПЛ
Примечание - Значения параметров ТП ЛПЛ приведены в приложении Б.
От источника лазерного излучения луч лазера направляют по оптической транспортной системе к фокусирующей оптической головке и затем на обрабатываемую поверхность детали.
7.2 ЛПЛ плоских и цилиндрических деталей сплошным или локальным воздействием лазерного излучения, с перекрытием зон, по различным триботехническим рисункам проводят согласно схемам по ГОСТ Р 58432-2019 (раздел 8).
7.3 ТП ЛПЛ может быть реализован при различных формах распределения излучения на выходе лазера или на входе в оптическую фокусирующую систему. Данное распределение может иметь форму круга, квадрата, прямоугольника, линии, кольца или мозаичную форму при использовании многолучевого лазера (см. рисунок 2). Допускаются формы пятен с другими распределениями энергии.
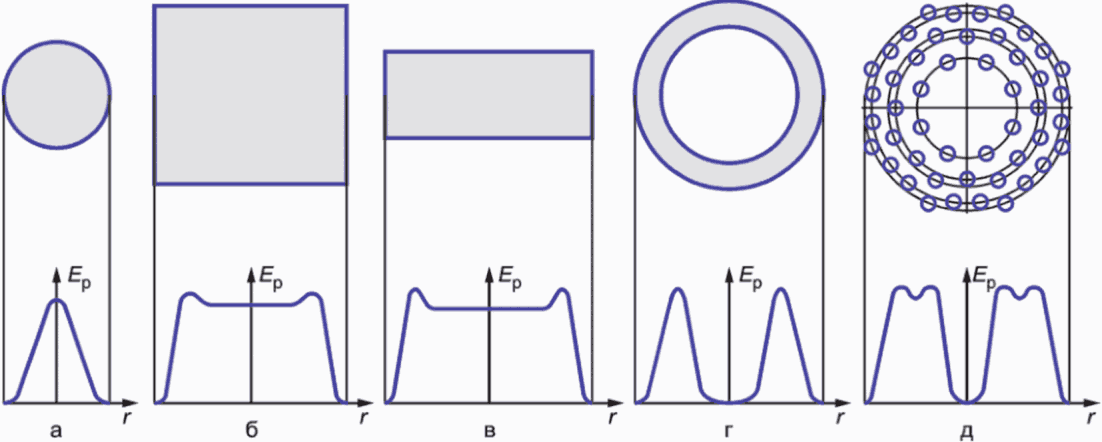
а - распределение Гаусса; б - равномерное распределение;
в - равномерное распределение; г - кольцевое распределение;
д - мозаичное распределение
лазерного излучения Eр
На рисунке 2 показано соответствующее распределение плотности мощности лазерного излучения Eр по пятну после фокусировки, получаемое на обрабатываемой поверхности. Данные обстоятельства следует учитывать при выборе режимов обработки в зависимости от массогабаритных характеристик обрабатываемых деталей.
8.1 ТП ЛПЛ осуществляют следующими способами:
- перемещением фокусирующей оптической головки относительно неподвижной детали;
- перемещением детали относительно неподвижной фокусирующей оптической головки;
- одновременным перемещением фокусирующей оптической головки и детали;
- с перекрытием и без перекрытия зон лазерного воздействия как в продольном, так и в поперечном направлениях. Размеры перекрытия определяют на основе проведения производственных и эксплуатационных испытаний и выбора схемы ЛПЛ в соответствии с требованиями КД;
- сканированием пучка лазерного излучения обрабатываемой поверхности;
- с подачей защитного газа (аргон, гелий или их смесь) во избежание окисления материала при повышенных температурах.
8.2 Методы нанесения легирующих компонентов при проведении ТП ЛПЛ:
- путем введения порошка в зону лазерного воздействия с помощью питателя, обеспечивающего коаксиальную с лазерным пучком или боковую подачу порошка;
- подачей проволоки, полосы, ленты или фольги, изготовленных из легирующих компонентов;
- путем обмазки обрабатываемой поверхности специально приготовленной пастой из легирующих компонентов;
- покрытием обрабатываемой поверхности легирующими компонентами путем плазменного, газотермического, детонационного и других методов напыления;
- электролитическим способом;
- с использованием жидкой или газообразной среды.
Примечание - ЛПЛ допускается проводить с предварительным нанесением легирующих компонентов и последующим воздействием лазерным излучением или синхронным (одновременным) нанесением покрытия и воздействием лазерного излучения.
8.3 ТП ЛПЛ допускается выполнять с последующей механической обработкой или без нее. При применении механической обработки следует задавать припуск размеров детали на механическую обработку и учитывать уменьшение толщины зоны лазерного воздействия при ее проведении. Механическая обработка после проведения ТП ЛПЛ должна соответствовать требованиям КД и ТД.
Тип доводочных механических операций и толщину снимаемого поверхностного слоя определяют после проведения металлографического анализа обработанного контрольного образца (образца-свидетеля) или неразрушающего контроля толщины поверхностно-упрочненного слоя и измерения шероховатости обработанной поверхности.
8.4 Примеры схем ЛПЛ приведены в приложении В.
9.1 ТП ЛПЛ проводят в непрерывном, импульсном и квазинепрерывном режиме работы лазера без сканирования лазерного пучка (см. рисунок 3 а, 3 б) или со сканированием лазерного пучка (см. рисунок 3 в).
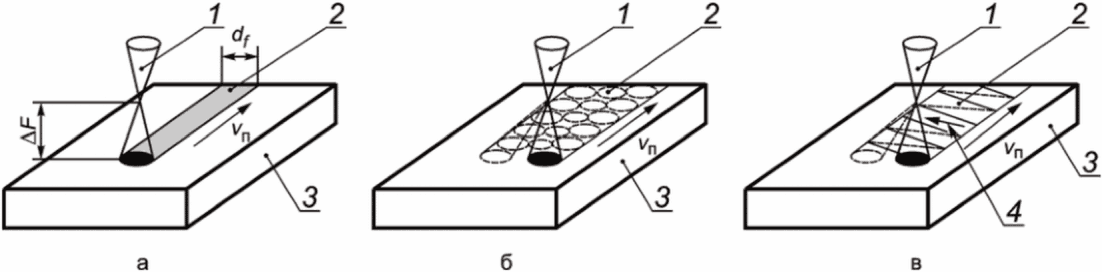
а - непрерывный режим; б - импульсный режим; в - режим
со сканированием пучка лазерного излучения (на схеме
в поперечном направлении); 1 - пучок лазерного излучения;
2 - зона лазерного воздействия на обрабатываемой
поверхности; 3 - обрабатываемая деталь; 4 - направление
сканирования пучка лазерного излучения; vп - скорость
перемещения детали или фокусирующей оптической головки;
df - размер (диаметр) пятна фокусировки на обрабатываемой
поверхности;  - смещение по нормали фокальной плоскости
относительно обрабатываемой поверхности
работы лазера
9.2 Выбор ТР осуществляют с учетом требований КД и ТД.
9.3 Схемы ТП ЛПЛ при различных режимах работы лазера приведены на рисунке 3.
9.4 Выбор параметров ТП ЛПЛ - в соответствии с приложением Б.
9.5 Степень неравномерности распределения плотности мощности (энергии) излучения по сечению лазерного пучка на выходе из фокусирующей головки - не более +/- 10%.
9.6 ЛПЛ протяженных, сплошных поверхностей, в т.ч. с перекрытием зон лазерного воздействия, рекомендуется проводить с распределением мощности по рисунку 2 б, 2 в, 2 д, локальную - по рисунку 2 а, 2 г, обработку сканирующим лучом - по рисунку 2 а.
9.7 Допускаемые отклонения значений параметров ТР от номинальных приведены в таблице 1.
10.1 Снятие остаточных напряжений, повышение равномерности состава и структуры слоя после ЛПЛ с учетом функциональных свойств, характеристик и условий эксплуатации деталей осуществляют путем стандартных методов термообработки - отпуска и отжига деталей. Режимы термообработки устанавливает разработчик ТП ЛПЛ.
10.2 В ряде случаев для улучшения адгезии легированного слоя с основой требуется подогрев детали до определенных температур, который допускается предварительно осуществлять в печах или путем лазерного облучения одновременно или последовательно с введением легирующих компонентов на том же технологическом оборудовании.
11.1 Качество обработанных деталей должно соответствовать требованиям КД.
11.2 Контролю подлежат обработанная поверхность и характеристики поверхностного слоя детали.
11.3 Параметры и нормы оценки качества слоя, измененного путем ЛПЛ, а также методы и объем контроля устанавливают в КД и/или ТД с учетом требований ГОСТ Р 58374.
11.4 Контроль качества обработанных деталей после ЛПЛ проводят по методике, утвержденной в установленном порядке и входящей в состав ТД предприятия.
Для оценки качества обработанных деталей проводят:
- визуальный контроль обработанной поверхности;
- контроль параметров шероховатости обработанной поверхности;
- металлографическое исследование зоны лазерного воздействия;
- измерение микротвердости по толщине зоны лазерного воздействия;
- неразрушающие и разрушающие испытания для определения механических, коррозионных и/или других свойств материала детали после проведения ЛПЛ.
11.4.1 Визуальным контролем без применения или с применением лупы по ГОСТ 25706 кратностью увеличения до 10 проверяют отсутствие дефектов обработанной поверхности: трещин, прожогов, вскрытых дефектов в виде пор.
11.4.2 Контроль параметров шероховатости поверхности проводят сравнением с образцами шероховатости по ГОСТ 9378 (для поверхностей, обработанных без оплавления) или измерением параметров шероховатости профилографом-профилометром по ГОСТ 19300 (для поверхностей, обработанных с оплавлением). Шероховатость обработанной поверхности должна соответствовать требованиям КД.
11.4.3 Измерения микротвердости по ГОСТ 9450 и металлографическое исследование применяют для проверки соответствия характеристик слоя требованиям КД. Заготовки для микрошлифов вырезают из контрольного образца. Требования к контрольному образцу устанавливают в методике контроля качества ЛПЛ с учетом требований ГОСТ Р 58374.
Металлографическое исследование и измерения микротвердости проводят при выборе и контроле ТР. Периодичность контроля ТР устанавливают в ТД предприятия.
Контроль толщины легированного слоя может быть проведен с применением приборов неразрушающего контроля. В спорных случаях определяющими являются результаты металлографического исследования и измерений микротвердости.
11.4.4 При необходимости могут быть дополнительно проведены неразрушающий контроль и разрушающие испытания. Вид и объем неразрушающего контроля и разрушающих испытаний - по ГОСТ Р 58374.
11.5 Контроль качества обработанных деталей должен проводить специалист, прошедший аттестацию и имеющий квалификационное удостоверение (сертификат).
11.6 Применяемые средства измерений должны быть поверены или калиброваны в установленном порядке.
11.7 Результаты контроля качества обработанных деталей вносят в протокол испытаний.
12.1 Требования безопасности при осуществлении ТП ЛПЛ - по ГОСТ 12.3.002 и в соответствии с инструкциями по охране труда предприятия.
12.2 Требования безопасности к конструкции и эксплуатации лазерного технологического оборудования - по ГОСТ 31581, ГОСТ ЕН 12626, ГОСТ 12.1.040 и в соответствии с [1]. Конструкция технологического оборудования и оснастки должна обеспечивать защиту окружающей среды и обслуживающего персонала лазерного оборудования от отраженного лазерного излучения (диффузного или зеркального).
12.3 Требования к размещению и эксплуатации лазерного технологического оборудования - по ГОСТ 31581, ГОСТ IEC 60825-1.
12.4 Требования электробезопасности к применяемому технологическому оборудованию и оснастке - по ГОСТ 12.1.019 и в соответствии с [2], правила безопасности при эксплуатации электроустановок - по [3].
12.5 Технологическое оборудование должно быть заземлено. Сечение заземляющих проводников должно быть не менее сечения подводящих проводников; электрическое сопротивление между шиной заземления и узлами технологического оборудования, которые могут оказаться под напряжением, должно быть не более 0,1 Ом по ГОСТ 12.1.030 и в соответствии с [2].
12.6 Требования пожарной безопасности - по ГОСТ 12.1.004, правила противопожарного режима в производственном помещении - в соответствии с [4].
12.7 Требования безопасности при эксплуатации сосудов, работающих под давлением, - в соответствии с [5].
12.8 Уровни шума и нормы вибрации на рабочем месте не должны превышать предельно допустимых значений по ГОСТ 12.1.003 и ГОСТ 12.1.012 соответственно.
12.9 Содержание вредных химических веществ в воздухе рабочей зоны не должно превышать предельно допустимых концентраций по ГОСТ 12.1.007. Допустимые показатели микроклимата в рабочей зоне - по ГОСТ 12.1.005.
12.10 Вентиляция производственных помещений должна удовлетворять требованиям СП 60.13330.2016.
12.11 Нормы естественного и искусственного освещения рабочей поверхности - по ГОСТ Р 55710 и СП 52.13330.2016.
12.12 Поверхности ограждений и перемещающихся узлов технологического оборудования должны быть окрашены в сигнальные цвета по ГОСТ 12.4.026. Для указания местонахождения огнетушителя или направления движения к нему следует использовать соответственно основной знак F04 или комбинированный знак пожарной безопасности по ГОСТ 12.4.026. На дверях помещений и лазерном технологическом оборудовании, на излучателе и в зоне обработки должны быть нанесены предупреждающие знаки W10 по ГОСТ 12.4.026, на электрооборудовании, дверцах силовых щитков, электротехнических шкафах - предупреждающие знаки W08 по ГОСТ 12.4.026.
12.13 Требования к персоналу, эксплуатирующему и обслуживающему лазерное технологическое оборудование и электроустановки, - по ГОСТ 31581. Персонал, работающий на лазерном технологическом оборудовании, должен быть обеспечен защитными очками по ГОСТ 12.4.308 и рукавицами по ГОСТ 12.4.010.
12.14 Подъем и перемещение деталей массой более 16 кг проводят с применением подъемных механизмов.
12.15 Условия труда персонала, обслуживающего лазерное технологическое оборудование и реализующего ТП ЛПЛ, должны соответствовать требованиям [6].
(рекомендуемое)
Параметры технологического оборудования для ТП ЛПЛ приведены в таблице А.1.
Составная часть технологического оборудования, наименование параметра | Значение параметра |
1 Лазер | |
1.1 Твердотельный на кристаллах: | |
- длина волны излучения, мкм | 1,06 |
- режим работы | Импульсный, непрерывный |
- энергия в импульсе, Дж | 5 - 50 |
- длительность импульса, мс | 10 - 30 |
- частота следования импульсов, Гц | 10,0 - 0,1 |
- мощность в непрерывном режиме, Вт | 1000 |
1.2 Твердотельный дисковый: | |
- длина волны излучения, мкм | 1,03 |
- режим работы | Импульсный, непрерывный |
- мощность в непрерывном режиме, Вт | 4000 |
- длительность импульса, мс | 10 |
1.3 Твердотельный волоконный: | |
- длина волны излучения, мкм | 1,06 |
- режим работы | Непрерывный |
- мощность, Вт | 500 - 10 000 |
1.4 Твердотельный диодный: | |
- длина волны излучения, мкм | 1,06 |
- режим работы | Непрерывный |
- мощность, Вт | 500 - 10 000 |
1.5 Газовый на CO2, одно- и многолучевой: | |
- длина волны излучения, мкм | 1,06 |
- режим работы | Непрерывный |
- мощность, Вт | 500 - 10 000 |
1.6 Газовый на CO2, импульсно-периодический (ТЕА лазер): | |
- длина волны излучения, мкм | 1,06 |
- режим работы | Импульсный |
- энергия в импульсе, Дж | 1 - 5 |
- длительность импульса, мкс | 0,1 - 50,0 |
- частота следования импульсов, Гц | 10 - 500 |
2 Система транспортировки и фокусировки излучения | |
2.1 Открытая зеркальная: | |
- расстояние транспортировки излучения от лазера к технологическому посту, м | 1 - 10 |
- потери мощности или энергии при транспортировке, % | Не более 10 |
2.2 Закрытая волоконная: | |
- расстояние транспортировки излучения от лазера к технологическому посту, м | 2 - 100 |
- потери мощности или энергии при транспортировке, % | 1 - 2 |
2.3 Фокусирующая головка | |
2.3.1 Зеркально-линзовая: | |
- фокусное расстояние, мм | 75 - 750 |
- размер пятна фокусировки, мм | 3 - 20 |
2.3.2 Линзовая с волоконным вводом излучения: | |
- фокусное расстояние, мм | 75 - 300 и более |
- размер пятна фокусировки, мм | 3 - 15 |
2.3.3 Линзовая или зеркально-линзовая: | |
- с телескопической системой | См. примечание |
- с формирователем пучка излучения | См. примечание |
2.4 Сканатор: | |
- амплитуда сканирования, мм | 15 - 30 и более |
- частота сканирования, Гц | 10 - 50 и более |
3 Координатная и манипуляционная система | |
3.1 Двухкоординатный стол для обработки плоских деталей: | |
- перемещение по координате X | 400 - 1000 |
- перемещение по координате Y | 400 - 2000 |
- координата Z | Непрограммируемая |
- скорость перемещения, м/мин | 0,2 - 3,0 |
- точность позиционирования, мм | 0,5 |
3.2 Манипуляторы портального типа: | |
- число степеней свободы | Не более 5 |
- скорость перемещения (обработки) деталей и заготовок, м/мин | 0,2 - 2,0 |
3.3 Роботизированные системы и лазер-роботы: | |
- число степеней свободы | 6 |
- скорость перемещения (обработки) деталей и заготовок, м/мин | 0,2 - 2,0 |
- точность позиционирования, мм | 0,5 |
4 Система управления: | |
- напряжение цифрового входа, В | 24 |
- диапазон входного аналогового напряжения, В | 0 - 10 |
- интерфейс | Да |
- телесервис | Да |
- пирометр | Да |
- камера видеонаблюдения | Да |
- персональный компьютер | Да |
- программное обеспечение для персонального компьютера | Да |
5 Устройство для введения легирующих компонентов | |
5.1 Питатель для коаксиальной или боковой подачи порошкового материала: | |
- производительность, кг/ч | 0,5 - 5,0 |
- неравномерность подачи, не более, %/мин | 5 |
5.2 Питатель для подачи проволоки или ленты: | |
- скорость подачи, м/мин | 0,2 - 1,0 |
- неравномерность подачи, не более, %/мин | 3 |
(обязательное)
ПОВЕРХНОСТНОГО ЛЕГИРОВАНИЯ
Параметры ТП ЛПЛ приведены в таблице Б.1.
Наименование и обозначение параметра | Значение параметра <*> |
Фокусное расстояние фокусирующей оптической головки F, мм | 100 - 750 |
Смещение по нормали фокальной плоскости относительно обрабатываемой поверхности  , мм | 15 - 75 |
Диаметр пятна фокусировки на обрабатываемой поверхности df, мм | 3 - 20 |
Размер (диаметр) пятна лазерного излучения на обрабатываемой поверхности (зоны лазерного воздействия с измененной структурой и составом) dп, мм | 0,8 - 0,95df |
Глубина зоны лазерного воздействия с измененной структурой и составом hmax, мм | 0,02 - 2,0 <*> |
Импульсный режим работы лазера | |
Энергия импульса лазерного излучения Wи, Дж | 10 - 50 |
Длительность импульса лазерного излучения  , с | 0,005 - 0,015 |
Частота следования импульсов fi, Гц | 0,5 - 10,0 |
Форма импульса <**> | Задает оператор |
Непрерывный или квазинепрерывный режим работы лазера | |
Мощность лазерного излучения P, Вт | 200 - 10 000 |
Распределение плотности мощности лазерного излучения Eр по пятну на обрабатываемой поверхности для обоих режимов работы лазера | Круговое, прямоугольное, линейное, кольцевое |
Режим работы лазера с модулированной добротностью | |
Энергия импульсов лазерного излучения Wи, Дж | 2 - 30 |
Длительность импульса лазерного излучения  , с | 10-8 - 10-10 |
Частота следования импульсов fi, Гц | 10 - 50 |
Плотность мощности Q, Вт/см2 | 108 - 1010 |
Сканирование пучка лазерного излучения | |
Амплитуда сканирования A, мм | 15 - 30 |
Частота сканирования f, Гц | 10 - 50 |
Распределение плотности мощности лазерного излучения Eр по пятну на обрабатываемой поверхности | Близкое к распределению Гаусса |
Плоские поверхности | |
Скорость перемещения детали или фокусирующей оптической головки vп, мм/с | 5 - 25 |
Цилиндрические поверхности | |
Окружная скорость vо, мм/с | 5 - 25 |
Скорость продольного перемещения детали или фокусирующей оптической головки vп.п, мм/с | 5 - 25 |
Дополнительные параметры | |
Ширина зоны лазерного воздействия dt, мм | 5 - 15 |
Шаг зоны лазерного воздействия s, мм | 3 - 12 |
Коэффициент перекрытия зон лазерного воздействия Kп, мм | 0,1 - 0,5 |
(справочное)
ЛАЗЕРНОГО ПОВЕРХНОСТНОГО ЛЕГИРОВАНИЯ
Схема ЛПЛ с коаксиальной подачей порошка приведена на рисунке В.1.
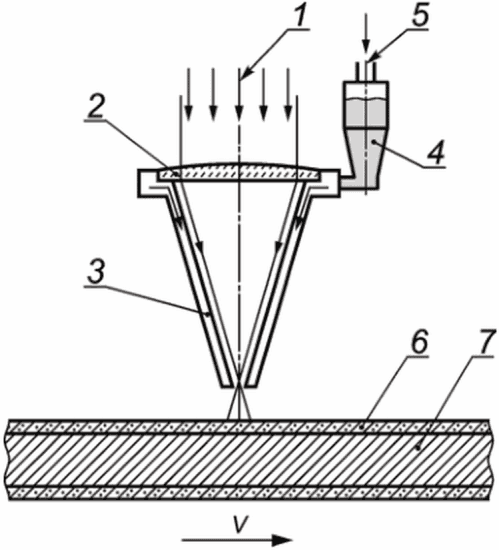
1 - лазерное излучение; 2 - фокусирующая головка;
3 - сопло для введения порошка; 4 - бункер для порошка;
5 - транспортирующий газ; 6 - легированный слой;
7 - обрабатываемая деталь; v - скорость
перемещения детали
Схема ЛПЛ с боковой подачей порошка приведена на рисунке В.2.
1 - лазерное излучение; 2 - фокусирующая головка;
3 - защитный экран; 4 - бункер и сопло для введения
порошка; 5 - транспортирующий газ; 6 - легированный слой;
7 - обрабатываемая деталь; v - скорость перемещения детали
Схема ЛПЛ с подачей проволоки или ленты приведена на рисунке В.3.
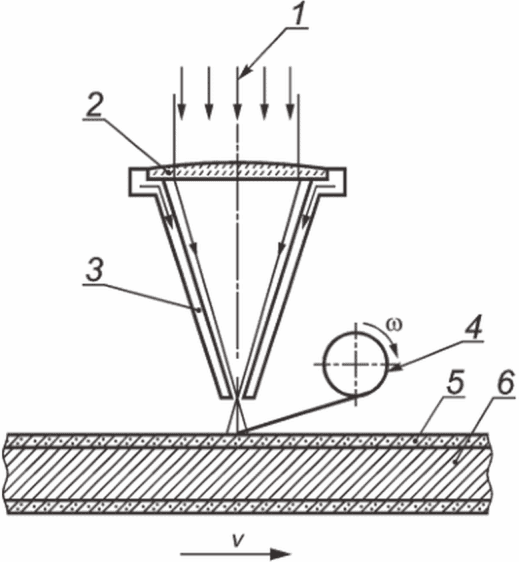
1 - лазерное излучение; 2 - фокусирующая головка;
3 - защитный экран; 4 - барабанный питатель для проволоки
или ленты; 5 - легированный слой; 6 - обрабатываемая деталь;
v - скорость перемещения детали;  - окружная скорость
подачи проволоки или ленты
Схема ЛПЛ путем облучения обмазки приведена на рисунке В.4.
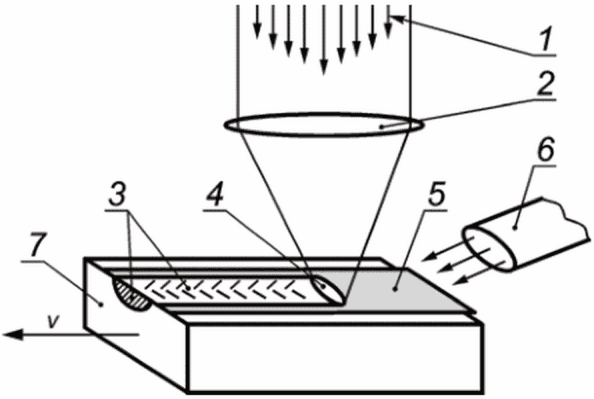
1 - лазерное излучение; 2 - фокусирующая головка;
3 - легированный слой; 4 - ванна расплава; 5 - обмазка;
6 - защитный газ; 7 - обрабатываемая деталь;
v - скорость перемещения детали
Гигиенические нормативы и требования к обеспечению безопасности и (или) безвредности для человека факторов среды обитания | ||
Правила технической эксплуатации электроустановок потребителей (утверждены приказом Министерства энергетики РФ от 13 января 2003 г. N 6) | ||
Правила по охране труда при эксплуатации электроустановок. ПОТЭУ (утверждены приказом Минтруда России от 15 декабря 2020 г. N 903н) | ||
Правила противопожарного режима в Российской Федерации (утверждены постановлением Правительства РФ от 16 сентября 2020 г. N 1479) | ||
Технический регламент Таможенного союза | О безопасности оборудования, работающего под избыточным давлением | |
Санитарно-эпидемиологические требования к условиям труда | ||
УДК 621.785:006.354 | ОКС 25.220.10 |
Ключевые слова: оптика и фотоника, лазеры, лазерное оборудование, лазерное легирование деталей из сталей и сплавов, технологический процесс | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/22/gost_82055.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|