

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2025 Примечание к документу Документ введен в действие с 01.07.2025. Взамен ГОСТ Р 55142-2012. Название документа "ГОСТ Р 55142-2025. Национальный стандарт Российской Федерации. Соединения сварные листов и труб из термопластов. Методы испытаний" (утв. и введен в действие Приказом Росстандарта от 28.05.2025 N 493-ст) "ГОСТ Р 55142-2025. Национальный стандарт Российской Федерации. Соединения сварные листов и труб из термопластов. Методы испытаний"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Условное обозначение | Полное наименование | |
PA 12 | ПА12 | Полиамид 12 |
PB | ПБ | Полибутен |
PE | ПЭ | Полиэтилен |
PE-LD | ПЭНП или ПЭВД | Полиэтилен низкой плотности (полиэтилен высокого давления) |
PE-HD | ПЭВП или ПЭНД | Полиэтилен высокой плотности (полиэтилен низкого давления) |
PE 63 | ПЭ 63 | Полиэтилен низкого давления, MRS 6,3 МПа |
PE 80 | ПЭ 80 | Полиэтилен низкого давления, MRS 8 МПа |
PE 100 | ПЭ 100 | Полиэтилен низкого давления, MRS 10 МПа |
PE-RT | ПЭ-ПТ | Полиэтилен повышенной термостойкости |
PE Xa | ПЭ Ca | Полиэтилен пероксидно-сшитый |
PE Xb | ПЭ Cb | Полиэтилен силанольно-сшитый |
PE Xc | ПЭ Cc | Полиэтилен радиационно-сшитый |
PE elektrischleitfahig | ПЭ электропроводный | Полиэтилен электропроводный |
PP | ПП | Полипропилен |
PP-H | ПП-Г (ПП тип 1) | Полипропилен-гомополимер (тип 1) |
PP-B | ПП-Б (ПП тип 2) | Полипропилен блок-сополимер (тип 2) |
PP-R | ПП-Р (ПП тип 3) | Полипропилен статистический сополимер (тип 3) |
PP-RCT | ПП тип 4 | Полипропилен повышенной термостойкости с модифицированной кристалличностью (тип 4) |
PVC-U | НПВХ | Непластифицированный поливинилхлорид |
PVC-RI, PVC-HI | УПВХ | Ударопрочный поливинилхлорид |
PVC-C | ХПВХ | Хлорированный поливинилхлорид |
PVDF | ПВДФ | Поливинилиденфторид |
1.3 Настоящий стандарт допускается применять при испытании сварных соединений изделий из других термопластичных материалов при условии согласования данных методов испытаний между потребителем и изготовителем данных изделий.
1.4 Настоящий стандарт предназначен для изготовителей полимерных изделий, сооружений и конструкций, строительно-монтажных организаций, органов технического надзора и других организаций, определяющих качество сварных соединений термопластов.
В настоящем стандарте использованы нормативные ссылки на следующие документы:
ГОСТ 4648 (ISO 178:2010) Пластмассы. Метод испытания на статический изгиб
ГОСТ 8433 Вещества вспомогательные ОП-7 и ОП-10. Технические условия
ГОСТ 9639 Листы из непластифицированного поливинилхлорида (винипласт листовой). Технические условия
ГОСТ 11262 (ISO 527-2:2012) Пластмассы. Метод испытания на растяжение
ГОСТ 12423 (ISO 291:2008) Пластмассы. Условия кондиционирования и испытания образцов (проб)
ГОСТ 16310 Соединения сварные из полиэтилена, полипропилена и винипласта. Основные типы, конструктивные элементы и размеры
ГОСТ 16971 Швы сварных соединений из винипласта, поливинилхлоридного пластиката и полиэтилена. Методы контроля качества. Общие требования
ГОСТ 18197 (ISO 899-1:2003) Пластмассы. Метод определения ползучести при растяжении
ГОСТ 26277 Пластмассы. Общие требования к изготовлению образцов для испытания способом механической обработки
ГОСТ 32415 Трубы напорные из термопластов и соединительные детали к ним для систем водоснабжения и отопления. Общие технические условия
ГОСТ 35231-2024 Трубы и фитинги из пластмасс. Метод оценки внешнего вида
ГОСТ ISO 1167-1 Трубы, соединительные детали и узлы соединений из термопластов для транспортирования жидких и газообразных сред. Определение стойкости к внутреннему давлению. Часть 1. Общий метод
ГОСТ ISO 1167-2 Трубы, соединительные детали и узлы соединений из термопластов для транспортирования жидких и газообразных сред. Определение стойкости к внутреннему давлению. Часть 2. Подготовка образцов труб
ГОСТ ISO 1167-3 Трубы, соединительные детали и узлы соединений из термопластов для транспортирования жидких и газообразных сред. Определение стойкости к внутреннему давлению. Часть 3. Подготовка элементов соединений
ГОСТ ISO 1167-4 Трубы, соединительные детали и узлы соединений из термопластов для транспортирования жидких и газообразных сред. Определение стойкости к внутреннему давлению. Часть 4. Подготовка узлов соединений
ГОСТ ISO 6259-1 Трубы из термопластов. Определение механических свойств при растяжении. Часть 1. Общий метод испытания
ГОСТ ISO 6259-2 Трубы из термопластов. Определение механических свойств при растяжении. Часть 2. Трубы из непластифицированного поливинилхлорида (НПВХ), ориентированного непластифицированного поливинилхлорида (ПВХ-О), хлорированного поливинилхлорида (ХПВХ) и ударопрочного поливинилхлорида (УПВХ)
ГОСТ ISO 6259-3 Трубы из термопластов. Определение механических свойств при растяжении. Часть 3. Трубы из полиолефинов
ГОСТ ISO 11413 Трубы и фитинги пластмассовые. Подготовка контрольного образца сварного соединения полиэтиленовой трубы и фитинга с закладными нагревателями
ГОСТ ISO 11414 Трубы и фитинги пластмассовые. Подготовка контрольного образца соединения труба/труба или труба/фитинг из полиэтилена (ПЭ), выполненного сваркой встык
ГОСТ ISO 13953 Трубы и фитинги из полиэтилена (ПЭ). Определение предела прочности при растяжении и типа разрушения образцов для испытаний сварного стыкового соединения
ГОСТ ISO 13954 Трубы и фитинги из пластмасс. Испытание на отслаивание при отрыве полиэтиленовых (ПЭ) узлов сварных соединений с закладными нагревателями номинального наружного диаметра 90 мм и более
ГОСТ ISO 13955 Трубы и фитинги из пластмасс. Испытание на отслаивание при сплющивании полиэтиленовых (ПЭ) узлов сварных соединений с закладными нагревателями
ГОСТ ISO 13956 Трубы и фитинги из пластмасс. Испытание на отслаивание полиэтиленовых (ПЭ) седловых сварных соединений. Оценка пластичности поверхности сплавления узла сварного соединения при раздире
ГОСТ ISO 13957 Трубы и фитинги из пластмасс. T-образные седловые отводы из полиэтилена (ПЭ). Метод определения стойкости к удару
ГОСТ Р 51613 Трубы напорные из непластифицированного поливинилхлорида. Технические условия
ГОСТ Р 54792 Дефекты в сварных соединениях термопластов. Описание и оценка
ГОСТ Р 58121.2 (ИСО 4437-2:2014) Пластмассовые трубопроводы для транспортирования газообразного топлива. Полиэтилен (ПЭ). Часть 2. Трубы
ГОСТ Р 58121.3 (ИСО 4437-3:2014) Пластмассовые трубопроводы для транспортирования газообразного топлива. Полиэтилен (ПЭ). Часть 3. Фитинги
ГОСТ Р 59398 Дефекты сварных соединений термопластов. Классификация
ГОСТ Р 70628.2 (ИСО 4427-2:2019) Трубопроводы из пластмасс для водоснабжения, дренажа и напорной канализации. Полиэтилен (ПЭ). Часть 2. Трубы
ГОСТ Р 70628.3 (ИСО 4427-3:2019) Трубопроводы из пластмасс для водоснабжения, дренажа и напорной канализации. Полиэтилен (ПЭ). Часть 3. Фитинги
ГОСТ Р 70729 Трубы и фитинги пластмассовые. Сварка нагретым инструментом враструб. Общие требования
ГОСТ Р 71408 Сварка термопластов. Процедуры сварки закладными нагревателями полиэтиленовых труб и соединительных деталей
ГОСТ Р 71931.1 Неразрушающий контроль сварных соединений элементов из термопластичных материалов. Часть 1. Визуальный контроль
ГОСТ Р 71931.2 Неразрушающий контроль сварных соединений элементов из термопластичных материалов. Часть 2. Радиографический (рентгеновский) контроль
ГОСТ Р 71931.3 Неразрушающий контроль сварных соединений элементов из термопластичных материалов. Часть 3. Ультразвуковой контроль
ГОСТ Р 71931.4 Неразрушающий контроль сварных соединений элементов из термопластичных материалов. Часть 4. Контроль высоким напряжением
СП 399.1325800.2018 Системы водоснабжения и канализации наружные из полимерных материалов. Правила проектирования и монтажа
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов (сводов правил) в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю "Национальные стандарты", который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя "Национальные стандарты" за текущий год. Если заменен ссылочный документ, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого документа с учетом всех внесенных в данную версию изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то рекомендуется использовать версию этого документа с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку. Сведения о действии сводов правил целесообразно проверить в Федеральном информационном фонде стандартов.
3.2 В настоящем стандарте применены следующие обозначения и сокращения:
сварка ЗН - сварка закладными нагревателями;
сварка НИ - сварка нагретым инструментом встык;
сварка НИр - сварка нагретым инструментом враструб;
сварка НГ - сварка нагретым газом;
сварка Э - экструзионная сварка;
ПАВ - поверхностно-активное вещество;
ПВХ - поливинилхлорид.
4.1 Методы испытаний следует выбирать в зависимости от процесса сварки и условий эксплуатации. При этом необходимо учитывать, что результаты испытаний зависят от условий изготовления образцов для испытаний и от самих условий испытания. Результаты испытаний должны подтверждать соответствие расчетных свойств сварных соединений реальным нагрузкам, возникающим в процессе эксплуатации.
4.2 Методы испытаний сварных соединений должны учитывать специфические свойства термопластичных материалов, приведенных в таблице 1, условия их применения и обработки. Для несущих элементов из данных материалов, необходимо учитывать одновременное воздействие механических и термических нагрузок, а также воздействие химических веществ.
4.3 Характеристики изделий с соответствующими методиками испытаний приведены в ГОСТ Р 51613, ГОСТ 32415, ГОСТ Р 58121.2, ГОСТ Р 58121.3, ГОСТ Р 70628.2, ГОСТ Р 70628.3 и ГОСТ 9639. Оценку внешнего вида труб и фитингов проводят по ГОСТ 35231.
4.4 Размеры свариваемых изделий и образцов для испытаний приведены в соответствующих разделах и приложениях настоящего стандарта, а также в ссылочных стандартах. Если размеры свариваемых изделий и образцов для испытаний выходят за рамки настоящего стандарта, то требования к сварным соединениям следует определять путем дополнительных исследований.
4.5 При выборе метода испытания сварных соединений для оценки их качества учитывают установленные нормативные требования к сварным соединениям этих изделий.
4.6 При испытании образцов следует руководствоваться ГОСТ 11262, ГОСТ ISO 1167-1, ГОСТ ISO 1167-2, ГОСТ ISO 1167-3, ГОСТ ISO 1167-4, ГОСТ ISO 6259-1, ГОСТ ISO 6259-2, ГОСТ ISO 6259-3, ГОСТ ISO 11413 и ГОСТ ISO 11414.
4.7 Определение дефектов сварных соединений проводят в соответствии с ГОСТ Р 54792, ГОСТ Р 59398, ГОСТ 16310, ГОСТ 16971. Все выполненные сварные соединения подвергаются визуальному контролю согласно ГОСТ Р 71931.1. Испытания по ГОСТ Р 71931.2, ГОСТ Р 71931.3 и ГОСТ Р 71931.4 проводят в зависимости от области применения сварного соединения.
4.8 Качество сварных соединений определяется неразрушающими и разрушающими методами испытаний, изложенных в соответствующих разделах настоящего стандарта. При этом требуемые величины представлены минимальными значениями результатов испытаний.
4.8.1 Неразрушающие методы испытаний сварных соединений приведены в ГОСТ 32415, ГОСТ Р 71931.1, ГОСТ Р 71931.2, ГОСТ Р 71931.3, ГОСТ Р 71931.4 и СП 399.1325800.2018 (приложение И).
Для укрупненных узлов труб и фитингов, а также трубопроводов следует дополнительно проводить проверку герметичности внутренним давлением согласно действующим нормам в зависимости от назначения трубопровода.
4.8.2 Перечень разрушающих методов испытаний и нормативные требования к ним приведены в таблице 2.
Таблица 2
Наименование метода | Нормативное требование |
Испытание сварных соединений на осевое растяжение | |
Испытание сварных соединений на определение ползучести при растяжении | |
Технологическое испытание на изгиб | |
Испытание на отслаивание полиэтиленовых (ПЭ) седловых сварных соединений | |
Испытание на стойкость к удару T-образных седловых отводов, изготовленных из ПЭ | |
Испытание на отслаивание при сплющивании ПЭ узлов сварных соединений с закладными нагревателями | |
Испытание на отслаивание при отрыве ПЭ узлов сварных соединений с закладными нагревателями номинального наружного диаметра 90 мм и более | |
Испытание на сдвиг кручением и радиальное расслаивание сварных соединений, выполненных сваркой закладными нагревателями и нагретым инструментом враструб |
4.9 Испытания проводят не ранее чем через 24 ч после проведения сварки, если в стандарте на метод испытания не указано иное.
5.1 Испытание сварных соединений на осевое растяжение может применяться для оценки качества соединения термопластов в сочетании с другими методами. Скорость испытания (скорость раздвижения зажимов испытательной машины) должна составлять (5,0 +/- 1,0) мм/мин, если не установлено иное требование к сварному соединению.
Результаты кратковременных испытаний на растяжение не распространяются на долговременные свойства сварной конструкции.
5.2 Испытания для определения типа разрушения при растяжении узлов соединений труб из ПЭ, сваренных НИ, с номинальным наружным диаметром 90 мм и более следует проводить по ГОСТ ISO 13953. Испытания узлов соединений труб из ПЭ и других термопластов с номинальным наружным диаметром менее 90 мм необходимо проводить согласно методикам ГОСТ ISO 6259-1, ГОСТ ISO 6259-2 и ГОСТ ISO 6259-3 в зависимости от материала изделий.
5.3 При изготовлении образца для испытания из трубного сварного соединения ось образца должна быть параллельна оси трубы. Сварной шов должен быть расположен по середине образца с точностью +/- 1 мм. Образцы-лопатки должны иметь гладкую ровную поверхность, без вздутий, сколов, трещин, раковин и других видимых дефектов. Схема изготовления образцов-лопаток приведена на рисунке 1.
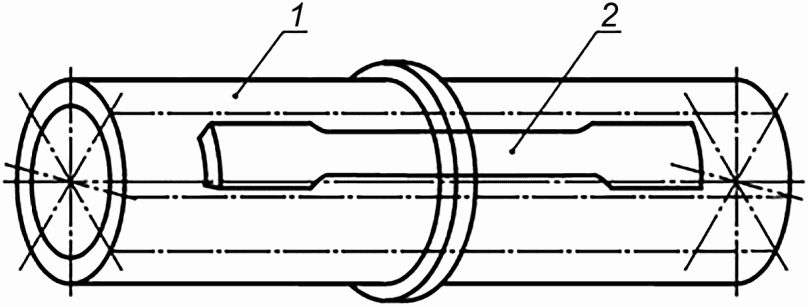
1 - патрубок со сварным соединением;
2 - расположение образцов
из трубного сварного соединения
Для изготовления образцов для испытания из трубного сварного соединения вырезают полосы в продольном направлении, из которых получают образцы согласно методу испытания, при необходимости с последующей механической обработкой по ГОСТ 26277.
Для сварного соединения труб диаметром 16 мм и менее испытание на растяжение может быть проведено на целом сварном соединении (без изготовления образцов в виде лопаток).
5.4 Испытания сварных соединений листов проводят по методике ГОСТ 11262. Схема вырезки образцов из сварного соединения листов представлена на рисунке 2. При изготовлении образца из сварного соединения листов его ось должна быть перпендикулярна сварному шву.
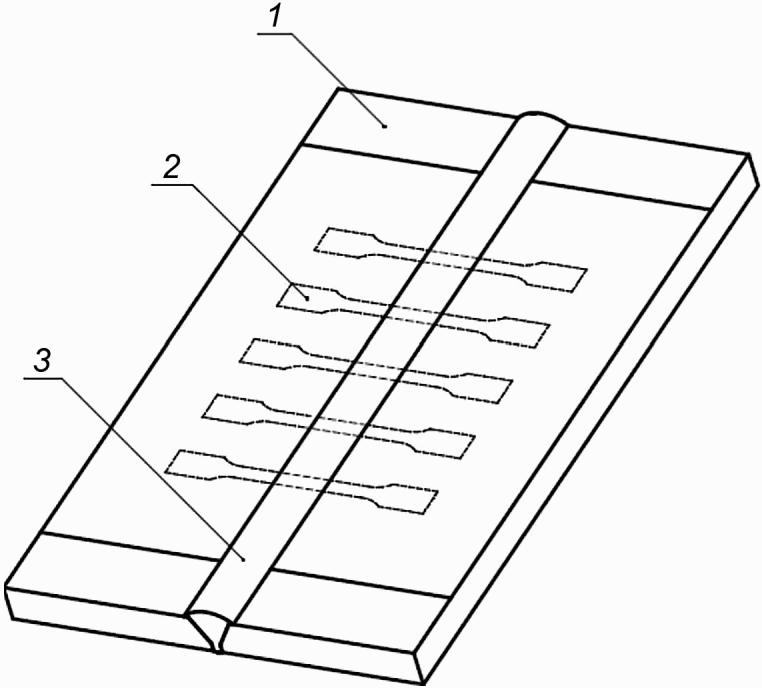
1 - краевая зона; 2 - расположение образцов; 3 - сварной шов
из сварного соединения листов
Примечание - На рисунке 2 приведена схема на примере сварного соединения, выполненного сваркой Э, для образцов типа 2 по ГОСТ 11262.
Для листов толщиной более 15 мм применяют образцы-лопатки типа B (см. рисунок 3 и таблицу 3), для листов толщиной 15 мм и менее - образцы-лопатки типа 2 по ГОСТ 11262.
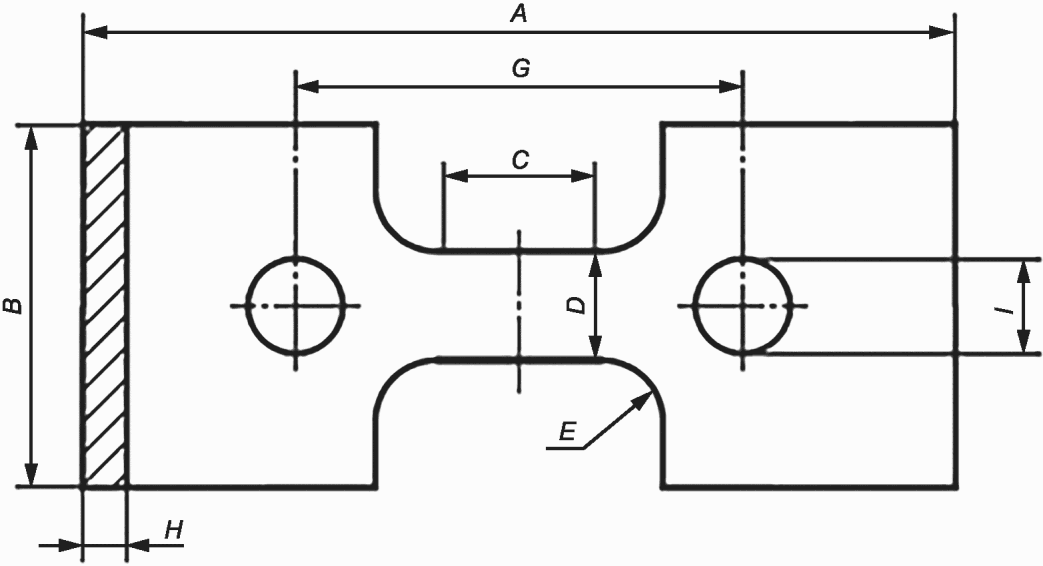
A - общая длина; B - ширина головки; C - длина узкой
рабочей части; D - ширина узкой рабочей части; E - радиус;
G - начальная длина между зажимами; H - толщина;
I - диаметр отверстий для штифтов
сварных соединений листов типа B
Таблица 3
Размеры в миллиметрах
Символ | Наименование | Размер |
A | Общая длина (не менее) | 250 |
B | Ширина головки | 100 +/- 3 |
C | Длина узкой рабочей части | 25 +/- 1 |
D | Ширина узкой рабочей части | 25 +/- 1 |
E | Радиус | 25 +/- 1 |
G | Начальная длина между зажимами | 165 +/- 5 |
H | Толщина | Полная толщина стенки |
I | Диаметр отверстий для штифтов | 30 +/- 5 |
5.5 Для определения прочности шва сварного соединения испытывают образцы со сварным соединением и образцы из того же изделия без сварного соединения по ГОСТ 16971.
До проведения испытаний образцы не должны подвергаться ни тепловому, ни механическому воздействию.
Следует отобрать не менее шести образцов сварных соединений и шесть образцов из исходного изделия. По возможности образцы должны быть отобраны соответственно размерам свариваемых изделий.
5.6 Каждый образец для испытания должен быть промаркирован в целях установления его исходного положения в пределах контрольного сварного соединения.
Не допускается наносить на образец маркировку царапанием, перфорированием, тиснением или другим способом, повреждающим материал образца. Состав маркировочной жидкости не должен оказывать разрушающего воздействия на образец для испытания.
5.7 Перед испытанием следует визуально оценить внешний вид образцов, исполнение сварки, и записать в протоколе испытаний. Образовавшийся при сварке грат (валик) допускается удалить.
Примечание - В случае, когда при испытании не достигается разрыв образца в месте сварного шва, допускается ослабить образец, просверлив отверстие в области сварного шва диаметром 3 мм, но не более 1/3 ширины образца. Для оценки следует проводить испытания с отверстиями также на соответствующих образцах изделий, из которых было получено сварное соединение.
5.8 Определяют тип разрушения - хрупкий или пластический.
Примечание - Хрупкое разрушение - в зоне разрушения не обнаруживается деформация текучести, видимая без увеличительных приборов. Пластическое разрушение - вне зоны разрушения имеет место деформация текучести, видимая без увеличительных приборов.
5.9 Результат испытания считают положительным, если:
- отсутствует разрушение сварного шва;
- разрушение произошло по свариваемым изделиям;
- тип разрушения по сварному шву - пластический.
За отрицательный результат испытания принимают хрупкое разрушение по сварному шву.
5.10 Протокол испытаний должен содержать следующие данные:
- вид, форму поставки и обозначение изделия;
- дату и способ изготовления образцов для испытаний;
- внешний вид образцов до испытания;
- внешний вид валика;
- царапины или канавки, если имеются;
- положение образцов в изделии;
- тип образцов для испытаний;
- толщину образцов для испытаний, мм;
- ширину образцов для испытаний, мм;
- количество образцов для испытаний;
- тип разрушения;
- дату проведения испытания.
Для образцов с ослабляющим отверстием составляется отдельный протокол испытания.
6.1 Оценку качества сварных соединений листов и труб рекомендуется проводить в сочетании с другими испытаниями, в частности с испытанием на определение ползучести при растяжении. Данный метод испытания рекомендуется применять для соединений из полиолефинов ПЭ и ПП, а также для НПВХ и ПВДФ, несущих нагрузку длительное время.
6.2 Качество выполненного сварного соединения оценивают по величине коэффициента длительной прочности сварного шва при растяжении fs (далее - коэффициента fs) и характеру разрушения. Результаты используют для расчета параметров сварных конструкций при статической нагрузке.
В качестве сравнительных испытаний допускается применять метод, приведенный в приложении А.
6.3 Испытание на определение ползучести при растяжении проводят в соответствии с ГОСТ 18197. Для этого необходим стенд, в котором образцы подвергаются статической нагрузке при постоянной температуре.
6.3.1 Схематично стенд представлен на рисунке 4. Стенд должен обеспечивать постоянное приложение силы к образцу и стабильную температуру образца. В зависимости от испытательной среды, как правило, необходима циркуляция теплоносителя в ванне.
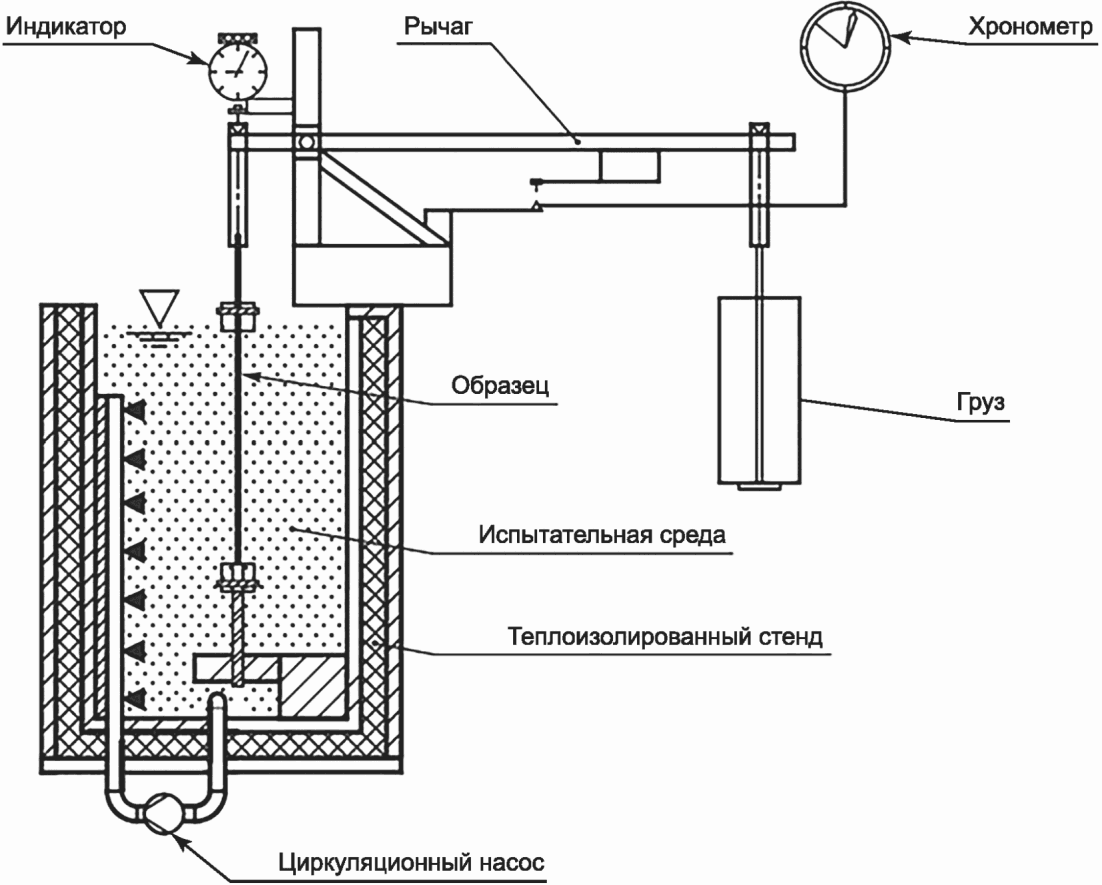
ползучести при растяжении
6.3.2 Для регистрации длительности испытаний образцов и в случае необходимости для регистрации удлинения образцов следует предусмотреть подходящие приспособления.
6.4 Формы и размеры образцов приведены в таблице 3 и ГОСТ 11262, ГОСТ ISO 6259-1, ГОСТ ISO 6259-2, ГОСТ ISO 6259-3.
Испытания сварных соединений проводят с гратом (валиком) или без него в месте сварки. Сварной шов должен находиться в середине образца для испытания.
6.5 Перед испытанием оценивают внешний вид образца для испытания. На поверхности образца не должно быть царапин. Сравнивая образцы сварного соединения и образцы из того же изделия без сварного соединения, проверяют по шесть образцов, ориентированных в одном направлении.
6.6 Перед испытанием каждый образец кондиционируют не менее 4 ч по ГОСТ 12423 при температуре (23 +/- 2) °C и относительной влажности (50 +/- 5)%, если в нормативной и технической документации на материал нет других указаний.
6.7 Условия испытания зависят от материала и условий эксплуатации изделия. Испытание на определение ползучести при растяжении проводят в водяной ванне при повышенных температурах и в соответствующих средах, ускоряющих разрушение. Допускается использование сред, которые не вызывают набухания и не изменяют материал химически.
6.8 Применяемой средой испытания является раствор ПАВ в дистиллированной воде. В качестве ПАВ может использоваться ОП-7 или ОП-10 по ГОСТ 8433 в виде 2%-ного водного раствора.
Примечание - Допускается применение других ПАВ.
6.9 Нагрузку рассчитывают исходя из минимального поперечного сечения образца, чтобы тип разрушения был хрупкий: деформации должны быть минимальными и не менее 30% зоны разрушения должны выглядеть гладкими (см. рисунок 5).
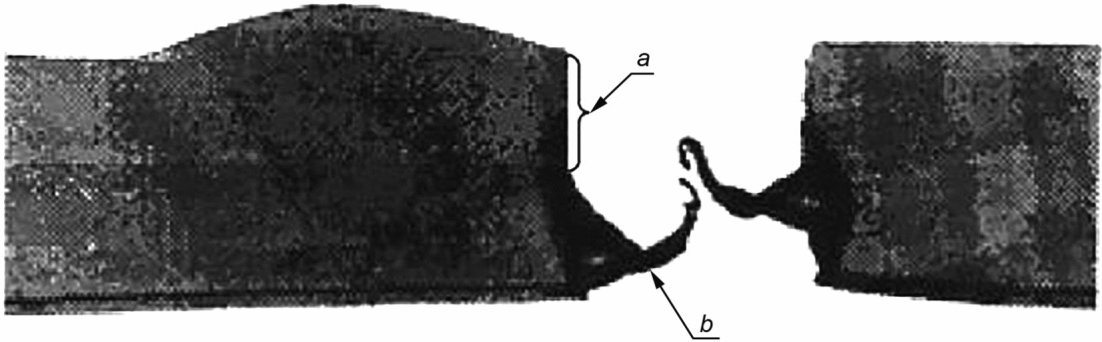
a - зона поверхности разрушения, которая претерпела хрупкое
разрушение (не менее 30%); b - зона поверхности разрушения,
которая претерпела пластическое разрушение
соединения из ПЭ, выполненного экструзионной сваркой
Условия испытания при применении испытательной среды, указанной в 6.8, приведены в таблице 4. При данных условиях достигают кратчайших сроков проведения испытаний.
Таблица 4
при которых наблюдается хрупкое разрушение образцов
в двухпроцентном водном растворе ПАВ (ОП-7 или ОП-10)
Материал | Напряжение при испытании, Н/мм2 | Температура испытания, °C |
ПЭНД | 4 | 95 |
ПП тип 1 (гомополимер) | 4 | 95 |
ПП тип 2 (блок-сополимер) | 3,5 | 95 |
ПП тип 3 (рандом-сополимер) | 3,5 | 95 |
ПВДФ (гомополимер) | 12,5 | 95 |
ПВХ | 12,5 | 60 |
6.10 В зависимости от материала испытание на определение ползучести при растяжении проводят при различных температурах и различных нагрузках. Время испытания и напряжение необходимо выбирать для каждого материала согласно указаниям, приведенным в 6.11.
6.10.1 Образцы подвергают нагрузке при постоянных температурах +/- 1 °C и при одинаковых усилиях +/- 1%, а также постоянных условиях окружающей среды. Постоянная концентрация ПАВ [например, ОП-7 или ОП-10 (2,0 +/- 0,5)%] должна быть гарантирована. При нагружении в образце не должны возникать крутящий и изгибающий моменты. При достижении необходимой температуры образцы помещаются в ванну для испытаний. Нагружение должно быть проведено быстро и без толчков. Необходимое усилие растяжения должно быть постоянным на протяжении всего времени проведения испытания (режим ползучести). Продолжительность действия нагрузки отсчитывают с момента достижения усилия и регистрируют с помощью приборов.
6.10.2 Если не достигается хрупкого типа разрушения, то следует выбирать более низкие значения нагрузки. Разрушение в области зажимов образца не оценивают.
Для того, чтобы определить наклон кривых времени разрушения в двойных логарифмических координатах, проводят испытания, как минимум, при двух значениях нагрузки. Для каждого значения нагрузки испытывают минимум по шесть образцов сварных соединений и образцов из того же изделия без сварного соединения. Значение времени до разрушения вычисляют как среднее геометрическое для каждого значения нагрузки.
6.11 Для определения коэффициента fs в режиме ползучести получают зависимости времени до разрушения образцов сварных соединений и образцов из того же изделия без сварного соединения от напряжения, причем особенно важен наклон прямых. Кривые регрессии должны быть рассчитаны из геометрических средних значений долговечности t для индивидуальных образцов по формуле
log tm = [log t1 + log t2 + ... log tn]/n, (1)
где n - количество образцов, подвергнутых испытанию.
6.11.1 С использованием графиков, подобных рисунку 6, коэффициент fs рассчитывают как отношение напряжения в сварных соединениях  к напряжению в образцах без сварки
 при одном и том же времени разрушения по формуле
к напряжению в образцах без сварки при одном и том же времени разрушения по формуле (2)
где  - напряжение в сварных соединениях, Н/мм2;
 - напряжение в образцах без сварки, Н/мм2.
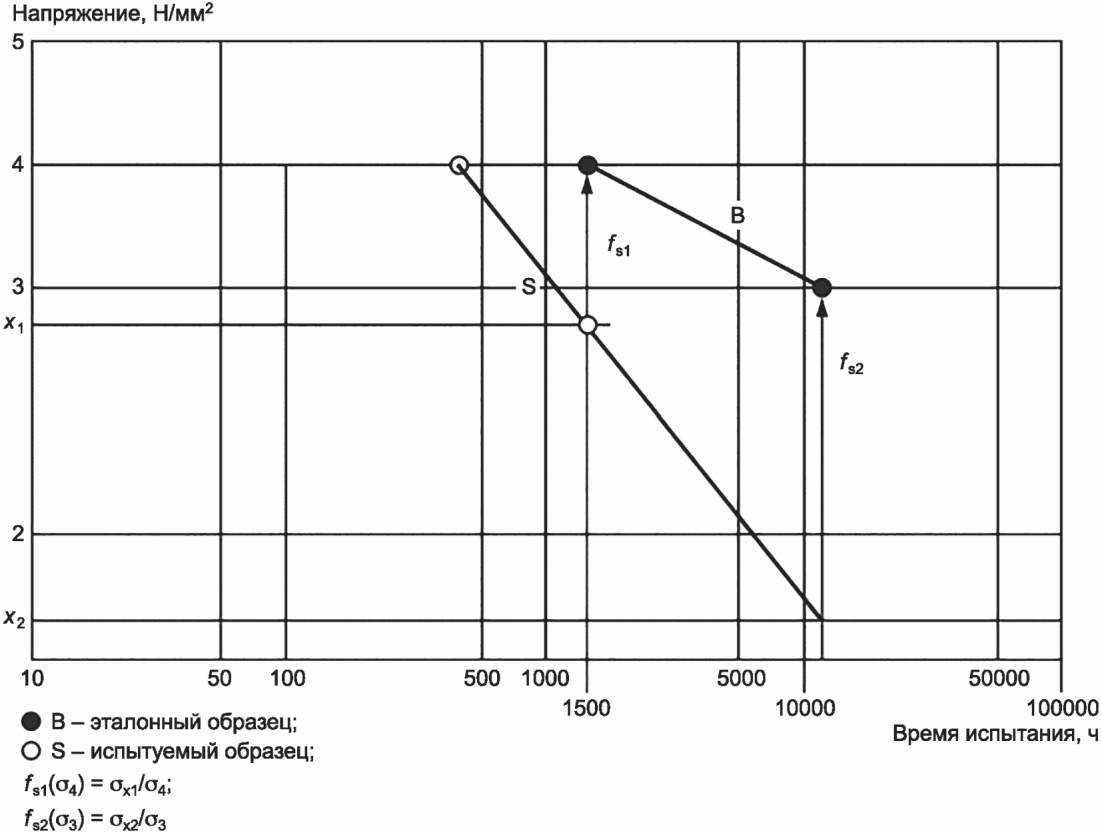
длительной прочности сварного шва при растяжении fs
при длительных испытаниях на ползучесть
Построив кривые регрессии для основного материала и сварных соединений, можно определить коэффициент fs при всех уровнях нагрузки.
6.11.2 Альтернативный метод определения fs показан на рисунке 7. В этом случае необходимо иметь кривую регрессии для сварных соединений и одно среднее значение времени разрушения для образца из того же изделия без сварного соединения. Полученный коэффициент fs можно использовать только с указанием напряжения в образце из того же изделия без сварного соединения.
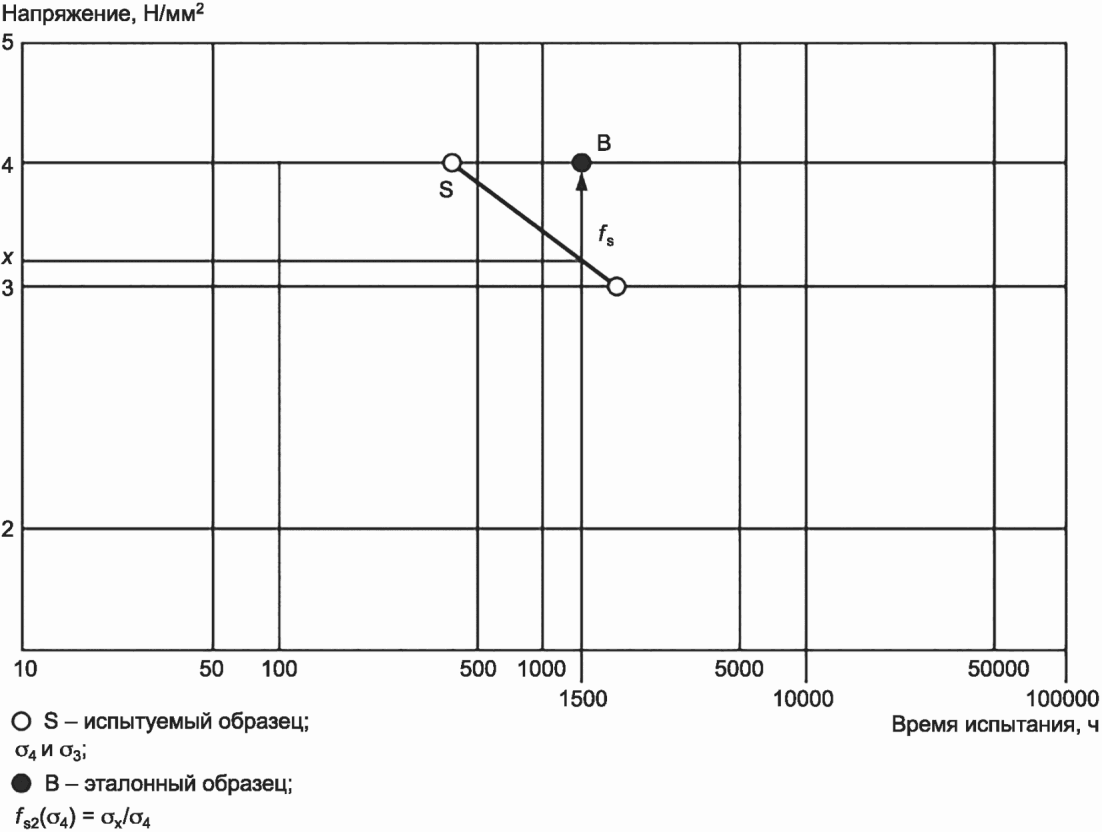
испытаниях на ползучесть с учетом одного испытательного
напряжения образца из того же изделия
без сварного соединения
6.11.3 Допускается применять упрощенную методику испытания для подтверждения требуемого коэффициента fs. Данная методика не использует регрессионные кривые и применяется для уменьшения времени испытания и количества образцов. Расчет ограничивается испытанием образца из того же изделия без сварного соединения при одном уровне напряжения  (см. рисунок 8), а
 рассчитывается по формуле
(см. рисунок 8), а рассчитывается по формуле (3)
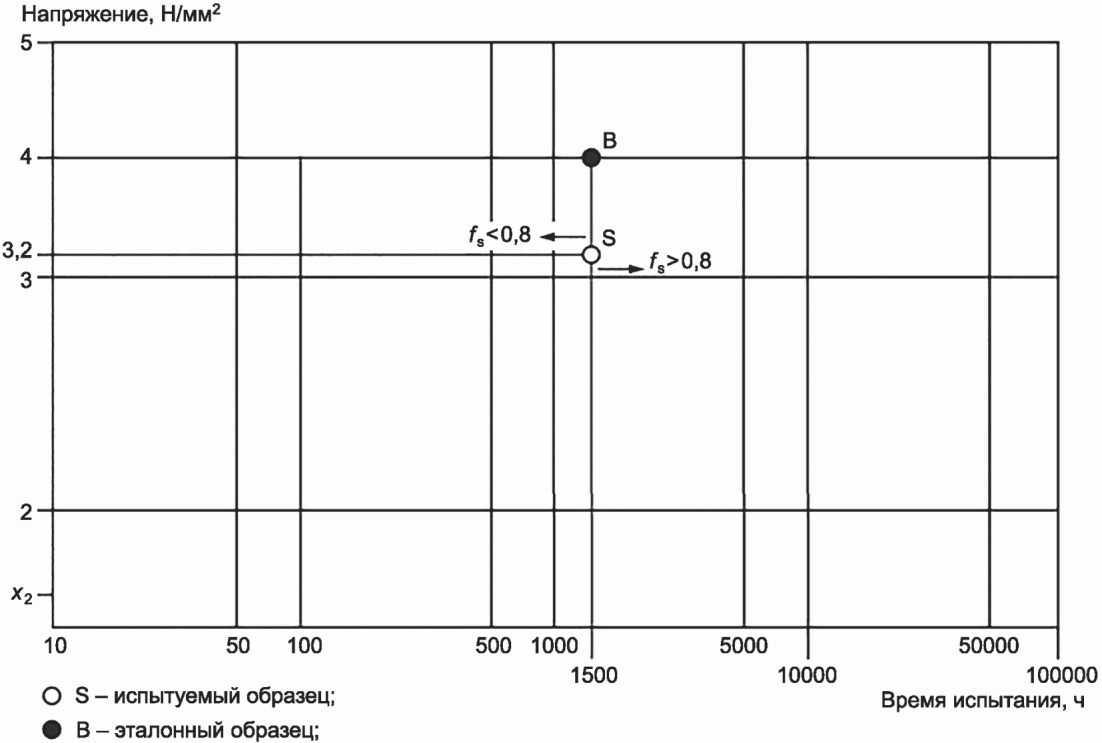
коэффициента fs при испытании на ползучесть при растяжении
Пример - Напряжение при испытании для образца из того же изделия без сварного соединения - 4 Н/мм2. Тогда напряжение при испытании для сварных образцов, например, при коэффициенте fs = 0,8, равно 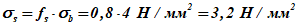 .
.Сварные образцы при этом должны обладать не меньшей долговечностью, чем основной материал. При таком испытании невозможно судить о зависимости прочности соединения от нагрузки. Применимость fs на практике по упрощенной методике подтверждается соответствием минимальной стойкости образца из того же изделия без сварного соединения установленным нормам (см. таблицу 5).
Таблица 5
без сварного соединения при длительном растяжении.
Испытательная среда: 2%-ный водный раствор ПАВ
(ОП-7 или ОП-10)
Материал | Напряжение при испытании, Н/мм2 | Температура испытания, °C | Минимальная стойкость, ч |
ПП тип 1 | 4 | 95 | 800 |
ПП тип 1 | 3,5 | 95 | 1300 |
ПЭ | 4 | 95 | 30 |
ПЭ | 4 | 80 | 500 |
- вид, форму поставки и обозначение изделия;
- дату и способ изготовления образцов для испытаний;
- внешний вид образцов до проведения испытания, описание дефектов сварного соединения (при наличии);
- положение образцов в изделии;
- форму образцов для испытаний;
- толщину образцов для испытаний, мм (среднее значение);
- ширину образцов для испытаний, мм (среднее значение);
- количество образцов для испытаний;
- предварительную обработку образцов (например, со сварным гратом или без);
- температуру испытания;
- среду испытания;
- испытательное усилие или напряжение;
- время до разрушения;
- коэффициент длительной прочности сварного шва при растяжении fs с указанием значения напряжения образца из того же изделия без сварного соединения;
- изменение длины после разрыва, если она измерялась;
- внешний вид образца после испытания, тип разрушения;
- дату проведения испытания.
7.1 Технологическое испытание на изгиб в сочетании с другими методами испытаний характеризует качество сварного шва в соединениях листов и труб. В соответствии с настоящим стандартом могут также испытываться сварные соединения других изделий, например профилированных деталей.
7.1.1 По достигнутым углам изгиба выявляют деформируемость сварного соединения. Вместе с оценкой вида излома проводят оценку качества сварного соединения. При оценке качества сварного шва учитывают способность материала к деформации, применяемый способ сварки и геометрию образца. Достигнутые результаты условно применимы к усталостным свойствам сварной конструкции.
7.1.2 Испытание на изгиб допускается использовать для поиска оптимальных параметров сварки. Для этого при необходимости изменяют условия испытания, например температуру или скорость испытания.
7.2 Технологическое испытание на изгиб проводят по методике ГОСТ 4648. Термическая обработка образцов для испытаний в процессе их изготовления не допускается.
На рисунке 9 изображена схема нагружения при проведении испытания на изгиб.
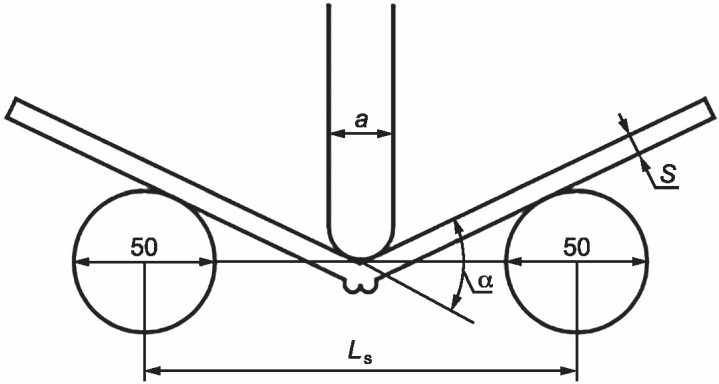
S - толщина образца;  - угол изгиба;
a - толщина пуансона, конец имеет форму полукруга;
Ls - расстояние между осями роликов
В таблице 6 представлены параметры испытательной установки и образцов. Указанная толщина образцов и заданное значение для их ширины относятся к номинальному размеру заготовок.
Таблица 6
Образец | Расстояние между осями роликов Ls, мм | Толщина пуансона a, мм | ||
Толщина S, мм, номинальный размер | Ширина b, мм | Минимальная длина L1, мм | ||
3 < S <= 5 | 0,1·d <*> мин.: 6, макс.: 30 | 150 | 80 | 4 |
5 < S <= 10 | 200 | 90 | 8 | |
10 < S <= 15 | 200 | 100 | 12,5 | |
15 < S <= 20 | 250 | 120 | 16 | |
20 < S <= 30 | 300 | 160 | 25 | |
7.2.1 Для образцов толщиной более 30 мм рекомендована обработка образцов с одной стороны (у труб - внешняя сторона) до толщины 30 мм. При обработке труб, включая снятие фасок, должна учитываться максимальная толщина на краях образцов.
При таком способе испытания гибочный пуансон устанавливается на обработанную сторону образца. Для образцов толщиной более 30 мм, которые должны быть испытаны без обработки, определяется расчетный пролет по формуле
Ls = D + a + 3s, (4)
где D = 50, мм;
a = 25, мм;
s = толщина образца, мм.
Пуансон и катки должны быть шире образца. Пуансон устанавливается по середине сварного шва. С целью уменьшения смещения образцов в момент испытания используется рифленый гибочный пуансон или наждачная бумага, размещенная в месте упора пуансона.
7.2.2 При испытании сварных соединений труб образцы сварных соединений равномерно распределяют по периметру трубы. Образцы вырезают, как изображено на рисунке 10, в радиальном направлении, или они должны иметь параллельные стороны.
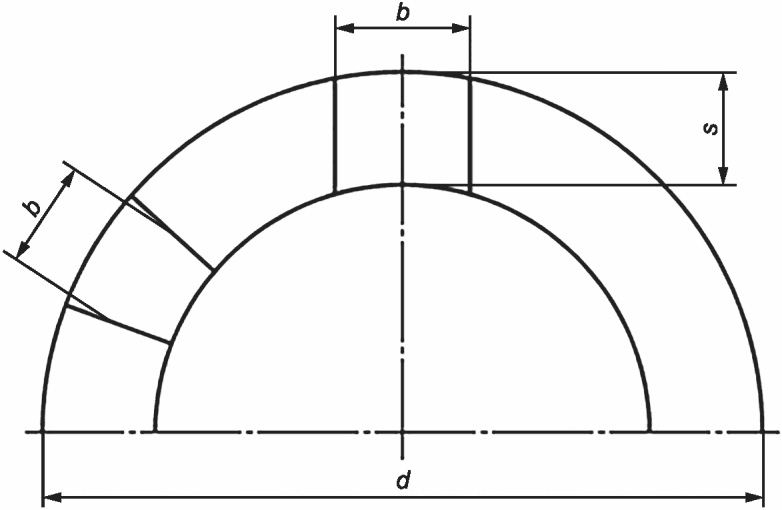
d - номинальный диаметр трубы; b - ширина образца;
s - толщина образца
В данном случае ширина образца представляет собой среднее значение между самой большой и самой маленькой шириной.
В области контакта пуансона грат должен быть удален. С обратной стороны образца грат сохраняется. У продольных кромок сторон, находящихся под воздействием растягивающих напряжений, должна быть снята фаска 1 мм под углом 45°. Фаску снимают также в области шва.
7.2.3 Момент касания поверхности образца пуансоном должен быть зафиксирован. При разрушении или образовании трещины на образце измерение должно быть остановлено автоматически или вручную. Результат должен быть зафиксирован и записан.
7.3 Точность измерений и показаний приборов должна составлять +/- 1°, для этого необходимо применять оборудование с электронным или механическим измерителем и достаточной точностью отсчета.
Точка соприкосновения образца с роликами-опорами во время испытания постоянно сдвигается. Это необходимо учитывать, используя поправочный коэффициент или специально отградуированную измерительную шкалу.
7.4 Точность измерений и показаний датчика перемещения пуансона должна составлять не менее 0,1 мм.
7.5 Перед испытанием каждый образец кондиционируют не менее 4 ч по ГОСТ 12423 при температуре (23 +/- 2) °C и относительной влажности (50 +/- 5)%, если в нормативной и технической документации на изделие нет других указаний.
7.6 Испытанию подвергают не менее шести образцов. Для труб подвергают растяжению внутреннюю сторону.
Скорость деформации представлена в таблице 7.
Таблица 7
Материал | Скорость деформации, мм/мин | |
PE-HD | ПЭВП, ПЭНД, ПЭ 63, ПЭ 80, ПЭ 100 | 50 |
PP-R | ПП-Р или ПП тип 3 | 50 |
PP-H, PP-B | ПП-Г или ПП тип 1, ПП-Б или ПП тип 2 | 20 |
PVDF | ПВДФ | 20 |
PVC-U | НПВХ | 10 |
7.7 Технологическое испытание на изгиб не дает значений расчетных величин для проектирования конструкций из термопластов. Тем не менее испытание на изгиб дает возможность специалисту оценить качество сварных соединений по их деформационным свойствам.
Результаты технологического испытания на изгиб могут оцениваться двумя способами: по углу изгиба или по перемещению пуансона, которые являются независимыми величинами.
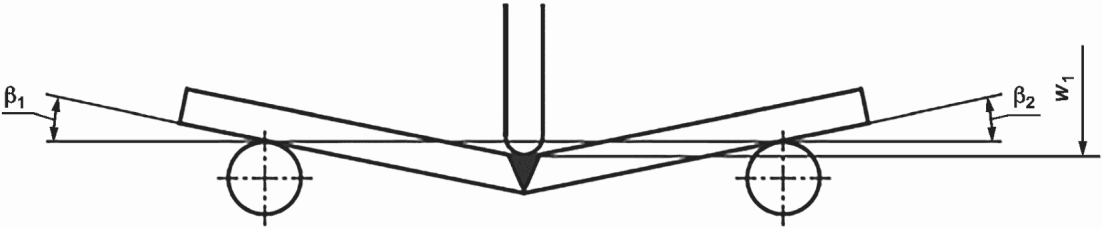
7.7.1 Угол изгиба определяется как разность между углом изгиба при разрушении (или образовании трещины) и начальным углом соединения образца. Измерение угла осуществляют по обеим сторонам образца за пределами роликов. Угол изгиба определяют суммированием этих двух величин, при этом возможное отклонение угла к горизонтали до начала испытания должно быть установлено и учтено (см. рисунок 11).
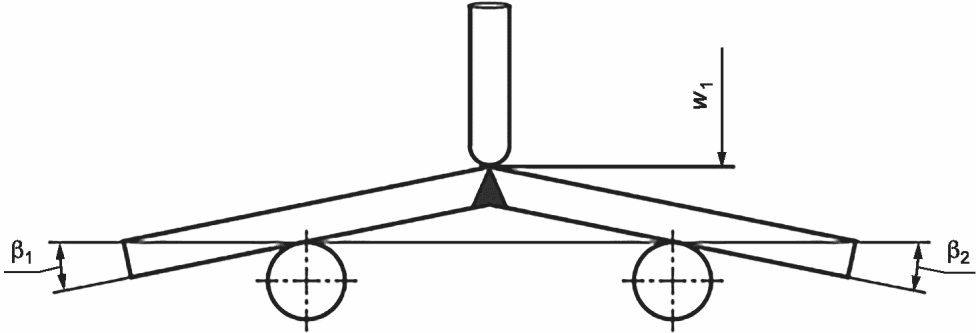
а - положение образца перед началом испытания
Угол изгиба 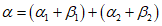 ,
,перемещение пуансона f = W2 - W1
б - положение образца во время испытания
Угол изгиба 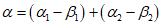 ,
,перемещение пуансона f = W2 - W1
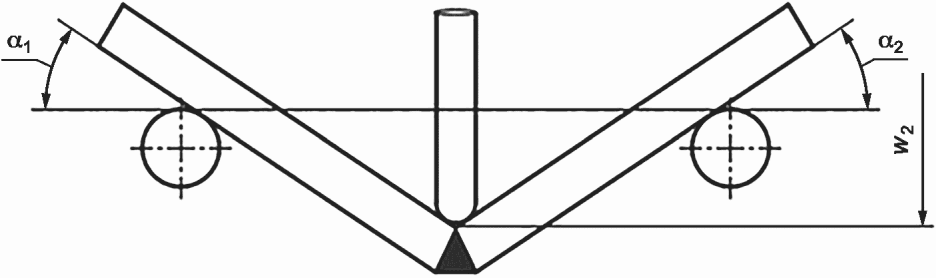
в - положение образца в конце испытания
угла изгиба и перемещения пуансона
Продавливание образцов без разрушения и растрескивания расценивают как "без разрушения", а при определении среднего значения принимают угол 160°.
7.7.2 Определяют путь, который проходит пуансон с позиции установки его на образец до образования трещины или разрушения. Продавливание образцов без разрушения и растрескивания расценивают как "без разрушения", а при определении среднего значения принимают перемещение согласно таблице 8.
Таблица 8
величина перемещения пуансона f в случаях, когда разрушения
и растрескивания не происходит, а угол изгиба принимают 160°
Толщина образцов S, мм | Расчетное перемещение пуансона f, мм |
3 < S <= 5 | 60 |
5 < S <= 15 | 70 |
16 < S <= 20 | 85 |
21 < S <= 25 | 170 |
26 < S <= 30 | 150 |
7.7.3 Для итоговой оценки учитывают результаты испытания каждого образца в отдельности. Значения параметров f и  для каждого образца должны быть равны или больше минимальных значений, в соответствии с приложением Б, что является признаком положительных результатов испытания. Если один или два образца не соответствуют нормам, испытание повторяют на двух дополнительных образцах из того же соединения. Если дополнительные образцы не соответствуют критериям параметров f и
 , результаты испытания признаются отрицательными.
для каждого образца должны быть равны или больше минимальных значений, в соответствии с приложением Б, что является признаком положительных результатов испытания. Если один или два образца не соответствуют нормам, испытание повторяют на двух дополнительных образцах из того же соединения. Если дополнительные образцы не соответствуют критериям параметров f и , результаты испытания признаются отрицательными.7.7.4 При исследованиях с целью оптимизации технологии сварки, рекомендуется применять средние арифметические значения параметров f и  , вычисленные без учета результатов испытаний дополнительных образцов.
7.8 Образцы могут разрушаться путем внезапного разрыва (хрупкое разрушение) или с образованием непрерывно растущих трещин.
Когда растрескивание произошло или появление трещины выявлено визуально, невооруженным глазом, определяют измеряемые величины f и  . Стартующая трещина имеет глубину примерно 0,5 мм. Для выявления трещин критическая зона должна хорошо освещаться и наблюдаться, например с применением зеркала.
7.9 Протокол испытаний должен содержать следующие данные:
- материал, вид поставки, назначение изделия;
- дату и метод сварки соединения;
- ориентацию образца для испытания в изделии;
- профиль образца (радиальный или параллельный рез);
- номинальную толщину образца для испытания, мм;
- ширину образца для испытания, мм;
- число образцов для испытания;
- температурные условия в помещении на протяжении испытаний;
- скорость деформации, мм/мин;
- угол изгиба и перемещение пуансона;
- наличие/отсутствие разрушения;
- тип разрушения (хрупкое или пластическое), развитие трещины (при наличии);
- дату испытания.
(рекомендуемое)
ПРИ ОПРЕДЕЛЕНИИ СТОЙКОСТИ К МЕДЛЕННОМУ РОСТУ ТРЕЩИН
В ОБРАЗЦАХ С ЧЕТЫРЕХСТОРОННИМ НАДРЕЗОМ
А.1 Данный метод применяют для определения стойкости к медленному росту трещин заготовок. Результаты испытаний могут быть использованы как сравнительные (см. раздел 6).
А.2 Статистическая оценка результатов требует испытания не менее 6 образцов. При этом испытаниям может быть подвержено меньшее число образцов при малом разбросе результатов испытаний.
А.3 Форма и размеры образцов представлены на рисунке А.1.
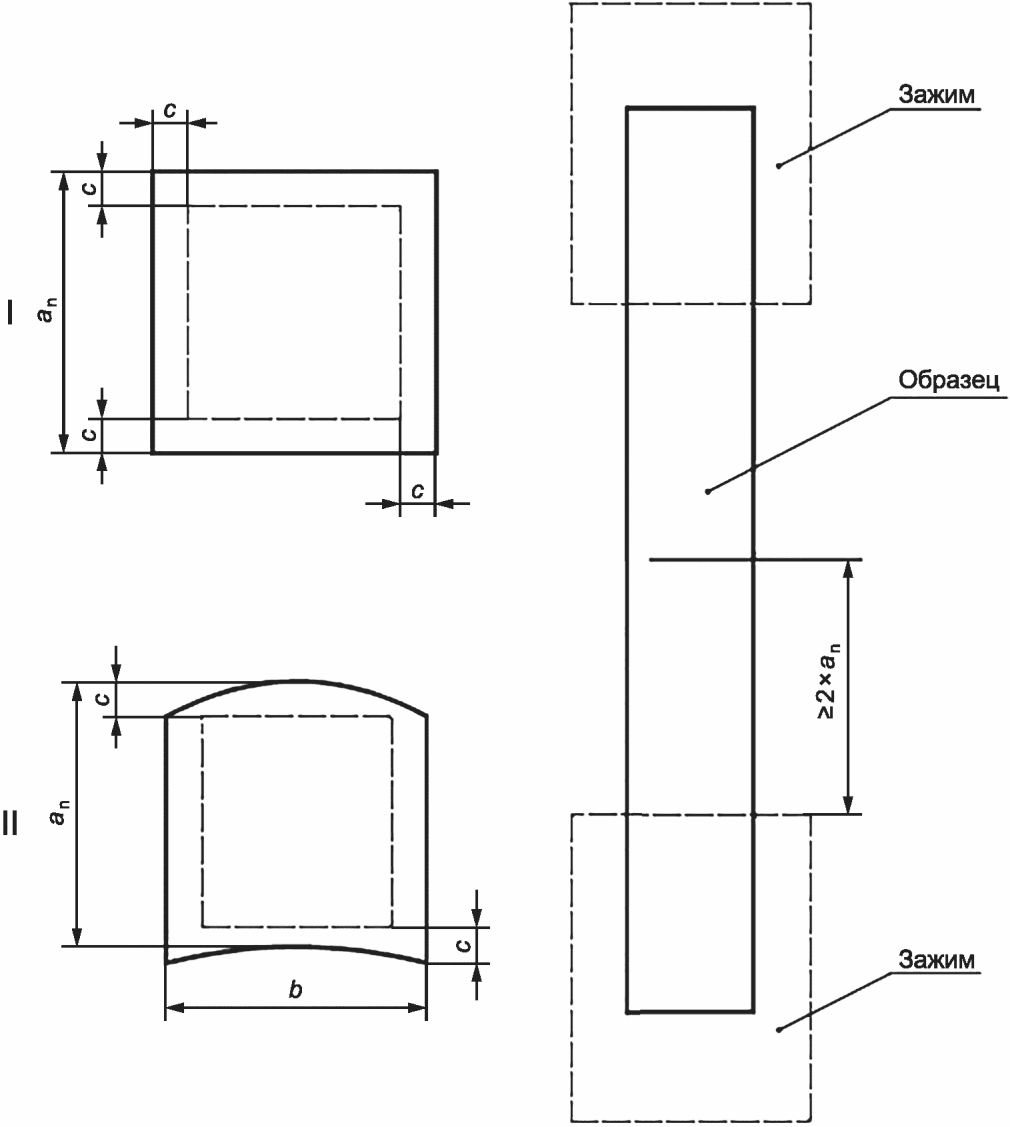
an - толщина образца; b - ширина образца; c - глубина
надреза - (15 +/- 5)% an; I - образец с квадратным сечением;
II - образец с неквадратным сечением
(например, из стенки трубы)
Образцы должны иметь номинальную толщину 10 мм и общую длину - 100 мм. Предпочтительно, если an = b.
Образцы должны быть надрезаны со всех четырех сторон в одной плоскости. Глубина надрезов должна быть одинакова со всех четырех сторон и составлять от 10% до 20% номинальной толщины. Надрезы выполняют лезвием бритвы или другим подобным инструментом. Образцы надрезают при температуре (23 +/- 1) °C после кондиционирования не менее 24 ч.
Для получения воспроизводимых результатов после изготовления двадцати образцов инструмент для надрезания должен быть подвергнут проверке, например с помощью микроскопа, и при необходимости заточен или заменен на новый.
А.4 Образцы устанавливают в зажимы испытательного оборудования так, чтобы примерно 50% длины образца располагалось между зажимами, а надрезы оказались в середине между зажимами. Образцы погружают в испытательную среду.
Образцы толщиной 10 мм кондиционируют 2 ч +/- 30 мин до нагружения.
Испытательную нагрузку (F1) вычисляют по формуле
 (А.1)
где F1 - нагрузка, Н;
A - площадь сечения надрезанного образца, мм2;
 - растягивающее напряжение, МПа.
А.5 Минимальная доля хрупкого разрушения должна составлять 30% сечения надрезанного образца. В противном случае следует снижать напряжение.
Для оценки рассчитывают геометрические средние времен разрушения отдельных образцов. Эти данные используют с целью сравнения.
А.6 Протокол испытаний аналогичен 6.12, исключая коэффициент fs.
(обязательное)
УГОЛ ИЗГИБА, ПЕРЕМЕЩЕНИЕ ПУАНСОНА
Б.1 Настоящее приложение применяют совместно с разделом 7. Оценка качества сварного соединения может быть проведена путем измерения угла изгиба или перемещения пуансона.
Б.2 Минимальный угол изгиба для ПЭ, ПП, ПВХ и ПВДФ в зависимости от толщины материала указан на рисунках Б.1 - Б.6, а минимальное перемещение пуансона - на рисунках Б.7 - Б.12.
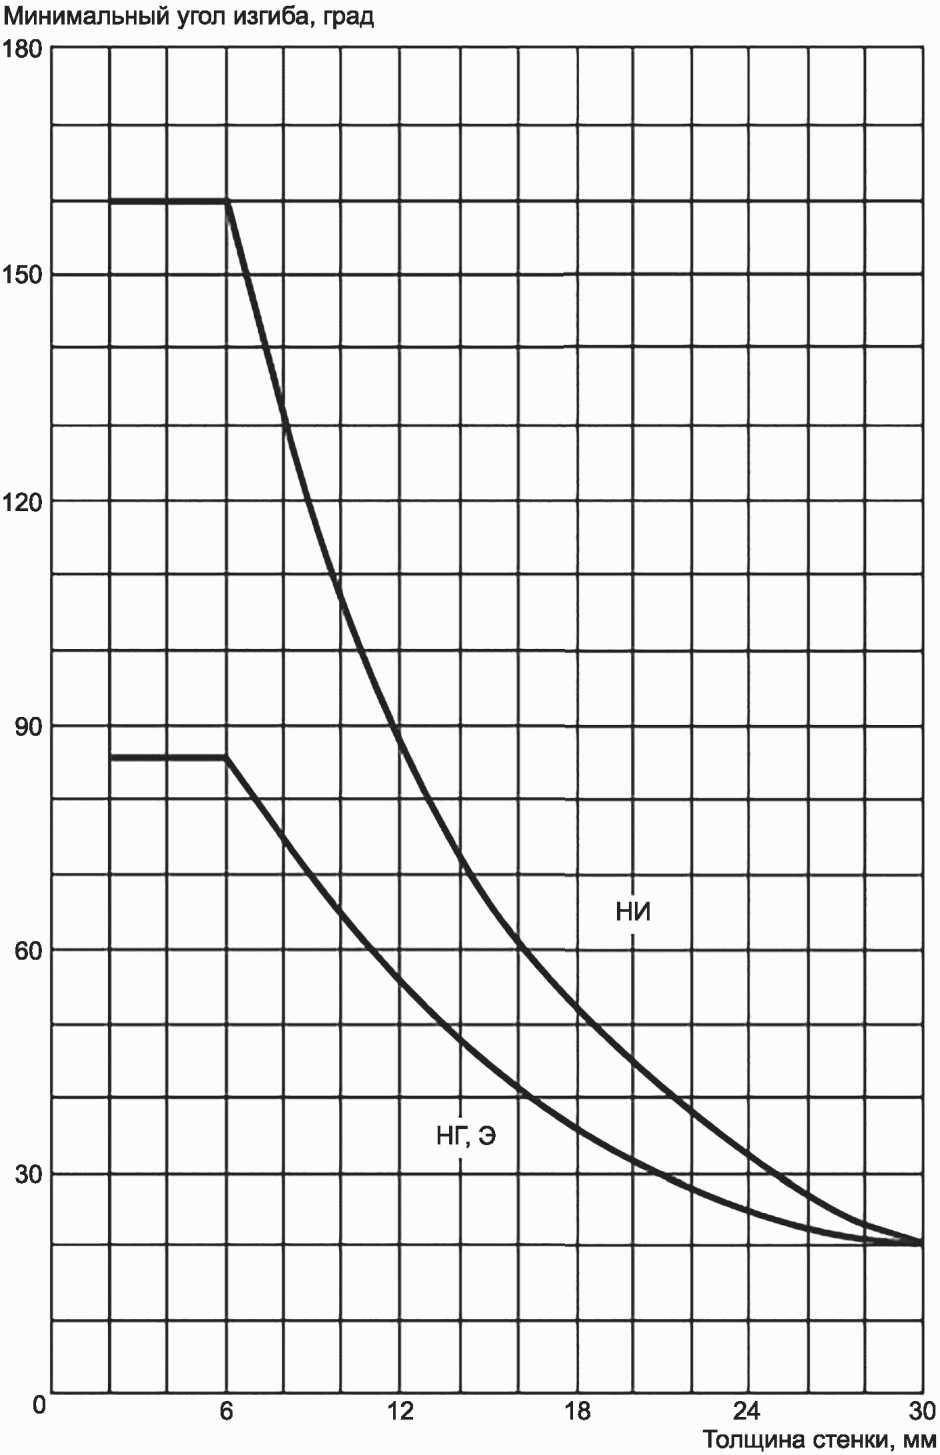
от толщины для разных методов сварки (верхняя кривая -
для сварки НИ, нижняя - для сварки НГ и сварки Э)
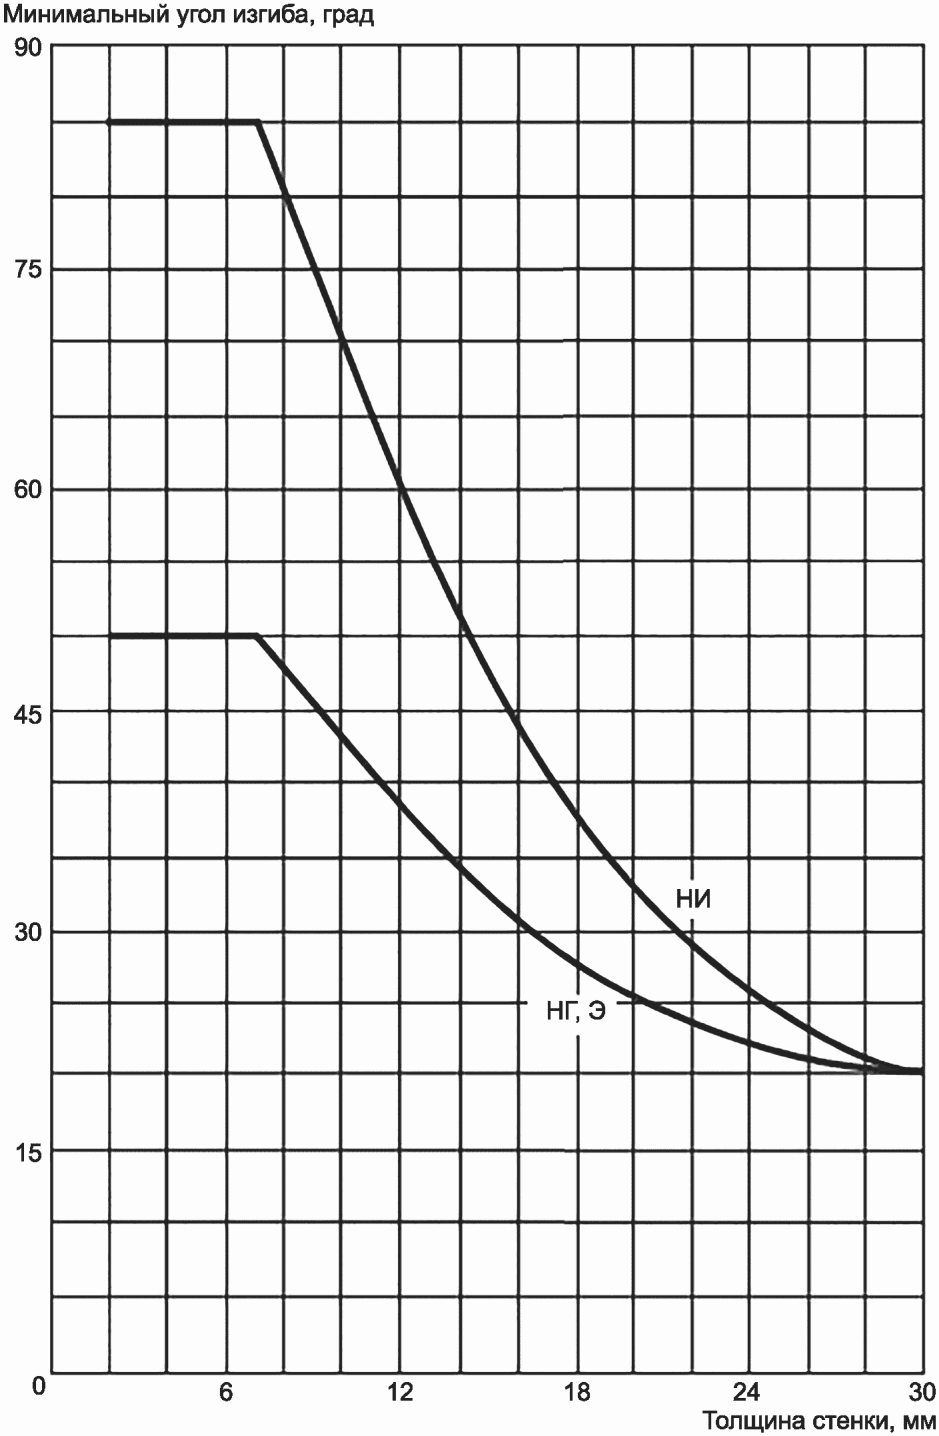
Рисунок Б.2 - Минимальный угол изгиба для ПП-В, ПП-Г
и электропроводного ПЭ в зависимости от толщины для разных
методов сварки (верхняя кривая - для сварки НИ,
нижняя - для сварки НГ и Э)
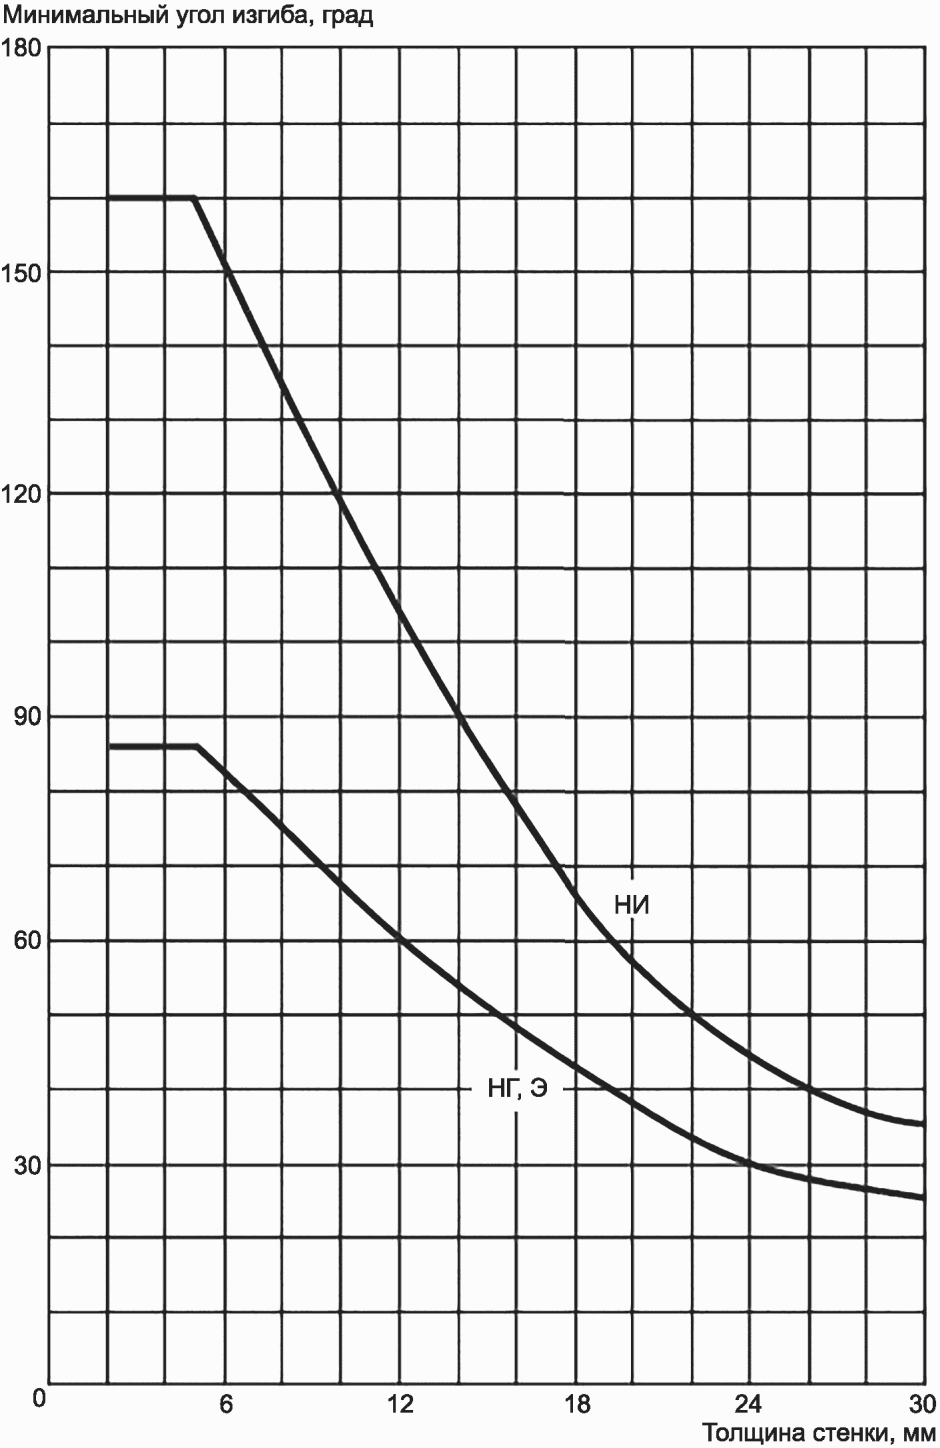
Рисунок Б.3 - Минимальный угол изгиба для ПП-Р (тип 3)
в зависимости от толщины для разных методов сварки
(верхняя кривая - для сварки НИ, нижняя - для сварки НГ и Э)
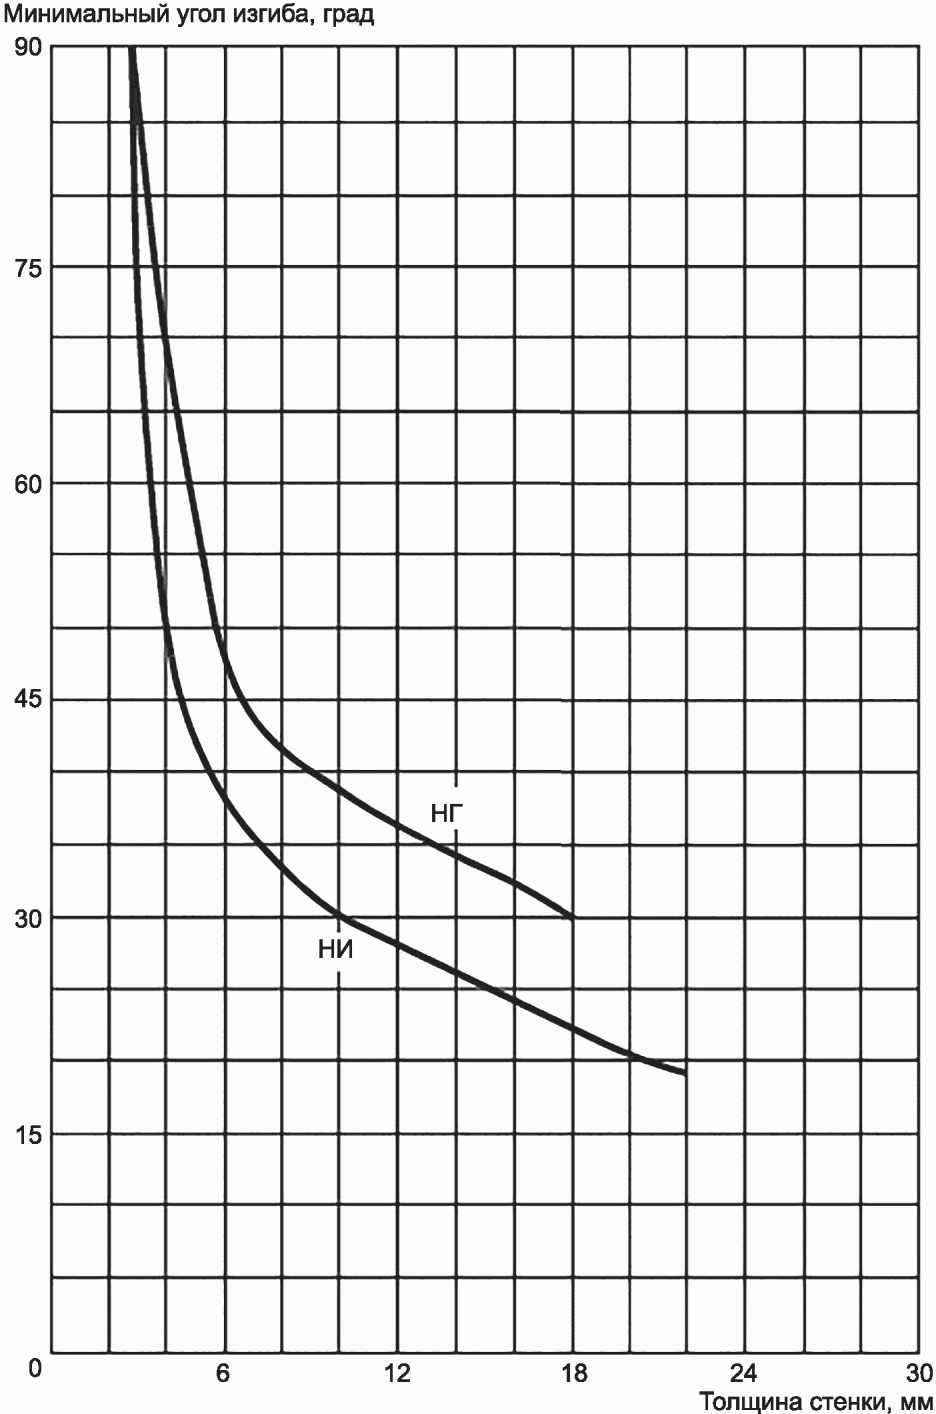
Рисунок Б.4 - Минимальный угол изгиба для ПВДФ
в зависимости от толщины для разных методов сварки
(нижняя кривая - для сварки НИ, верхняя - для сварки НГ)
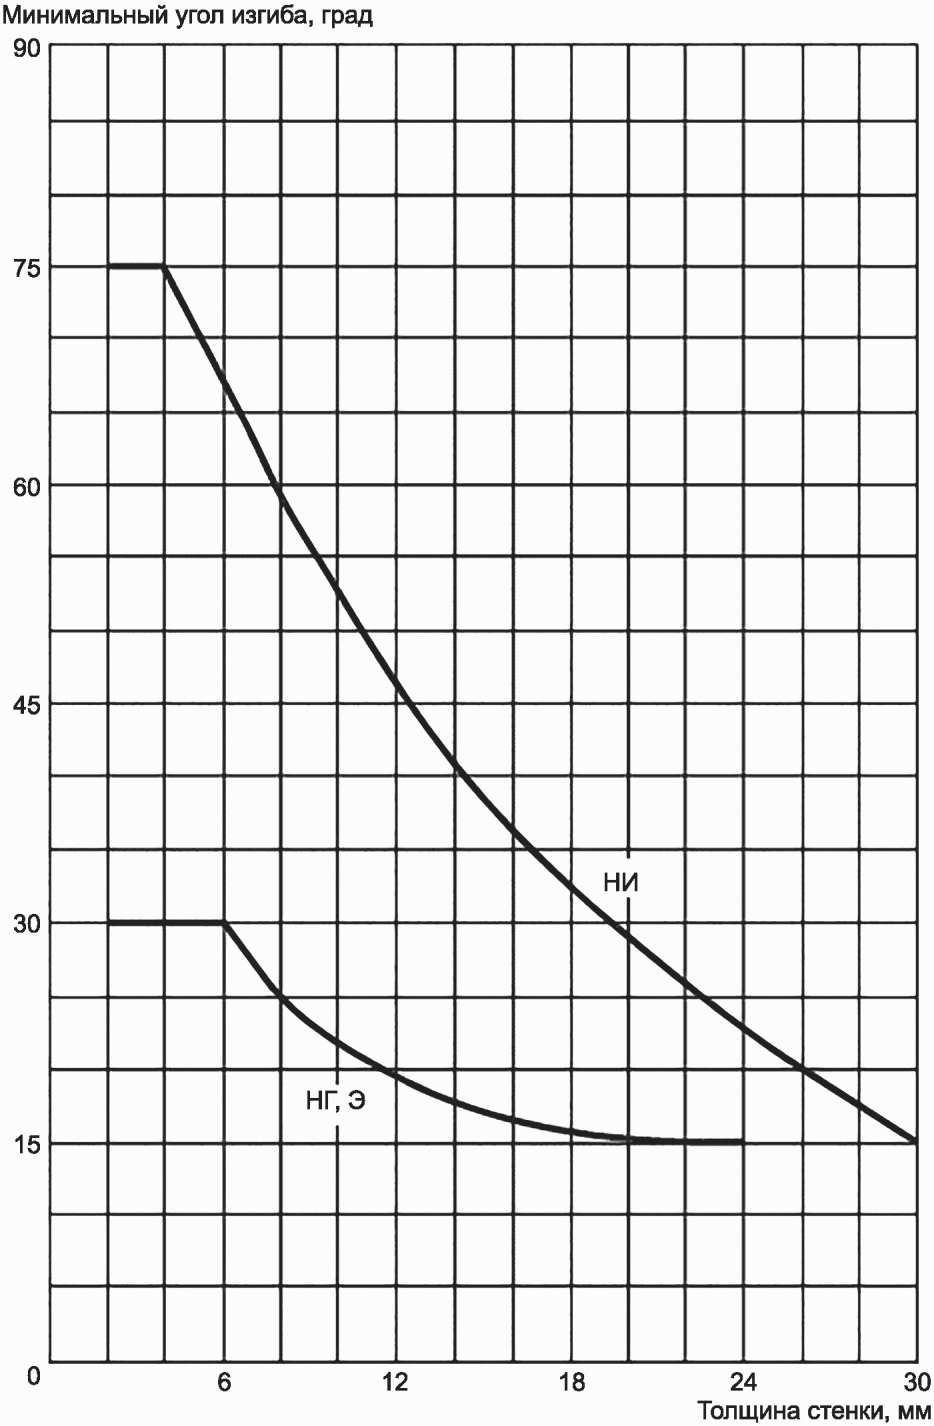
Рисунок Б.5 - Минимальный угол изгиба для НПВХ в зависимости
от толщины для разных методов сварки (верхняя кривая -
для сварки НИ, нижняя - для сварки НГ и Э)
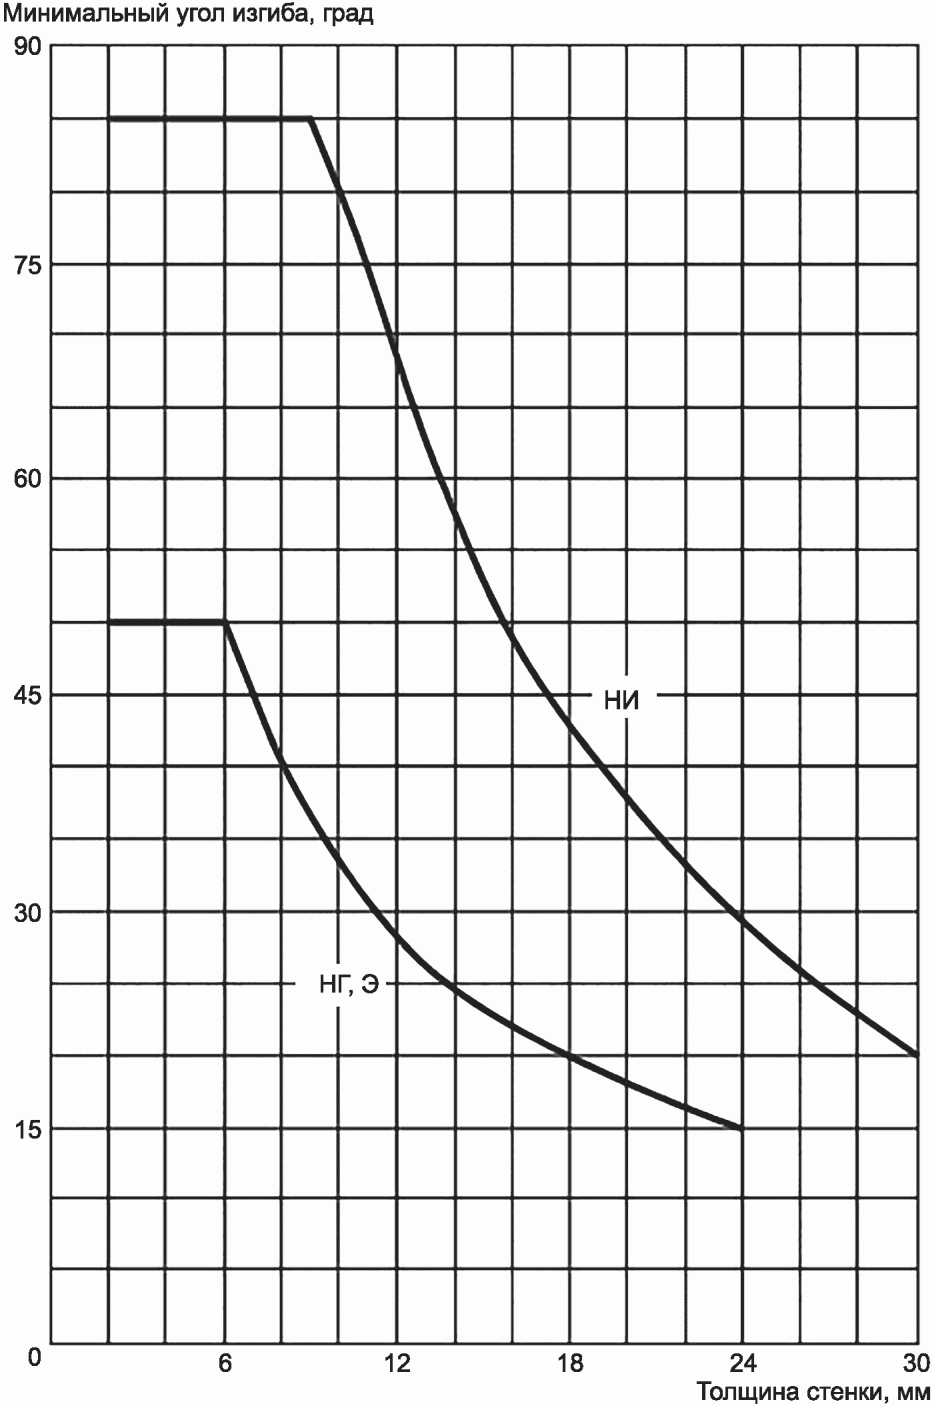
от толщины для разных методов сварки (верхняя кривая -
для сварки НИ, нижняя - для НГ и Э)
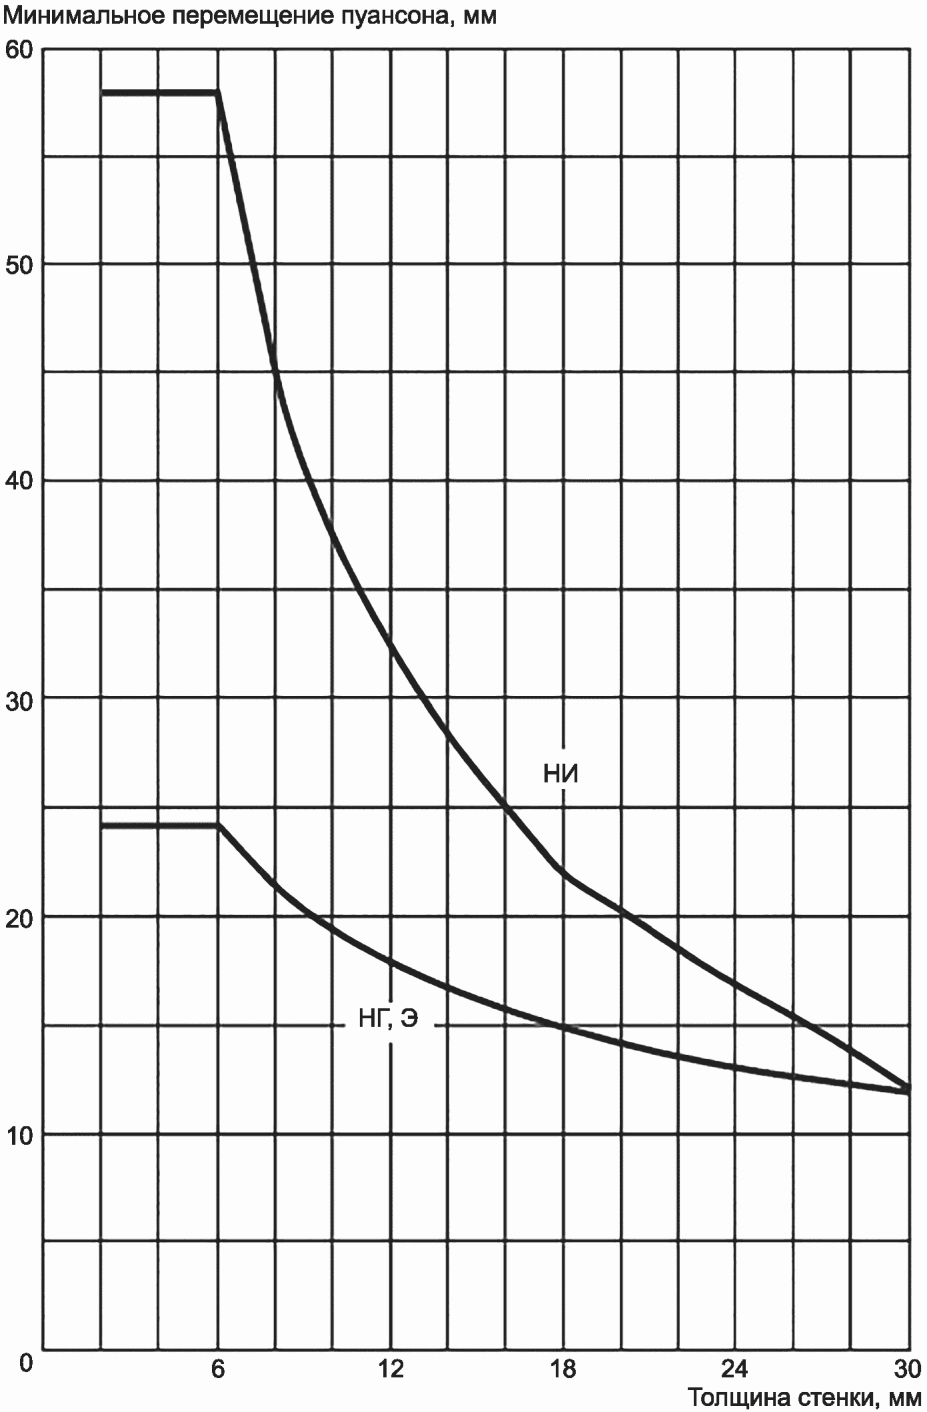
в зависимости от толщины для разных методов сварки
(верхняя кривая - для сварки НИ, нижняя - для НГ и Э)
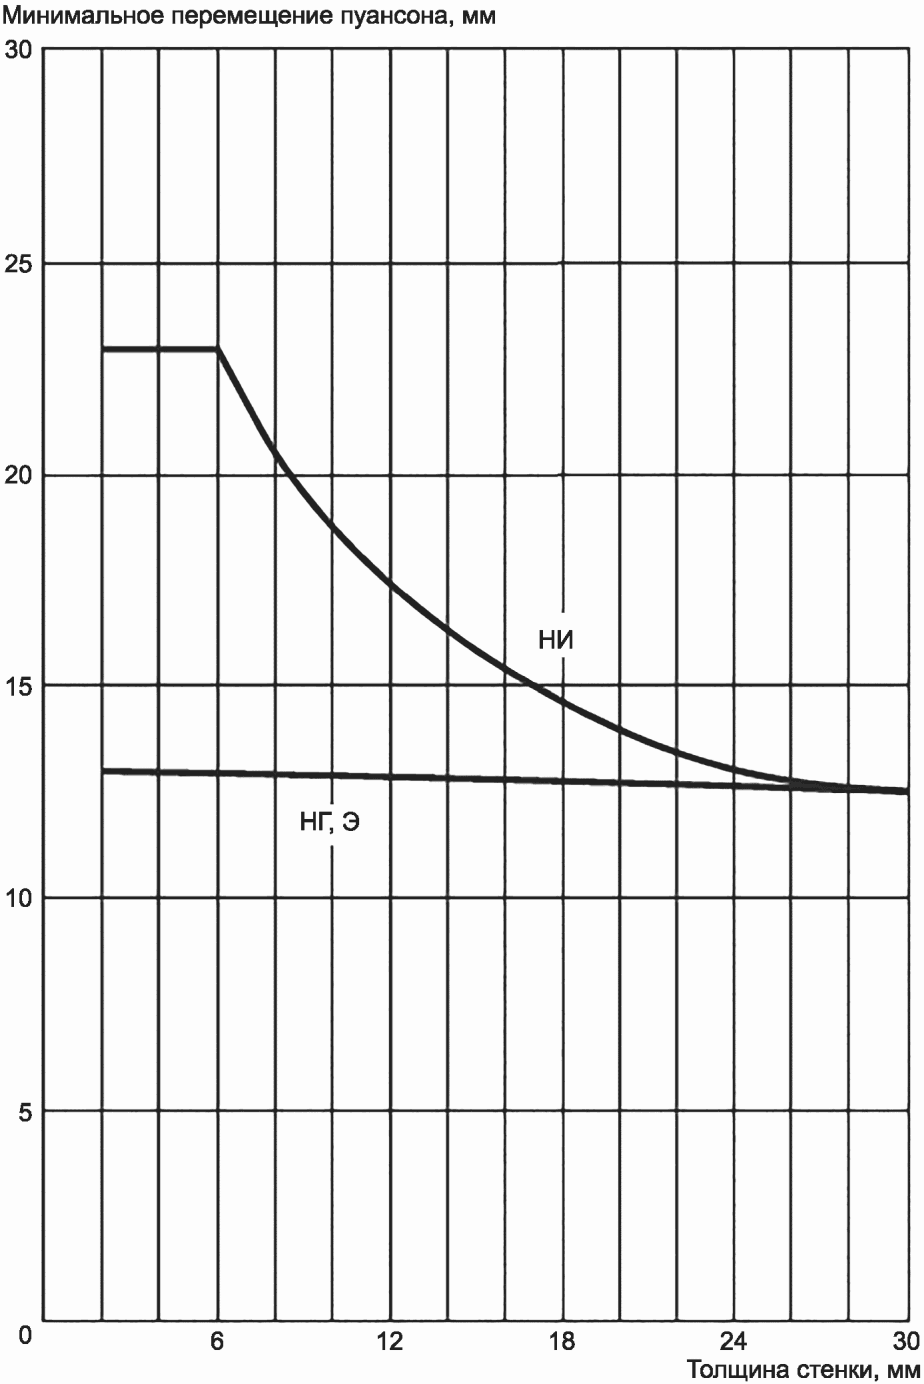
Рисунок Б.8 - Минимальное перемещение пуансона для ПП-В,
ПП-Г и ПЭ электропроводного в зависимости от толщины
для разных методов сварки (верхняя кривая -
для сварки НИ, нижняя - для сварки НГ и Э)
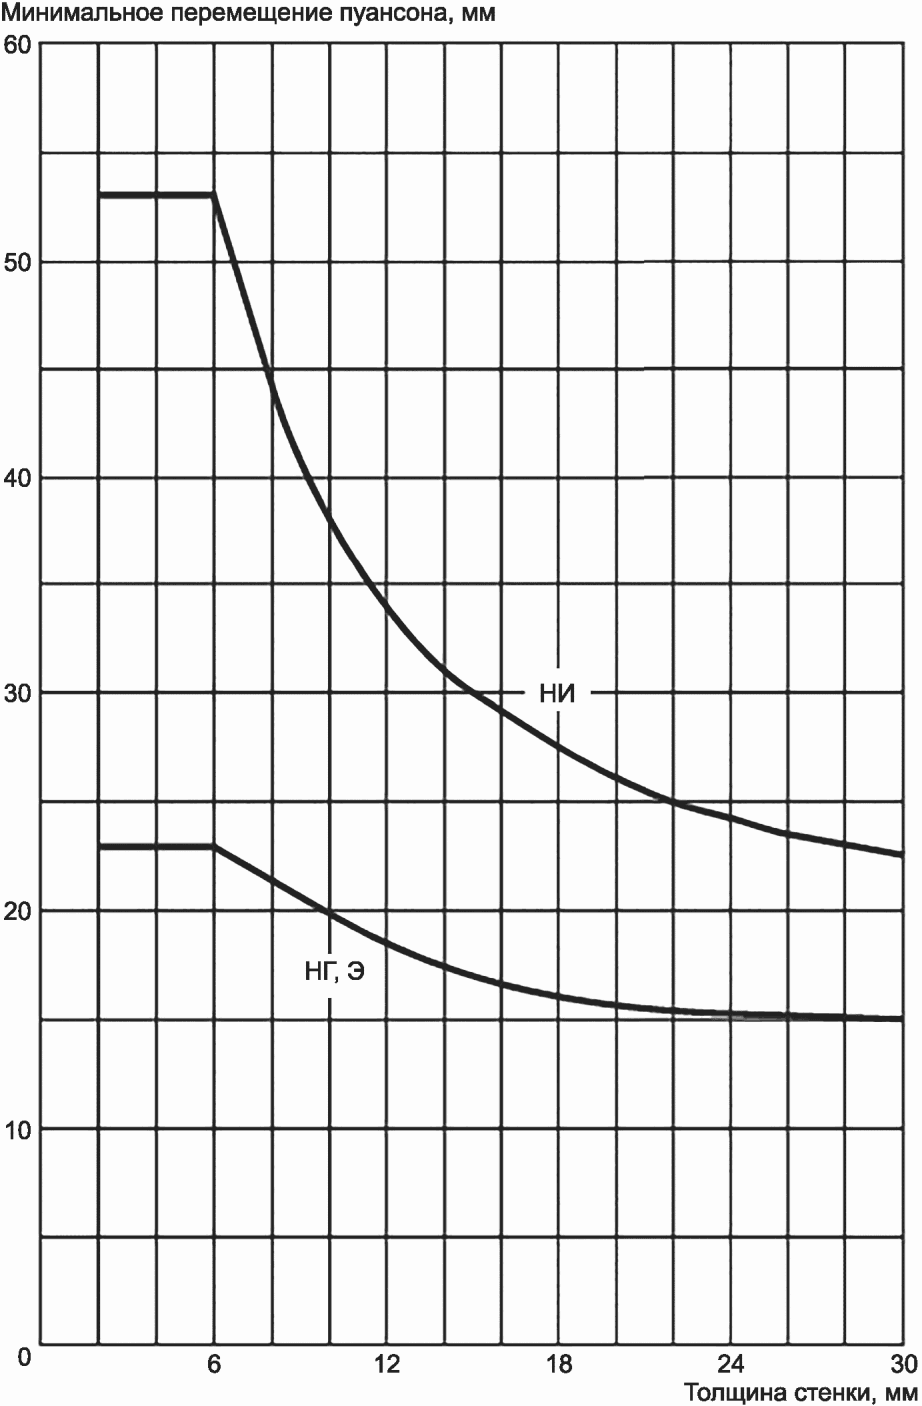
Рисунок Б.9 - Минимальное перемещение пуансона для ПП-Р
(тип 3) в зависимости от толщины для разных методов сварки
(верхняя кривая - для сварки НИ, нижняя - для сварки НГ и Э)
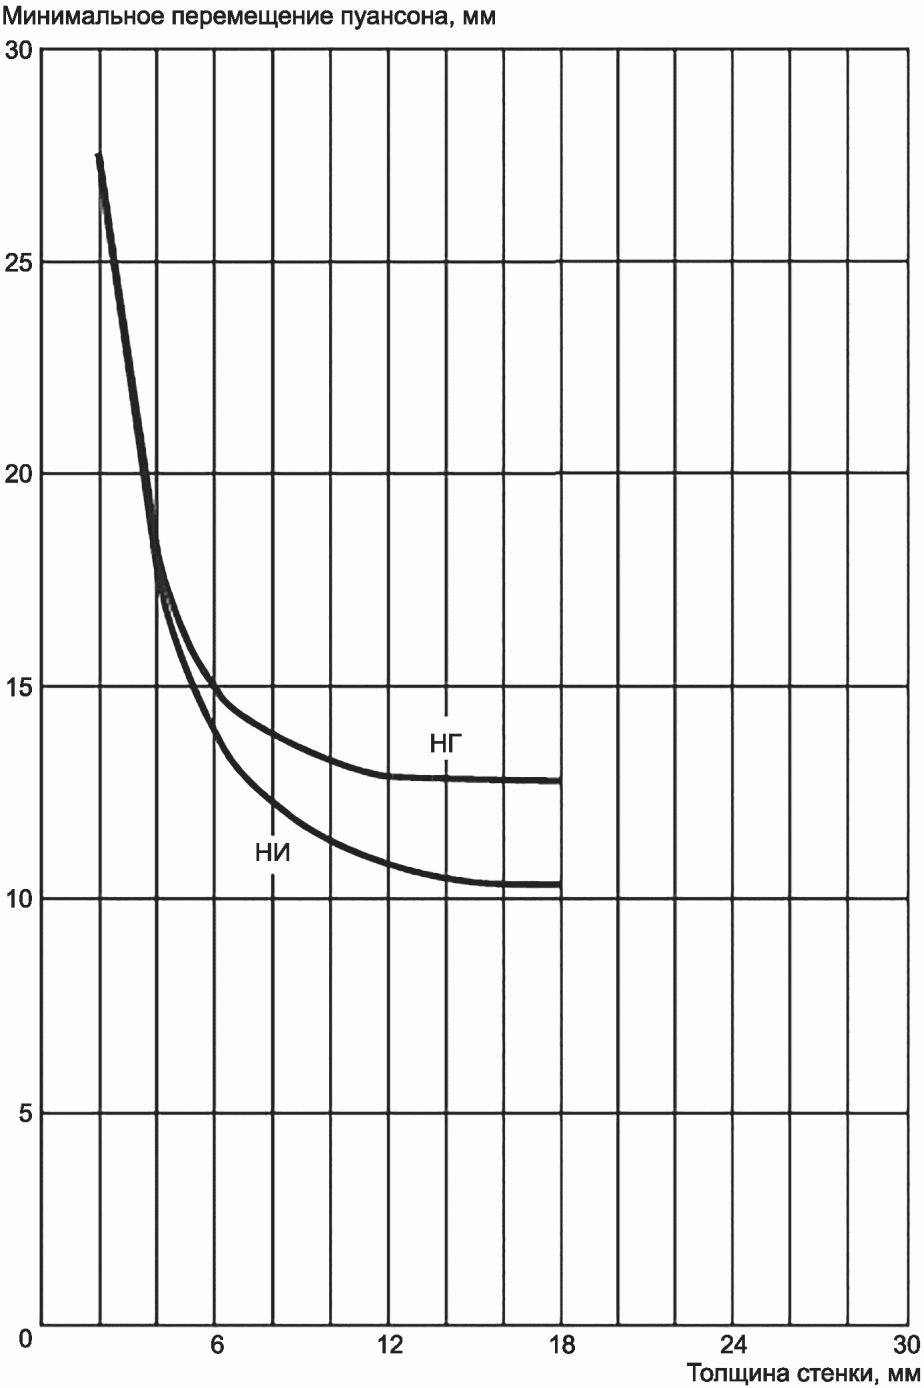
Рисунок Б.10 - Минимальное перемещение пуансона для ПВДФ
в зависимости от толщины для разных методов сварки
(нижняя кривая - для сварки НИ, верхняя - для сварки НГ)
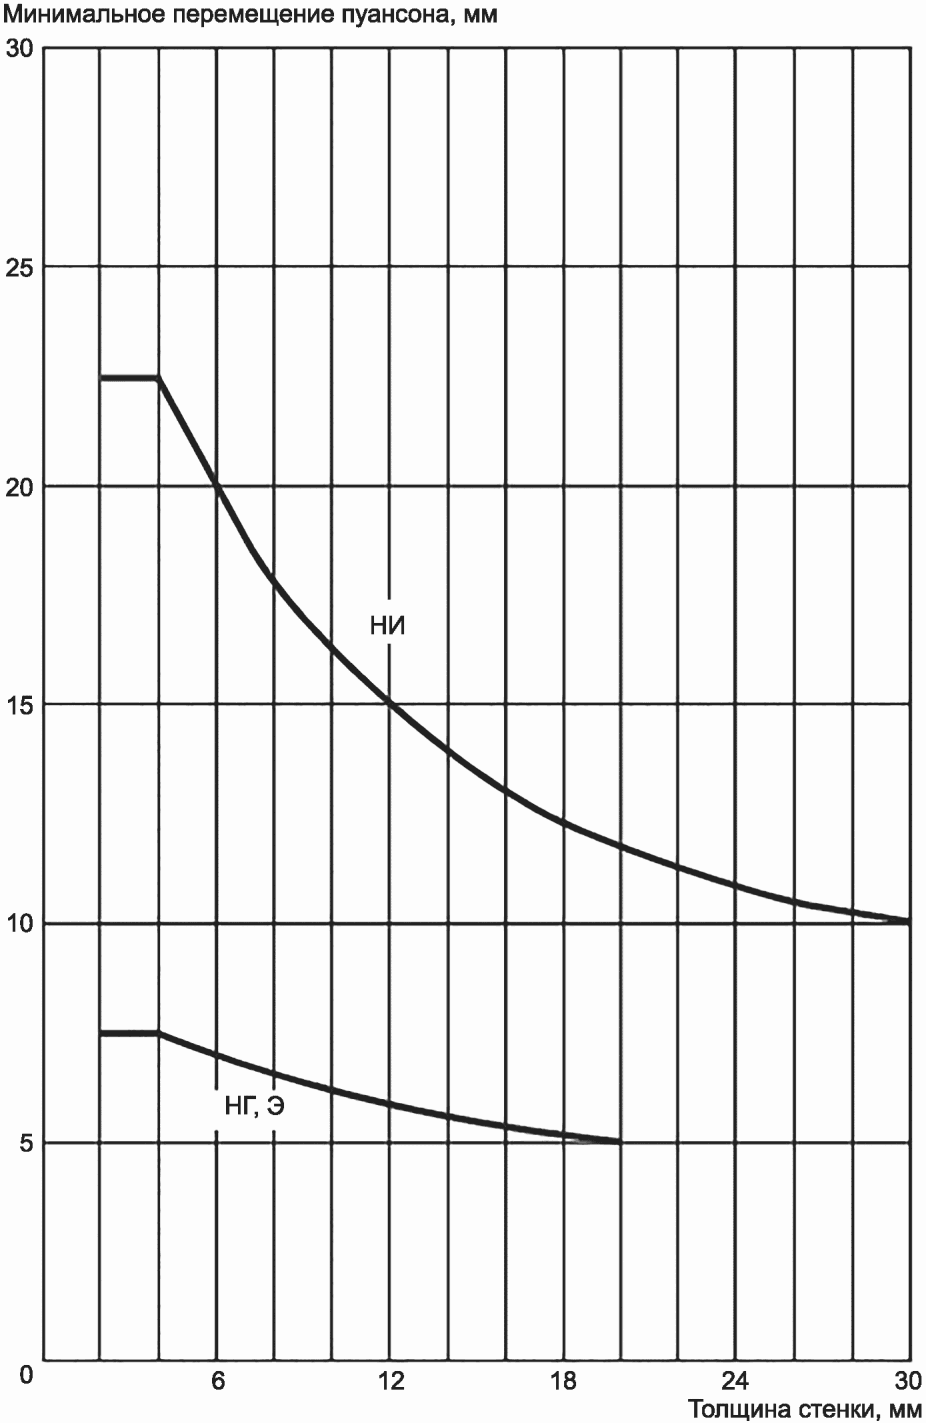
Рисунок Б.11 - Минимальное перемещение пуансона для НПВХ
в зависимости от толщины для разных методов сварки
(верхняя кривая - для сварки НИ, нижняя - для сварки НГ и Э)
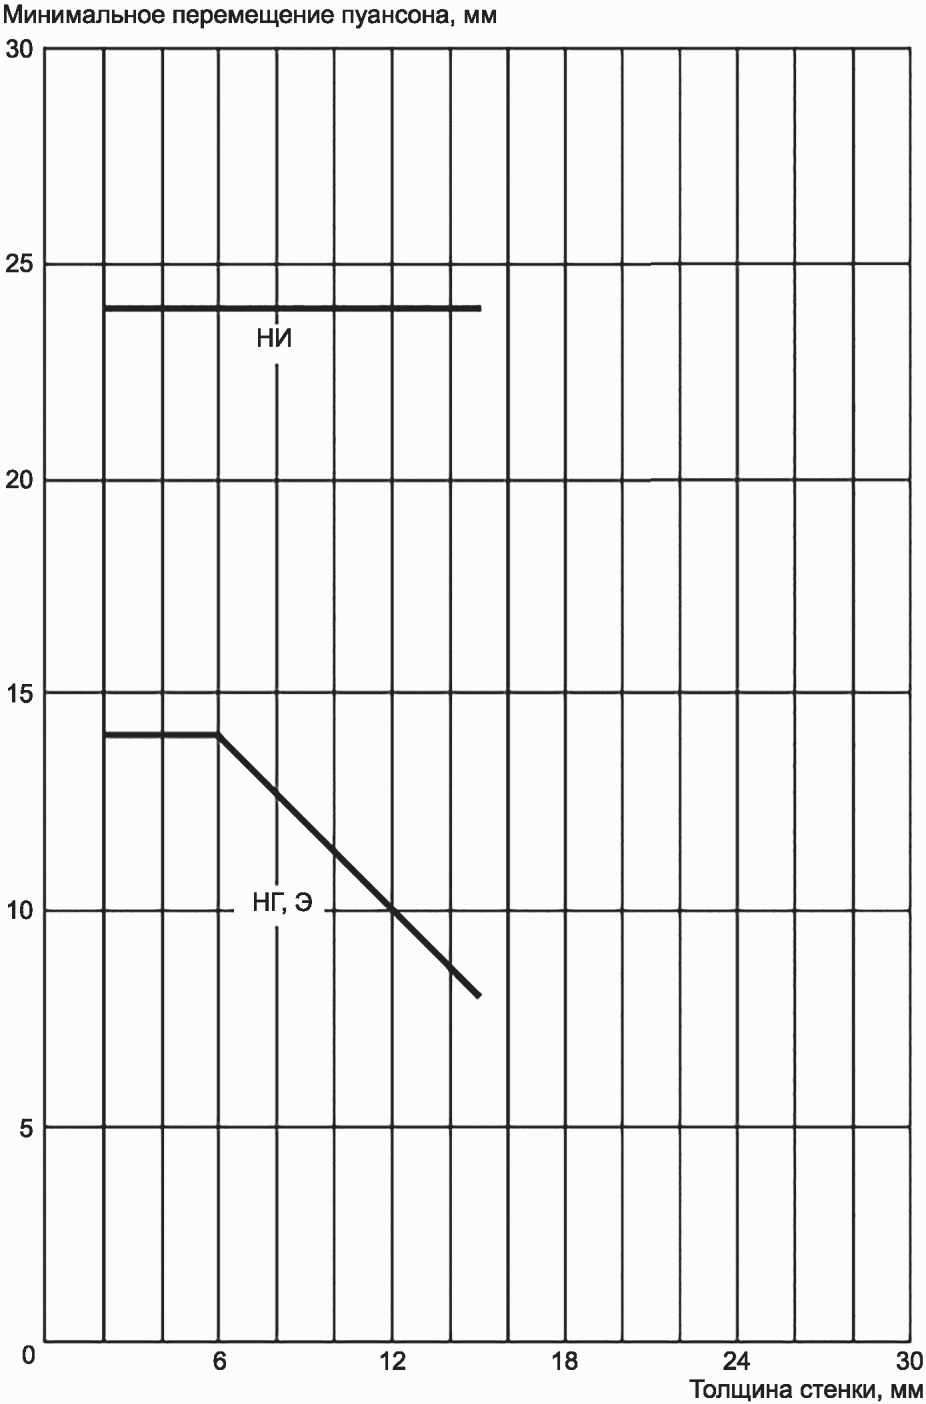
в зависимости от толщины для разных методов сварки
(верхняя кривая - для сварки НИ, нижняя - для сварки НГ и Э)
(обязательное)
СВАРНЫХ СОЕДИНЕНИЙ, ВЫПОЛНЕННЫХ СВАРКОЙ ЗАКЛАДНЫМИ
НАГРЕВАТЕЛЯМИ И НАГРЕТЫМ ИНСТРУМЕНТОМ ВРАСТРУБ
В.1 В сочетании с другими испытания на сдвиг характеризуют качество сварных соединений, выполненных ЗН и НИр. Оценка характера разрушения позволяет делать выводы относительно технологии выполнения и качества сварных соединений. Испытания на сдвиг кручением вручную, сдвиг кручением механизированный и радиальное расслаивание также могут быть использованы на месте сварки.
При оценке следует учитывать особенности материалов и их свойства, влияющие на качество сварки и характер разрушения. ПЭНД обычно используют при выполнении сварки ЗН. Возможны комбинации материалов, например, труб ПЭ Cc с фитингами из ПЭ 100.
Результаты, полученные испытаниями на сдвиг, нельзя перенести на длительные свойства сварных соединений.
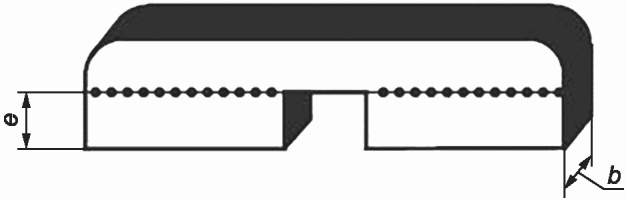
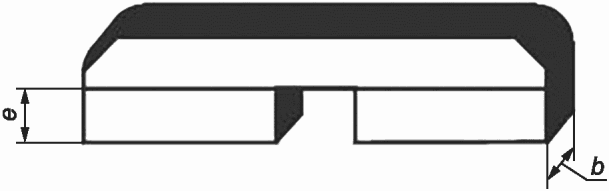
В.2 Подготовка образцов существенно влияет на результаты испытаний. До испытаний с поверхности образцов следует удалить все дефекты, такие как трещины и царапины. Обрезанные поверхности должны быть параллельны (см. рисунок В.1).
а
б
а - образец, выполненный сваркой ЗН; б - образец,
выполненный сваркой НИр; b - ширина образца;
e - толщина стенки трубы
с параллельными поверхностями
Образцы следует изготавливать не раньше, чем через 12 ч после сварки. В целях предварительной оценки образцы допускается изготавливать и испытывать немедленно после сварки. В этом случае необходимо гарантировать охлаждение образца до температуры окружающей среды.
На рисунке В.2 показаны позиции отбора образцов a, b, c и d из соединений, выполненных сваркой ЗН и НИр.
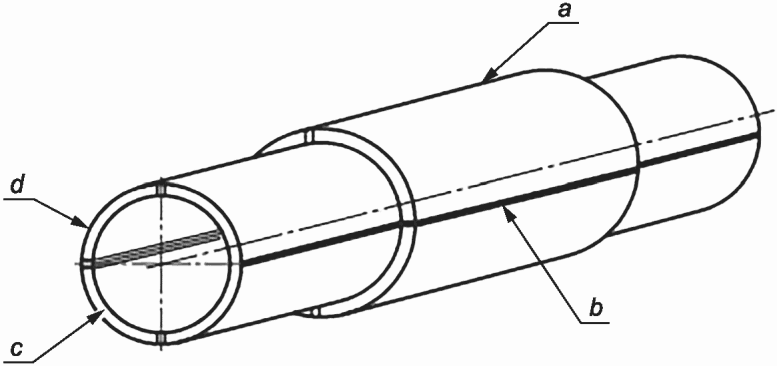
выполненных сваркой ЗН и НИр
Образцы следует вырезать, равномерно распределяя по окружности. Размеры и число образцов приведены в таблице В.1.
Таблица В.1
выполненных сваркой ЗН и НИр
Диаметр трубы, мм | Ширина образца, мм <*> | Длина образца, мм | Минимальное число образцов, равномерно распределенных по окружности |
До 63 | 2,5 +/- 0,5 (<= 5 <*>) | >= длины зоны сварки | 2 |
63 - 225 | 4,0 +/- 1,0 (<= 10 <*>) | >= длины зоны сварки | 4 |
> 225 | 4,0 +/- 1,0 (<= 10 <*>) | >= длины зоны сварки | 6 |
В случае сварных соединений с седловым отводом для испытаний на сдвиг кручением (вручную и механизированным методом) и радиальным расслаиванием отбирают 4 образца a, b, c до d в соответствии с рисунком В.3.
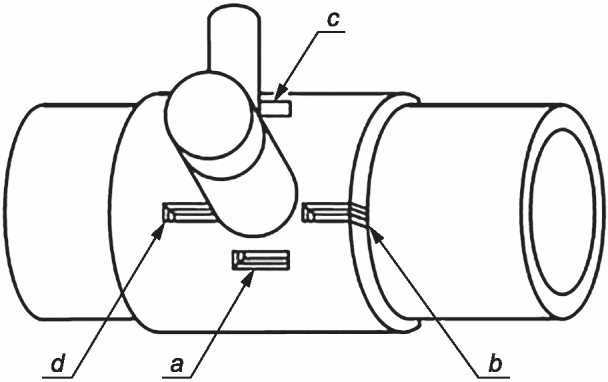
с седловым отводом
В.3 Образцы могут быть изготовлены и испытаны при комнатной температуре. При предварительной оценке образцы допускается изготавливать и испытывать при температуре окружающей среды. В процессе оценки соединений это следует учитывать и документировать.
В.3.1 Сдвиг кручением может быть проведен вручную (см. рисунок В.4) и механизировано (см. рисунок В.5).
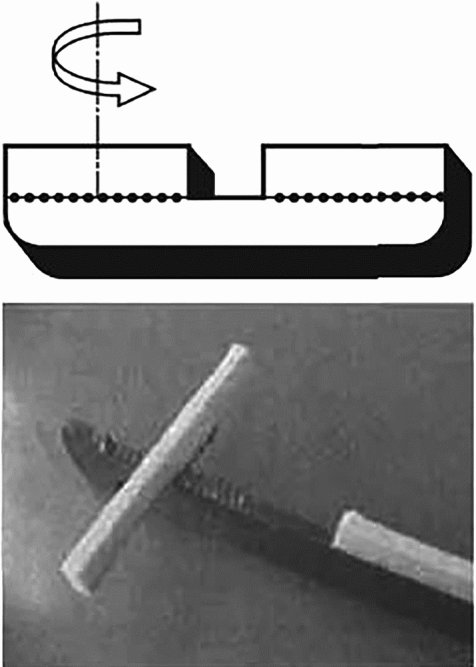
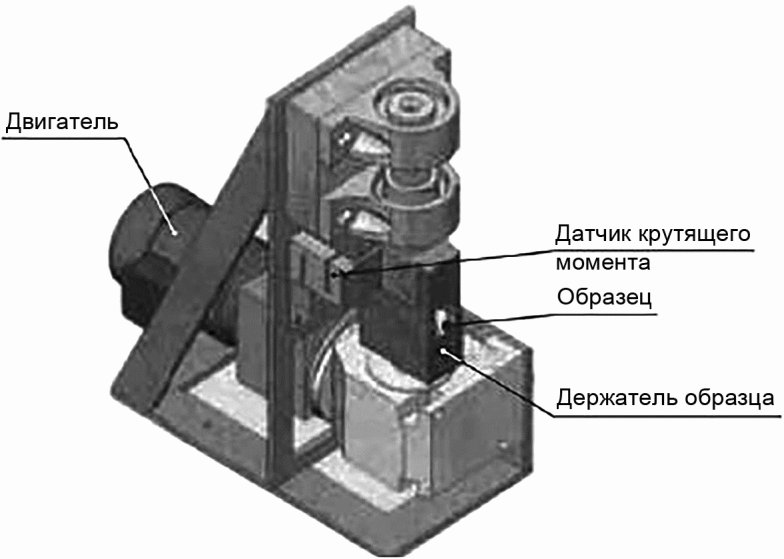
на сдвиг кручением
В.3.1.1 Сдвиг кручением вручную
Образец закрепляют в слесарных тисках так, чтобы поверхность сварки размещалась снаружи, параллельно губкам тисков. Отдельные сегменты, расположенные выше зажимов, с помощью подходящего инструмента без острых граней поворачивают, как минимум, на 90° в плоскости соединения. Для уменьшения влияния скорости кручения на характер разрушения скорость вращения должна быть равномерной и очень низкой (примерно 5 - 10 с на 90°). Поверхности зажимов должны быть слегка проточены (не более 2°) с целью дислокации скручивающего момента в плоскости соединения.
В.3.1.2 Механизированный сдвиг кручением
Испытание может быть реализовано вращением зажима на угол не менее 90° со скоростью примерно 1° в с.
Зажим должен быть устроен так, чтобы образцы крепились надежно и безопасно. Центр вращения должен совпадать с центром разогреваемой поверхности для сварки. Если длина разогретой поверхности больше длины зажимов, образцы могут быть испытаны в обрезанном виде. Расстояние между зажимами может быть отрегулировано для разных диаметров. При испытаниях следует учитывать различия между соединениями и разогреваемыми поверхностями.
В.3.2 Для испытаний на радиальное расслаивание образец закрепляют в слесарные тиски так, чтобы поверхность зоны сварки размещалась снаружи зоны зажимов (см. рисунок В.6). Отдельные сегменты, расположенные выше зажимов, с помощью подходящего инструмента без острых граней (например, клещи, плоскогубцы или пассатижи) отслаивают в радиальном направлении с постоянной, насколько возможно, скоростью (приблизительно 2 с для 90°). При необходимости инструмент применяют несколько раз.
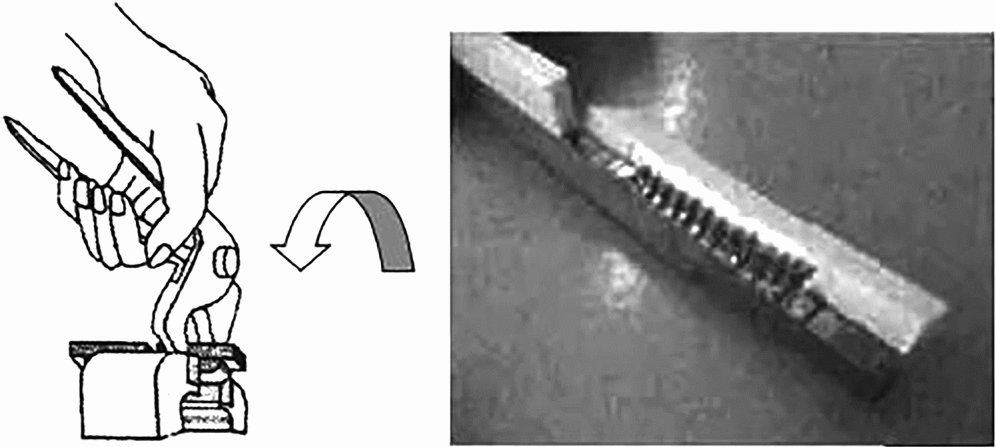
для соединений, выполненных сваркой ЗН и НИр
Поверхности зажимов должны быть слегка проточены (не более 2°) в целях дислокации скручивающего момента в плоскости соединения.
В.4 Оценка соединения проводится в процессе осмотра внешнего вида поверхности разрушения, при этом различают хрупкую (гладкую) и пластическую (деформированную) поверхность разрушения (см. рисунки В.7 и В.8).
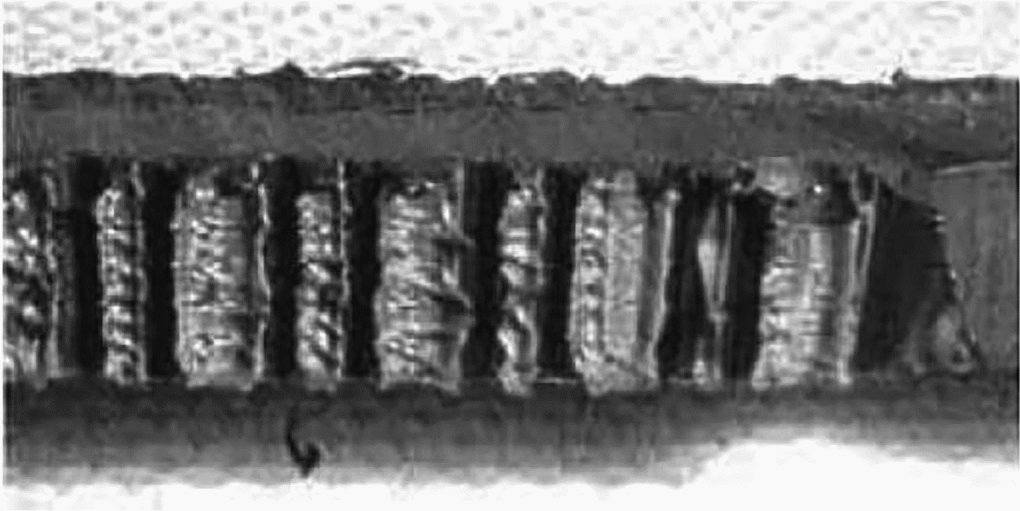
поверхностью разрушения
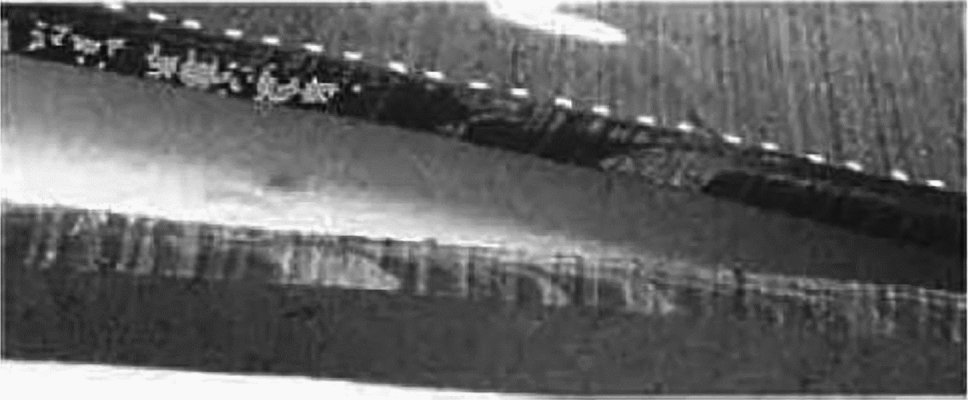
Следует определить процентную долю типов разрушения (без учета зоны закладных нагревателей) согласно приложению Г.
Дефекты сварных соединений оценивают в соответствии с ГОСТ Р 54792 и ГОСТ Р 59398.
В.5 Протокол испытаний должен содержать следующие данные:
- тип, форму поставки и идентификацию компонентов;
- информацию о дате сварки, расположении образца, организации - исполнителе сварки, сварщике, сварочном процессе и параметрах сварки (выписка из журнала сварочных работ);
- количество и позицию образцов;
- размеры образцов (толщина стенки, длина и ширина поверхности сварки);
- температуру и влажность воздуха во время испытаний;
- оценку поверхности разрушения (определение процентов типов разрушения без учета зоны закладных нагревателей) и заключение о качестве в соответствии с приложением Г;
- дату проведения испытания.
Допускается указывать дополнительную информацию в протоколе испытаний, пример которого приведен в В.6.
Протокол испытаний: Сдвиг кручением и радиальное расслаивание | |||||||||||||
Организация | |||||||||||||
Ф.И.О. сварщика | |||||||||||||
Отбор образцов | |||||||||||||
Место отбора/строительная площадка | |||||||||||||
Трубы: обозначение | |||||||||||||
Трубы: материал | |||||||||||||
Фитинги: обозначение | |||||||||||||
Фитинги: материал | |||||||||||||
Сварочный процесс | |||||||||||||
Изготовление образцов для испытаний | |||||||||||||
Толщина стенки трубы, мм (номинальные значения) | |||||||||||||
Диаметр трубы, мм (номинальные значения) | |||||||||||||
Позиции отбора образцов | 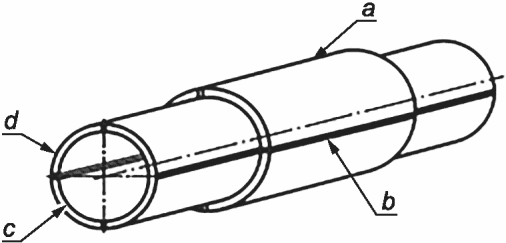 | 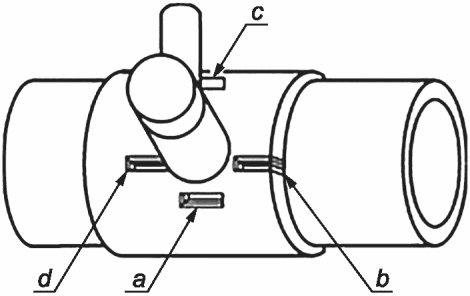 | |||||||||||
Количество образцов: | |||||||||||||
Ширина образца, мм (фактически) | Сторона 1 | a | b | c | d | e | f | ||||||
Сторона 2 | a | b | c | d | e | f | |||||||
Длина зоны соединения, мм (фактически) | Сторона 1 | a | b | c | d | e | f | ||||||
Сторона 2 | a | b | c | d | e | f | |||||||
Испытания | |||||||||||||
Температура | |||||||||||||
Испытательные устройства обозначение | Сдвиг кручением вручную | Механизированный сдвиг кручением | Радиальное расслаивание | ||||||||||
Результаты | |||||||||||||
Доля пластической зоны в % (без учета зоны закладных нагревателей) | 1 | 2 | 3 | 4 | 5 | 6 | |||||||
1 | 2 | 3 | 4 | 5 | 6 | ||||||||
Примечания | |||||||||||||
Дата | Ф.И.О. Подпись | ||||||||||||
(обязательное)
ЗАКЛАДНЫМИ НАГРЕВАТЕЛЯМИ И НАГРЕТЫМ ИНСТРУМЕНТОМ ВРАСТРУБ
Г.1 В настоящем приложении приведены требования к доле образцовых зон (поверхностей) сварки, выявляемых при испытаниях на сдвиг и расслаивание соединений труб и фитингов. Соединения должны выполняться сваркой ЗН по ГОСТ Р 71408 в виде образцов для испытаний по ГОСТ ISO 11413 и сваркой НИр по ГОСТ Р 70729 с учетом рекомендаций производителей труб и фитингов.
В сочетании с другими испытаниями данные требования применяют в качестве оценочных критериев сварных соединений. Оценка сварных соединений в соответствии с данными техническими требованиями может проводиться только специально подготовленным экспертом (специалистом в области сварки термопластов).
Настоящие технические требования применимы к следующим материалам: ПЭ и ПП тип 3.
Г.2 При оценке качества соединений, выполненных сваркой закладными нагревателями, принимают во внимание следующее:
- оценка проводится с учетом поверхности разрушения и трубы, и фитинга;
- для оценки сварного соединения имеет значение зона, расположенная между первой и последней спиралями закладного нагревателя;
- в узлах соединений с седловыми отводами могут быть оценены только образцы, взятые из зоны сварки;
- дефекты в плоскости сварки (например, посторонние включения, смещения закладного нагревателя) должны быть описаны и оценены в соответствии с ГОСТ Р 54792 и ГОСТ Р 59398.
Г.2.1 Примеры видов разрушения образцов соединений, выполненных сваркой ЗН, приведены в таблице Г.1.
Таблица Г.1
выполненных сваркой ЗН
Материал | Вязкое разрушение (пластическое) <*> | Гладкое разрушение (хрупкое) <**> |
ПЭ | 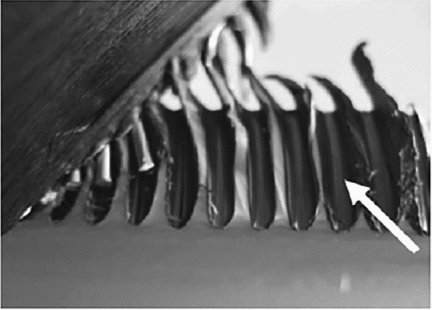 | 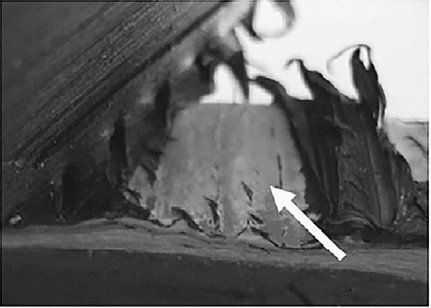 |
ПЭ Ca | 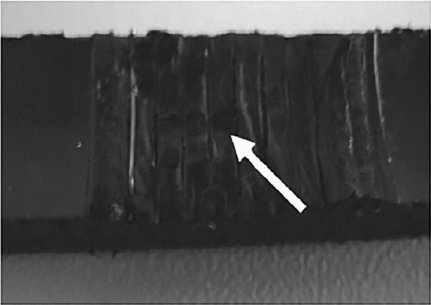 | 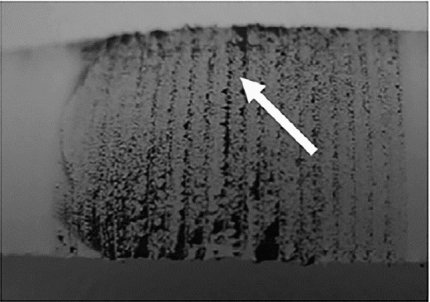 |
Г.2.2 Для всех образцов, выполненных сваркой ЗН, доля образцовой зоны сварки не должна быть менее 75% общей длины зоны сварки L. Длина образцовой зоны вычисляется как разность между L и общей длиной всех дефектов (a1, a2) (см. рисунок Г.1).
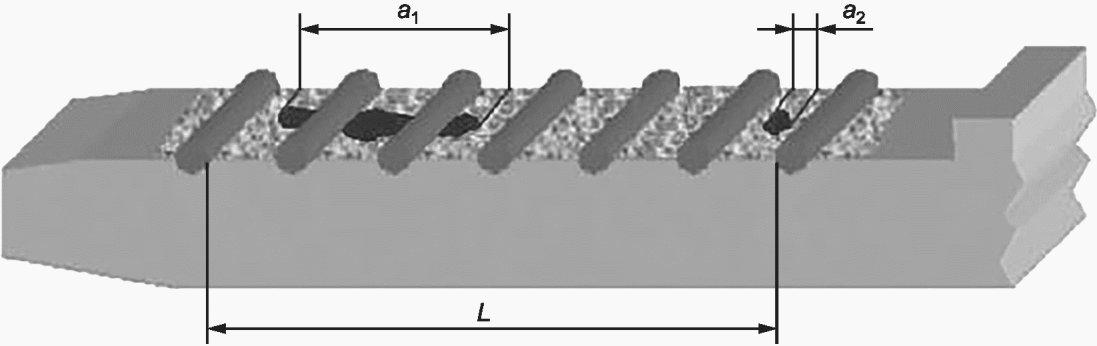
L - длина зоны сварки; a1, a2 - примеры дефектов
образцов соединений, выполненных сваркой ЗН
Г.3 При оценке качества соединения, выполненного сваркой нагретым инструментом враструб (НИр), учитывают следующее:
- оценку проводят с учетом поверхности разрушения и трубы, и фитинга;
- в качестве глубины введения принимают длину B по рисунку Г.2;
- дефекты (такие как поры и посторонние включения) должны быть описаны и оценены в соответствии с ГОСТ Р 54792 и ГОСТ Р 59398.
Примеры видов разрушения образцов соединений, выполненных сваркой НИр, приведены в таблице Г.2.
Таблица Г.2
выполненных сваркой НИр
Материал | Вязкое разрушение (пластическое) <*> | Гладкое разрушение (хрупкое) <**> |
ПЭ | 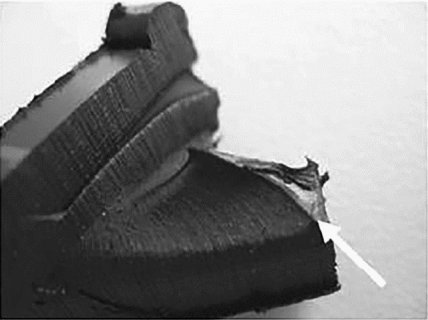 | 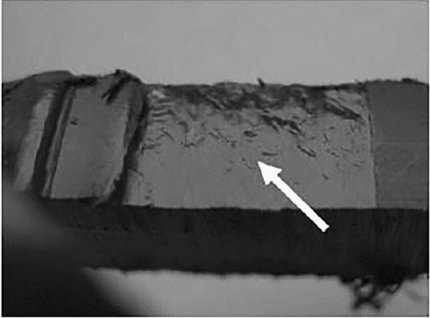 |
ПП | 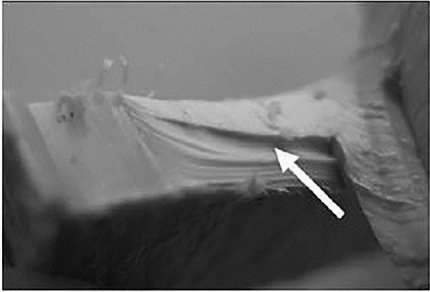 | 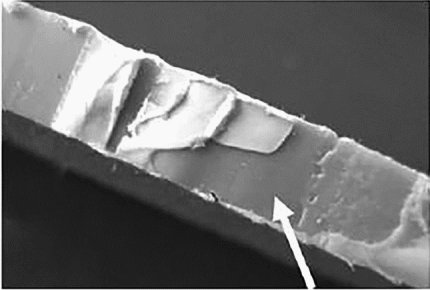 |
ПВДФ | 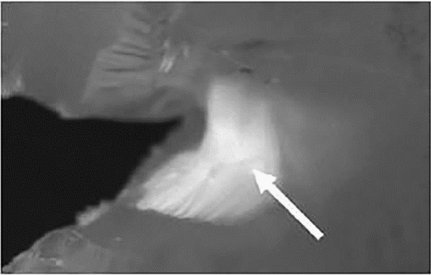 | 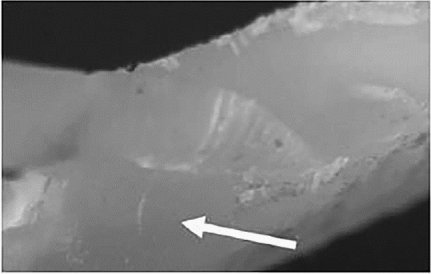 |
ПБ | 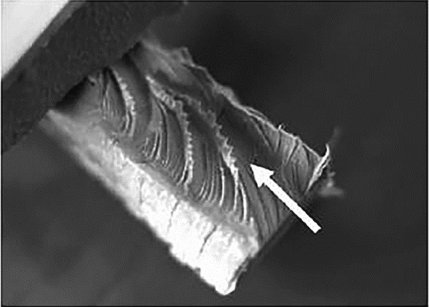 | 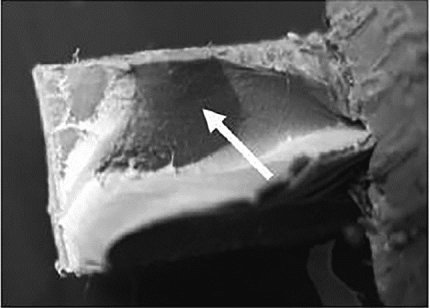 |
Г.3.1 Для любого образца, выполненного сваркой НИр, доля образцовой зоны сварки не должна быть менее 90% общей длины зоны сварки B. Длина образцовой зоны вычисляется как разность между B и общей длиной всех дефектов (a1, a2) (см. рисунок Г.2).
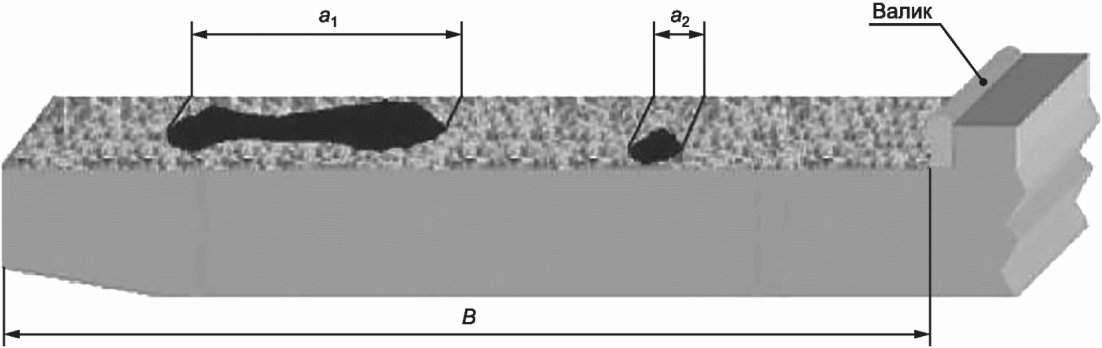
B - длина зоны сварки; a1, a2 - примеры дефектов
выполненных сваркой НИр
Федеральный закон от 30 декабря 2009 г. N 384-ФЗ "Технический регламент о безопасности зданий и сооружений" |
УДК 621.791.006.354 | ОКС 23.040.20; |
Ключевые слова: соединения сварные, листы и трубы из термопластов, методы испытаний | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/0/gost_30959.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|